Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-09-20 Pochodzenie: Strona

Podczas obróbki stentu nerwowo-naczyniowego lub implantu kręgosłupa „wystarczająco blisko” po prostu nie istnieje. Ułamek milimetra oznacza różnicę między udaną integracją biologiczną a katastrofalną awarią krytyczną. Złożone urządzenia ratujące życie wymagają doskonałej mikroskopijnej precyzji. Osiągnięcie tego poziomu dokładności wymaga wysoce wyspecjalizowanego oprzyrządowania. Ponieważ wszczepialne mechanizmy i instrumenty mikrochirurgiczne stają się coraz bardziej skomplikowane, hale produkcyjne stają przed ogromną presją, aby zachować mikroskopijne tolerancje i zapewnić idealną topografię powierzchni.
Sekret pokonania tych przeszkód produkcyjnych leży bezpośrednio w łóżeczku narzędziowym. Standardowe konfiguracje nie radzą sobie z fizyką miniaturyzacji. W tym przewodniku technicznym omówimy rygorystyczne wymagania dotyczące tolerancji i wykończenia powierzchni dla urządzeń o krytycznym znaczeniu dla życia. Zbadamy także różne wyzwania związane z cięciem stopów klasy medycznej i pokażemy, jak wybór odpowiednich mikronarzędzi może drastycznie przyspieszyć czas realizacji produktu.
Wymagana jest ekstremalna precyzja: mikromechanizmy o krytycznym znaczeniu dla życia narzucają tolerancję ±0,01 mm lub mniejszą, aby zapewnić niezawodny montaż i funkcję biologiczną.
Wykończenie powierzchni decyduje o funkcjonalności: Chropowatość powierzchni bezpośrednio reguluje biokompatybilność. Ultra gładkie wykończenia zapobiegają kolonizacji bakterii na sprzęcie chirurgicznym. I odwrotnie, kontrolowana szorstka tekstura sprzyja wzrostowi kości na implantach ortopedycznych.
Materiał narzędzia ma znaczenie: Wysokiej jakości węglik spiekany ma fundamentalne znaczenie. Zachowuje sztywność strukturalną, jest odporny na zużycie termiczne i utrzymuje ostre jak brzytwa krawędzie tnące podczas obróbki trudnych stopów klasy medycznej.
Kluczem jest oprzyrządowanie dostosowane do konkretnego zadania: zastosowanie opracowanych miniaturowych frezów minimalizuje ugięcie narzędzia, zmniejsza kosztowny odsetek złomów i zapewnia spójność wymiarową w ogromnych partiach produkcyjnych.
Mikroobróbka medyczna to wysoce wyspecjalizowana dyscyplina w produkcji CNC. Koncentruje się na produkcji elementów mniejszych niż 1,0 mm. Operatorzy często korzystają z narzędzi skrawających o średnicy zaledwie 0,05 mm. W miarę jak współczesna medycyna agresywnie zwraca się w stronę chirurgii małoinwazyjnej i mikrorobotyki, zapotrzebowanie na komponenty w skali mikroskopowej gwałtownie rośnie.
Nie można po prostu zmniejszyć skali konwencjonalnego oprzyrządowania CNC, aby spełnić te rygorystyczne wymagania. Kiedy standardowe narzędzia zostają zredukowane do mikrowymiarów, ich właściwości fizyczne zmieniają się niekorzystnie. Podstawowym rodzajem awarii na hali produkcyjnej jest ugięcie narzędzia. W fizyce obróbki ugięcie narzędzia jest odwrotnie proporcjonalne do czwartej potęgi jego średnicy. W rezultacie mikroskopijne zmniejszenie średnicy narzędzia powoduje wykładniczą utratę sztywności.
Wyobraź sobie programowanie 5-osiowego CNC do frezowania delikatnej tytanowej płytki kostnej. Jeśli narzędzie odkształci się nawet o kilka mikronów, powstają drgania. Te mikrowibracje powodują szybkie zużycie krawędzi i ostatecznie prowadzą do katastrofalnego w skutkach złamania narzędzia. Cała partia jest złomowana. Aby pokonać te poważne ograniczenia fizyczne, producenci muszą przejść na rozwiązania zaawansowane narzędzia precyzyjne . Te wyspecjalizowane instrumenty charakteryzują się wzmocnioną grubością wstęgi i materiałami o ziarnie submikronowym, zaprojektowanymi tak, aby wytrzymywały wyraźne siły promieniowe powstające w wyniku mikroskrawania.
W ogólnej produkcji tolerancja ± 0,05 mm jest często uznawana za wysoką precyzję. Jednakże w sektorze wyrobów medycznych standard branżowy zwykle zaczyna się od ± 0,01 mm i często sięga głęboko do zakresu submikronowego. Optyczne instrumenty diagnostyczne i wszczepialne urządzenia stymulujące wymagają tak ścisłej dokładności wymiarowej. Nawet mikroskopijne odchylenia mogą radykalnie zmienić dynamikę płynu lub spowodować wiązanie mechaniczne.
Patrząc na obecne trendy w branży, w sektorze technologii medycznych zachodzą ogromne zmiany. Operacje wspomagane robotem szybko stają się światowym standardem opieki. Ta zmiana kliniczna wymaga instrumentów zdolnych do poruszania się po delikatnej anatomii człowieka bez powodowania urazów tkanek, co zwiększa zapotrzebowanie na ultraminiaturyzację na nowy poziom. Standardowe możliwości CNC są teraz rozciągnięte do granic wytrzymałości. Obiekty, które nie stosują metrologii submikronowej i narzędzi dostosowanych do konkretnych zadań, szybko tracą swoją przewagę konkurencyjną w łańcuchu dostaw. Producenci OEM nie postrzegają już doskonałej precyzji jako funkcji premium; żądają tego jako wymogu podstawowego.
Specyficzne zastosowanie komponentu określa jego profil tolerancji. Wymagania techniczne różnią się znacznie w przypadku urządzeń pozostających na stałe w organizmie i tych używanych tymczasowo.
Implanty ortopedyczne i sercowo-naczyniowe: Urządzenia takie jak śruby kręgosłupa i stenty naczyniowe wymagają absolutnej geometrycznej perfekcji. Złe dopasowanie do struktur biologicznych lub nierównomierny rozkład obciążenia może szybko doprowadzić do awarii implantu i poważnego urazu pacjenta.
Narzędzia mikrochirurgiczne: Kleszcze do biopsji i nożyczki endoskopowe skupiają się głównie na tolerancji łączenia i pasowaniach. Chirurg całkowicie polega na dotykowym sprzężeniu zwrotnym zapewnianym przez współczynnik tarcia ruchomych części narzędzia. Jeśli tolerancje są luźne, części mogą się zaciąć lub wykazywać nadmierny luz.
Niezachowanie tych ścisłych tolerancji niesie ze sobą poważne konsekwencje operacyjne. Komponenty wykraczające poza określone zakresy tolerancji skutkują natychmiastowym naruszeniem zgodności z normami ISO 13485. Co więcej, materiały klasy medycznej są notorycznie drogie. Podwyższone wskaźniki złomowania bezpośrednio obniżają marże zysku. Wykorzystanie odpowiednich Medyczne techniki mikroobróbki zapewniają powtarzalną dokładność i zmniejszają ryzyko katastrofalnych wycofań ze strony organów regulacyjnych.
Dokładność wymiarowa to tylko połowa równania produkcyjnego. Równie istotna jest topografia powierzchni komponentu. Chropowatość powierzchni najczęściej mierzy się jako Ra, obliczając średnie odchylenie profilu powierzchni od linii średniej. W tej ściśle regulowanej przestrzeni Ra nie jest jedynie standardem estetycznym. Jest to funkcjonalny wymóg biologiczny.
Interakcja między ludzką tkanką a obrabianym komponentem opiera się całkowicie na mikroteksturze części. Zapobieganie infekcji jest najważniejsze. Narzędzia chirurgiczne wielokrotnego użytku i rękojeści skalpela wymagają wyjątkowo gładkich wykończeń, często wymagających Ra od 0,4 mikrometra do zaledwie 0,1 mikrometra. Mikroskopijne ślady obróbki działają jak bezpieczne schronienie, w którym znajdują się obciążenia biologiczne, które mogą chronić bakterie przed rygorystycznymi procesami sterylizacji, takimi jak autoklawowanie. Uzyskanie wykończenia niemal lustrzanego całkowicie eliminuje te mikroskopijne kryjówki.
I odwrotnie, promowanie uzdrawiania wymaga zupełnie innego podejścia. Implanty dentystyczne z tytanu mają bardziej szorstki współczynnik Ra, zwykle od 3,0 do 5,0 mikrometrów. Ta specyficzna makrotekstura znacznie zwiększa powierzchnię. Umożliwia komórkom tworzącym kości fizyczne przyleganie do metalu. Ten proces wiązania biologicznego ma kluczowe znaczenie dla długoterminowej stabilności implantu.
Ostateczna wartość Ra jest bezpośrednim wynikiem interakcji parametrów obróbki ze stanem krawędzi skrawającej. Prędkości skrawania, posuwy i głębokość skrawania muszą być idealnie zsynchronizowane. Co ważniejsze, ostrość narzędzia dokładnie określa sposób ścinania materiału. Tępa krawędź raczej rozerwie lub rozerwie materiał, zamiast go czysto przeciąć. Powoduje to wysoką wartość Ra i potencjalne mikropęknięcia powierzchni. Precyzyjne oprzyrządowanie minimalizuje tarcie i zapewnia nieskazitelną płaszczyznę ścinania.
Wybór właściwej architektury narzędzi jest prawdopodobnie najważniejszą decyzją w procesie mikroprodukcji. Standardowe stale szybkotnące lub zwykłe gatunki węglików są całkowicie niewystarczające dla występujących tutaj intensywnych naprężeń termicznych i mechanicznych.
Atrybut narzędzia |
Standardowe oprzyrządowanie CNC |
Specjalistyczne narzędzia do mikroobróbki |
|---|---|---|
Skład materiału |
Standardowy węglik/HSS |
Bardzo drobnoziarnisty węglik wolframu o submikronowym ziarnie |
Odporność na ugięcie |
Niskie przy małych średnicach |
Wyjątkowo wysoka dzięki wzmocnionej geometrii środnika |
Minimalna średnica |
Zwykle 1,0 mm |
Komercyjnie opłacalne do 0,05 mm |
Możliwość wykończenia powierzchni |
Ra 0,8 do 1,6 mikrometra |
Ra 0,1 do 0,4 mikrometra |
Węglik spiekany pozostaje ostatecznym złotym standardem. Jednak nie wszystkie węgliki są sobie równe. Wysoka wydajność Narzędzia z mikrowęglika wykorzystują ultradrobnoziarnisty węglik wolframu. Ta wysoce specyficzna kompozycja metalurgiczna zapewnia wyjątkową sztywność, aktywnie przeciwstawiając się ugięciom, które są plagą mikroobróbki. Submikronowy węglik zachowuje integralność strukturalną nawet w podwyższonych temperaturach skrawania. Zachowuje ostre jak brzytwa krawędzie tnące wymagane do ścinania twardych stopów, drastycznie skracając przestoje maszyny.
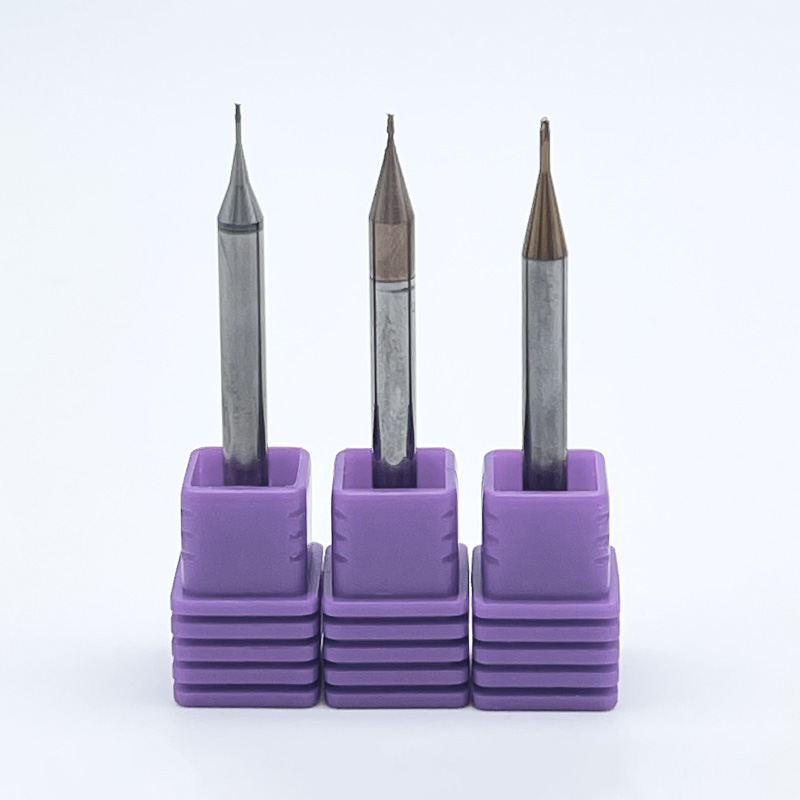
Specjalizuje się przy konturowaniu skomplikowanych mikroimplantów, takich jak płytki szczękowo-twarzowe miniaturowe frezy trzpieniowe . stosowane są Dostawcy najwyższej klasy, tacy jak SS End Mill, projektują te instrumenty o średnicach skrawania sięgających oszałamiających 0,05 mm. Wybór liczby rowków jest w dużym stopniu zależny od materiału przedmiotu obrabianego. Konstrukcje z dwoma rowkami zapewniają większe doliny wiórów, co czyni je idealnymi do odprowadzania włóknistych wiórów z medycznych tworzyw sztucznych. Konstrukcje wieloostrzowe zapewniają większą wytrzymałość rdzenia podczas frezowania obwodowego twardych metali. Specjalistyczne powłoki PVD, takie jak azotek tytanu i glinu, są często stosowane w celu zwiększenia twardości powierzchni i zapewnienia kluczowej bariery termicznej.
Tworzenie głębokich, precyzyjnych otworów w elementach ratujących życie wiąże się z wyjątkowym zestawem wyzwań fizycznych. Wraz ze wzrostem stosunku głębokości do średnicy odprowadzanie wiórów staje się poważnie ograniczone, a przepływ chłodziwa do strefy skrawania zostaje całkowicie zablokowany. Zaprojektowane Wiertła o małych średnicach rozwiązują te krytyczne problemy dzięki zoptymalizowanej geometrii. Charakteryzują się precyzyjnym przerzedzaniem środnika, aby zmniejszyć siły nacisku na krawędzi dłuta. Zapobiega to chodzeniu wiertła po wejściu. Konstrukcje rowków parabolicznych poszerzają przestrzeń na wióry, umożliwiając efektywne wydobywanie materiału i zapobiegając katastrofalnemu pękaniu wiertła.
Komponenty medyczne są z natury ograniczone rygorystycznymi wymaganiami materiałowymi. Muszą być wytrzymałe mechanicznie, niewiarygodnie lekkie i biologicznie obojętne. Materiały, które pomyślnie spełniają te kryteria, są niezwykle trudne w obróbce.
Polieteroeteroketon, powszechnie znany jako PEEK, stał się bardzo powszechny w klatkach kręgosłupa ze względu na swój moduł sprężystości przypominający kości. Niestety PEEK jest bardzo wrażliwy na ciepło. Podczas procesu obróbki operatorzy często nasłuchują określonej zmiany skoku we wrzecionie. Jest to charakterystyczny znak, że narzędzie generuje nadmierne tarcie i tworzywo sztuczne zaczyna się lokalnie topić, a nie ścinać. Topienie prowadzi do powstawania poważnych zadziorów i natychmiastowej utraty wymiarów. Aby temu zapobiec, operatorzy muszą używać bardzo ostrych, niepowlekanych mikronarzędzi z wysoce wypolerowanymi rowkami. Wysokie dodatnie kąty natarcia gładko przecinają polimer bez gromadzenia się ciepła.
Metale stosowane w urządzeniach medycznych stwarzają wyraźne przeszkody termiczne, które mogą zniszczyć standardowe narzędzia w ciągu kilku sekund. Tytan Ti-6Al-4V posiada wyjątkowo niską przewodność cieplną. Zamiast bezpiecznie odprowadzać ciepło do metalowego wióra, koncentruje się ono całkowicie na krawędzi skrawającej. Aby zwalczyć ten intensywny szok termiczny, obróbka tytanu wymaga specjalnego przygotowania krawędzi i dużej ilości chłodziwa pod wysokim ciśnieniem.
Podobnie stal nierdzewna 316L klasy medycznej jest bardzo podatna na szybkie utwardzanie. Jeśli narzędzie tnące ociera się o materiał, zamiast wykonywać cięcie dodatnie, powierzchnia stali natychmiastowo twardnieje. To sprawia, że kolejne przejścia są niezwykle trudne. Precyzyjne narzędzia muszą utrzymywać stałe i agresywne posuwy, zapewniając, że krawędź skrawająca zawsze wnika pod nowo utwardzoną warstwę.
Prototypowanie urządzeń medycznych jest niezwykle powolne. Często ugrzęzło to w obliczu rygorystycznych testów regulacyjnych i niekończących się iteracji projektowych. To wąskie gardło w prototypowaniu może poważnie opóźnić wprowadzenie produktów ratujących życie na rynek. Dzięki zastosowaniu od samego początku wysoce niezawodnych, precyzyjnych narzędzi zespoły inżynierów mogą wyeliminować wtórne procesy wykańczające, takie jak ręczne polerowanie pod mikroskopem.
Wybierając partnera w zakresie narzędzi, oceń go według tych rygorystycznych kryteriów:
Metrologia submikronowa: Należy upewnić się, że producent stosuje kontrolę laserową promieni krawędzi i bicia dynamicznego.
Możliwości niestandardowej geometrii: Standardowe narzędzia prowadzą do nieoptymalnego odprowadzania wiórów w przypadku zastrzeżonych projektów urządzeń. Poszukaj producentów, którzy mogą dostosować kąty natarcia i liczbę rowków do konkretnego stopu.
Spójność partii: Spójność narzędzi zapewnia, że tolerancje prototypu idealnie odpowiadają ostatecznym tolerancjom produkcyjnym.
Tolerancja i wykończenie powierzchni nigdy nie są jedynie sugestiami na planie. Są to krytyczne specyfikacje, które bezpośrednio zapewniają bezpieczeństwo pacjenta i długoterminowy sukces urządzenia. Sukces każdego projektu mikroobróbki zależy całkowicie od jakości narzędzia tnącego zastosowanego do przedmiotu obrabianego. Inwestując w najwyższej klasy mikronarzędzia, producenci drastycznie zmniejszają ilość złomów i przyspieszają cykle produkcyjne. Nie pozwól, aby kiepskie oprzyrządowanie zagroziło Twojemu kolejnemu projektowi ratującemu życie. Wyposaż swój warsztat w niezawodne i precyzyjne rozwiązania firmy SS End Mill i zabezpiecz nieskazitelne produkty końcowe.
Wymagana chropowatość powierzchni jest całkowicie zależna od funkcji biologicznej konkretnego składnika. Urządzenia sercowo-naczyniowe i narzędzia chirurgiczne mające kontakt z krwią wymagają wyjątkowo gładkiego wykończenia powierzchni, zwykle w zakresie od Ra 0,4 do zaledwie 0,1 mikrometra. Ta wysoce wypolerowana powierzchnia ma kluczowe znaczenie dla zapobiegania adhezji płytek krwi i kolonizacji bakterii. Implanty ortopedyczne, takie jak tytanowe trzpienie bioder, wymagają kontrolowanej, bardziej szorstkiej tekstury, zwykle Ra 3,0 do 5,0 mikrometrów. Ta mikrochropowatość naśladuje strukturę kości gąbczastej, przyspieszając osteointegrację.
Preferowanie węglików spiekanych jest zakorzenione w fizyce materiałów. Węglik wolframu charakteryzuje się znacznie większą sztywnością w porównaniu ze stalą szybkotnącą. Podczas obróbki w mikroskali główną przyczyną niedokładności wymiarowej jest ugięcie narzędzia. Ekstremalna sztywność węglika minimalizuje to ugięcie. Co więcej, węglik zachowuje integralność strukturalną w znacznie wyższych temperaturach, zapobiegając przedwczesnej degradacji krawędzi podczas cięcia stopów generujących ciepło, takich jak tytan.
Postęp w technologii szlifowania CNC znacznie przesunął granice mikronarzędzi. Obecnie na rynku dostępne są wysokowydajne, miniaturowe frezy trzpieniowe o średnicach skrawania tak małych jak 0,05 mm, czyli w przybliżeniu o połowę grubości ludzkiego włosa. Obsługa narzędzi w tej mikroskopijnej skali wymaga wysoce wyspecjalizowanych środowisk obróbczych, w tym prędkości wrzeciona przekraczających 60 000 obr./min i bicia obrabiarki kontrolowanego do mniej niż 1 mikrona.
PEEK ma stosunkowo niską temperaturę zeszklenia. Jeśli narzędzie tnące generuje nadmierne tarcie, materiał zmięknie i wypchnie krawędzie przedmiotu obrabianego, powodując uporczywe zadziory. Inżynierowie muszą stosować narzędzia o bardzo specyficznej geometrii, charakteryzujące się wyjątkowo ostrymi krawędziami skrawającymi i dużymi dodatnimi kątami natarcia. Stosowanie niepowlekanych narzędzi z wysoce wypolerowanymi rowkami zmniejsza współczynnik tarcia. Połączenie tych ostrych narzędzi z dużymi prędkościami wrzeciona i agresywnymi strategiami podawania chłodziwa skutecznie eliminuje tworzenie się zadziorów.
Tak, ale wiercenie głębokich otworów w tytanie stwarza poważne wyzwania inżynieryjne. Stopy tytanu mają niewiarygodnie niską przewodność cieplną, co oznacza, że ciepło przenika bezpośrednio do narzędzia tnącego. Aby z powodzeniem wykonywać głębokie otwory, producenci muszą stosować wysoce specjalistyczne wiertła o małych średnicach, zaprojektowane z parabolicznymi profilami rowków. Profile te rozszerzają się w kierunku chwytu, co umożliwia szybkie odprowadzanie wiórów. Wymagane jest również precyzyjne pocienienie wstęgi w miejscu wiercenia, aby zmniejszyć siłę ciągu i zapobiec pękaniu.
Mikrofrezowanie tytanu wymaga delikatnej równowagi, aby zapobiec szokowi termicznemu na krawędzi skrawającej. Ogólnie rzecz biorąc, prędkości powierzchniowe powinny być utrzymywane na stosunkowo niskim poziomie, często od 30 do 60 metrów na minutę, w zależności od konkretnego stanu stopu Ti-6Al-4V i powłoki narzędzia. Jednakże, ponieważ średnica narzędzia jest tak mała, osiągnięcie tej prędkości powierzchniowej nadal wymaga wysokich obrotów wrzeciona. Utrzymanie stałego obciążenia wiórów jest ważniejsze niż maksymalizacja prędkości, aby zapobiec tarciu i utwardzaniu materiału przez narzędzie.
W mikroobróbce bicie narzędzia jest cichym zabójcą dokładności wymiarowej i trwałości narzędzia. Jeśli frez palcowy o średnicy 0,5 mm bije zaledwie 0,005 mm, obciążenie wiórami staje się całkowicie nierówne. Jeden flet przyjmuje ogromny kęs materiału, podczas gdy drugi nic nie tnie. Ta dynamiczna nierównowaga powoduje poważne drgania, słabą jakość powierzchni i szybkie pękanie narzędzia. W przypadku komponentów medycznych wymagających wąskich tolerancji całkowite bicie wskaźnika na końcówce narzędzia musi być utrzymywane poniżej 2 mikronów.