Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 20/09/2026 Origine: Sito

Quando si lavora uno stent neurovascolare o un impianto spinale, il termine 'abbastanza vicino' semplicemente non esiste. Una frazione di millimetro significa la differenza tra un’integrazione biologica riuscita e un fallimento critico catastrofico. I complessi dispositivi salvavita richiedono una precisione microscopica impeccabile. Raggiungere questo livello di precisione richiede strumenti altamente specializzati. Poiché i meccanismi impiantabili e gli strumenti microchirurgici diventano sempre più complessi, le officine si trovano ad affrontare un'enorme pressione per mantenere tolleranze microscopiche e fornire una topografia superficiale perfetta.
Il segreto per superare questi ostacoli di produzione risiede direttamente nel tuo magazzino degli attrezzi. Le configurazioni standard non possono far fronte alla fisica della miniaturizzazione. In questa guida tecnica analizzeremo i severi requisiti di tolleranza e finitura superficiale per i dispositivi critici per la vita. Esploreremo anche le diverse sfide legate al taglio delle leghe di grado medicale e dimostreremo come la scelta dei microutensili adeguati possa accelerare drasticamente la tempistica del prodotto.
La precisione estrema è obbligatoria: micromeccanismi critici per la vita impongono tolleranze di ±0,01 mm o più strette per garantire un assemblaggio affidabile e una funzione biologica.
La finitura superficiale detta la funzionalità: la rugosità superficiale regola direttamente la biocompatibilità. Le finiture ultra lisce prevengono la colonizzazione batterica sulle apparecchiature chirurgiche. Al contrario, le texture ruvide controllate promuovono la crescita ossea sugli impianti ortopedici.
Il materiale dell'utensile è importante: il metallo duro integrale di alta qualità è fondamentale. Mantiene la rigidità strutturale, resiste all'usura termica e mantiene i taglienti estremamente affilati durante la lavorazione di leghe di grado medico difficili.
L'attrezzatura specifica per l'attività è fondamentale: l'implementazione di frese miniaturizzate progettate riduce al minimo la deflessione dell'utensile, riduce i costosi tassi di scarto e garantisce la coerenza dimensionale tra grandi lotti di produzione.
La microlavorazione medica è una disciplina altamente specializzata nell'ambito della produzione CNC. Si concentra sulla produzione di elementi inferiori a 1,0 mm. Gli operatori spesso utilizzano utensili da taglio con diametri fino a 0,05 mm. Mentre la medicina moderna si orienta in modo aggressivo verso la chirurgia mini-invasiva e la micro-robotica, la domanda di componenti su scala microscopica è aumentata in modo esponenziale.
Non è possibile semplicemente ridimensionare gli utensili CNC convenzionali per soddisfare questi rigorosi requisiti. Quando gli strumenti standard vengono ridotti a microdimensioni, le loro proprietà fisiche cambiano in modo dannoso. La principale modalità di guasto in officina è la deflessione dell'utensile. Nella fisica della lavorazione, la deflessione di un utensile è inversamente proporzionale alla quarta potenza del suo diametro. Di conseguenza, una riduzione microscopica del diametro dell’utensile comporta una perdita esponenziale di rigidità.
Immagina di programmare un CNC a 5 assi per fresare una delicata placca ossea in titanio. Se lo strumento devia anche di pochi micron, provoca vibrazioni. Questa microvibrazione innesca una rapida usura del tagliente e, in ultima analisi, porta a una catastrofica rottura dell'utensile. L'intero lotto viene rottamato. Per superare queste gravi limitazioni fisiche, i produttori devono passare alla tecnologia avanzata utensili per componenti di precisione . Questi strumenti specializzati presentano spessori del nastro rinforzati e materiali a grana inferiore al micron progettati per resistere alle distinte forze radiali del micro-taglio.
Nella produzione generale, una tolleranza di ±0,05 mm viene spesso considerata altamente precisa. Tuttavia, nel settore dei dispositivi medici, il benchmark di settore inizia abitualmente da ±0,01 mm e spesso si spinge fino alla gamma dei submicron. Gli strumenti diagnostici ottici e i dispositivi di stimolazione impiantabili richiedono questa rigorosa precisione dimensionale. Anche le deviazioni microscopiche possono alterare drasticamente la dinamica dei fluidi o causare legami meccanici.
Osservando le attuali tendenze del settore, si sta verificando un enorme cambiamento nel settore della tecnologia medica. Gli interventi chirurgici assistiti da robot stanno rapidamente diventando lo standard di cura globale. Questo cambiamento clinico richiede strumenti in grado di esplorare la delicata anatomia umana senza causare traumi ai tessuti, spingendo la richiesta di ultra-miniaturizzazione a nuovi livelli. Le capacità CNC standard sono ora portate al loro punto di rottura assoluto. Le strutture che non riescono ad adottare la metrologia submicronica e gli strumenti specifici per attività stanno rapidamente perdendo il loro vantaggio competitivo nella catena di fornitura. Gli OEM non considerano più la precisione impeccabile come una caratteristica premium; lo richiedono come requisito di base.
L'applicazione specifica di un componente ne determina il profilo di tolleranza. I requisiti tecnici differiscono notevolmente tra i dispositivi che rimangono permanentemente nel corpo e quelli utilizzati temporaneamente.
Impianti ortopedici e cardiovascolari: dispositivi come viti spinali e stent vascolari richiedono la perfezione geometrica assoluta. Un adattamento inadeguato alle strutture biologiche o una distribuzione non uniforme del carico possono portare rapidamente al fallimento dell'impianto e a gravi traumi per il paziente.
Strumenti microchirurgici: le pinze da biopsia e le forbici endoscopiche si concentrano principalmente sulle tolleranze di accoppiamento e sugli adattamenti di spazio. Un chirurgo si affida interamente al feedback tattile fornito dal coefficiente di attrito delle parti mobili dello strumento. Se le tolleranze sono allentate, le parti potrebbero bloccarsi o presentare un gioco eccessivo.
Il mancato rispetto di queste rigide tolleranze comporta gravi conseguenze operative. I componenti che non rientrano nelle bande di tolleranza specificate comportano un'immediata mancata conformità agli standard ISO 13485. Inoltre, i materiali per uso medico sono notoriamente costosi. Tassi di scarto elevati erodono direttamente i margini di profitto. Utilizzando appropriato Le tecniche di microlavorazione medica garantiscono precisione ripetibile e mitigano il rischio di disastrosi richiami normativi.
La precisione dimensionale è solo la metà dell’equazione di produzione. La topografia della superficie di un componente è altrettanto critica. La rugosità superficiale viene comunemente misurata come Ra, calcolando la deviazione media di un profilo superficiale da una linea media. In questo spazio altamente regolamentato, Ra non è semplicemente uno standard estetico. È un requisito biologico funzionale.
L'interazione tra il tessuto umano e un componente lavorato si basa interamente sulla microstruttura del pezzo. Prevenire l’infezione è fondamentale. Gli strumenti chirurgici riutilizzabili e i manici dei bisturi richiedono finiture ultra lisce, spesso richiedendo un Ra compreso tra 0,4 micrometri e un minimo di 0,1 micrometri. I segni microscopici della lavorazione fungono da rifugi sicuri, ospitando la carica batterica che può proteggere i batteri da rigorosi processi di sterilizzazione come l'autoclavaggio. Il raggiungimento di una finitura quasi a specchio elimina completamente questi microscopici nascondigli.
Al contrario, promuovere la guarigione richiede un approccio completamente diverso. Gli impianti dentali in titanio hanno come target un Ra più ruvido, tipicamente tra 3,0 e 5,0 micrometri. Questa specifica macrotessitura aumenta notevolmente la superficie. Permette alle cellule che formano l'osso di aderire fisicamente al metallo. Questo processo di legame biologico è vitale per la stabilità a lungo termine dell’impianto.
Il valore Ra finale è il risultato diretto dei parametri di lavorazione che interagiscono con le condizioni del tagliente. Le velocità di taglio, gli avanzamenti e la profondità di taglio devono essere perfettamente sincronizzati. Ancora più importante, l'affilatura dell'utensile determina esattamente il modo in cui il materiale viene tagliato. Un bordo smussato strapperà o solcherà il materiale anziché tagliarlo in modo netto. Ciò si traduce in un valore Ra elevato e potenziali microfessurazioni superficiali. Gli utensili ad alta precisione riducono al minimo l'attrito e garantiscono un piano di taglio incontaminato.
La scelta della corretta architettura degli utensili è probabilmente la decisione più importante nel processo di microproduzione. Gli acciai rapidi standard o le qualità generiche di metallo duro sono del tutto insufficienti per le intense sollecitazioni termiche e meccaniche incontrate qui.
Attributo dell'utensileria |
Utensili CNC standard |
Utensili specializzati per microlavorazioni |
|---|---|---|
Composizione materiale |
Metallo duro standard/HSS |
Carburo di tungsteno a grana ultrafine, inferiore al micron |
Resistenza alla deflessione |
Basso a piccoli diametri |
Eccezionalmente alto grazie alla geometria del nastro rinforzata |
Diametro minimo |
Tipicamente 1,0 mm |
Commercialmente fattibile fino a 0,05 mm |
Capacità di finitura superficiale |
Ra da 0,8 a 1,6 micrometri |
Ra da 0,1 a 0,4 micrometri |
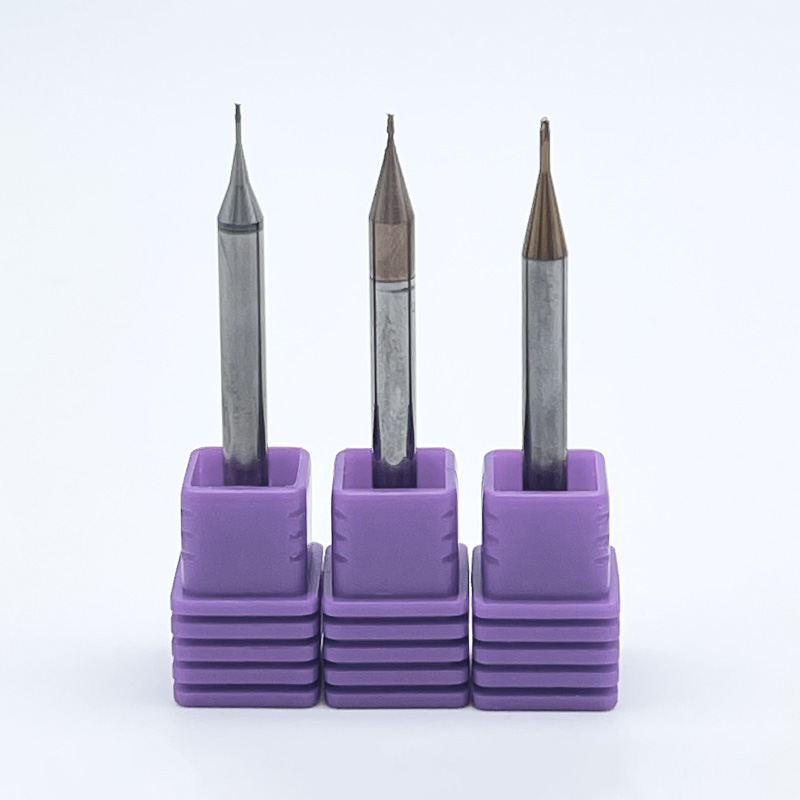
Il metallo duro rimane il gold standard definitivo. Tuttavia, non tutto il carburo è uguale. Ad alte prestazioni Gli utensili in microcarburo utilizzano carburo di tungsteno a grana ultrafine. Questa composizione metallurgica altamente specifica fornisce una rigidità eccezionale, resistendo attivamente alla deflessione che affligge la microlavorazione. Il carburo submicronico mantiene la sua integrità strutturale anche a temperature di taglio elevate. Preserva i taglienti estremamente affilati necessari per tranciare le leghe resistenti, riducendo drasticamente i tempi di fermo macchina.
Specializzati nel modellamento di microimpianti complessi come le placche maxillo-facciali frese in miniatura . vengono utilizzate Fornitori premium come SS End Mill progettano questi strumenti con diametri di taglio fino all'incredibile valore di 0,05 mm. La scelta del numero di scanalature dipende fortemente dal materiale del pezzo da lavorare. I design a due scanalature forniscono avvallamenti dei trucioli più ampi, rendendoli ideali per l'evacuazione dei trucioli filamentosi dalla plastica medicale. I design multi-scala offrono una maggiore robustezza del nucleo per la fresatura periferica di metalli duri. Rivestimenti PVD specializzati come il nitruro di titanio e alluminio vengono spesso applicati per aumentare la durezza superficiale e fornire una barriera termica cruciale.
La creazione di fori profondi e precisi in componenti salvavita presenta una serie unica di sfide fisiche. All’aumentare del rapporto profondità/diametro, l’evacuazione dei trucioli diventa fortemente limitata e il flusso del refrigerante verso la zona di taglio viene completamente bloccato. Progettato le punte di piccolo diametro risolvono queste criticità attraverso geometrie ottimizzate. Sono caratterizzati da un preciso assottigliamento del nastro per ridurre le forze di spinta sul bordo dello scalpello. Ciò impedisce al trapano di camminare quando entra. Il design della scanalatura parabolica amplia lo spazio del truciolo, consentendo un'estrazione efficiente del materiale e prevenendo rotture catastrofiche della punta.
I componenti medici sono intrinsecamente vincolati da severi requisiti materiali. Devono essere meccanicamente resistenti, incredibilmente leggeri e biologicamente inerti. I materiali che soddisfano con successo questi criteri sono notoriamente difficili da lavorare.
Il polietereterchetone, comunemente noto come PEEK, è diventato molto diffuso nelle gabbie spinali grazie al suo modulo di elasticità simile a quello osseo. Sfortunatamente, il PEEK è altamente sensibile al calore. Durante il processo di lavorazione, gli operatori spesso ascoltano uno specifico cambiamento di passo nel mandrino. Questo è un segno rivelatore che lo strumento sta generando un attrito eccessivo e la plastica sta iniziando a sciogliersi localmente invece di tagliarsi. La fusione porta ad una grave formazione di bave e ad un immediato cedimento dimensionale. Per evitare ciò, gli operatori devono utilizzare microutensili non rivestiti ultra affilati con scanalature altamente lucidate. Angoli di spoglia estremamente positivi tagliano in modo netto il polimero senza accumulo di calore.
I metalli utilizzati nei dispositivi medici pongono ostacoli termici distinti che possono distruggere gli utensili standard in pochi secondi. Il titanio Ti-6Al-4V possiede una conduttività termica eccezionalmente bassa. Invece di dissiparsi in modo sicuro nel truciolo metallico, il calore si concentra interamente sul tagliente. Per combattere questo intenso shock termico, la lavorazione del titanio richiede preparazioni specifiche dei bordi e abbondante refrigerante ad alta pressione.
Allo stesso modo, l’acciaio inossidabile 316L per uso medico è altamente soggetto a un rapido incrudimento. Se un utensile da taglio sfrega contro il materiale anziché eseguire un taglio positivo, la superficie dell'acciaio si indurisce immediatamente. Ciò rende estremamente difficili i passaggi successivi. Gli utensili di precisione devono mantenere velocità di avanzamento aggressive e continue, garantendo che il tagliente penetri sempre sotto il nuovo strato indurito.
La prototipazione dei dispositivi medici è notoriamente lenta. È spesso impantanato da rigorosi test normativi e infinite iterazioni di progettazione. Questo collo di bottiglia nella prototipazione può ritardare gravemente il raggiungimento del mercato da parte di prodotti salvavita. Utilizzando fin dall'inizio utensili di precisione altamente affidabili, i team di ingegneri possono eliminare i processi di finitura secondari come la lucidatura manuale al microscopio.
Quando selezioni il tuo partner per gli utensili, valutalo rispetto a questi rigorosi criteri:
Metrologia submicronica: garantire che il produttore utilizzi l'ispezione laser per i raggi dei bordi e la concentricità dinamica.
Funzionalità di geometria personalizzata: gli strumenti standard portano a un'evacuazione dei trucioli non ottimale sui progetti di dispositivi proprietari. Cerca produttori in grado di adattare gli angoli di spoglia e il numero di scanalature alla tua lega specifica.
Coerenza del lotto: la coerenza dell'utensile garantisce che le tolleranze del prototipo corrispondano perfettamente alle tolleranze della produzione finale.
Tolleranza e finitura superficiale non sono mai solo suggerimenti su un progetto. Si tratta di specifiche critiche che garantiscono direttamente la sicurezza del paziente e il successo a lungo termine del dispositivo. Il successo di qualsiasi progetto di microlavorazione dipende interamente dalla qualità dell'utensile da taglio applicato al pezzo. Investendo in microutensili di alta qualità, i produttori riducono drasticamente il tasso di scarti e accelerano i cicli di produzione. Non lasciare che utensili scadenti compromettano il tuo prossimo progetto salvavita. Equipaggia la tua officina con le soluzioni affidabili e di alta precisione di SS End Mill e assicurati prodotti finali impeccabili.
La rugosità superficiale richiesta dipende interamente dalla funzione biologica del componente specifico. I dispositivi cardiovascolari e gli strumenti chirurgici a contatto con il sangue richiedono una finitura superficiale ultra liscia, che in genere varia da Ra 0,4 a un minimo di 0,1 micrometri. Questa superficie altamente lucida è fondamentale per prevenire l'adesione piastrinica e la colonizzazione batterica. Gli impianti ortopedici come gli steli dell'anca in titanio richiedono una struttura più ruvida controllata, solitamente Ra da 3,0 a 5,0 micrometri. Questa microrugosità imita la struttura dell'osso spongioso, accelerando l'osteointegrazione.
La preferenza per il metallo duro integrale ha le sue radici nella fisica dei materiali. Il carburo di tungsteno possiede una rigidità significativamente più elevata rispetto all'acciaio rapido. Durante la lavorazione su microscala, la deflessione dell'utensile è la causa principale dell'imprecisione dimensionale. L'estrema rigidità del metallo duro riduce al minimo questa deflessione. Inoltre, il carburo mantiene la sua integrità strutturale a temperature molto più elevate, prevenendo il degrado prematuro del tagliente durante il taglio di leghe che generano calore come il titanio.
I progressi nella tecnologia di rettifica CNC hanno ampliato significativamente i confini dei microutensili. Oggi, le frese miniaturizzate ad alte prestazioni sono commercialmente valide con diametri di taglio fino a 0,05 mm, ovvero circa la metà dello spessore di un capello umano. Il funzionamento di strumenti su questa scala microscopica richiede ambienti di lavorazione altamente specializzati, comprese velocità del mandrino superiori a 60.000 giri al minuto e runout della macchina utensile controllato a meno di 1 micron.
Il PEEK ha una temperatura di transizione vetrosa relativamente bassa. Se l'utensile da taglio genera un attrito eccessivo, il materiale si ammorbidirà e spingerà oltre il bordo del pezzo, provocando bave ostinate. Gli ingegneri devono utilizzare utensili con geometrie altamente specifiche, caratterizzati da taglienti ultra affilati e angoli di spoglia estremamente positivi. L'utilizzo di utensili non rivestiti con scanalature altamente lucidate riduce il coefficiente di attrito. La combinazione di questi utensili affilati con elevate velocità del mandrino e strategie aggressive di refrigerante elimina efficacemente la formazione di bave.
Sì, ma la perforazione di fori profondi nel titanio presenta gravi sfide ingegneristiche. Le leghe di titanio hanno una conduttività termica incredibilmente bassa, il che significa che il calore si trasferisce direttamente nell'utensile da taglio. Per eseguire con successo applicazioni di foratura profonda, i produttori devono utilizzare punte di piccolo diametro altamente specializzate progettate con profili a scanalatura parabolica. Questi profili si allargano verso il gambo per una rapida evacuazione del truciolo. È inoltre necessario un preciso assottigliamento del nastro in corrispondenza del punto di foratura per ridurre la forza di spinta ed evitare che si spezzi.
La microfresatura del titanio richiede un delicato equilibrio per prevenire shock termici sul tagliente. In generale, le velocità superficiali dovrebbero essere mantenute relativamente basse, spesso tra 30 e 60 metri al minuto, a seconda delle condizioni specifiche della lega Ti-6Al-4V e del rivestimento dell'utensile. Tuttavia, poiché il diametro dell’utensile è così piccolo, per raggiungere questa velocità superficiale è comunque necessario un numero di giri del mandrino elevato. Mantenere un carico di truciolo costante è più importante che massimizzare la velocità per evitare che l'utensile sfreghi e indurisca il materiale.
Nella microlavorazione, la concentricità dell'utensile è il killer silenzioso della precisione dimensionale e della durata dell'utensile. Se una fresa da 0,5 mm presenta un runout di soli 0,005 mm, il carico del truciolo diventa completamente irregolare. Un flauto prende un enorme morso di materiale mentre l'altro non taglia nulla. Questo squilibrio dinamico causa forti vibrazioni, scarsa finitura superficiale e rapida rottura dell'utensile. Per i componenti medicali che richiedono tolleranze strette, il runout totale dell'indicatore sulla punta dell'utensile deve essere mantenuto rigorosamente al di sotto dei 2 micron.