Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-20 Origine : Site

Lorsque vous usinez un stent neurovasculaire ou un implant rachidien, « assez proche » n'existe tout simplement pas. Une fraction de millimètre fait la différence entre une intégration biologique réussie et un échec critique catastrophique. Les dispositifs de sauvetage complexes exigent une précision microscopique sans faille. Atteindre ce niveau de précision nécessite un outillage hautement spécialisé. Alors que les mécanismes implantables et les instruments microchirurgicaux deviennent de plus en plus complexes, les ateliers sont confrontés à une pression immense pour respecter les tolérances microscopiques et fournir une topographie de surface parfaite.
Le secret pour surmonter ces obstacles en matière de fabrication réside directement dans votre boîte à outils. Les configurations standards ne peuvent pas faire face à la physique de la miniaturisation. Dans ce guide technique, nous détaillerons les exigences strictes en matière de tolérance et de finition de surface pour les appareils vitaux. Nous explorerons également les différents défis liés à la découpe d'alliages de qualité médicale et démontrerons comment le choix des micro-outils appropriés peut considérablement accélérer le calendrier de votre produit.
Une précision extrême est obligatoire : les micro-mécanismes vitaux dictent des tolérances de ± 0,01 mm ou plus pour garantir un assemblage et une fonction biologique fiables.
La finition de surface dicte la fonctionnalité : La rugosité de la surface régit directement la biocompatibilité. Les finitions ultra-lisses empêchent la colonisation bactérienne sur le matériel chirurgical. A l’inverse, des textures rugueuses contrôlées favorisent la croissance osseuse sur les implants orthopédiques.
Le matériau des outils est important : le carbure monobloc de qualité supérieure est fondamental. Il maintient la rigidité structurelle, résiste à l’usure thermique et maintient des arêtes de coupe extrêmement tranchantes lors du traitement d’alliages difficiles de qualité médicale.
L'outillage spécifique à la tâche est essentiel : le déploiement de fraises miniatures minimise la déviation de l'outil, réduit les taux de rebut coûteux et garantit la cohérence dimensionnelle sur les lots de production massifs.
Le micro-usinage médical est une discipline hautement spécialisée dans la fabrication CNC. Il se concentre sur la production de caractéristiques inférieures à 1,0 mm. Les opérateurs utilisent souvent des outils de coupe d’un diamètre aussi minime que 0,05 mm. Alors que la médecine moderne s’oriente de manière agressive vers la chirurgie mini-invasive et la microrobotique, la demande de composants à l’échelle microscopique a augmenté de façon exponentielle.
Vous ne pouvez pas simplement réduire les outils CNC conventionnels pour répondre à ces exigences rigoureuses. Lorsque les outils standards sont réduits à des microdimensions, leurs propriétés physiques changent de manière préjudiciable. Le principal mode de défaillance dans l’atelier est la déviation de l’outil. En physique de l'usinage, la déflexion d'un outil est inversement proportionnelle à la puissance quatre de son diamètre. Par conséquent, une réduction microscopique du diamètre de l’outil entraîne une perte exponentielle de rigidité.
Imaginez programmer une CNC à 5 axes pour fraiser une délicate plaque osseuse en titane. Si l’outil dévie ne serait-ce que de quelques microns, il provoque un broutage. Ces micro-vibrations déclenchent une usure rapide des bords et conduisent à terme à une casse catastrophique de l'outil. L'ensemble du lot est mis au rebut. Pour surmonter ces graves limitations physiques, les fabricants doivent passer à des technologies avancées. outils de composants de précision . Ces instruments spécialisés présentent des épaisseurs de bande renforcées et des matériaux à grains submicroniques conçus pour résister aux forces radiales distinctes de la micro-coupe.
Dans la fabrication générale, une tolérance de ±0,05 mm est souvent considérée comme très précise. Cependant, dans le secteur des dispositifs médicaux, la référence industrielle commence régulièrement à ±0,01 mm et s'aventure fréquemment dans la plage submicronique. Les instruments de diagnostic optique et les dispositifs de stimulation implantables exigent cette précision dimensionnelle stricte. Même des écarts microscopiques peuvent altérer considérablement la dynamique des fluides ou provoquer une liaison mécanique.
Si l’on examine les tendances actuelles de l’industrie, un changement massif se produit dans le secteur des technologies médicales. Les chirurgies assistées par robot deviennent rapidement la norme mondiale en matière de soins. Ce changement clinique nécessite des instruments capables de naviguer dans l’anatomie humaine délicate sans provoquer de traumatisme tissulaire, ce qui pousse la demande d’ultra-miniaturisation vers de nouveaux sommets. Les capacités CNC standard sont désormais poussées jusqu’à leur point de rupture absolu. Les installations qui ne parviennent pas à adopter une métrologie submicronique et des outils spécifiques à des tâches perdent rapidement leur avantage concurrentiel dans la chaîne d'approvisionnement. Les équipementiers ne considèrent plus une précision parfaite comme une fonctionnalité premium ; ils l’exigent comme exigence de base.
L'application spécifique d'un composant dicte son profil de tolérance. Les exigences techniques diffèrent considérablement entre les appareils qui restent en permanence dans le corps et ceux utilisés temporairement.
Implants orthopédiques et cardiovasculaires : Les dispositifs tels que les vis vertébrales et les stents vasculaires nécessitent une perfection géométrique absolue. Un mauvais ajustement aux structures biologiques ou une répartition inégale de la charge peuvent rapidement entraîner une défaillance de l’implant et un traumatisme grave pour le patient.
Instruments microchirurgicaux : les pinces à biopsie et les ciseaux endoscopiques se concentrent fortement sur les tolérances d'accouplement et les ajustements avec jeu. Un chirurgien s'appuie entièrement sur le retour tactile fourni par le coefficient de frottement des pièces mobiles de l'outil. Si les tolérances sont lâches, les pièces peuvent se coincer ou présenter un jeu excessif.
Le non-respect de ces tolérances strictes entraîne de graves conséquences opérationnelles. Les composants qui se situent en dehors des bandes de tolérance spécifiées entraînent des non-conformités immédiates aux normes ISO 13485. De plus, les matériaux de qualité médicale sont notoirement chers. Les taux de rebut élevés érodent directement les marges bénéficiaires. Utiliser des Les techniques de micro-usinage médical garantissent une précision reproductible et atténuent le risque de rappels réglementaires désastreux.
La précision dimensionnelle ne représente que la moitié de l’équation de fabrication. La topographie de la surface d'un composant est tout aussi critique. La rugosité de surface est le plus souvent mesurée par Ra, calculant l'écart moyen d'un profil de surface par rapport à une ligne moyenne. Dans cet espace très réglementé, Ra n’est pas qu’une simple norme esthétique. C'est une exigence biologique fonctionnelle.
L'interaction entre les tissus humains et un composant usiné repose entièrement sur la microtexture de la pièce. La prévention des infections est primordiale. Les outils chirurgicaux réutilisables et les manches de scalpel nécessitent des finitions ultra-lisses, exigeant souvent un Ra de 0,4 micromètre à 0,1 micromètre. Les marques d'usinage microscopiques agissent comme des refuges, abritant une charge biologique qui peut protéger les bactéries des processus de stérilisation rigoureux comme l'autoclavage. L’obtention d’une finition proche du miroir élimine complètement ces cachettes microscopiques.
À l’inverse, promouvoir la guérison nécessite une approche complètement différente. Les implants dentaires en titane ciblent un Ra plus rugueux, généralement compris entre 3,0 et 5,0 micromètres. Cette macro-texture spécifique augmente considérablement la surface. Il permet aux cellules formant les os d’adhérer physiquement au métal. Ce processus de liaison biologique est vital pour la stabilité à long terme de l’implant.
La valeur Ra finale est le résultat direct des paramètres d’usinage interagissant avec l’état de l’arête de coupe. Les vitesses de coupe, les avances et la profondeur de coupe doivent être parfaitement synchronisées. Plus important encore, la netteté de l’outil dicte exactement la manière dont le matériau est cisaillé. Un bord émoussé déchirera ou labourera le matériau plutôt que de le couper proprement. Il en résulte une valeur Ra élevée et des microfissures superficielles potentielles. L'outillage de haute précision minimise la friction et garantit un plan de cisaillement impeccable.
La sélection de la bonne architecture d’outillage est sans doute la décision la plus importante dans le processus de micro-fabrication. Les nuances d'acier rapide standard ou de carbure générique sont totalement insuffisantes pour les contraintes thermiques et mécaniques intenses rencontrées ici.
Attribut d'outillage |
Outillage CNC standard |
Outillage de micro-usinage spécialisé |
|---|---|---|
Composition du matériau |
Carbure standard / HSS |
Carbure de tungstène à grain ultra fin submicronique |
Résistance à la déflexion |
Faible aux petits diamètres |
Exceptionnellement élevé grâce à la géométrie de l'âme renforcée |
Diamètre minimum |
Généralement 1,0 mm |
Commercialement viable jusqu'à 0,05 mm |
Capacité de finition de surface |
Ra 0,8 à 1,6 micromètres |
Ra 0,1 à 0,4 micromètres |
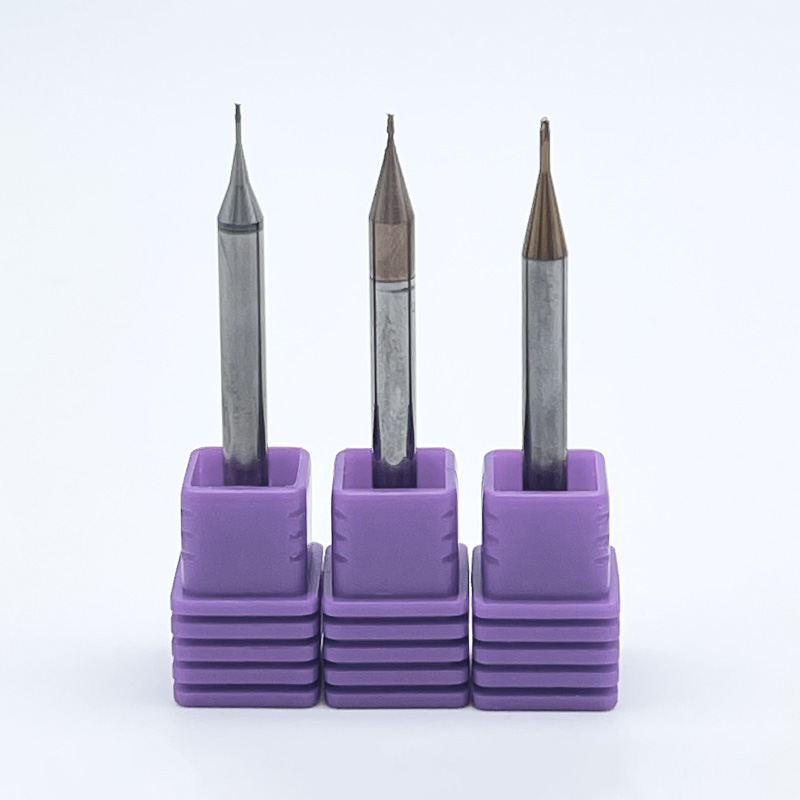
Le carbure monobloc reste la référence absolue. Cependant, tous les carbures ne sont pas égaux. Haute performance Les outils en micro-carbure utilisent du carbure de tungstène à grains ultra-fins. Cette composition métallurgique très spécifique offre une rigidité exceptionnelle, résistant activement à la déflexion qui affecte le micro-usinage. Le carbure submicronique conserve son intégrité structurelle même à des températures de coupe élevées. Il préserve les arêtes de coupe tranchantes comme des rasoirs nécessaires au cisaillage des alliages résistants, réduisant ainsi considérablement les temps d'arrêt des machines.
Lors du contour de micro-implants complexes comme les plaques maxillo-faciales, spécialisés des fraises miniatures sont déployées. Des fournisseurs haut de gamme comme SS End Mill conçoivent ces instruments avec des diamètres de coupe allant jusqu'à 0,05 mm. Le choix du nombre de cannelures dépend fortement du matériau de la pièce à usiner. Les conceptions à deux cannelures offrent des vallées à copeaux plus grandes, ce qui les rend idéales pour évacuer les copeaux filandreux des plastiques médicaux. Les conceptions à plusieurs cannelures offrent une plus grande résistance du noyau pour le fraisage périphérique des métaux durs. Des revêtements PVD spécialisés comme le nitrure de titane et d'aluminium sont fréquemment appliqués pour augmenter la dureté de la surface et fournir une barrière thermique cruciale.
La création de trous profonds et précis dans des composants vitaux présente un ensemble unique de défis physiques. À mesure que le rapport profondeur/diamètre augmente, l'évacuation des copeaux devient sévèrement restreinte et le flux de liquide de refroidissement vers la zone de coupe est entièrement bloqué. Conçu Les forets de petit diamètre résolvent ces problèmes critiques grâce à des géométries optimisées. Ils présentent un amincissement précis de l'âme pour réduire les forces de poussée au niveau du bord du burin. Cela empêche la perceuse de marcher lors de l'entrée. Les conceptions à flûtes paraboliques élargissent l'espace des copeaux, permettant une extraction efficace du matériau et empêchant le bris catastrophique du foret.
Les composants médicaux sont intrinsèquement limités par des exigences matérielles strictes. Ils doivent être mécaniquement solides, incroyablement légers et biologiquement inertes. Les matériaux qui répondent avec succès à ces critères sont notoirement difficiles à usiner.
La polyétheréthercétone, communément appelée PEEK, est devenue très répandue dans les cages vertébrales en raison de son module d'élasticité semblable à celui d'un os. Malheureusement, le PEEK est très sensible à la chaleur. Pendant le processus d'usinage, les opérateurs écoutent souvent un changement de pas spécifique dans la broche. C'est un signe révélateur que l'outil génère une friction excessive et que le plastique commence à fondre localement plutôt qu'à se cisailler. La fusion entraîne la formation de bavures importantes et une défaillance dimensionnelle immédiate. Pour éviter cela, les machinistes doivent utiliser des micro-outils non revêtus ultra-tranchants avec des cannelures hautement polies. Des angles de coupe positifs élevés tranchent proprement le polymère sans accumulation de chaleur.
Les métaux utilisés dans les dispositifs médicaux posent des obstacles thermiques distincts qui peuvent détruire les outils standards en quelques secondes. Le titane Ti-6Al-4V possède une conductivité thermique exceptionnellement faible. Au lieu de se dissiper en toute sécurité dans les copeaux métalliques, la chaleur se concentre entièrement au niveau du tranchant. Pour lutter contre ce choc thermique intense, l’usinage du titane nécessite des préparations de bords spécifiques et un liquide de refroidissement haute pression abondant.
De même, l’acier inoxydable 316L de qualité médicale est très sujet à un durcissement rapide. Si un outil de coupe frotte contre le matériau au lieu de procéder à une coupe positive, la surface de l'acier durcit instantanément. Cela rend les passes ultérieures extrêmement difficiles. Les outils de précision doivent maintenir des vitesses d'avance agressives et continues, garantissant que l'arête de coupe pénètre toujours sous la couche nouvellement écrouie.
Le prototypage des dispositifs médicaux est notoirement lent. Il est souvent entravé par des tests réglementaires rigoureux et des itérations de conception sans fin. Ce goulot d’étranglement en matière de prototypage peut retarder considérablement la mise sur le marché de produits vitaux. En utilisant dès le départ des outils de précision hautement fiables, les équipes d’ingénierie peuvent éliminer les processus de finition secondaires comme le polissage manuel au microscope.
Lors de la sélection de votre partenaire en outillage, évaluez-le par rapport à ces critères stricts :
Métrologie submicronique : assurez-vous que le fabricant utilise l'inspection laser pour les rayons de bord et le faux-rond dynamique.
Capacités de géométrie personnalisée : les outils standard conduisent à une évacuation sous-optimale des copeaux sur les conceptions d'appareils propriétaires. Recherchez des fabricants capables d'adapter les angles de coupe et le nombre de cannelures à votre alliage spécifique.
Cohérence des lots : la cohérence des outils garantit que les tolérances du prototype correspondent parfaitement aux tolérances de production finale.
La tolérance et la finition de surface ne sont jamais de simples suggestions sur un plan. Il s’agit de spécifications essentielles qui garantissent directement la sécurité des patients et le succès à long terme du dispositif. Le succès de tout projet de micro-usinage dépend entièrement de la qualité de l’outil de coupe appliqué à la pièce. En investissant dans des micro-outils haut de gamme, les fabricants réduisent considérablement les taux de rebut et accélèrent les cycles de production. Ne laissez pas des outils de qualité inférieure compromettre votre prochain projet qui sauvera des vies. Équipez votre atelier avec des solutions fiables et de haute précision de SS End Mill et obtenez des produits finaux impeccables.
La rugosité de surface requise dépend entièrement de la fonction biologique du composant spécifique. Les dispositifs cardiovasculaires et les instruments chirurgicaux en contact avec le sang nécessitent une finition de surface ultra-lisse, allant généralement de Ra 0,4 à 0,1 micromètre seulement. Cette surface hautement polie est essentielle pour prévenir l’adhésion des plaquettes et la colonisation bactérienne. Les implants orthopédiques comme les tiges de hanche en titane nécessitent une texture plus rugueuse contrôlée, généralement Ra 3,0 à 5,0 micromètres. Cette micro-rugosité imite la structure de l'os spongieux, accélérant l'ostéointégration.
La préférence pour le carbure monobloc est ancrée dans la physique des matériaux. Le carbure de tungstène possède une rigidité nettement supérieure à celle de l'acier rapide. Lors de l’usinage à micro-échelles, la déformation de l’outil est la principale cause d’imprécision dimensionnelle. L'extrême rigidité du carbure minimise cette déflexion. De plus, le carbure conserve son intégrité structurelle à des températures beaucoup plus élevées, empêchant ainsi la dégradation prématurée des bords lors de la coupe d'alliages générateurs de chaleur comme le titane.
Les progrès de la technologie de rectification CNC ont considérablement repoussé les limites du micro-outillage. Aujourd'hui, les fraises miniatures hautes performances sont commercialement viables avec des diamètres de coupe aussi petits que 0,05 mm, soit environ la moitié de l'épaisseur d'un cheveu humain. L'utilisation d'outils à cette échelle microscopique nécessite des environnements d'usinage hautement spécialisés, notamment des vitesses de broche supérieures à 60 000 tr/min et un faux-rond de la machine-outil contrôlé à moins de 1 micron.
Le PEEK a une température de transition vitreuse relativement basse. Si l'outil de coupe génère une friction excessive, le matériau se ramollira et poussera sur le bord de la pièce, entraînant des bavures tenaces. Les ingénieurs doivent utiliser des outils dotés de géométries très spécifiques, présentant des arêtes de coupe ultra-tranchantes et des angles de coupe positifs élevés. L'utilisation d'outils non revêtus avec des cannelures hautement polies réduit le coefficient de friction. La combinaison de ces outils tranchants avec des vitesses de broche élevées et des stratégies de refroidissement agressives élimine efficacement la formation de bavures.
Oui, mais le forage de trous profonds dans le titane présente de sérieux défis techniques. Les alliages de titane ont une conductivité thermique incroyablement faible, ce qui signifie que la chaleur est transférée directement dans l'outil de coupe. Pour exécuter avec succès des applications de trous profonds, les fabricants doivent utiliser des forets hautement spécialisés de petit diamètre conçus avec des profils à flûtes paraboliques. Ces profils s'élargissent vers la tige pour une évacuation rapide des copeaux. Un amincissement précis de la bande au point de perçage est également nécessaire pour réduire la force de poussée et empêcher la rupture.
Le micro-fraisage du titane nécessite un équilibre délicat pour éviter les chocs thermiques au niveau du tranchant. Généralement, les vitesses de surface doivent être maintenues relativement faibles, souvent entre 30 et 60 mètres par minute, en fonction de l'état spécifique de l'alliage Ti-6Al-4V et du revêtement de l'outil. Cependant, étant donné que le diamètre de l'outil est très petit, pour atteindre cette vitesse de surface, il faut toujours des régimes de broche élevés. Maintenir une charge de copeaux constante est plus critique que maximiser la vitesse pour empêcher l'outil de frotter et d'écrouir le matériau.
En micro-usinage, le faux-rond de l'outil tue silencieusement la précision dimensionnelle et la durée de vie de l'outil. Si une fraise en bout de 0,5 mm ne présente qu'un faux-rond de 0,005 mm, la charge de copeaux devient totalement inégale. Une flûte prend une énorme bouchée de matériau tandis que l'autre ne coupe rien. Ce déséquilibre dynamique provoque un broutage important, un mauvais état de surface et une casse rapide de l'outil. Pour les composants médicaux nécessitant des tolérances strictes, le faux-rond total de l'indicateur à la pointe de l'outil doit être strictement inférieur à 2 microns.