Visualizações: 0 Autor: Editor do site Horário de publicação: 20/09/2026 Origem: Site

Todo maquinista conhece o temido som. Um grito agudo ecoa pela loja, imediatamente seguido pelo estalo agudo de um pescoço quebrado dentro de um canal cego. A usinagem de ranhuras em T é notoriamente implacável. Freqüentemente resulta em ferramentas quebradas e peças muito sucateadas. As fresas de catálogo padrão simplesmente não conseguem manter as tolerâncias rígidas exigidas para configurações complexas de fixação de peças.
Ferramentas especializadas resolvem esse dilema. Ao otimizar o fluxo de cavacos e reforçar os pontos fracos estruturais, a geometria personalizada mantém o processo estável. Nesta análise técnica, descobriremos exatamente como o design da fresa garante uma precisão perfeita do canal e evita falhas catastróficas na mesa da máquina.
A geometria controla a precisão: O ângulo de saída, o ângulo de folga e o design do canal determinam o fluxo de cavacos e evitam a deflexão da ferramenta.
Sinergias de materiais: O emparelhamento da geometria ideal com substratos sólidos de metal duro reduz drasticamente o desgaste e mantém a estabilidade dimensional durante longos ciclos de produção.
A personalização gera ROI: As ferramentas prontas para uso são adequadas para o trabalho geral, mas as ferramentas personalizadas oferecem o maior retorno sobre o investimento para requisitos de tolerância rigorosos.
A otimização do processo é obrigatória: mesmo a fresa mais avançada requer uma estratégia rigorosa de fresamento em várias etapas para evitar falhas repentinas da ferramenta.
As ranhuras em T são elementos fundamentais na fabricação. Você normalmente os encontrará em mesas de máquinas-ferramenta, gabaritos de fixação e estruturas estruturais de alumínio. Sua função principal permite que as porcas em T deslizem suavemente ao longo de uma pista, proporcionando imensa força de fixação quando apertadas. A criação desse corte interno apresenta obstáculos de engenharia significativos que as ferramentas padrão não conseguem superar.
A questão fundamental do corte inferior é o confinamento físico da zona de corte. Assim que a fresa entra na área de corte inferior, ela opera em um canal cego. Isso cria um gargalo severo para a evacuação de cavacos.
Quando as fresas de topo padrão são modificadas ou forçadas para esta aplicação, normalmente não possuem espaço adequado para o depósito de cavacos. Consequentemente, os cavacos ficam permanentemente presos dentro da ranhura. Este aprisionamento leva ao recorte, onde as arestas de corte roçam cavacos de metal previamente cortados. O recorte aumenta exponencialmente a geração de calor e degrada o acabamento superficial das paredes da ranhura. Mais importante ainda, coloca imensa tensão de torção no pescoço da ferramenta, resultando em última análise na quebra repentina da ferramenta. Eficaz a usinagem de canais nesses espaços confinados requer geometria altamente especializada para ejetar cavacos com força para fora da zona de corte.
A precisão em um slot T é absolutamente inegociável. As dimensões da ranhura determinam o quão bem a porca em T correspondente funcionará. Observamos especificamente a largura, a profundidade e o paralelismo das paredes. Se a ranhura estiver muito apertada, a porca emperra. Se estiver muito frouxo, o mecanismo de fixação sofre folga. Essa frouxidão leva à vibração e imprecisão durante as operações de usinagem subsequentes. Alcançar essa exatidão requer técnicas de fresamento de precisão que eliminam a deflexão da ferramenta e mantêm a pressão de corte constante. Estas variáveis dependem muito do design da fresa.
Olhando para o cenário atual de manufatura, vemos uma mudança distinta nas filosofias de usinagem. Ambientes de produção de alto mix e baixo volume estão eliminando agressivamente estratégias de ferramentas mais antigas. Isto é especialmente verdadeiro nos setores aeroespacial e de veículos elétricos. Os modernos centros CNC de 5 eixos são capazes de atingir velocidades de fuso imensas. Portanto, o gargalo não é mais a máquina, mas a própria fresa.
As oficinas estão adotando cada vez mais a usinagem a seco ou a lubrificação em quantidade mínima para reduzir o impacto ambiental e os custos de refrigeração. Esta evolução torna os materiais tradicionais obsoletos para corte inferior. Ele reforça a necessidade de substratos altamente projetados que possam suportar choques térmicos extremos, mantendo a precisão em nível de mícron.
Uma fresa de topo de catálogo padrão foi projetada para oferecer versatilidade. Ele é capaz de criar perfis, encaixar e mergulhar em vários aplicativos. Ferramentas especializadas são projetadas para uma tarefa única e altamente específica. No contexto das ranhuras em T, uma ferramenta padrão é elevada a um status especializado por meio de relações dimensionais personalizadas e substratos de metal duro específicos. Também aplicamos geometrias físicas direcionadas que abordam o ambiente rebaixado.
Para equipes de engenharia que buscam eliminar refugos e reduzir tempos de ciclo, investir em ferramentas especialmente desenvolvidas é uma decisão calculada. Baseia-se nas tolerâncias do projeto e não nos custos iniciais de aquisição.
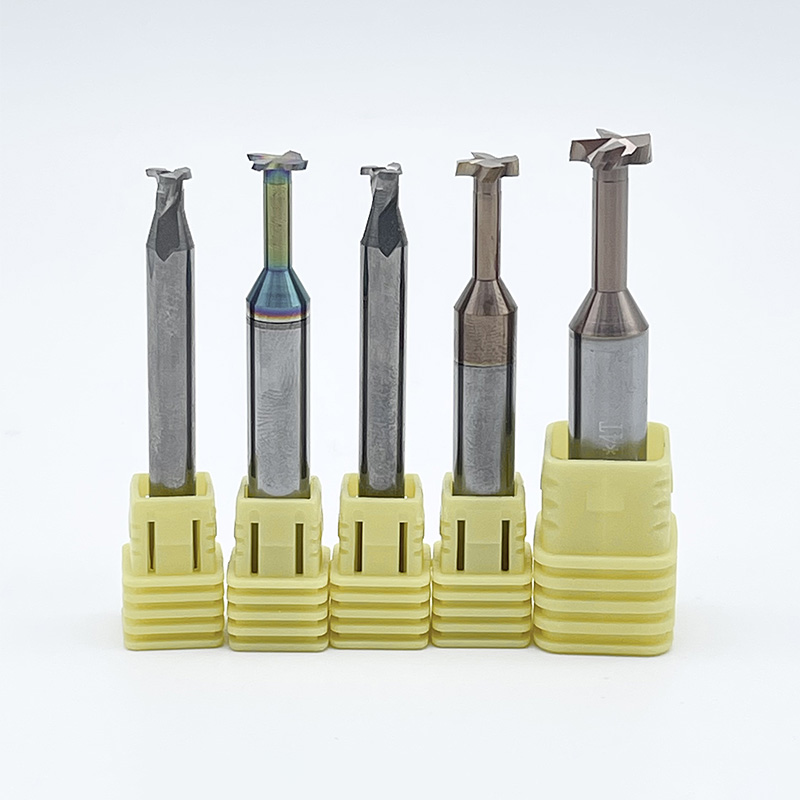
Para entender por que essas ferramentas são únicas, é preciso examinar sua anatomia física. UM A fresa de topo com ranhura em T consiste em quatro seções primárias.
A Cabeça de Corte: Determina a largura final do corte inferior.
O Diâmetro do Pescoço: Deve ser mais estreito que a abertura de acesso vertical para evitar atrito nas paredes.
O comprimento do pescoço: determina a profundidade da peça de trabalho que o corte inferior pode ser usinado.
A haste: A parte superior mantida firmemente pelo suporte da máquina-ferramenta, muitas vezes exigindo uma tolerância h6 para máxima concentricidade.
A vulnerabilidade crítica reside na relação entre a cabeça de corte e o diâmetro do pescoço. Como o pescoço deve ser mais fino que a cabeça para passar pela fenda vertical, a ferramenta é inerentemente frágil. Um pescoço grosso proporciona rigidez, mas limita o tamanho da ranhura vertical. Um pescoço fino permite um slot de acesso menor, mas aumenta o risco de deflexão e quebra. A engenharia especializada calcula o equilíbrio matemático exato necessário para manter a rigidez e ao mesmo tempo permitir folga suficiente.
Uma fresa de topo padrão corta na periferia e na parte inferior. Contudo, um dedicado A fresa de ranhura projetada para ranhuras em T deve cortar em sua periferia, parte inferior e bordas internas superiores simultaneamente. As ferramentas padrão não possuem as arestas de corte superiores necessárias para formar a borda superior do corte inferior. Eles também não possuem o relevo de pescoço necessário para operar dentro de um canal previamente rugoso sem causar atrito catastrófico.
O segredo para manter tolerâncias rigorosas está na física da ação de corte. Cada ângulo e curva inseridos na ferramenta determinam como ela interage com o material da peça.
O número de arestas de corte é um fator primário que determina o acabamento superficial e a capacidade de evacuação de cavacos. Selecionar a contagem correta de canais é uma troca estrita entre o espaço disponível para o escape dos cavacos e a rigidez estrutural da alma central.
Contagem baixa de canais: Ferramentas com 2 a 3 canais apresentam gargantas de cavacos mais profundas. São altamente recomendados para materiais não ferrosos, como alumínio ou plástico, que produzem cavacos grandes e fibrosos. O espaço extra evita que os cavacos empacotem e quebrem a ferramenta.
Alta contagem de canais: Ferramentas com 4 a 6 canais mantêm uma alma central mais espessa, proporcionando máxima rigidez. Eles são essenciais para usinar materiais mais duros como ferro fundido, aço carbono e titânio. Materiais mais duros tendem a produzir cavacos menores e fraturados que são mais fáceis de serem removidos de gargantas menores.
Material da peça |
Contagem de flauta recomendada |
Benefício Primário |
Risco de seleção incorreta |
|---|---|---|---|
Ligas de alumínio |
2 - 3 |
Evacuação máxima de cavacos |
Embalagem de cavacos e quebra de ferramentas |
Aços Suaves |
3 - 4 |
Equilíbrio de acabamento e folga |
Mau acabamento superficial |
Ferro fundido |
4 - 6 |
Alta rigidez, vibração reduzida |
Deflexão da ferramenta, ranhura superdimensionada |
Titânio / Inconel |
4 - 6 |
Distribuição de calor, vida útil da ferramenta |
Desgaste rápido das bordas, falha térmica |
O ângulo de inclinação é o ângulo da face de corte em relação à peça de trabalho. Determina a ação de cisalhamento da ferramenta. Um ângulo de inclinação positivo cria uma aresta mais nítida que corta o material com resistência mínima. Reduzir a força de corte é fundamental porque minimiza a pressão lateral exercida contra o pescoço fraco da fresa.
Ao diminuir a resistência ao corte, um ângulo de saída positivo diminui significativamente a deflexão da ferramenta. A deflexão é a principal causa de larguras de canal imprecisas. Se a ferramenta se afastar do material durante o corte, a ranhura resultante ficará cônica ou completamente fora da tolerância.
O ângulo da hélice refere-se à espiral dos canais ao longo da cabeça de corte. Uma hélice padrão fornece uma força de corte consistente. No entanto, no espaço confinado de um slot T, as vibrações harmônicas aumentam rapidamente. Isso resulta em conversa. A vibração deixa um acabamento superficial ondulado e inaceitável nas paredes do canal e acelera o desgaste da ferramenta.
As fresas avançadas utilizam designs de hélices escalonadas ou variáveis, alternando entre 35 e 38 graus. Esta geometria variável quebra as frequências harmônicas geradas durante o corte. Isso garante que a ferramenta permaneça estável e que as paredes da ranhura permaneçam perfeitamente paralelas e lisas.
Os cantos de uma ferramenta de corte são os pontos mais vulneráveis. Quando um canto agudo de 90 graus envolve a peça de trabalho, ela absorve grandes quantidades de tensão e calor. Isso leva a lascas prematuras. Ao integrar um pequeno raio de canto ou um chanfro na geometria da ferramenta, os fabricantes distribuem as forças de corte por uma área de superfície maior.
Esta modificação protege a ferramenta contra lascamento, deixando um pequeno raio interno dentro da peça usinada. A eliminação de cantos internos afiados remove os concentradores de tensão, aumentando assim a integridade estrutural geral do componente acabado.
Historicamente, o aço rápido foi usado para ferramentas personalizadas devido ao seu menor custo e facilidade de retificação. Hoje, as tolerâncias de fabricação modernas exigem propriedades físicas superiores dos ferramentas especiais de metal duro.
A principal métrica importante aqui é a rigidez. Um substrato sólido de carboneto de tungstênio de 0,6 mícron é quase três vezes mais rígido que o aço rápido. No contexto de uma fresa com ranhura em T, essa rigidez é fundamental. Uma ferramenta de metal duro resiste à flexão sob forças de corte laterais muito melhor do que uma contraparte de aço. Garante que a fresa permaneça perfeitamente perpendicular à peça de trabalho. Embora o metal duro seja mais frágil e exija configurações de máquina altamente rígidas, sua capacidade de manter a estabilidade dimensional o torna o padrão indiscutível da indústria.
No fresamento de canais confinados, o calor é o maior inimigo. Sem evacuação adequada, a temperatura ambiente dentro da ranhura faz com que os cavacos se soldem diretamente na aresta de corte. Este modo de falha é conhecido como Built-Up Edge. Ele altera a geometria da ferramenta, fazendo com que ela rasgue o material em vez de cortá-lo de maneira limpa. Isso arruina instantaneamente a precisão do groove.
Revestimentos avançados de deposição física de vapor atuam como barreiras térmicas e lubrificantes. Revestimentos como Nitreto de Titânio e Alumínio ou Nitreto de Alumínio e Titânio são excelentes nesses ambientes agressivos. Quando exposto a altas temperaturas de corte, o alumínio nesses revestimentos forma uma camada microscópica de óxido de alumínio. Esta camada reflete o calor no chip em vez de permitir que ele seja absorvido pelo núcleo da ferramenta. O baixo coeficiente de atrito proporcionado pelo revestimento permite que os cavacos deslizem suavemente para fora dos canais.
A usinagem de uma ranhura em T é fundamentalmente diferente das operações padrão de perfilamento ou faceamento. A ferramenta opera em um espaço altamente confinado e semicego. A implementação de um processo rigoroso e padronizado é obrigatória para manter a precisão do canal e evitar falhas da ferramenta.
Um dos erros mais comuns no chão de fábrica é tentar usinar uma ranhura em T em uma única operação. A geometria única dessas fresas as torna altamente suscetíveis a tensões de cisalhamento torcionais. Mergulhar esta ferramenta diretamente em material sólido coloca uma carga esmagadora no ponto mais fraco da fresa.
Para obter resultados confiáveis, os maquinistas devem empregar uma metodologia rigorosa de duas etapas.
Etapa 1: a passagem de desbaste. Antes que a fresa especializada toque a peça de trabalho, você deve desbastar o canal vertical central usando uma fresa de topo de metal duro padrão. A largura deste canal de desbaste deve ser ligeiramente maior que o diâmetro do pescoço da sua ferramenta para ranhura em T, mas estritamente mais estreita que a dimensão final da ranhura superior. Esta etapa crítica remove a maior parte do material, criando um vazio necessário que serve como caminho de evacuação para cavacos.
Etapa 2: a passagem de corte inferior. Somente após a limpeza do canal central você deve introduzir a ferramenta de ranhura em T para usinar o rebaixo horizontal. Como o canal vertical já está vazio, a fresa especializada só engata material na sua periferia externa. Isto reduz drasticamente as forças de corte radiais aplicadas ao pescoço frágil, minimizando a deflexão da ferramenta.
Mesmo com a geometria ideal da fresa, parâmetros de operação incorretos induzirão vibração harmônica.
Superfície: Fresas com ranhura em T geralmente exigem velocidades de superfície mais baixas em comparação com fresas de topo padrão. A velocidade de rotação deve ser conservadora para gerenciar o calor gerado no corte inferior confinado.
Carga de cavacos: A taxa de avanço por dente deve ser cuidadosamente calibrada. Se o avanço for muito baixo, a aresta de corte irá roçar em vez de cisalhar, causando rápido endurecimento por trabalho. Se o avanço for muito alto, as forças radiais resultantes desviarão o cabeçote da ferramenta.
Estratégia de refrigeração: A refrigeração padrão geralmente não tem velocidade para remover cavacos pesados do corte inferior. O refrigerante passante de alta pressão ou um jato de ar direcionado de alta velocidade são muito superiores. Para ferramentas de metal duro, um jato de ar é frequentemente preferido, pois ejeta cavacos com força e elimina o risco de choque térmico.
A precisão do canal depende muito da rigidez de todo o conjunto de usinagem. O Total Indicator Runout afeta as fresas com ranhura em T mais severamente do que as ferramentas padrão devido ao efeito de braço de alavanca do pescoço estendido. Se uma fresa de quatro canais apresentar apenas 0,002 polegadas de desvio, um único canal suporta toda a carga de cavacos. Isto leva a microfraturas imediatas na aresta de corte. É altamente recomendável utilizar mandris de ajuste retrátil de alta precisão ou porta-ferramentas hidráulicos com tolerância de haste h6.
A seleção da ferramenta correta requer a correspondência dos atributos geométricos específicos da fresa com as propriedades físicas do material da peça.
Diferentes materiais exibem comportamentos de cisalhamento distintos. Eles necessitam de configurações geométricas específicas para manter tolerâncias restritas.
Alumínio e metais não ferrosos: Esses materiais são relativamente macios, mas altamente pegajosos. Eles exigem uma fresa com um ângulo de inclinação positivo alto, normalmente de 15 a 20 graus, para cortar o material de maneira limpa. Flautas polidas e uma contagem mais baixa de flautas são essenciais para evitar que lascas de alumínio pegajosas se acumulem nas flautas.
Aços Carbono e Ferro Fundido: Materiais ferrosos exigem alta rigidez estrutural. As ferramentas projetadas para esses metais apresentam ângulos de inclinação mais baixos, em torno de 5 a 10 graus, para reforçar a aresta de corte contra fortes forças de impacto. Uma contagem mais alta de canais distribui as forças de corte uniformemente pela ferramenta.
Titânio e Superligas: A usinagem desses materiais de nível aeroespacial gera imenso calor localizado. As ferramentas devem apresentar ângulos de hélice variáveis para interromper as frequências de vibração harmônica e exigir revestimentos avançados para resistir à degradação térmica extrema.
As ferramentas padrão prontas para uso são fabricadas com dimensões nominais e adequadas para fixações de uso geral. No entanto, muitos projetos de engenharia exigem tolerâncias estritas, como mais 0,0005 a menos 0,0000 polegadas, que as ferramentas padrão não conseguem manter de forma confiável quando ocorre o desgaste inicial da borda.
Em cenários de produção de alto risco, confiar em ferramentas de catálogo muitas vezes leva a taxas de refugo inaceitáveis. Variantes personalizadas podem ser projetadas com raios de canto específicos para aliviar concentrações de tensão, comprimentos exatos de pescoço para maximizar a rigidez do núcleo e cones traseiros personalizados para evitar que a haste da ferramenta esfregue contra as paredes da ranhura.
Embora o custo inicial de aquisição de ferramentas personalizadas seja mais alto, o retorno do investimento é obtido rapidamente. Ao reduzir peças descartadas, permitir tempos de ciclo mais rápidos e prolongar a vida útil da ferramenta, o custo geral por peça diminui significativamente.
Mesmo com um planejamento cuidadoso, variáveis no ambiente de usinagem podem introduzir defeitos dimensionais. Compreender a relação entre a geometria da fresa e a física da usinagem permite que os engenheiros diagnostiquem e resolvam problemas de forma objetiva.
Defeito de usinagem |
Causa Raiz Primária |
Solução geométrica/de processo |
|---|---|---|
Largura de ranhura superdimensionada |
Deflexão da ferramenta causada por forças de corte radiais excessivas. |
Selecione uma ferramenta com uma alma central mais espessa e uma contagem de canais mais alta para aumentar a rigidez. Reduza o avanço por dente. |
Mau acabamento superficial/vibração |
Ressonância harmônica entre a ferramenta e a peça. |
Utilize uma fresa com ângulo de hélice escalonado ou variável. Certifique-se de que a peça de trabalho esteja firmemente fixada. |
Quebra do pescoço da ferramenta |
Aglomeração de cavacos no rebaixo ou avanços excessivos. |
Implemente um jato de ar de alta pressão. Certifique-se de que o canal de desbaste seja suficientemente largo. Mude para uma contagem de flauta mais baixa. |
Paredes com ranhuras cônicas |
A ferramenta está se afastando do corte devido à baixa rigidez do material. |
Atualize de aço rápido para metal duro sólido de microgrãos, que resiste à flexão. |
Borda Construída |
O material está sendo soldado à aresta de corte devido ao calor excessivo. |
Aplique um revestimento redutor de fricção. Utilize jato de ar de alta velocidade para limpar cavacos e diminuir a temperatura da zona de corte. |
Não. A tentativa de usinar uma ranhura T em uma única passagem é altamente desencorajada na fabricação profissional. Você deve sempre desbastar primeiro a ranhura vertical central com uma fresa de topo quadrada padrão. O uso de uma ferramenta especializada em ranhura em T para toda a operação força a fresa a mergulhar no material sólido, o que retém os cavacos no corte inferior. Isso inevitavelmente leva ao acúmulo de cavacos, forte acúmulo de calor e quebra repentina da ferramenta.
A causa mais frequente de falha da ferramenta é o mau escoamento dos cavacos. Quando os cavacos não conseguem escapar do corte inferior confinado, eles são cortados novamente pelos canais, o que aumenta exponencialmente as forças de corte e o calor. As causas secundárias incluem taxas de avanço excessivas que superam a resistência ao cisalhamento do pescoço da ferramenta e deflexão severa da ferramenta causada pela utilização de uma fresa com rigidez inadequada para o material específico da peça.
Para ranhuras em T pequenas e médias, as ferramentas inteiriças de metal duro são objetivamente superiores. O metal duro possui extrema rigidez necessária para evitar deflexão e manter a precisão rigorosa do canal. Ferramentas intercambiáveis introduzem microvibrações nas juntas de assentamento da pastilha. No entanto, para ranhuras em T excepcionalmente grandes, ferramentas intercambiáveis são utilizadas porque a fabricação de uma ferramenta maciça de metal duro teria um custo proibitivo.
A deflexão da ferramenta ocorre quando as forças de corte radiais empurram a fresa para longe do material da peça. Como uma ferramenta com ranhura em T tem um pescoço estreito, ela atua como um braço de alavanca, tornando-a altamente propensa a dobrar. Se a ferramenta desviar durante o processo de fresamento, ela cortará uma ranhura cônica, superdimensionada ou não paralela à superfície de referência da mesa da máquina. A seleção de uma ferramenta com geometria adequada minimiza essas forças radiais.
A vibração é mitigada principalmente pela interrupção das frequências harmônicas. Você deve selecionar uma fresa com ranhura em T com design de hélice variável e espaçamento de canal desigual. Além disso, certifique-se de que seu porta-ferramenta tenha desvio mínimo absoluto, de preferência utilizando um porta-encolhimento, e verifique novamente se sua peça de trabalho está fixada o mais rigidamente possível à mesa da máquina.
Para ferramentas inteiriças de metal duro, um jato de ar de alta velocidade geralmente é a melhor estratégia. O refrigerante de inundação tem dificuldade para alcançar o interior do rebaixo cego e pode causar choque térmico na borda de metal duro aquecida, causando microfraturas. Um forte jato de ar evacua com eficiência os cavacos da ranhura, proporcionando ao mesmo tempo um resfriamento seguro e consistente.
Alcançar uma precisão de canal perfeita exige a geometria correta da fresa. A rigidez da ferramenta e o controle de cavacos são essenciais para o sucesso ao operar em rebaixos confinados. Pare de jogar com peças prontas para uso que comprometem suas tolerâncias. Investir em ferramentas de alta qualidade e específicas gera um enorme retorno financeiro, eliminando peças descartadas e cortadores quebrados. Avalie sua configuração atual para melhorar a consistência da produção hoje. Para precisão garantida e ROI máximo, explore a linha abrangente de ferramentas de alto desempenho em https://www.ssendmill.com para encontrar a solução geométrica exata adaptada às suas necessidades operacionais.