Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 20/09/2026 Origine: Sito

Ogni macchinista conosce il temuto suono. Uno strillo acuto echeggia nel negozio, subito seguito dallo schiocco acuto di un collo spezzato all'interno di un canale cieco. La lavorazione delle scanalature a T è notoriamente implacabile. Il risultato è spesso la rottura di strumenti e parti fortemente scartate. Le frese standard del catalogo semplicemente non riescono a mantenere le strette tolleranze richieste per configurazioni complesse di bloccaggio pezzi.
Gli strumenti specializzati risolvono questo dilemma. Ottimizzando il flusso dei trucioli e rinforzando i punti deboli strutturali, la geometria personalizzata mantiene stabile il processo. In questa analisi tecnica, scopriremo esattamente come il design della fresa garantisce una precisione impeccabile della scanalatura e previene guasti catastrofici sulla tavola della macchina.
Precisione dei controlli della geometria: l'angolo di spoglia, l'angolo di spoglia e il design della scanalatura determinano il flusso del truciolo e impediscono la deflessione dell'utensile.
Sinergie di materiali: l'abbinamento della geometria ottimale con substrati solidi in metallo duro riduce drasticamente l'usura e mantiene la stabilità dimensionale su lunghi cicli di produzione.
La personalizzazione garantisce il ROI: gli strumenti standard sono adatti al lavoro generale, ma gli strumenti personalizzati offrono il massimo ritorno sull'investimento per requisiti di tolleranza rigorosi.
L'ottimizzazione del processo è obbligatoria: anche la taglierina più avanzata richiede una rigorosa strategia di fresatura multi-passo per evitare guasti improvvisi dell'utensile.
Le scanalature a T sono elementi fondamentali nella produzione. Li troverete comunemente sui tavoli delle macchine utensili, sulle maschere di bloccaggio e sui telai strutturali in alluminio. La loro funzione primaria consente ai dadi a T di scorrere agevolmente lungo un binario fornendo allo stesso tempo un'enorme forza di serraggio quando serrati. La creazione di questo sottosquadro interno presenta notevoli ostacoli tecnici che gli utensili standard non possono superare.
La questione fondamentale con il sottosquadro è il confinamento fisico della zona di taglio. Una volta che la fresa entra nell'area del sottosquadro, opera in un canale cieco. Ciò crea un grave collo di bottiglia per l'evacuazione dei trucioli.
Quando le frese standard vengono modificate o inserite in questa applicazione, in genere non dispongono di uno spazio adeguato per l'ingresso del truciolo. Di conseguenza, i trucioli rimangono permanentemente intrappolati nella scanalatura. Questo intrappolamento porta al taglio successivo, in cui i taglienti sfregano contro i trucioli metallici precedentemente tranciati. Il ritaglio aumenta esponenzialmente la generazione di calore e degrada la finitura superficiale delle pareti della fessura. Ancora più importante, esercita un'enorme sollecitazione torsionale sul collo dell'utensile, con conseguente rottura improvvisa dell'utensile. Efficace la lavorazione di cave in questi spazi ristretti richiede una geometria altamente specializzata per espellere con forza i trucioli fuori dalla zona di taglio.
La precisione in una scanalatura a T non è assolutamente negoziabile. Le dimensioni della scanalatura determinano il buon funzionamento del dado a T accoppiato. Consideriamo in particolare la larghezza, la profondità e il parallelismo delle pareti. Se la scanalatura è troppo stretta, il dado si inceppa. Se è troppo allentato, il meccanismo di bloccaggio presenta gioco. Questo allentamento porta a vibrazioni e imprecisioni durante le successive operazioni di lavorazione. È necessario raggiungere questa precisione tecniche di fresatura di precisione che eliminano la deflessione dell'utensile e mantengono una pressione di taglio costante. Queste variabili dipendono fortemente dal design della fresa.
Osservando l’attuale panorama manifatturiero, vediamo un netto cambiamento nelle filosofie di lavorazione. Gli ambienti di produzione ad alto mix e a basso volume stanno gradualmente eliminando le vecchie strategie di attrezzamento. Ciò è particolarmente vero nei settori aerospaziale e dei veicoli elettrici. I moderni centri CNC a 5 assi sono capaci di velocità del mandrino immense. Pertanto il collo di bottiglia non è più la macchina, ma la taglierina stessa.
Le officine stanno adottando sempre più la lavorazione a secco o la lubrificazione in quantità minima per ridurre l'impatto ambientale e i costi del refrigerante. Questa evoluzione rende i materiali tradizionali obsoleti per la sottoquotazione. Consolida la necessità di substrati altamente ingegnerizzati in grado di resistere a shock termici estremi pur mantenendo una precisione a livello di micron.
Una fresa a candela standard del catalogo è progettata per la versatilità. È in grado di profilare, scanalare e immergere in varie applicazioni. Gli utensili specializzati sono progettati per un compito unico e altamente specifico. Nel contesto delle cave a T, un utensile standard viene elevato allo stato specializzato attraverso rapporti dimensionali personalizzati e substrati specifici in metallo duro. Applichiamo anche geometrie fisiche mirate che affrontano l'ambiente sottosquadro.
Per i team di progettazione che desiderano eliminare gli scarti e ridurre i tempi di ciclo, investire in strumenti appositamente realizzati è una decisione calcolata. Si basa sulle tolleranze del progetto piuttosto che sui costi di approvvigionamento iniziali.
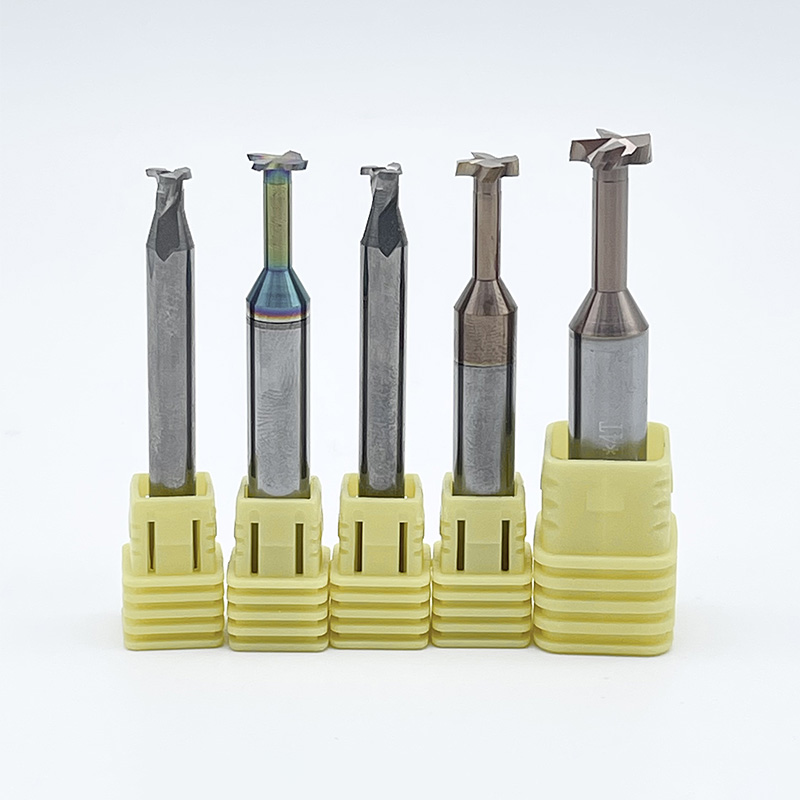
Per capire perché questi strumenti sono unici, bisogna esaminare la loro anatomia fisica. UN La fresa con scanalatura a T è composta da quattro sezioni primarie.
La testa di taglio: determina la larghezza finale del sottosquadro.
Il diametro del collo: deve essere più stretto della fessura di accesso verticale per evitare sfregamenti contro le pareti.
La lunghezza del collo: determina la profondità con cui può essere lavorato il sottosquadro nel pezzo.
Il gambo: la parte superiore tenuta saldamente dal portautensile della macchina, che spesso richiede una tolleranza h6 per la massima concentricità.
La vulnerabilità critica risiede nel rapporto tra la testa di taglio e il diametro del collo. Poiché il collo deve essere più sottile della testa per liberare la fessura verticale, lo strumento è intrinsecamente fragile. Un collo spesso fornisce rigidità ma limita la dimensione della fessura verticale. Un collo sottile consente una fessura di accesso più piccola ma aumenta il rischio di deflessione e rottura. L'ingegneria specializzata calcola l'esatto equilibrio matematico richiesto per mantenere la rigidità pur consentendo uno spazio sufficiente.
Una fresa standard taglia sulla periferia e sul fondo. Tuttavia, un dedicato La fresa per scanalature progettata per le scanalature a T deve tagliare contemporaneamente sulla periferia, sul fondo e sui bordi interni superiori. Gli utensili standard non hanno i taglienti superiori necessari per formare il bordo superiore del sottosquadro. Inoltre non possiedono il sollievo del collo necessario per operare all'interno di un canale precedentemente sgrossato senza causare attriti catastrofici.
Il segreto per mantenere tolleranze rigorose risiede nella fisica dell'azione di taglio. Ogni angolo e curva rettificata nell'utensile determina il modo in cui interagisce con il materiale del pezzo.
Il numero di taglienti è un fattore primario che determina sia la finitura superficiale che la capacità di evacuazione del truciolo. La selezione del numero corretto di scanalature è un compromesso rigoroso tra lo spazio disponibile per la fuoriuscita dei trucioli e la rigidità strutturale del nucleo centrale.
Basso numero di eliche: gli utensili con 2 o 3 eliche presentano gole più profonde. Questi sono altamente raccomandati per materiali non ferrosi come alluminio o plastica, che producono trucioli grandi e fibrosi. Lo spazio extra impedisce ai trucioli di compattarsi e spezzare l'utensile.
Elevato numero di eliche: gli utensili con da 4 a 6 eliche mantengono un nucleo più spesso, fornendo la massima rigidità. Sono essenziali per la lavorazione di materiali più duri come ghisa, acciaio al carbonio e titanio. I materiali più duri tendono a produrre trucioli più piccoli e fratturati che sono più facili da eliminare dalle gole più piccole.
Materiale del pezzo |
Conteggio di flauto consigliato |
Beneficio primario |
Rischio di selezione errata |
|---|---|---|---|
Leghe di alluminio |
2 - 3 |
Massima evacuazione del truciolo |
Impaccamento dei trucioli e rottura dell'utensile |
Acciai dolci |
3 - 4 |
Equilibrio tra finitura e liquidazione |
Finitura superficiale scadente |
Ghisa |
4 - 6 |
Elevata rigidità, vibrazioni ridotte |
Deflessione dell'utensile, scanalatura sovradimensionata |
Titanio/Inconel |
4 - 6 |
Distribuzione del calore, durata dell'utensile |
Rapida usura dei bordi, cedimento termico |
L'angolo di spoglia è l'angolo della faccia di taglio rispetto al pezzo. Determina l'azione di taglio dell'utensile. Un angolo di spoglia positivo crea un bordo più affilato che taglia il materiale con una resistenza minima. Ridurre la forza di taglio è fondamentale perché riduce al minimo la pressione laterale esercitata contro il collo debole della taglierina.
Diminuendo la resistenza al taglio, un angolo di spoglia positivo diminuisce significativamente la deflessione dell'utensile. La flessione è la causa principale di larghezze di scanalatura imprecise. Se l'utensile si piega allontanandosi dal materiale durante il taglio, la fessura risultante sarà rastremata o completamente fuori tolleranza.
L'angolo dell'elica si riferisce alla spirale delle scanalature lungo la testa di taglio. Un'elica standard fornisce una forza di taglio costante. Tuttavia, nello spazio ristretto di una scanalatura a T, le vibrazioni armoniche si accumulano rapidamente. Ciò si traduce in chiacchiere. Le vibrazioni lasciano una finitura superficiale ondulata e inaccettabile sulle pareti della scanalatura e accelerano l'usura dell'utensile.
Le frese avanzate utilizzano design ad elica sfalsata o variabile, alternando tra 35 e 38 gradi. Questa geometria variabile scompone le frequenze armoniche generate durante il taglio. Garantisce che l'utensile rimanga stabile e che le pareti della scanalatura rimangano perfettamente parallele e lisce.
Gli angoli di un utensile da taglio sono i suoi punti più vulnerabili. Quando un angolo acuto di 90 gradi impegna il pezzo in lavorazione, assorbe enormi quantità di stress e calore. Ciò porta a una scheggiatura prematura. Integrando un leggero raggio angolare o uno smusso nella geometria dell'utensile, i produttori distribuiscono le forze di taglio su una superficie più ampia.
Questa modifica protegge l'utensile dalle scheggiature lasciando un piccolo raggio interno all'interno del pezzo lavorato. L'eliminazione degli angoli interni acuti rimuove i concentratori di stress, aumentando così l'integrità strutturale complessiva del componente finito.
Storicamente, l'acciaio ad alta velocità veniva utilizzato per utensili personalizzati grazie al suo costo inferiore e alla facilità di rettifica. Oggi, le tolleranze di produzione moderne richiedono proprietà fisiche superiori utensili speciali in metallo duro.
La metrica principale di importanza qui è la rigidità. Un substrato di carburo di tungsteno solido da 0,6 micron è quasi tre volte più rigido dell'acciaio ad alta velocità. Nel contesto di una fresa per scanalature a T, questa rigidità è fondamentale. Un utensile in metallo duro resiste alla flessione sotto le forze di taglio laterali molto meglio di una controparte in acciaio. Garantisce che la fresa rimanga perfettamente perpendicolare al pezzo. Sebbene il metallo duro sia più fragile e richieda configurazioni della macchina estremamente rigide, la sua capacità di mantenere la stabilità dimensionale lo rende lo standard indiscusso del settore.
Nella fresatura di cave confinate, il calore è il nemico finale. Senza un'adeguata evacuazione, la temperatura ambiente all'interno della scanalatura provoca la saldatura dei trucioli direttamente sul tagliente. Questa modalità di errore è nota come Built-Up Edge. Altera la geometria dell'utensile, provocando la lacerazione del materiale anziché un taglio netto. Ciò rovina immediatamente la precisione della scanalatura.
I rivestimenti avanzati per la deposizione fisica del vapore agiscono come barriere termiche e lubrificanti. Rivestimenti come il nitruro di titanio e alluminio o il nitruro di alluminio e titanio eccellono in questi ambienti difficili. Quando esposto a temperature di taglio elevate, l'alluminio in questi rivestimenti forma uno strato microscopico di ossido di alluminio. Questo strato riflette il calore nel truciolo anziché consentirne l'assorbimento nel nucleo dell'utensile. Il basso coefficiente di attrito fornito dal rivestimento consente ai trucioli di scivolare dolcemente fuori dalle scanalature.
La lavorazione di una scanalatura a T è fondamentalmente diversa dalle operazioni di profilatura o spianatura standard. Lo strumento funziona in uno spazio semi-cieco altamente ristretto. L'implementazione di un processo rigoroso e standardizzato è obbligatoria per mantenere la precisione della scanalatura e prevenire guasti all'utensile.
Uno degli errori più comuni in officina è il tentativo di lavorare una cava a T in un'unica operazione. La geometria unica di queste frese le rende altamente suscettibili allo stress di taglio torsionale. L'immersione di questo utensile direttamente nel materiale solido esercita un carico enorme sul punto più debole della fresa.
Per ottenere risultati affidabili, gli operatori devono utilizzare una rigorosa metodologia in due fasi.
Fase 1: La passata di sgrossatura. Prima che la fresa specializzata tocchi il pezzo in lavorazione, è necessario sgrossare il canale verticale centrale utilizzando una fresa standard in metallo duro integrale. La larghezza di questo canale di sgrossatura dovrebbe essere leggermente più ampia del diametro del collo dell'utensile per scanalatura a T, ma strettamente inferiore alla dimensione finale della scanalatura superiore. Questo passaggio critico rimuove la maggior parte del materiale, creando un vuoto necessario che funge da percorso di evacuazione per i trucioli.
Fase 2: il passaggio di sottoquotazione. Solo dopo aver liberato il canale centrale è necessario introdurre l'utensile per scanalatura a T per lavorare il sottosquadro orizzontale. Poiché il canale verticale è già vuoto, la taglierina specializzata impegna il materiale solo sulla sua periferia esterna. Ciò riduce drasticamente le forze di taglio radiali applicate al fragile collo, minimizzando la deflessione dell'utensile.
Anche con una geometria della fresa ottimale, parametri di funzionamento errati indurranno vibrazioni armoniche.
Riprese superficiali: le frese con scanalatura a T richiedono generalmente velocità superficiali inferiori rispetto alle frese a candela standard. La velocità di rotazione deve essere conservativa per gestire il calore generato nel sottosquadro confinato.
Carico del truciolo: la velocità di avanzamento per dente deve essere calibrata attentamente. Se l'avanzamento è troppo basso, il tagliente sfregherà invece di tagliarsi, provocando un rapido incrudimento. Se l'avanzamento è troppo elevato, le forze radiali risultanti devieranno la testa dell'utensile.
Strategia del refrigerante: il refrigerante standard spesso non ha la velocità necessaria per eliminare i trucioli pesanti dal sottosquadro. Il refrigerante interno ad alta pressione o un getto d'aria mirato ad alta velocità sono di gran lunga superiori. Per gli utensili in metallo duro, spesso si preferisce un getto d'aria poiché espelle con forza i trucioli eliminando il rischio di shock termico.
La precisione della scanalatura dipende fortemente dalla rigidità dell'intero gruppo di lavorazione. Il runout totale dell'indicatore influisce più gravemente sulle frese per scanalature a T rispetto agli utensili standard a causa dell'effetto braccio di leva del collo esteso. Se una fresa a quattro scanalature presenta solo 0,002 pollici di runout, una singola scanalatura sopporta l'intero carico di truciolo. Ciò porta a microfratture immediate sul tagliente. Si consiglia vivamente di utilizzare mandrini a calettamento ad alta precisione o portautensili idraulici con tolleranza del gambo h6.
La selezione dell'utensile corretto richiede la corrispondenza degli attributi geometrici specifici della fresa con le proprietà fisiche del materiale del pezzo.
Materiali diversi mostrano comportamenti di taglio distinti. Necessitano di configurazioni geometriche specifiche per mantenere tolleranze strette.
Alluminio e metalli non ferrosi: questi materiali sono relativamente morbidi ma altamente gommosi. Richiedono una taglierina con un angolo di spoglia positivo elevato, in genere compreso tra 15 e 20 gradi, per tagliare il materiale in modo pulito. Scanalature lucidate e un numero inferiore di scanalature sono essenziali per evitare che trucioli di alluminio appiccicosi si accumulino nelle scanalature.
Acciai al carbonio e ghisa: i materiali ferrosi richiedono un'elevata rigidità strutturale. Gli utensili progettati per questi metalli presentano angoli di spoglia inferiori, intorno ai 5-10 gradi, per rinforzare il tagliente contro le forze di impatto pesanti. Un numero maggiore di scanalature distribuisce le forze di taglio in modo uniforme su tutto l'utensile.
Titanio e superleghe: la lavorazione di questi materiali di livello aerospaziale genera un immenso calore localizzato. Gli strumenti devono presentare angoli dell'elica variabili per interrompere le frequenze di vibrazione armonica e richiedono rivestimenti avanzati per resistere al degrado termico estremo.
Gli utensili standard disponibili in commercio sono prodotti secondo le dimensioni nominali e sono adatti a fissaggi per usi generali. Tuttavia, molti progetti ingegneristici richiedono tolleranze rigorose, come da più 0,0005 a meno 0,0000 pollici, che gli strumenti standard non possono mantenere in modo affidabile una volta che si verifica l'usura iniziale del bordo.
Negli scenari di produzione ad alto rischio, fare affidamento sugli strumenti di catalogo spesso porta a tassi di scarto inaccettabili. È possibile progettare varianti personalizzate con raggi angolari specifici per alleviare le concentrazioni di stress, lunghezze esatte del collo per massimizzare la rigidità del nucleo e rastremazioni posteriori su misura per evitare che il gambo dell'utensile sfreghi contro le pareti della scanalatura.
Anche se il costo iniziale di approvvigionamento degli utensili personalizzati è più elevato, il ritorno sull'investimento si realizza rapidamente. Riducendo i pezzi scartati, consentendo tempi di ciclo più rapidi e prolungando la durata dell'utensile, il costo complessivo per pezzo diminuisce in modo significativo.
Anche con un'attenta pianificazione, le variabili nell'ambiente di lavorazione possono introdurre difetti dimensionali. Comprendere la relazione tra la geometria della fresa e la fisica della lavorazione consente agli ingegneri di diagnosticare e risolvere i problemi in modo obiettivo.
Difetto di lavorazione |
Causa principale |
Soluzione geometrica/di processo |
|---|---|---|
Larghezza della scanalatura sovradimensionata |
Deflessione dell'utensile causata da eccessive forze di taglio radiali. |
Selezionare un utensile con un nucleo centrale più spesso e un numero maggiore di scanalature per aumentare la rigidità. Ridurre l'avanzamento per dente. |
Finitura superficiale scadente/chiacchiere |
Risonanza armonica tra l'utensile e il pezzo. |
Utilizzare una fresa con angolo dell'elica sfalsato o variabile. Assicurarsi che il pezzo sia bloccato rigidamente. |
Rottura del collo dell'utensile |
Accumulo di trucioli nel sottosquadro o velocità di avanzamento eccessive. |
Implementare un getto d'aria ad alta pressione. Assicurarsi che il canale di sgrossatura sia sufficientemente largo. Passare a un numero di flauto inferiore. |
Pareti con scanalatura rastremata |
L'utensile si piega allontanandosi dal taglio a causa della bassa rigidità del materiale. |
Passa dall'acciaio ad alta velocità al metallo duro micrograna solido, che resiste alla flessione. |
Bordo costruito |
Il materiale si sta saldando al tagliente a causa del calore eccessivo. |
Applicare un rivestimento che riduca l'attrito. Utilizzare un getto d'aria ad alta velocità per eliminare i trucioli e abbassare la temperatura della zona di taglio. |
No. Il tentativo di realizzare una scanalatura a T in un unico passaggio è altamente sconsigliato nella produzione professionale. È necessario sgrossare sempre prima la fessura verticale centrale con una fresa quadrata standard. L'utilizzo di uno speciale utensile con scanalatura a T per l'intera operazione costringe la fresa a immergersi nel materiale solido, intrappolando i trucioli nel sottosquadro. Ciò porta inevitabilmente all’impaccamento dei trucioli, a un forte accumulo di calore e alla rottura improvvisa dell’utensile.
La causa più frequente di guasto dell'utensile è la scarsa evacuazione del truciolo. Quando i trucioli non riescono a sfuggire al sottosquadro confinato, vengono tagliati nuovamente dalle scanalature, il che aumenta esponenzialmente le forze di taglio e il calore. Le cause secondarie includono velocità di avanzamento eccessive che superano la resistenza al taglio del collo dell'utensile e una grave deflessione dell'utensile causata dall'utilizzo di una fresa con rigidità inadeguata per il materiale specifico del pezzo da lavorare.
Per le cave a T di piccole e medie dimensioni, gli utensili in metallo duro integrale sono oggettivamente superiori. Il metallo duro integrale possiede un'estrema rigidità necessaria per prevenire la flessione e mantenere la massima precisione della scanalatura. Gli utensili indicizzabili introducono microvibrazioni nei giunti di alloggiamento dell'inserto. Tuttavia, per cave a T eccezionalmente grandi, vengono utilizzati utensili indicizzabili perché la produzione di un utensile massiccio in metallo duro sarebbe proibitiva in termini di costi.
La deflessione dell'utensile si verifica quando le forze di taglio radiali spingono la fresa lontano dal materiale del pezzo. Poiché uno strumento con scanalatura a T ha un collo stretto, agisce come un braccio di leva, rendendolo altamente incline alla flessione. Se l'utensile si deforma durante il processo di fresatura, taglierà una scanalatura rastremata, sovradimensionata o non parallela alla superficie di riferimento della tavola della macchina. La selezione di un utensile con la geometria corretta riduce al minimo queste forze radiali.
Il chiacchiericcio viene mitigato principalmente interrompendo le frequenze armoniche. È necessario selezionare una fresa per scanalature a T con un design dell'elica variabile e una spaziatura delle scanalature non uniforme. Inoltre, assicurati che il tuo portautensile abbia un runout minimo assoluto, preferibilmente utilizzando un supporto a calettamento, e ricontrolla che il tuo pezzo sia bloccato il più rigidamente possibile sulla tavola della macchina.
Per gli utensili in metallo duro integrale, un getto d'aria ad alta velocità è generalmente la strategia migliore. Il refrigerante inondato fatica a raggiungere l'interno del sottosquadro cieco e può causare uno shock termico al tagliente in metallo duro riscaldato, causando microfratture. Un forte getto d'aria evacua in modo efficiente i trucioli dalla scanalatura fornendo allo stesso tempo un raffreddamento sicuro e uniforme.
Per ottenere una precisione di scanalatura impeccabile è necessario utilizzare la geometria corretta della fresa. La rigidità dell'utensile e il controllo del truciolo sono fondamentali per il successo quando si opera in sottosquadri ristretti. Smetti di giocare d'azzardo con pezzi standard che compromettono le tue tolleranze. Investire in utensili di alta qualità e realizzati ad hoc produce un enorme ritorno finanziario eliminando parti scartate e frese rotte. Valuta la tua configurazione attuale per migliorare oggi stesso la coerenza della produzione. Per una precisione garantita e il massimo ROI, esplora la gamma completa di strumenti ad alte prestazioni su https://www.ssendmill.com per trovare la soluzione geometrica esatta su misura per le vostre esigenze operative.