Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-09-20 Pochodzenie: Strona

Każdy mechanik zna ten przerażający dźwięk. Wysoki pisk roznosi się echem po sklepie, po którym natychmiast następuje ostry trzask skręconego karku w ślepym kanale. Obróbka rowków T jest bezlitosna. Często skutkuje to zepsutymi narzędziami i mocno zezłomowanymi częściami. Standardowe frezy katalogowe po prostu nie utrzymują wąskich tolerancji wymaganych w przypadku skomplikowanych konfiguracji mocowania.
Specjalistyczne oprzyrządowanie rozwiązuje ten dylemat. Optymalizując przepływ wiórów i wzmacniając słabe punkty konstrukcyjne, niestandardowa geometria zapewnia stabilność procesu. W tym omówieniu technicznym odkryjemy dokładnie, w jaki sposób konstrukcja frezu zapewnia doskonałą dokładność rowkowania i zapobiega katastrofalnym awariom na stole maszyny.
Geometria kontroluje dokładność: Kąt natarcia, kąt przyłożenia i konstrukcja rowka decydują o przepływie wiórów i zapobiegają ugięciu narzędzia.
Synergia materiałów: Połączenie optymalnej geometrii z podłożami pełnowęglikowymi drastycznie zmniejsza zużycie i utrzymuje stabilność wymiarową w długich seriach produkcyjnych.
Dostosowanie zapewnia zwrot z inwestycji: Gotowe narzędzia nadają się do prac ogólnych, ale narzędzia niestandardowe zapewniają najwyższy zwrot z inwestycji w przypadku rygorystycznych wymagań dotyczących tolerancji.
Optymalizacja procesu jest obowiązkowa: nawet najbardziej zaawansowany frez wymaga ścisłej, wieloetapowej strategii frezowania, aby zapobiec nagłej awarii narzędzia.
Rowki T są podstawowymi elementami w produkcji. Często można je znaleźć na stołach obrabiarek, przyrządach do mocowania i aluminiowych ramach konstrukcyjnych. Ich podstawowa funkcja umożliwia płynne przesuwanie się nakrętek T po torze, zapewniając jednocześnie ogromną siłę zaciskania po dokręceniu. Utworzenie tego wewnętrznego podcięcia stwarza znaczące przeszkody inżynieryjne, których standardowe narzędzia nie są w stanie pokonać.
Podstawowym problemem związanym z podcięciem jest fizyczne ograniczenie strefy skrawania. Gdy nóż wejdzie w obszar podcięcia, działa w ślepym kanale. Stwarza to poważne wąskie gardło w odprowadzaniu wiórów.
Kiedy standardowe frezy palcowe są modyfikowane lub wykorzystywane w tym zastosowaniu, zazwyczaj brakuje im odpowiedniej przestrzeni wrębowej na wióry. W rezultacie wióry zostają trwale uwięzione w rowku. To uwięzienie prowadzi do ponownego cięcia, podczas którego krawędzie skrawające ocierają się o wcześniej ścinane metalowe wióry. Ponowne cięcie wykładniczo zwiększa wytwarzanie ciepła i pogarsza wykończenie powierzchni ścianek szczeliny. Co ważniejsze, powoduje to ogromne naprężenie skrętne na szyjce narzędzia, co ostatecznie prowadzi do nagłego złamania narzędzia. Skuteczny obróbka rowków w tych ograniczonych przestrzeniach wymaga wysoce specjalistycznej geometrii, aby z dużą siłą wyrzucać wióry ze strefy skrawania.
Dokładność w rowku T nie podlega negocjacjom. Wymiary rowka decydują o tym, jak dobrze będzie działać pasująca nakrętka T. W szczególności zwracamy uwagę na szerokość, głębokość i równoległość ścian. Jeśli rowek jest zbyt ciasny, nakrętka się zakleszcza. Jeśli jest zbyt luźny, mechanizm zaciskowy cierpi na luz. Luz ten prowadzi do wibracji i niedokładności podczas kolejnych operacji obróbki. Osiągnięcie tej dokładności wymaga precyzyjne techniki frezowania, które eliminują ugięcie narzędzia i utrzymują stały nacisk skrawania. Zmienne te zależą w dużym stopniu od konstrukcji noża.
Patrząc na obecny krajobraz produkcyjny, widzimy wyraźną zmianę w filozofii obróbki. Środowiska produkcyjne charakteryzujące się dużą różnorodnością i małą serią agresywnie wycofują starsze strategie narzędziowe. Jest to szczególnie prawdziwe w sektorach lotniczym i pojazdów elektrycznych. Nowoczesne 5-osiowe centra CNC są w stanie osiągnąć ogromne prędkości wrzeciona. Dlatego wąskim gardłem nie jest już maszyna, ale sam nóż.
Sklepy coraz częściej stosują obróbkę na sucho lub smarowanie minimalną ilością, aby zmniejszyć wpływ na środowisko i koszty chłodziwa. Ta ewolucja sprawia, że tradycyjne materiały stają się przestarzałe ze względu na podcięcie. Potwierdza to potrzebę stosowania wysoce inżynieryjnych podłoży, które są w stanie wytrzymać ekstremalny szok termiczny przy jednoczesnym zachowaniu precyzji na poziomie mikronów.
Standardowy katalogowy frez palcowy został zaprojektowany z myślą o wszechstronności. Umożliwia profilowanie, wycinanie rowków i zagłębianie w różnych zastosowaniach. Specjalistyczne oprzyrządowanie zostało zaprojektowane z myślą o pojedynczym, bardzo specyficznym zadaniu. W kontekście rowków teowych standardowe narzędzie zostaje podniesione do statusu specjalistycznego dzięki niestandardowym stosunkom wymiarowym i specjalnym substratom z węglików spiekanych. Stosujemy również ukierunkowane geometrie fizyczne, uwzględniając podcięte środowisko.
Dla zespołów inżynierskich chcących wyeliminować odpady i skrócić czas cykli, inwestycja w specjalnie zaprojektowane oprzyrządowanie jest decyzją przemyślaną. Opiera się ona na tolerancji planu, a nie na początkowych kosztach zakupu.
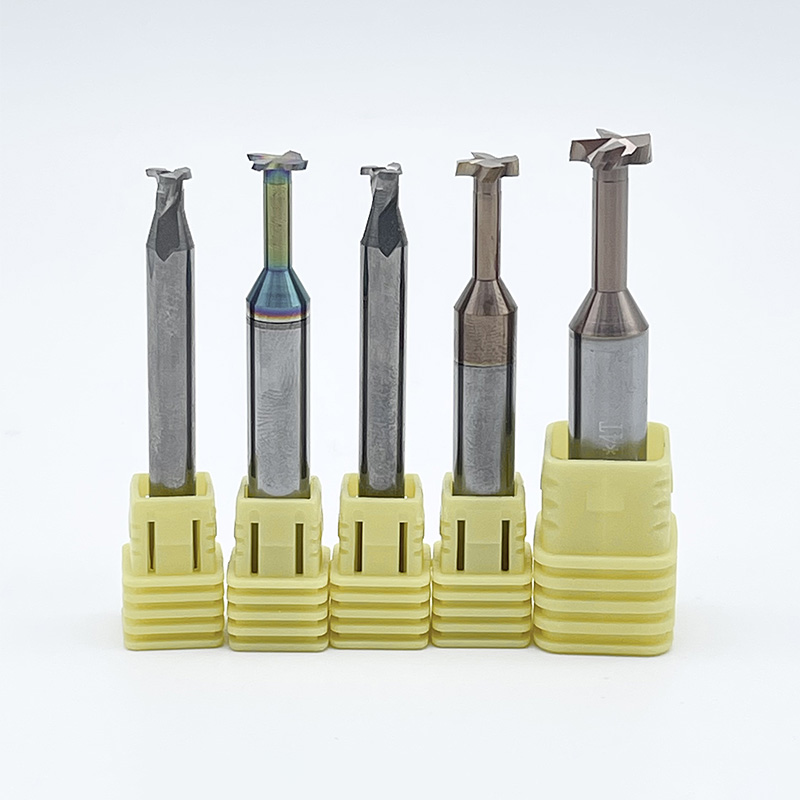
Aby zrozumieć, dlaczego te narzędzia są wyjątkowe, należy zbadać ich anatomię fizyczną. A Frez palcowy z rowkiem T składa się z czterech głównych sekcji.
Głowica tnąca: Określa ostateczną szerokość podcięcia.
Średnica szyjki: Musi być węższa niż pionowa szczelina dostępowa, aby zapobiec ocieraniu się o ściany.
Długość szyjki: Określa, jak głęboko w obrabianym przedmiocie można wykonać podcięcie.
Chwyt: Górna część bezpiecznie trzymana w uchwycie obrabiarki, często wymagająca tolerancji h6 dla maksymalnej koncentryczności.
Krytyczna wrażliwość leży w stosunku pomiędzy średnicą głowicy tnącej i średnicy szyjki. Ponieważ szyjka musi być cieńsza niż główka, aby wyczyścić pionową szczelinę, narzędzie jest z natury delikatne. Gruba szyjka zapewnia sztywność, ale ogranicza rozmiar pionowej szczeliny. Cienka szyjka pozwala na mniejszy otwór dostępowy, ale zwiększa ryzyko odgięcia i pęknięcia. Specjalistyczna inżynieria oblicza dokładną równowagę matematyczną wymaganą do utrzymania sztywności, zapewniając jednocześnie wystarczający prześwit.
Standardowy frez palcowy tnie na obwodzie i na dole. Jednak oddany Frez do rowków przeznaczony do rowków teowych musi ciąć jednocześnie na swoim obwodzie, jego dnie i górnych krawędziach wewnętrznych. Standardowym narzędziom brakuje górnych krawędzi skrawających niezbędnych do uformowania górnej krawędzi podcięcia. Nie mają również niezbędnego wycięcia w szyjce, aby móc pracować we wcześniej szorstkim kanale bez powodowania katastrofalnego tarcia.
Sekret utrzymywania ścisłych tolerancji leży w fizyce procesu cięcia. Każdy kąt i krzywizna narzędzia wpływa na jego interakcję z materiałem przedmiotu obrabianego.
Liczba krawędzi skrawających jest głównym czynnikiem determinującym zarówno wykończenie powierzchni, jak i zdolność odprowadzania wiórów. Wybór prawidłowej liczby rowków to ścisły kompromis pomiędzy przestrzenią dostępną do ucieczki wiórów a sztywnością strukturalną wstęgi rdzenia.
Mała liczba rowków: Narzędzia z 2 do 3 rowkami mają głębsze wręby na wióry. Są one szczególnie zalecane do materiałów nieżelaznych, takich jak aluminium lub tworzywa sztuczne, które wytwarzają duże, włókniste wióry. Dodatkowa przestrzeń zapobiega gromadzeniu się wiórów i pękaniu narzędzia.
Wysoka liczba rowków: Narzędzia z 4 do 6 rowkami zachowują grubszą warstwę rdzenia, zapewniając maksymalną sztywność. Są niezbędne do obróbki twardszych materiałów, takich jak żeliwo, stal węglowa i tytan. Twardsze materiały zwykle wytwarzają mniejsze, popękane wióry, które łatwiej jest wypłukiwać z mniejszych wrębów.
Materiał przedmiotu obrabianego |
Zalecana liczba fletów |
Podstawowa korzyść |
Ryzyko błędnego wyboru |
|---|---|---|---|
Stopy aluminium |
2 - 3 |
Maksymalne odprowadzanie wiórów |
Ubijanie wiórów i pękanie narzędzia |
Stale miękkie |
3 - 4 |
Równowaga wykończenia i prześwitu |
Złe wykończenie powierzchni |
Lane żelazo |
4 - 6 |
Wysoka sztywność, zmniejszone drgania |
Ugięcie narzędzia, rowek nadwymiarowy |
Tytan / Inconel |
4 - 6 |
Rozkład ciepła, trwałość narzędzia |
Szybkie zużycie krawędzi, awaria termiczna |
Kąt natarcia to kąt powierzchni skrawającej względem przedmiotu obrabianego. Określa działanie ścinające narzędzia. Dodatni kąt natarcia tworzy ostrzejszą krawędź, która przecina materiał przy minimalnym oporze. Zmniejszenie siły skrawania ma kluczowe znaczenie, ponieważ minimalizuje nacisk boczny wywierany na słabą szyjkę frezu.
Dzięki obniżeniu oporów skrawania dodatni kąt natarcia znacznie zmniejsza ugięcie narzędzia. Ugięcie jest główną przyczyną niedokładnych szerokości rowków. Jeśli podczas cięcia narzędzie odgnie się od materiału, powstały rowek będzie zwężony lub całkowicie poza tolerancją.
Kąt linii śrubowej odnosi się do spirali rowków wzdłuż głowicy tnącej. Standardowa spirala zapewnia stałą siłę skrawania. Jednak w ograniczonej przestrzeni rowka teowego szybko narastają wibracje harmoniczne. Skutkuje to pogawędką. Drgania pozostawiają faliste, niedopuszczalne wykończenie powierzchni na ściankach rowka i przyspieszają zużycie narzędzia.
Zaawansowane frezy wykorzystują konstrukcję spirali naprzemiennej lub zmiennej, naprzemiennie od 35 do 38 stopni. Ta zmienna geometria rozbija częstotliwości harmoniczne generowane podczas cięcia. Dzięki temu narzędzie pozostaje stabilne, a ścianki rowka pozostają idealnie równoległe i gładkie.
Narożniki narzędzia tnącego są jego najbardziej wrażliwymi punktami. Kiedy ostry narożnik pod kątem 90 stopni styka się z obrabianym przedmiotem, pochłania on ogromne ilości naprężeń i ciepła. Prowadzi to do przedwczesnego odpryskiwania. Integrując niewielki promień naroża lub fazowanie z geometrią narzędzia, producenci rozkładają siły skrawania na większą powierzchnię.
Modyfikacja ta chroni narzędzie przed odpryskami, pozostawiając jednocześnie niewielki promień wewnętrzny wewnątrz obrabianej części. Eliminacja ostrych narożników wewnętrznych usuwa koncentratory naprężeń, zwiększając w ten sposób ogólną integralność strukturalną gotowego elementu.
Historycznie rzecz biorąc, stal szybkotnąca była używana do oprzyrządowania niestandardowego ze względu na niższy koszt i łatwość szlifowania. Obecnie nowoczesne tolerancje produkcyjne wymagają doskonałych właściwości fizycznych specjalne narzędzia węglikowe.
Podstawową miarą, która ma tutaj znaczenie, jest sztywność. Podłoże z węglika wolframu o grubości 0,6 mikrona jest prawie trzy razy sztywniejsze niż stal szybkotnąca. W przypadku frezu do rowków teowych ta sztywność jest najważniejsza. Narzędzie węglikowe jest znacznie bardziej odporne na zginanie pod wpływem bocznych sił skrawania niż jego odpowiednik stalowy. Dzięki temu frez pozostaje idealnie prostopadły do obrabianego przedmiotu. Chociaż węglik jest bardziej kruchy i wymaga bardzo sztywnych ustawień maszyny, jego zdolność do utrzymywania stabilności wymiarowej czyni go niekwestionowanym standardem branżowym.
W przypadku frezowania rowków o ograniczonej przestrzeni, największym wrogiem jest ciepło. Bez odpowiedniego odsysania temperatura otoczenia wewnątrz rowka powoduje, że wióry są zespawane bezpośrednio z krawędzią skrawającą. Ten tryb awarii jest znany jako nabudowana krawędź. Zmienia geometrię narzędzia, powodując rozdzieranie materiału zamiast czystego jego cięcia. To natychmiast psuje dokładność rowka.
Zaawansowane powłoki poprzez fizyczne osadzanie z fazy gazowej działają jak bariery termiczne i smarne. Powłoki takie jak azotek tytanu i aluminium lub azotek tytanu aluminium doskonale sprawdzają się w tych trudnych warunkach. Pod wpływem wysokich temperatur skrawania aluminium w tych powłokach tworzy mikroskopijną warstwę tlenku glinu. Warstwa ta odbija ciepło do wióra, zamiast pozwalać mu na wchłanianie go do rdzenia narzędzia. Niski współczynnik tarcia zapewniany przez powłokę umożliwia płynne przesuwanie się wiórów z rowków.
Obróbka rowka T zasadniczo różni się od standardowych operacji profilowania lub frezowania czołowego. Narzędzie działa w bardzo ograniczonej, półślepej przestrzeni. Wdrożenie rygorystycznego, ustandaryzowanego procesu jest obowiązkowe, aby zachować dokładność rowkowania i zapobiec awariom narzędzia.
Jednym z najczęstszych błędów na hali produkcyjnej jest próba wykonania rowka teowego w jednej operacji. Unikalna geometria tych frezów sprawia, że są one bardzo podatne na naprężenia skręcające i ścinające. Zanurzenie tego narzędzia bezpośrednio w litym materiale powoduje nadmierne obciążenie najsłabszego punktu frezu.
Aby osiągnąć wiarygodne wyniki, mechanicy muszą stosować rygorystyczną metodologię dwuetapową.
Krok 1: Przejście zgrubne. Zanim specjalistyczny frez dotknie przedmiotu obrabianego, należy zgrubnie wyciąć centralny kanał pionowy za pomocą standardowego frezu palcowego z węglika spiekanego. Szerokość tego kanału obróbki zgrubnej powinna być nieco szersza niż średnica szyjki narzędzia z rowkiem T, ale dokładnie węższa niż ostateczny wymiar górnego rowka. W tym krytycznym kroku usuwana jest większość materiału, tworząc niezbędną pustą przestrzeń, która służy jako droga ewakuacji wiórów.
Krok 2: Przepustka podcinająca. Dopiero po oczyszczeniu kanału centralnego należy wprowadzić narzędzie do rowka T w celu wykonania podcięcia poziomego. Ponieważ kanał pionowy jest już pusty, wyspecjalizowana przecinarka chwyta materiał jedynie na jego zewnętrznym obwodzie. To drastycznie zmniejsza promieniowe siły skrawania działające na delikatną szyjkę, minimalizując ugięcie narzędzia.
Nawet przy optymalnej geometrii frezu nieprawidłowe parametry pracy będą powodować drgania harmoniczne.
Materiał powierzchniowy: Frezy do rowków T zazwyczaj wymagają niższych prędkości skrawania w porównaniu do standardowych frezów walcowo-czołowych. Prędkość obrotowa musi być zachowawcza, aby zarządzać ciepłem wytwarzanym w zamkniętym podcięciu.
Obciążenie wiórami: Szybkość posuwu na ząb należy dokładnie skalibrować. Jeśli posuw jest zbyt mały, krawędź skrawająca będzie raczej trzeć niż ścinać, powodując szybkie utwardzanie przez zgniot. Jeżeli posuw jest zbyt duży, powstałe siły promieniowe odkształcą głowicę narzędzia.
Strategia dotycząca chłodziwa: Standardowe chłodziwo zalewowe często nie ma wystarczającej prędkości, aby wypłukać ciężkie wióry z podcięcia. Przepływ chłodziwa pod wysokim ciśnieniem lub ukierunkowany podmuch powietrza z dużą prędkością jest znacznie lepszy. W przypadku narzędzi węglikowych często preferowany jest podmuch powietrza, ponieważ z dużą siłą wyrzuca wióry, eliminując jednocześnie ryzyko szoku termicznego.
Dokładność rowków w dużym stopniu zależy od sztywności całego zespołu obróbczego. Całkowite bicie wskaźnikowe wpływa na frezy do rowków teowych w większym stopniu niż narzędzia standardowe ze względu na efekt ramienia dźwigni w postaci wydłużonej szyjki. Jeśli we frezie czteroostrzowym bicie wynosi zaledwie 0,002 cala, całe obciążenie wiórów wytrzymuje pojedynczy rowek. Prowadzi to do natychmiastowych mikropęknięć na krawędzi skrawającej. Zdecydowanie zaleca się stosowanie precyzyjnych uchwytów termokurczliwych lub hydraulicznych oprawek narzędziowych z tolerancją chwytu h6.
Wybór odpowiedniego narzędzia wymaga dopasowania specyficznych cech geometrycznych frezu do właściwości fizycznych materiału przedmiotu obrabianego.
Różne materiały wykazują różne właściwości ścinające. Wymagają one określonych konfiguracji geometrycznych, aby zachować wąskie tolerancje.
Aluminium i metale nieżelazne: Materiały te są stosunkowo miękkie, ale bardzo gumowate. Wymagają noża o dużym dodatnim kącie natarcia, zwykle od 15 do 20 stopni, aby zapewnić czyste ścinanie materiału. Polerowane rowki i mniejsza liczba rowków są niezbędne, aby zapobiec gromadzeniu się lepkich wiórów aluminiowych w rowkach.
Stale węglowe i żeliwo: Materiały żelazne wymagają dużej sztywności konstrukcyjnej. Narzędzia przeznaczone do tych metali charakteryzują się niższymi kątami natarcia, około 5 do 10 stopni, w celu wzmocnienia krawędzi skrawającej przed dużymi siłami udarowymi. Większa liczba rowków rozkłada siły skrawania równomiernie w narzędziu.
Tytan i nadstopy: obróbka tych materiałów stosowanych w przemyśle lotniczym generuje miejscowo ogromne ciepło. Narzędzia muszą charakteryzować się zmiennymi kątami linii śrubowej, aby zakłócać częstotliwości drgań harmonicznych i wymagają zaawansowanych powłok, aby wytrzymać ekstremalną degradację termiczną.
Standardowe, gotowe narzędzia są produkowane w wymiarach nominalnych i pasują do mocowania ogólnego przeznaczenia. Jednak wiele projektów inżynieryjnych wymaga ścisłych tolerancji, takich jak plus 0,0005 do minus 0,0000 cala, których standardowe narzędzia nie są w stanie niezawodnie utrzymać po wystąpieniu początkowego zużycia krawędzi.
W scenariuszach produkcyjnych wymagających wysokich stawek poleganie na narzędziach katalogowych często prowadzi do niedopuszczalnych wskaźników złomowania. Warianty niestandardowe można zaprojektować z określonymi promieniami naroży w celu zmniejszenia koncentracji naprężeń, dokładnymi długościami szyjek w celu maksymalizacji sztywności rdzenia i dostosowanymi stożkami tylnymi, aby zapobiec ocieraniu się chwytu narzędzia o ścianki rowka.
Chociaż początkowy koszt zakupu oprzyrządowania niestandardowego jest wyższy, zwrot z inwestycji następuje szybko. Dzięki ograniczeniu liczby złomowanych detali, skróceniu czasów cykli i wydłużeniu trwałości narzędzia, całkowity koszt części ulega znacznemu zmniejszeniu.
Nawet przy starannym planowaniu zmienne w środowisku obróbki mogą powodować defekty wymiarowe. Zrozumienie związku między geometrią frezu a fizyką obróbki pozwala inżynierom obiektywnie diagnozować i rozwiązywać problemy.
Wada obróbki |
Pierwotna przyczyna |
Rozwiązanie geometryczne/procesowe |
|---|---|---|
Ponadwymiarowa szerokość rowka |
Ugięcie narzędzia spowodowane nadmiernymi promieniowymi siłami skrawania. |
Aby zwiększyć sztywność, wybierz narzędzie z grubszą rdzeniem i większą liczbą rowków. Zmniejszyć posuw na ząb. |
Słabe wykończenie powierzchni / drgania |
Rezonans harmoniczny pomiędzy narzędziem a przedmiotem obrabianym. |
Użyj frezu o naprzemiennym lub zmiennym kącie pochylenia linii śrubowej. Upewnij się, że obrabiany przedmiot jest mocno zamocowany. |
Złamanie szyjki narzędzia |
Pakowanie wiórów w przypadku podcięcia lub nadmiernych posuwów. |
Wykonaj podmuch powietrza pod wysokim ciśnieniem. Upewnić się, że kanał obróbki zgrubnej jest wystarczająco szeroki. Przełącz na niższą liczbę fletów. |
Zwężane ściany rowków |
Narzędzie odgina się od miejsca cięcia ze względu na niską sztywność materiału. |
Zmień stal szybkotnącą na pełnoziarnisty węglik spiekany, który jest odporny na zginanie. |
Zabudowana krawędź |
Materiał przykleja się do krawędzi skrawającej z powodu nadmiernego ciepła. |
Nałożyć powłokę zmniejszającą tarcie. Wykorzystaj podmuch powietrza o dużej prędkości, aby usunąć wióry i obniżyć temperaturę w strefie skrawania. |
Nie. Próby obróbki rowka T w jednym przejściu są zdecydowanie odradzane w profesjonalnej produkcji. Zawsze należy najpierw zgrubnie wyciąć środkową pionową szczelinę za pomocą standardowego frezu trzpieniowego. Użycie w całej operacji specjalistycznego narzędzia typu T-rowkowego wymusza zagłębienie się frezu w materiał lity, co powoduje zatrzymanie wiórów w podcięciu. Prowadzi to nieuchronnie do gromadzenia się wiórów, znacznej akumulacji ciepła i nagłego złamania narzędzia.
Najczęstszą przyczyną awarii narzędzia jest słabe odprowadzanie wiórów. Gdy wióry nie mogą wydostać się z ograniczonego podcięcia, są ponownie cięte przez rowki, co wykładniczo zwiększa siły skrawania i ciepło. Przyczyny wtórne obejmują nadmierne posuwy, które przekraczają wytrzymałość szyjki narzędzia na ścinanie oraz poważne ugięcie narzędzia spowodowane użyciem frezu o niewystarczającej sztywności dla określonego materiału przedmiotu obrabianego.
W przypadku małych i średnich rowków teowych narzędzia pełnowęglikowe są obiektywnie lepsze. Węglik spiekany charakteryzuje się wyjątkową sztywnością niezbędną do zapobiegania odkształceniom i utrzymywania ścisłej dokładności rowkowania. Narzędzia wymienne wprowadzają mikrowibracje na złączach gniazd płytek. Jednakże w przypadku wyjątkowo dużych rowków teowych stosuje się narzędzia wymienne, ponieważ wyprodukowanie masywnego narzędzia z węglika spiekanego byłoby zbyt kosztowne.
Ugięcie narzędzia następuje, gdy promieniowe siły skrawania odpychają frez od materiału obrabianego. Ponieważ narzędzie z rowkiem T ma wąską szyjkę, działa jak ramię dźwigni, przez co jest bardzo podatne na zginanie. Jeśli narzędzie ugnie się podczas procesu frezowania, wytnie rowek, który jest zwężony, nadwymiarowy lub nierównoległy do powierzchni odniesienia stołu maszyny. Wybór narzędzia o odpowiedniej geometrii minimalizuje te siły promieniowe.
Chatter jest łagodzony przede wszystkim poprzez zakłócanie częstotliwości harmonicznych. Należy wybrać frez do rowków teowych o zmiennej konstrukcji spirali i nierównym rozstawie rowków. Ponadto upewnij się, że uchwyt narzędziowy ma absolutnie minimalne bicie, najlepiej stosując oprawkę termokurczliwą, i dokładnie sprawdź, czy obrabiany przedmiot jest zamocowany tak sztywno, jak to możliwe, do stołu maszyny.
W przypadku narzędzi pełnowęglikowych najlepszą strategią jest podmuch powietrza o dużej prędkości. Zalewane chłodziwo ma trudności z przedostaniem się do wnętrza ślepego podcięcia i może spowodować szok termiczny na rozgrzanej krawędzi węglika, prowadząc do mikropęknięć. Silny podmuch powietrza skutecznie usuwa wióry z rowka, zapewniając jednocześnie bezpieczne i spójne chłodzenie.
Osiągnięcie doskonałej dokładności rowkowania wymaga prawidłowej geometrii frezu. Sztywność narzędzia i kontrola wiórów mają kluczowe znaczenie dla powodzenia pracy w ograniczonych podcięciach. Przestań grać za pomocą gotowych bitów, które naruszają Twoje tolerancje. Inwestycja w wysokiej jakości, specjalnie zaprojektowane narzędzia zapewnia ogromny zwrot finansowy poprzez eliminację złomowanych części i uszkodzonych frezów. Już dziś oceń swoją obecną konfigurację, aby poprawić spójność produkcji. Aby zagwarantować precyzję i maksymalny zwrot z inwestycji, zapoznaj się z obszerną ofertą wysokowydajnych narzędzi pod adresem https://www.ssendmill.com , aby znaleźć dokładne rozwiązanie geometryczne dostosowane do Twoich potrzeb operacyjnych.