


Frezy z rowkiem T
Zapomnij o zwykłych frezach do rowków T. SUPSTTED na nowo definiuje standard dzięki naszym frezom walcowo-czołowym z rowkiem T serii NexT-Gen , zaprojektowanym od podłoża w celu zapewnienia niezrównanej stabilności i perfekcji rowków w wymagających zastosowaniach. Poczuj różnicę skupionej sztywności.
Podstawowa innowacja: konstrukcja Tri-Anchor Flute™
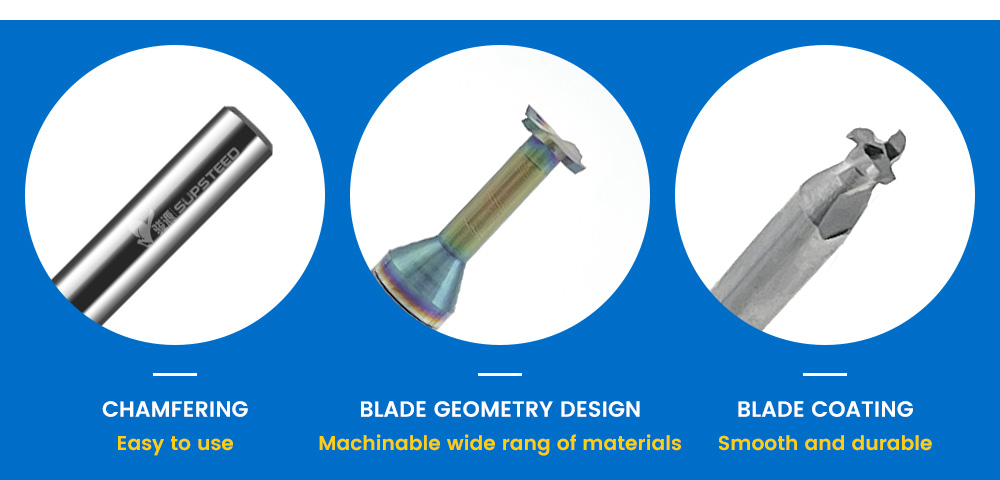
Nasza opatentowana geometria obejmuje trzy strategicznie wzmocnione rowki ze zmiennymi kątami pochylenia linii śrubowej (38°/42°). Nie chodzi tu tylko o ewakuację wiórów; chodzi o neutralizację drgań harmonicznych na krytycznej głębokości skrawania, przy której standardowe narzędzia uginają się. Wynik? Prawdziwe ścianki w kształcie litery T o niemal zerowym stożku i wyjątkowym wykończeniu powierzchni (osiągalna Ra ≤ 0,8 µm), eliminujące kosztowne wtórne wykończenie.
Zbudowany do ekstremalnych zastosowań:
Ultragęsty rdzeń węglikowy: wykorzystuje nasze podłoże Nano-Fused™ o gęstości zwiększonej o 12% w porównaniu z gatunkami premium, co zapewnia odporność na mikroodpryski i znacznie wydłuża żywotność narzędzia, nawet w przypadku stali hartowanych (do 50 HRC) i kompozytów ściernych.
Powłoka Protekt-Tek™: Specjalnie zaprojektowana, wielowarstwowa powłoka nanokompozytowa AlCrSiN zapewnia doskonałą odporność na ciepło (1100°C) i drastycznie zmniejszone tarcie. Spodziewaj się o 72% mniej narostu na krawędzi w porównaniu ze standardowym TiAlN, zachowując stałą wydajność skrawania.
Precyzyjne reliefy podłoża: Ekskluzywne dodatkowe reliefy Micro-Clearance™ na szyjce minimalizują tarcie i wytwarzanie ciepła w szczelinie, co ma kluczowe znaczenie dla utrzymania wąskich tolerancji (± 0,025 mm) podczas długich przebiegów.
Zaprojektowane korzyści w zakresie wydajności:
Bezkompromisowa integralność szczeliny: Uzyskaj idealne ramiona pod kątem 90 stopni i spójne wymiary szczeliny, seria po serii.
Przewidywalna trwałość: znacznie zmniejszone zużycie narzędzi przekłada się na wiarygodne szacunki trwałości i mniejszą liczbę przezbrojeń.
Cicha obróbka: Konstrukcja Tri-Anchor Flute™ znacząco tłumi drgania, umożliwiając płynniejszą i cichszą pracę przy optymalnych prędkościach/posuwach.
Idealny do: precyzyjnych przyrządów i osprzętu, elementów konstrukcyjnych przemysłu lotniczego, łóż maszyn o dużej wytrzymałości i wszelkich zastosowań wymagających absolutnej wierności geometrii rowka T i trwałości pod obciążeniem.
Pokaż szczegóły
Specyfikacje
| ROZMIARY (D*fH*sD*L) | |
| D2*(0,5~2,0H)*D4*50L*4F | |
| D3*(0,5~3,0H)*D4*50L*4F | |
| D4*(0,5~5,0H)*D4*50L*4F | |
| D6*(0,5~6,0H)*D6*50L*4F | |
| D8*(0,5~8,0H)*D8*60L*4F | |
| D10*(0,5~10,0H)*D10*60L*4F | |
| D12*(0,5~12,0H)*D12*60L*4F |
Klienci dobre opinie

Fabryka

Wprowadzenie do usługi

Pakiet Logistyczny

Często zadawane pytania
P: Co to jest frez palcowy z rowkiem T i do czego jest głównie używany?
Odp.: Frez palcowy z rowkiem T to specjalistyczne narzędzie skrawające zaprojektowane specjalnie do obróbki podciętego profilu rowków T w przedmiotach obrabianych, zwykle na frezarkach lub centrach obróbczych. Jego unikalny kształt charakteryzuje się profilem tnącym na końcu i po bokach, w połączeniu ze zmniejszoną średnicą szyjki poniżej głowicy tnącej. Umożliwia to zagłębienie się w wyciętą wcześniej szczelinę, a następnie przesunięcie w bok w celu wyfrezowania charakterystycznego kształtu „T”, który akceptuje śruby T do mocowania.
P: Jak wybrać odpowiedni rozmiar frezu trzpieniowego z rowkiem T?
Odp.: Krytycznym wymiarem jest średnica szyjki frezu . Musi być mniejsza niż szerokość szczeliny utworzonej przez początkowy prosty frez walcowo-czołowy (który tworzy górę litery „T”). Średnica głowicy tnącej określa szerokość podcięcia (dół „T”). Wybierz frez do rowków T w oparciu o żądany rozmiar rowka T (np. w przypadku śruby z rowkiem T 1/2 cala zazwyczaj potrzebujesz frezu o średnicy szyjki nieco mniejszej niż 1/2 cala i średnicy głowicy tnącej odpowiadającej szerokości podcięcia potrzebnej dla tej śruby).
P: Jakie są kluczowe specyfikacje, które muszę znać przed użyciem frezu trzpieniowego z rowkiem T?
Odp.: Podstawowe specyfikacje obejmują:
Średnica chwytu: musi pasować do uchwytu narzędzia (np. 1/2', 3/4', 10 mm, 12 mm).
Średnica cięcia: Określa szerokość podcięcia.
Średnica szyjki: Musi być mniejsza niż otwór szczeliny.
Długość szyjki: Musi być dłuższa niż głębokość podcięcia, które należy wykonać.
Długość całkowita (OAL): Całkowita długość narzędzia.
Liczba fletów: Powszechnie występują 3 lub 4 flety. Większa liczba rowków zapewnia gładsze wykończenia w bardziej miękkich materiałach.
Materiał: stal szybkotnąca (HSS) do ogólnego użytku, węglik do twardszych materiałów lub wyższej produkcji.
Powłoka: Opcjonalna (np. TiN, TiAlN) zapewniająca zwiększoną odporność na zużycie i ciepło.
P: Jakie są ważne wskazówki operacyjne dotyczące stosowania frezów palcowych z rowkiem T?
A:
Wstępne frezowanie rowka: Zawsze używaj standardowego frezu palcowego, aby najpierw wykonać prostą pionową szczelinę, nieco szerszą niż średnica szyjki frezu do rowków T, ale węższą niż średnica skrawania.
Bezpieczne trzymanie podczas pracy: Upewnij się, że obrabiany przedmiot jest mocno zamocowany. Obróbka rowków T generuje znaczne siły boczne.
Używaj odpowiednich posuwów/prędkości: Zapoznaj się z zaleceniami producenta. Ogólnie rzecz biorąc, należy stosować niższe prędkości i posuwy niż w przypadku równoważnych frezów walcowo-czołowych ze względu na przerywaną obróbkę i zmniejszoną sztywność szyjki. Zbyt wysokie posuwy mogą powodować drgania lub złamania.
Preferowane frezowanie współbieżne: Ogólnie zaleca się frezowanie współbieżne (posuw wraz z obrotem frezu) w celu uzyskania lepszego wykończenia powierzchni i zmniejszenia ugięcia narzędzia. Konwencjonalne frezowanie może agresywnie wciągnąć frez w cięcie.
Odpowiednie smarowanie/chłodzenie: Stosować chłodziwo zalewowe lub smarowanie mgłą, aby zredukować ciepło, skutecznie usunąć wióry z głębokiej szczeliny i przedłużyć żywotność narzędzia.
P: Czy frezy palcowe z rowkiem T mogą być stosowane w materiałach innych niż aluminium?
Odp.: Tak, dostępne są frezy palcowe z rowkiem T do obróbki różnych materiałów:
Aluminium: najczęstsze zastosowanie. Często wykorzystuje HSS lub niepowlekany węglik z 3 ostrzami dla dobrego usuwania wiórów.
Stal i stal nierdzewna: Wymaga solidnych frezów węglikowych, często z 4 rowkami i specjalistycznymi powłokami (takimi jak TiAlN), pracujących przy znacznie niższych prędkościach i posuwach niż w przypadku aluminium. Sztywność jest najważniejsza.
Tworzywa sztuczne i kompozyty: Można skutecznie obrabiać ostrymi frezami HSS lub węglikowymi. Uważaj na topienie; kluczowa jest właściwa ewakuacja wiórów.
Żeliwo: Zalecane są frezy z węglików spiekanych. Często odpowiednie jest cięcie na sucho lub przedmuch powietrzem.


