Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-20 Origen: Sitio

Todo maquinista conoce el temido sonido. Un chillido agudo resuena en la tienda, seguido inmediatamente por el crujido agudo de un cuello roto dentro de un canal ciego. El mecanizado de ranuras en T es notoriamente implacable. Con frecuencia esto produce herramientas rotas y piezas muy desguazadas. Los cortadores de catálogo estándar simplemente no logran mantener las estrictas tolerancias requeridas para configuraciones complejas de sujeción de piezas.
Las herramientas especializadas resuelven este dilema. Al optimizar el flujo de virutas y reforzar los puntos débiles estructurales, la geometría personalizada mantiene estable el proceso. En este desglose técnico, descubriremos exactamente cómo el diseño de la fresa garantiza una precisión de ranura impecable y evita fallas catastróficas en la mesa de la máquina.
Precisión de los controles de geometría: El ángulo de ataque, el ángulo libre y el diseño de la ranura dictan el flujo de viruta y evitan la deflexión de la herramienta.
Sinergias de materiales: combinar una geometría óptima con sustratos de carburo sólido reduce drásticamente el desgaste y mantiene la estabilidad dimensional en tiradas de producción largas.
La personalización genera retorno de la inversión: las herramientas disponibles en el mercado se adaptan al trabajo general, pero las herramientas personalizadas ofrecen el mayor retorno de la inversión para requisitos de tolerancia estrictos.
La optimización del proceso es obligatoria: incluso la fresa más avanzada requiere una estricta estrategia de fresado de varios pasos para evitar fallos repentinos de la herramienta.
Las ranuras en T son elementos fundamentales en la fabricación. Los encontrará comúnmente en mesas de máquinas herramienta, plantillas de sujeción de piezas y marcos estructurales de aluminio. Su función principal permite que las tuercas en T se deslicen suavemente a lo largo de un riel y al mismo tiempo proporcionan una inmensa fuerza de sujeción cuando se aprietan. La creación de esta socavación interna presenta importantes obstáculos de ingeniería que las herramientas estándar no pueden superar.
El problema fundamental de la subcotización es el confinamiento físico de la zona de corte. Una vez que un cortador ingresa al área socavada, opera en un canal ciego. Esto crea un grave cuello de botella para la evacuación de virutas.
Cuando las fresas estándar se modifican o se fuerzan para esta aplicación, normalmente carecen de espacio adecuado en la garganta de viruta. En consecuencia, las virutas quedan atrapadas permanentemente dentro de la ranura. Este atrapamiento conduce a un nuevo corte, donde los bordes cortantes rozan las virutas de metal previamente cortadas. El recorte aumenta exponencialmente la generación de calor y degrada el acabado superficial de las paredes de la ranura. Más importante aún, genera una inmensa tensión de torsión en el cuello de la herramienta, lo que en última instancia provoca una rotura repentina de la herramienta. Eficaz El mecanizado de ranuras en estos espacios confinados requiere una geometría altamente especializada para expulsar con fuerza las virutas de la zona de corte.
La precisión en una ranura en T no es absolutamente negociable. Las dimensiones de la ranura dictan qué tan bien funcionará la tuerca en T correspondiente. Nos fijamos específicamente en el ancho, la profundidad y el paralelismo de las paredes. Si la ranura está demasiado apretada, la tuerca se atasca. Si está demasiado flojo, el mecanismo de sujeción sufre juego. Esta holgura provoca vibraciones e imprecisión durante las operaciones de mecanizado posteriores. Lograr esta exactitud requiere Técnicas de fresado de precisión que eliminan la deflexión de la herramienta y mantienen una presión de corte constante. Estas variables dependen en gran medida del diseño del cortador.
Si observamos el panorama actual de la fabricación, vemos un cambio distintivo en las filosofías del mecanizado. Los entornos de producción de gran variedad y bajo volumen están eliminando progresivamente estrategias de herramientas más antiguas. Esto es especialmente cierto en los sectores aeroespacial y de vehículos eléctricos. Los modernos centros CNC de 5 ejes son capaces de alcanzar inmensas velocidades de husillo. Por tanto, el cuello de botella ya no es la máquina, sino la propia cortadora.
Los talleres están adoptando cada vez más el mecanizado en seco o una cantidad mínima de lubricación para reducir el impacto ambiental y los costos de refrigerante. Esta evolución hace que los materiales tradicionales queden obsoletos debido a la socavación. Consolida la necesidad de sustratos de alta ingeniería que puedan soportar choques térmicos extremos manteniendo al mismo tiempo una precisión a nivel de micras.
Una fresa de extremo de catálogo estándar está diseñada para brindar versatilidad. Es capaz de perfilar, ranurar y hundir en diversas aplicaciones. Las herramientas especializadas están diseñadas para una tarea singular y altamente específica. En el contexto de las ranuras en T, una herramienta estándar se eleva a un estado especializado a través de relaciones dimensionales personalizadas y sustratos de carburo específicos. También aplicamos geometrías físicas específicas que abordan el entorno socavado.
Para los equipos de ingeniería que buscan eliminar desechos y reducir los tiempos de ciclo, invertir en herramientas diseñadas específicamente es una decisión calculada. Se basa en tolerancias planificadas más que en costos de adquisición iniciales.
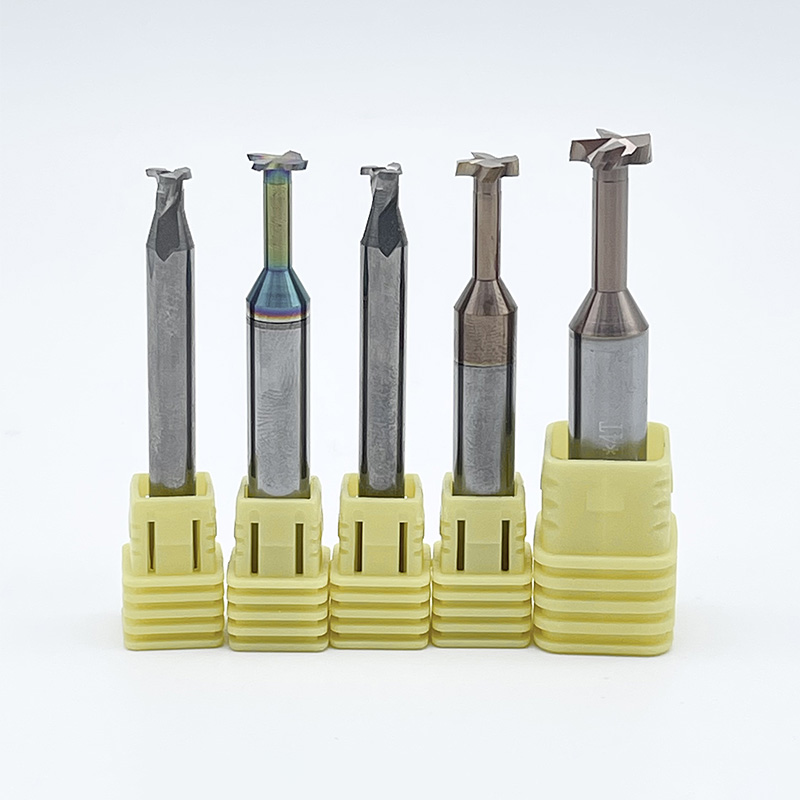
Para comprender por qué estas herramientas son únicas, es necesario examinar su anatomía física. A La fresa con ranura en T consta de cuatro secciones principales.
El cabezal de corte: determina el ancho final del corte.
El Diámetro del Cuello: Debe ser más estrecho que la ranura de acceso vertical para evitar el roce contra las paredes.
La longitud del cuello: Determina la profundidad a la que se puede mecanizar el corte socavado en la pieza de trabajo.
El vástago: la parte superior sujeta de forma segura por el portaherramientas de la máquina, que a menudo requiere una tolerancia h6 para una concentricidad máxima.
La vulnerabilidad crítica reside en la relación entre el diámetro del cabezal de corte y el diámetro del cuello. Debido a que el cuello debe ser más delgado que la cabeza para pasar la ranura vertical, la herramienta es inherentemente frágil. Un cuello grueso proporciona rigidez pero limita el tamaño de la ranura vertical. Un cuello delgado permite una ranura de acceso más pequeña pero aumenta el riesgo de desviación y rotura. La ingeniería especializada calcula el equilibrio matemático exacto necesario para mantener la rigidez y al mismo tiempo permitir un espacio libre suficiente.
Una fresa estándar corta en su periferia y en su parte inferior. Sin embargo, un dedicado La fresa de ranura diseñada para ranuras en T debe cortar en su periferia, en su parte inferior y en sus bordes internos superiores simultáneamente. Las herramientas estándar carecen de los bordes cortantes superiores necesarios para formar el labio superior del corte socavado. Tampoco poseen el alivio de cuello necesario para operar dentro de un canal previamente rugoso sin causar una fricción catastrófica.
El secreto para mantener tolerancias estrictas reside en la física de la acción de corte. Cada ángulo y curva tallado en la herramienta dicta cómo interactúa con el material de la pieza de trabajo.
El número de filos de corte es un factor principal que determina tanto el acabado de la superficie como la capacidad de evacuación de virutas. Seleccionar el número de canales correcto es un compromiso estricto entre el espacio disponible para que escapen las virutas y la rigidez estructural de la red central.
Recuento bajo de flautas: Las herramientas con 2 a 3 flautas cuentan con gargantas de viruta más profundas. Son muy recomendables para materiales no ferrosos como el aluminio o los plásticos, que producen virutas grandes y fibrosas. El espacio adicional evita que las virutas se amontonen y rompan la herramienta.
Alto número de canales: las herramientas con 4 a 6 canales mantienen un núcleo más grueso, proporcionando máxima rigidez. Son esenciales para mecanizar materiales más duros como hierro fundido, acero al carbono y titanio. Los materiales más duros tienden a producir virutas más pequeñas y fracturadas que son más fáciles de eliminar de gargantas más pequeñas.
Material de la pieza de trabajo |
Número de flautas recomendado |
Beneficio primario |
Riesgo de selección incorrecta |
|---|---|---|---|
Aleaciones de aluminio |
2 - 3 |
Máxima evacuación de viruta |
Embalaje de virutas y rotura de herramientas. |
Aceros dulces |
3 - 4 |
Saldo de acabado y liquidación |
Mal acabado superficial |
Hierro fundido |
4 - 6 |
Alta rigidez, vibración reducida |
Desviación de herramienta, ranura sobredimensionada |
Titanio / Inconel |
4 - 6 |
Distribución del calor, vida útil de la herramienta. |
Desgaste rápido de los bordes, falla térmica. |
El ángulo de ataque es el ángulo de la cara de corte con respecto a la pieza de trabajo. Determina la acción de corte de la herramienta. Un ángulo de inclinación positivo crea un borde más afilado que corta el material con una resistencia mínima. Reducir la fuerza de corte es fundamental porque minimiza la presión lateral empujada contra el cuello débil del cortador.
Al reducir la resistencia al corte, un ángulo de ataque positivo disminuye significativamente la deflexión de la herramienta. La deflexión es la principal causa de anchos de ranura inexactos. Si la herramienta se aleja del material durante el corte, la ranura resultante será cónica o estará completamente fuera de tolerancia.
El ángulo de hélice se refiere a la espiral de las flautas a lo largo del cabezal de corte. Una hélice estándar proporciona una fuerza de corte constante. Sin embargo, en el espacio reducido de una ranura en T, las vibraciones armónicas se acumulan rápidamente. Esto resulta en charla. La vibración deja un acabado superficial ondulado e inaceptable en las paredes de las ranuras y acelera el desgaste de la herramienta.
Los cortadores avanzados utilizan diseños de hélice variable o escalonada, alternando entre 35 y 38 grados. Esta geometría variable rompe las frecuencias armónicas generadas durante el corte. Garantiza que la herramienta permanezca estable y que las paredes de la ranura permanezcan perfectamente paralelas y lisas.
Las esquinas de una herramienta de corte son sus puntos más vulnerables. Cuando una esquina afilada de 90 grados se acopla a la pieza de trabajo, absorbe enormes cantidades de tensión y calor. Esto provoca un desconchado prematuro. Al integrar un ligero radio de esquina o un chaflán en la geometría de la herramienta, los fabricantes distribuyen las fuerzas de corte sobre una superficie mayor.
Esta modificación protege la herramienta contra astillas y deja un pequeño radio interno dentro de la pieza mecanizada. La eliminación de las esquinas internas afiladas elimina los concentradores de tensión, aumentando así la integridad estructural general del componente terminado.
Históricamente, el acero de alta velocidad se utilizaba para herramientas personalizadas debido a su menor costo y facilidad de rectificado. Hoy en día, las tolerancias de fabricación modernas exigen propiedades físicas superiores de herramientas especiales de carburo.
La principal métrica de importancia aquí es la rigidez. Un sustrato de carburo de tungsteno sólido de 0,6 micras es casi tres veces más rígido que el acero de alta velocidad. En el contexto de una cortadora de ranuras en T, esta rigidez es primordial. Una herramienta de carburo resiste la flexión bajo fuerzas de corte laterales mucho mejor que una contraparte de acero. Garantiza que la fresa permanezca perfectamente perpendicular a la pieza de trabajo. Si bien el carburo es más frágil y requiere configuraciones de máquina muy rígidas, su capacidad para mantener la estabilidad dimensional lo convierte en el estándar indiscutible de la industria.
En el fresado de ranuras confinadas, el calor es el enemigo final. Sin una evacuación adecuada, la temperatura ambiente dentro de la ranura hace que las virutas se suelden directamente al filo. Este modo de falla se conoce como Borde Construido. Altera la geometría de la herramienta, provocando que rasgue el material en lugar de cortarlo limpiamente. Esto arruina instantáneamente la precisión del ritmo.
Los revestimientos avanzados de deposición física de vapor actúan como barreras térmicas y lubricantes. Recubrimientos como el nitruro de aluminio y titanio o el nitruro de aluminio y titanio destacan en estos entornos hostiles. Cuando se expone a altas temperaturas de corte, el aluminio de estos recubrimientos forma una capa microscópica de óxido de aluminio. Esta capa refleja el calor hacia el interior del chip en lugar de permitir que lo absorba el núcleo de la herramienta. El bajo coeficiente de fricción proporcionado por el recubrimiento permite que las virutas se deslicen suavemente fuera de las ranuras.
El mecanizado de una ranura en T es fundamentalmente diferente de las operaciones estándar de perfilado o planeado. La herramienta opera en un espacio semi-ciego muy confinado. Es obligatorio implementar un proceso estricto y estandarizado para mantener la precisión de las ranuras y evitar fallas en las herramientas.
Uno de los errores más comunes en el taller es intentar mecanizar una ranura en T en una sola operación. La geometría única de estos cortadores los hace altamente susceptibles al esfuerzo cortante torsional. Sumergir esta herramienta directamente en material sólido supone una carga abrumadora en el punto más débil del cortador.
Para lograr resultados confiables, los maquinistas deben emplear una metodología rigurosa de dos pasos.
Paso 1: el pase de desbaste. Antes de que el cortador especializado toque la pieza de trabajo, debe desbastar el canal vertical central utilizando una fresa de carburo sólido estándar. El ancho de este canal de desbaste debe ser ligeramente más ancho que el diámetro del cuello de su herramienta con ranura en T, pero estrictamente más estrecho que la dimensión final de la ranura superior. Este paso crítico elimina la mayor parte del material, creando un vacío necesario que sirve como ruta de evacuación de las virutas.
Paso 2: El pase de subcotización. Sólo después de limpiar el canal central se debe introducir la herramienta con ranura en T para mecanizar el corte horizontal. Debido a que el canal vertical ya está vacío, el cortador especializado sólo engancha el material en su periferia exterior. Esto reduce drásticamente las fuerzas de corte radiales aplicadas al frágil cuello, minimizando la deflexión de la herramienta.
Incluso con una geometría de corte óptima, los parámetros de funcionamiento incorrectos inducirán vibraciones armónicas.
Material de superficie: los cortadores de ranura en T generalmente requieren velocidades de superficie más bajas en comparación con las fresas de extremo estándar. La velocidad de rotación debe ser conservadora para controlar el calor generado en el socavado confinado.
Carga de viruta: La velocidad de avance por diente debe calibrarse cuidadosamente. Si el avance es demasiado bajo, el filo rozará en lugar de cizallar, provocando un rápido endurecimiento por trabajo. Si el avance es demasiado alto, las fuerzas radiales resultantes desviarán el cabezal de la herramienta.
Estrategia de refrigerante: El refrigerante de inundación estándar a menudo carece de la velocidad para eliminar las virutas pesadas del corte. Un refrigerante pasante a alta presión o un chorro de aire dirigido a alta velocidad son muy superiores. Para las herramientas de carburo, a menudo se prefiere una ráfaga de aire, ya que expulsa con fuerza las virutas y elimina el riesgo de choque térmico.
La precisión de la ranura depende en gran medida de la rigidez de todo el conjunto de mecanizado. El descentramiento total del indicador afecta a los cortadores de ranura en T más severamente que a las herramientas estándar debido al efecto de brazo de palanca del cuello extendido. Si una cortadora de cuatro flautas experimenta solo 0,002 pulgadas de descentramiento, una sola flauta soporta toda la carga de viruta. Esto provoca microfracturas inmediatas en el filo. Se recomienda encarecidamente utilizar mandriles de ajuste por contracción de alta precisión o portaherramientas hidráulicos con una tolerancia de vástago h6.
Seleccionar la herramienta correcta requiere hacer coincidir los atributos geométricos específicos del cortador con las propiedades físicas del material de la pieza de trabajo.
Diferentes materiales exhiben distintos comportamientos de corte. Requieren configuraciones geométricas específicas para mantener tolerancias estrictas.
Aluminio y metales no ferrosos: estos materiales son relativamente blandos pero muy gomosos. Requieren una cortadora con un ángulo de ataque positivo alto, generalmente de 15 a 20 grados, para cortar el material limpiamente. Las flautas pulidas y un menor número de flautas son esenciales para evitar que se acumulen virutas de aluminio pegajosas en las flautas.
Aceros al carbono y hierro fundido: los materiales ferrosos exigen una alta rigidez estructural. Las herramientas diseñadas para estos metales presentan ángulos de ataque más bajos, alrededor de 5 a 10 grados, para reforzar el filo contra fuertes fuerzas de impacto. Un mayor número de ranuras distribuye las fuerzas de corte de manera uniforme en toda la herramienta.
Titanio y superaleaciones: el mecanizado de estos materiales de calidad aeroespacial genera un inmenso calor localizado. Las herramientas deben presentar ángulos de hélice variables para alterar las frecuencias de vibración armónica y requieren recubrimientos avanzados para resistir la degradación térmica extrema.
Las herramientas estándar disponibles en el mercado se fabrican según dimensiones nominales y se adaptan a fijaciones de uso general. Sin embargo, muchos planos de ingeniería requieren tolerancias estrictas, como de más 0,0005 a menos 0,0000 pulgadas, que las herramientas estándar no pueden mantener de manera confiable una vez que se produce el desgaste inicial del borde.
En escenarios de fabricación de alto riesgo, confiar en herramientas de catálogo a menudo genera tasas de desperdicio inaceptables. Se pueden diseñar variantes personalizadas con radios de esquina específicos para aliviar las concentraciones de tensión, longitudes de cuello exactas para maximizar la rigidez del núcleo y conos posteriores personalizados para evitar que el vástago de la herramienta roce contra las paredes de la ranura.
Si bien el costo inicial de adquisición de herramientas personalizadas es mayor, el retorno de la inversión se obtiene rápidamente. Al reducir las piezas desechadas, permitir tiempos de ciclo más rápidos y extender la vida útil de la herramienta, el costo general por pieza disminuye significativamente.
Incluso con una planificación cuidadosa, las variables en el entorno de mecanizado pueden introducir defectos dimensionales. Comprender la relación entre la geometría de la fresa y la física del mecanizado permite a los ingenieros diagnosticar y resolver problemas de manera objetiva.
Defecto de mecanizado |
Causa raíz primaria |
Solución geométrica/de proceso |
|---|---|---|
Ancho de ranura sobredimensionado |
Deflexión de la herramienta causada por fuerzas de corte radiales excesivas. |
Seleccione una herramienta con un núcleo más grueso y un mayor número de canales para aumentar la rigidez. Reducir el avance por diente. |
Mal acabado superficial/vibración |
Resonancia armónica entre la herramienta y la pieza de trabajo. |
Utilice un cortador con un ángulo de hélice variable o escalonado. Asegúrese de que la pieza de trabajo esté rígidamente sujeta. |
Rotura del cuello de la herramienta |
Empaquetamiento de virutas en la zona socavada o velocidades de avance excesivas. |
Implemente un chorro de aire a alta presión. Asegúrese de que el canal de desbaste sea lo suficientemente ancho. Cambie a un recuento de flautas más bajo. |
Muros con ranuras cónicas |
La herramienta se aleja del corte debido a la baja rigidez del material. |
Actualice de acero de alta velocidad a carburo sólido de micrograno, que resiste la flexión. |
Borde construido |
El material se está soldando al filo debido al calor excesivo. |
Aplique una capa reductora de fricción. Utilice un chorro de aire de alta velocidad para eliminar las virutas y reducir la temperatura de la zona de corte. |
No. En la fabricación profesional se desaconseja intentar mecanizar una ranura en T en una sola pasada. Siempre debe desbastar primero la ranura vertical central con una fresa cuadrada estándar. El uso de una herramienta especializada con ranura en T durante toda la operación obliga a la cortadora a sumergirse en material sólido, lo que atrapa virutas en el corte. Esto conduce inevitablemente a la acumulación de virutas, una acumulación severa de calor y una rotura repentina de la herramienta.
La causa más frecuente de fallo de una herramienta es una mala evacuación de viruta. Cuando las virutas no pueden escapar del corte confinado, las ranuras las vuelven a cortar, lo que aumenta exponencialmente las fuerzas de corte y el calor. Las causas secundarias incluyen velocidades de avance excesivas que superan la resistencia al corte del cuello de la herramienta y una deflexión severa de la herramienta causada por el uso de un cortador con rigidez inadecuada para el material específico de la pieza de trabajo.
Para ranuras en T de tamaño pequeño y mediano, las herramientas de metal duro son objetivamente mejores. El carburo sólido posee la rigidez extrema necesaria para evitar la deflexión y mantener una precisión estricta de la ranura. Las herramientas indexables introducen microvibraciones en las juntas de asiento del inserto. Sin embargo, para ranuras en T excepcionalmente grandes, se utilizan herramientas indexables porque fabricar una herramienta masiva de carburo sólido tendría un costo prohibitivo.
La deflexión de la herramienta ocurre cuando las fuerzas de corte radiales empujan el cortador lejos del material de la pieza de trabajo. Debido a que una herramienta con ranura en T tiene un cuello estrecho, actúa como un brazo de palanca, lo que la hace muy propensa a doblarse. Si la herramienta se desvía durante el proceso de fresado, cortará una ranura cónica, sobredimensionada o no paralela a la superficie de referencia de la mesa de la máquina. Seleccionar una herramienta con la geometría adecuada minimiza estas fuerzas radiales.
La vibración se mitiga principalmente alterando las frecuencias armónicas. Debe seleccionar un cortador de ranura en T con un diseño de hélice variable y espaciado de ranuras desigual. Además, asegúrese de que su portaherramientas tenga un descentramiento mínimo absoluto, preferiblemente utilizando un soporte de ajuste por contracción, y verifique que su pieza de trabajo esté sujeta lo más rígidamente posible a la mesa de la máquina.
Para herramientas de carburo sólido, un chorro de aire a alta velocidad suele ser la mejor estrategia. El refrigerante de inundación tiene dificultades para llegar al interior del corte ciego y puede provocar un choque térmico en el borde de carburo calentado, lo que provoca microfracturas. Una fuerte ráfaga de aire evacua eficientemente las virutas de la ranura al tiempo que proporciona una refrigeración segura y constante.
Lograr una precisión de ranura impecable exige la geometría de corte correcta. La rigidez de la herramienta y el control de viruta son fundamentales para el éxito al operar en socavados confinados. Deje de apostar con piezas disponibles en el mercado que comprometen sus tolerancias. Invertir en herramientas de alta calidad diseñadas específicamente genera un enorme retorno financiero al eliminar piezas de desecho y cortadores rotos. Evalúe su configuración actual para mejorar la consistencia de la producción hoy. Para obtener precisión garantizada y un retorno de la inversión máximo, explore la línea completa de herramientas de alto rendimiento en https://www.ssendmill.com para encontrar la solución geométrica exacta adaptada a sus necesidades operativas.