Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-20 Origine : Site

Chaque machiniste connaît le son redouté. Un cri aigu résonne dans le magasin, immédiatement suivi par le craquement aigu d'un cou cassé à l'intérieur d'un canal aveugle. L’usinage des rainures en T est notoirement impitoyable. Il en résulte souvent des outils cassés et des pièces fortement mises au rebut. Les fraises standard du catalogue ne parviennent tout simplement pas à respecter les tolérances strictes requises pour les configurations de serrage de pièce complexes.
Un outillage spécialisé résout ce dilemme. En optimisant le flux de copeaux et en renforçant les points faibles structurels, la géométrie personnalisée maintient le processus stable. Dans cette analyse technique, nous découvrirons exactement comment la conception de la fraise garantit une précision de rainure impeccable et évite les pannes catastrophiques sur la table de la machine.
Précision des contrôles géométriques : l'angle de coupe, l'angle de dépouille et la conception des cannelures dictent le flux des copeaux et empêchent la déviation de l'outil.
Synergies de matériaux : l'association d'une géométrie optimale avec des substrats en carbure monobloc réduit considérablement l'usure et maintient la stabilité dimensionnelle sur de longues séries de production.
La personnalisation génère un retour sur investissement : les outils disponibles dans le commerce conviennent au travail général, mais les outils personnalisés offrent le retour sur investissement le plus élevé pour des exigences de tolérance strictes.
L'optimisation des processus est obligatoire : même la fraise la plus avancée nécessite une stratégie de fraisage stricte en plusieurs étapes pour éviter une défaillance soudaine de l'outil.
Les rainures en T sont des éléments fondamentaux dans la fabrication. Vous les trouverez généralement sur les tables de machines-outils, les gabarits de serrage et les charpentes structurelles en aluminium. Leur fonction principale permet aux écrous en T de glisser en douceur le long d'un rail tout en fournissant une immense force de serrage une fois serrés. La création de cette contre-dépouille interne présente des obstacles techniques importants que les outils standards ne peuvent pas surmonter.
Le problème fondamental de la sous-cotation est le confinement physique de la zone de coupe. Une fois qu'un outil de coupe pénètre dans la zone de contre-dépouille, il fonctionne dans un canal aveugle. Cela crée un grave goulot d’étranglement pour l’évacuation des copeaux.
Lorsque des fraises en bout standard sont modifiées ou forcées pour cette application, elles ne disposent généralement pas d'un espace suffisant dans l'orifice de passage des copeaux. Par conséquent, les copeaux restent définitivement piégés à l’intérieur de la rainure. Ce piégeage conduit à une recoupe, où les arêtes coupantes meulent contre des copeaux métalliques préalablement cisaillés. La redécoupe augmente de façon exponentielle la génération de chaleur et dégrade la finition de surface des parois des fentes. Plus important encore, cela exerce une immense contrainte de torsion sur le col de l'outil, entraînant finalement une rupture soudaine de l'outil. Efficace L'usinage de rainures dans ces espaces confinés nécessite une géométrie hautement spécialisée pour éjecter avec force les copeaux hors de la zone de coupe.
La précision dans une rainure en T n'est absolument pas négociable. Les dimensions de la rainure déterminent le fonctionnement de l'écrou en T correspondant. Nous regardons spécifiquement la largeur, la profondeur et le parallélisme des murs. Si la rainure est trop serrée, l'écrou se coince. S'il est trop lâche, le mécanisme de serrage souffre de jeu. Ce jeu entraîne des vibrations et des imprécisions lors des opérations d'usinage ultérieures. Atteindre cette précision nécessite techniques de fraisage de précision qui éliminent la déviation de l’outil et maintiennent une pression de coupe constante. Ces variables dépendent fortement de la conception de la fraise.
En regardant le paysage manufacturier actuel, nous constatons un changement net dans les philosophies d’usinage. Les environnements de production à forte mixité et à faible volume éliminent progressivement et de manière agressive les anciennes stratégies d'outillage. Cela est particulièrement vrai dans les secteurs de l’aérospatiale et des véhicules électriques. Les centres CNC modernes à 5 axes sont capables d'atteindre d'immenses vitesses de broche. Le goulot d’étranglement n’est donc plus la machine, mais la découpeuse elle-même.
Les ateliers adoptent de plus en plus l'usinage à sec ou la lubrification en quantité minimale pour réduire l'impact environnemental et les coûts de liquide de refroidissement. Cette évolution rend les matériaux traditionnels obsolètes pour la sous-cotation. Il renforce la nécessité de substrats hautement techniques capables de résister à des chocs thermiques extrêmes tout en conservant une précision au micron.
Une fraise en bout standard du catalogue est conçue pour être polyvalente. Il est capable de profiler, de rainurer et de plonger dans diverses applications. Les outils spécialisés sont conçus pour une tâche unique et hautement spécifique. Dans le contexte des rainures en T, un outil standard est élevé au rang de spécialiste grâce à des rapports dimensionnels personnalisés et des substrats en carbure spécifiques. Nous appliquons également des géométries physiques ciblées pour répondre à l'environnement de contre-dépouille.
Pour les équipes d’ingénierie qui cherchent à éliminer les rebuts et à réduire les temps de cycle, investir dans des outils spécialement conçus est une décision calculée. Il est basé sur des tolérances de plan plutôt que sur les coûts d’approvisionnement initiaux.
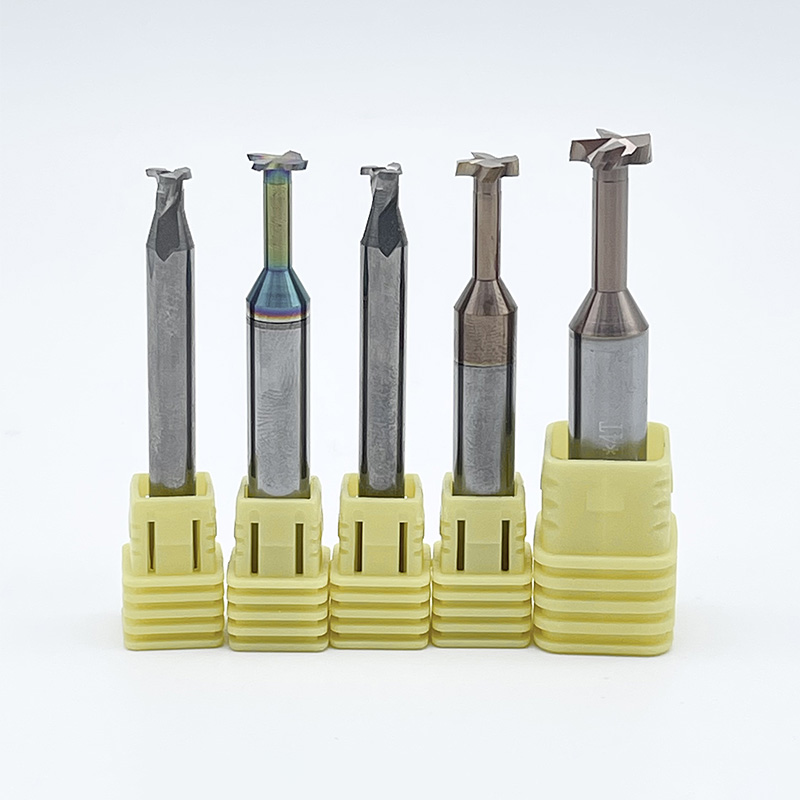
Pour comprendre pourquoi ces outils sont uniques, il faut examiner leur anatomie physique. UN La fraise à rainure en T se compose de quatre sections principales.
La tête de coupe : détermine la largeur finale de la contre-dépouille.
Le diamètre du col : doit être plus étroit que la fente d'accès verticale pour éviter tout frottement contre les murs.
La longueur du col : dicte la profondeur à laquelle la contre-dépouille peut être usinée dans la pièce.
La tige : la partie supérieure maintenue solidement par le support de la machine-outil, nécessitant souvent une tolérance h6 pour une concentricité maximale.
La vulnérabilité critique réside dans le rapport entre la tête de coupe et le diamètre du col. Étant donné que le col doit être plus fin que la tête pour dégager la fente verticale, l'outil est intrinsèquement fragile. Un col épais apporte de la rigidité mais limite la taille de la fente verticale. Un col fin permet une fente d'accès plus petite mais augmente le risque de déviation et de cassure. Une ingénierie spécialisée calcule l'équilibre mathématique exact requis pour maintenir la rigidité tout en permettant un jeu suffisant.
Une fraise standard coupe sur sa périphérie et son fond. Cependant, un dédié La fraise à rainurer conçue pour les rainures en T doit couper simultanément sur sa périphérie, son fond et ses bords intérieurs supérieurs. Les outils standard ne disposent pas des arêtes de coupe supérieures nécessaires pour former la lèvre supérieure de la contre-dépouille. Ils ne possèdent pas non plus le dégagement de col nécessaire pour fonctionner à l'intérieur d'un canal préalablement ébauché sans provoquer de friction catastrophique.
Le secret du respect de tolérances strictes réside dans la physique de l’action de coupe. Chaque angle et chaque courbe rectifiés dans l'outil dictent la manière dont il interagit avec le matériau de la pièce à usiner.
Le nombre d’arêtes de coupe est un facteur primordial déterminant à la fois l’état de surface et la capacité d’évacuation des copeaux. La sélection du nombre correct de cannelures est un compromis strict entre l'espace disponible pour que les copeaux s'échappent et la rigidité structurelle de l'âme.
Faible nombre de cannelures : les outils dotés de 2 à 3 cannelures comportent des goulottes de copeaux plus profondes. Ceux-ci sont fortement recommandés pour les matériaux non ferreux comme l’aluminium ou les plastiques, qui produisent de gros copeaux filandreux. L'espace supplémentaire empêche les copeaux de s'emballer et de casser l'outil.
Nombre élevé de cannelures : les outils dotés de 4 à 6 cannelures maintiennent une âme plus épaisse, offrant une rigidité maximale. Ils sont essentiels pour usiner des matériaux plus durs comme la fonte, l’acier au carbone et le titane. Les matériaux plus durs ont tendance à produire des copeaux plus petits et fracturés qui sont plus faciles à éliminer des œsophages plus petits.
Matériau de la pièce |
Nombre de flûtes recommandé |
Avantage principal |
Risque de sélection incorrecte |
|---|---|---|---|
Alliages d'aluminium |
2 - 3 |
Évacuation maximale des copeaux |
Emballage de copeaux et bris d'outils |
Aciers doux |
3 - 4 |
Équilibre de finition et de dégagement |
Mauvaise finition de surface |
Fonte |
4 - 6 |
Rigidité élevée, broutage réduit |
Déviation de l'outil, rainure surdimensionnée |
Titane / Inconel |
4 - 6 |
Répartition de la chaleur, durée de vie de l'outil |
Usure rapide des bords, rupture thermique |
L'angle de coupe est l'angle de la face de coupe par rapport à la pièce. Il détermine l'action de cisaillement de l'outil. Un angle de coupe positif crée un bord plus tranchant qui traverse le matériau avec une résistance minimale. La réduction de la force de coupe est essentielle car elle minimise la pression latérale exercée contre le col faible de la fraise.
En réduisant la résistance de coupe, un angle de coupe positif diminue considérablement la déflexion de l'outil. La déflexion est la principale cause de largeurs de rainure imprécises. Si l'outil s'écarte du matériau pendant la coupe, la fente résultante sera effilée ou complètement hors tolérance.
L'angle d'hélice fait référence à la spirale des cannelures le long de la tête de coupe. Une hélice standard fournit une force de coupe constante. Pourtant, dans l’espace confiné d’une rainure en T, les vibrations harmoniques s’accumulent rapidement. Cela entraîne des bavardages. Le broutage laisse une finition de surface ondulée et inacceptable sur les parois des rainures et accélère l'usure des outils.
Les fraises avancées utilisent des conceptions d'hélices décalées ou variables, alternant entre 35 et 38 degrés. Cette géométrie variable décompose les fréquences harmoniques générées lors de la coupe. Il garantit que l'outil reste stable et que les parois des rainures restent parfaitement parallèles et lisses.
Les coins d'un outil de coupe sont ses points les plus vulnérables. Lorsqu’un coin pointu à 90 degrés entre en contact avec la pièce, celle-ci absorbe d’énormes quantités de contrainte et de chaleur. Cela conduit à un écaillage prématuré. En intégrant un léger rayon d'angle ou un chanfrein dans la géométrie de l'outil, les fabricants répartissent les forces de coupe sur une plus grande surface.
Cette modification protège l'outil de l'écaillage tout en laissant un petit rayon interne à l'intérieur de la pièce usinée. L'élimination des coins internes pointus supprime les concentrateurs de contraintes, augmentant ainsi l'intégrité structurelle globale du composant fini.
Historiquement, l'acier rapide était utilisé pour les outils personnalisés en raison de son coût inférieur et de sa facilité de meulage. Aujourd'hui, les tolérances de fabrication modernes exigent les propriétés physiques supérieures de outils spéciaux en carbure.
La principale mesure importante ici est la rigidité. Un substrat en carbure de tungstène massif de 0,6 micron est près de trois fois plus rigide que l'acier rapide. Dans le cadre d'une fraise à rainure en T, cette rigidité est primordiale. Un outil en carbure résiste bien mieux à la flexion sous les forces de coupe latérales qu’un outil en acier. Il garantit que la fraise reste parfaitement perpendiculaire à la pièce à usiner. Bien que le carbure soit plus fragile et nécessite des configurations de machines très rigides, sa capacité à maintenir une stabilité dimensionnelle en fait la norme industrielle incontestée.
Dans le fraisage de rainures confinées, la chaleur est l'ennemi ultime. Sans une évacuation adéquate, la température ambiante à l’intérieur de la rainure provoque le soudage des copeaux directement sur l’arête de coupe. Ce mode de défaillance est connu sous le nom de Built-Up Edge. Cela modifie la géométrie de l'outil, l'amenant à déchirer le matériau plutôt qu'à le couper proprement. Cela ruine instantanément la précision du groove.
Les revêtements avancés par dépôt physique en phase vapeur agissent comme des barrières thermiques et lubrifiantes. Les revêtements tels que le nitrure de titane et d'aluminium ou le nitrure d'aluminium et de titane excellent dans ces environnements difficiles. Lorsqu'il est exposé à des températures de coupe élevées, l'aluminium présent dans ces revêtements forme une couche microscopique d'oxyde d'aluminium. Cette couche reflète la chaleur dans la puce plutôt que de lui permettre de l'absorber dans le noyau de l'outil. Le faible coefficient de friction fourni par le revêtement permet aux copeaux de glisser en douceur hors des cannelures.
L'usinage d'une rainure en T est fondamentalement différent des opérations standard de profilage ou de surfaçage. L'outil fonctionne dans un espace semi-aveugle très confiné. La mise en œuvre d'un processus strict et standardisé est obligatoire pour maintenir la précision des rainures et éviter les pannes d'outils.
L’une des erreurs les plus courantes dans l’atelier consiste à tenter d’usiner une rainure en T en une seule opération. La géométrie unique de ces fraises les rend très sensibles aux contraintes de cisaillement de torsion. Plonger cet outil directement dans un matériau solide exerce une charge écrasante sur le point le plus faible de la fraise.
Pour obtenir des résultats fiables, les machinistes doivent employer une méthodologie rigoureuse en deux étapes.
Étape 1 : La passe d'ébauche. Avant que la fraise spécialisée ne touche la pièce à usiner, vous devez ébaucher le canal vertical central à l'aide d'une fraise en bout standard en carbure monobloc. La largeur de ce canal d'ébauche doit être légèrement plus large que le diamètre du col de votre outil à rainure en T, mais strictement plus étroite que la dimension finale de la fente supérieure. Cette étape critique élimine la majeure partie du matériau, créant un vide nécessaire qui sert de chemin d'évacuation pour les copeaux.
Étape 2 : La passe de sous-cotation. Ce n'est qu'une fois le canal central dégagé que vous devez introduire l'outil à rainure en T pour usiner la contre-dépouille horizontale. Le canal vertical étant déjà vide, le coupeur spécialisé n'attaque le matériau que sur sa périphérie extérieure. Cela réduit considérablement les forces de coupe radiales appliquées au col fragile, minimisant ainsi la déflexion de l'outil.
Même avec une géométrie de coupe optimale, des paramètres de fonctionnement incorrects provoqueront des vibrations harmoniques.
Images de surface : les fraises à rainure en T nécessitent généralement des vitesses de surface inférieures à celles des fraises en bout standard. La vitesse de rotation doit être conservatrice pour gérer la chaleur générée dans la contre-dépouille confinée.
Charge de copeaux : La vitesse d'avance par dent doit être soigneusement calibrée. Si l'avance est trop faible, l'arête de coupe frottera plutôt que de se cisailler, provoquant un écrouissage rapide. Si l'avance est trop élevée, les forces radiales qui en résultent feront dévier la tête de l'outil.
Stratégie de refroidissement : Le liquide de refroidissement standard n'a souvent pas la vitesse nécessaire pour évacuer les copeaux lourds hors de la contre-dépouille. Un liquide de refroidissement à haute pression ou un jet d'air ciblé à grande vitesse sont de loin supérieurs. Pour les outils en carbure, un jet d'air est souvent préféré car il éjecte avec force les copeaux tout en éliminant le risque de choc thermique.
La précision des rainures dépend fortement de la rigidité de l’ensemble de l’ensemble d’usinage. Le faux-rond total de l'indicateur affecte les fraises à rainure en T plus sévèrement que les outils standard en raison de l'effet de bras de levier du col allongé. Si une fraise à quatre cannelures ne présente que 0,002 pouce de faux-rond, une seule flûte supporte la totalité de la charge de copeaux. Cela conduit à des micro-fractures immédiates sur le tranchant. L'utilisation de mandrins de frettage de haute précision ou de porte-outils hydrauliques avec une tolérance de tige h6 est fortement recommandée.
La sélection du bon outil nécessite de faire correspondre les attributs géométriques spécifiques de la fraise aux propriétés physiques du matériau de la pièce à usiner.
Différents matériaux présentent des comportements de cisaillement distincts. Ils nécessitent des configurations géométriques spécifiques pour maintenir des tolérances serrées.
Aluminium et métaux non ferreux : Ces matériaux sont relativement mous mais très gommeux. Ils nécessitent une fraise avec un angle de coupe positif élevé, généralement de 15 à 20 degrés, pour cisailler proprement le matériau. Des flûtes polies et un nombre de flûtes inférieur sont essentiels pour empêcher les copeaux d'aluminium collants de s'accumuler dans les flûtes.
Aciers au carbone et fonte : Les matériaux ferreux exigent une rigidité structurelle élevée. Les outils conçus pour ces métaux présentent des angles de coupe plus faibles, d'environ 5 à 10 degrés, pour renforcer le tranchant contre les fortes forces d'impact. Un nombre de cannelures plus élevé répartit les forces de coupe uniformément sur l'outil.
Titane et superalliages : L’usinage de ces matériaux de qualité aérospatiale génère une immense chaleur localisée. Les outils doivent présenter des angles d'hélice variables pour perturber les fréquences de broutage harmonique et nécessiter des revêtements avancés pour résister à une dégradation thermique extrême.
Les outils standard disponibles dans le commerce sont fabriqués selon des dimensions nominales et conviennent aux montages à usage général. Cependant, de nombreux plans d'ingénierie exigent des tolérances strictes, comme de plus 0,0005 à moins 0,0000 pouces, que les outils standard ne peuvent pas maintenir de manière fiable une fois l'usure initiale des bords effectuée.
Dans les scénarios de fabrication aux enjeux élevés, le recours aux outils de catalogue entraîne souvent des taux de rebut inacceptables. Des variantes personnalisées peuvent être conçues avec des rayons d'angle spécifiques pour réduire les concentrations de contraintes, des longueurs de col exactes pour maximiser la rigidité du noyau et des cônes arrière sur mesure pour empêcher la tige de l'outil de frotter contre les parois de la rainure.
Même si le coût d’achat initial d’un outillage personnalisé est plus élevé, le retour sur investissement est réalisé rapidement. En réduisant le nombre de pièces mises au rebut, en permettant des temps de cycle plus rapides et en prolongeant la durée de vie des outils, le coût global par pièce diminue considérablement.
Même avec une planification minutieuse, les variables de l'environnement d'usinage peuvent introduire des défauts dimensionnels. Comprendre la relation entre la géométrie de la fraise et la physique de l'usinage permet aux ingénieurs de diagnostiquer et de résoudre les problèmes de manière objective.
Défaut d'usinage |
Cause première principale |
Solution géométrique/processus |
|---|---|---|
Largeur de rainure surdimensionnée |
Déformation de l'outil provoquée par des forces de coupe radiales excessives. |
Sélectionnez un outil avec une âme centrale plus épaisse et un nombre de cannelures plus élevé pour augmenter la rigidité. Réduisez l’alimentation par dent. |
Mauvaise finition de surface/bavardage |
Résonance harmonique entre l'outil et la pièce. |
Utilisez une fraise avec un angle d'hélice décalé ou variable. Assurez-vous que la pièce à travailler est fermement serrée. |
Rupture du col de l'outil |
Emballage de copeaux dans la contre-dépouille ou vitesses d'avance excessives. |
Mettez en œuvre un jet d’air à haute pression. Assurez-vous que le canal d'ébauche est suffisamment large. Passez à un nombre de flûtes inférieur. |
Murs à rainures coniques |
L'outil se plie par rapport à la coupe en raison de la faible rigidité du matériau. |
Passez de l'acier rapide au carbure solide à micro-grains, qui résiste à la flexion. |
Bord accumulé |
Le matériau se soude au bord de coupe en raison d’une chaleur excessive. |
Appliquez un revêtement réduisant la friction. Utilisez un jet d'air à grande vitesse pour éliminer les copeaux et abaisser la température de la zone de coupe. |
Non. Il est fortement déconseillé de tenter d'usiner une rainure en T en un seul passage dans la fabrication professionnelle. Vous devez toujours commencer par ébaucher la fente verticale centrale avec une fraise carrée standard. L'utilisation d'un outil spécialisé à rainure en T pendant toute l'opération oblige la fraise à plonger dans un matériau solide, ce qui emprisonne les copeaux dans la contre-dépouille. Cela entraîne inévitablement un tassement des copeaux, une importante accumulation de chaleur et une casse soudaine de l'outil.
La cause la plus fréquente de défaillance d’un outil est une mauvaise évacuation des copeaux. Lorsque les copeaux ne peuvent pas s'échapper de la contre-dépouille confinée, ils sont recoupés par les cannelures, ce qui augmente de façon exponentielle les forces de coupe et la chaleur. Les causes secondaires incluent des vitesses d'avance excessives qui dépassent la résistance au cisaillement du col de l'outil et une déviation importante de l'outil provoquée par l'utilisation d'une fraise avec une rigidité inadéquate pour le matériau spécifique de la pièce à usiner.
Pour les rainures en T de petite et moyenne taille, les outils en carbure monobloc sont objectivement supérieurs. Le carbure monobloc possède une rigidité extrême, nécessaire pour empêcher la déflexion et maintenir une précision de rainure stricte. Les outils indexables introduisent des micro-vibrations au niveau des joints d’assise des plaquettes. Cependant, pour les rainures en T exceptionnellement grandes, des outils indexables sont utilisés car la fabrication d'un outil massif en carbure monobloc serait d'un coût prohibitif.
La déviation de l'outil se produit lorsque les forces de coupe radiales éloignent la fraise du matériau de la pièce à usiner. Étant donné qu'un outil à rainure en T a un col étroit, il agit comme un bras de levier, ce qui le rend très sujet à la flexion. Si l'outil dévie pendant le processus de fraisage, il découpera une rainure conique, surdimensionnée ou non parallèle à la surface de référence de la table de la machine. La sélection d'un outil avec une géométrie appropriée minimise ces forces radiales.
Le broutage est principalement atténué par la perturbation des fréquences harmoniques. Vous devez sélectionner une fraise à rainure en T avec une conception à hélice variable et un espacement inégal des cannelures. De plus, assurez-vous que votre porte-outil a un faux-rond absolument minimal, en utilisant de préférence un support à ajustement rétractable, et vérifiez que votre pièce est serrée aussi rigidement que possible sur la table de la machine.
Pour les outils en carbure monobloc, un jet d’air à grande vitesse constitue généralement la meilleure stratégie. Le liquide de refroidissement a du mal à atteindre l'intérieur de la contre-dépouille aveugle et peut provoquer un choc thermique sur le bord en carbure chauffé, entraînant des microfractures. Un puissant souffle d'air évacue efficacement les copeaux de la rainure tout en assurant un refroidissement sûr et constant.
Pour obtenir une précision de rainure impeccable, il faut une géométrie de fraise correcte. La rigidité de l'outil et le contrôle des copeaux sont essentiels au succès lors des opérations dans des contre-dépouilles confinées. Arrêtez de jouer avec des éléments disponibles dans le commerce qui compromettent vos tolérances. Investir dans des outils de haute qualité spécialement conçus génère un retour financier massif en éliminant les pièces mises au rebut et les couteaux cassés. Évaluez votre configuration actuelle pour améliorer la cohérence de la production dès aujourd’hui. Pour une précision garantie et un retour sur investissement maximal, explorez la gamme complète d'outils hautes performances sur https://www.ssendmill.com pour trouver la solution géométrique exacte adaptée à vos besoins opérationnels.