
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-08-13 Origine: Sito

L'eccentricità del mandrino può ridurre la durata dell'utensile di fresatura anche quando il materiale dell'utensile, il rivestimento e i parametri di taglio sembrano idonei. Nella fresatura, ciascuna scanalatura dovrebbe idealmente condividere il carico di taglio in modo equilibrato. Quando esiste un runout, l'utensile non ruota attorno ad una linea centrale perfetta. Un tagliente può rimuovere più materiale, mentre un altro tagliente può tagliare meno o sfregare contro il pezzo.
Quando l'eccentricità del mandrino è elevata, scegliere stabile Gli utensili di fresatura diventano più importanti perché la geometria dell'utensile, la precisione del gambo, il design della scanalatura e il grado di metallo duro influiscono tutti sul bilanciamento dell'usura e sulla durata dell'utensile.
Il runout non influisce solo sulla finitura superficiale. Modifica il carico del truciolo, la forza di taglio, la distribuzione del calore, l'usura del tagliente e la vibrazione dell'utensile. Con il passare del tempo, ciò può portare a un'usura irregolare della scanalatura, a una scheggiatura precoce del tagliente, a una durata utensile imprevedibile e a rotture ripetute dell'utensile.
Questo articolo spiega come l'eccentricità del mandrino modifica la durata dell'utensile di fresatura e cosa dovrebbero controllare gli acquirenti prima di incolpare esclusivamente l'utensile da taglio.
L'eccentricità del mandrino modifica la durata dell'utensile di fresatura creando un impegno irregolare dei denti e un carico irregolare del truciolo.
I punti chiave includono:
Il runout fa sì che l'utensile ruoti lontano dalla sua linea centrale ideale.
Un flauto può tagliare più profondamente degli altri.
Alcune scanalature potrebbero sfregare invece di tagliare correttamente.
Il carico irregolare del truciolo aumenta la forza di taglio locale.
Una forza locale maggiore accelera l'usura dell'utensile di fresatura.
La scheggiatura del bordo appare spesso sulla scanalatura sovraccarica.
Le vibrazioni dell'utensile e la scarsa finitura superficiale potrebbero aumentare.
Gli utensili di piccolo diametro sono più sensibili al runout.
Gli utensili a lunga portata possono amplificare la deflessione correlata al runout.
La pulizia del portautensile, della pinza, del gambo e le condizioni di bloccaggio devono essere controllate prima di cambiare solo la qualità dell'utensile.
Un utensile di fresatura migliore può migliorare la stabilità di taglio e la resistenza all'usura, ma non può correggere completamente l'eccessivo runout del mandrino, la scarsa precisione del portautensile o le pinze usurate.
Eccentricità → Impegno irregolare dei denti → Carico truciolo irregolare → Sovraccarico tagliente → Usura/scheggiatura → Durata utensile ridotta
L'eccentricità del mandrino è la deviazione indesiderata di un utensile rotante dalla sua linea centrale ideale. In una configurazione perfetta, il mandrino, il supporto e l'utensile ruotano in modo concentrico. Nella lavorazione reale, piccoli errori possono derivare dal mandrino, dal portautensile, dalla pinza, dal gambo dell'utensile, dal metodo di bloccaggio o dallo sporco tra le superfici di contatto.
Il runout può essere causato da:
problemi di precisione del mandrino;
cuscinetti del mandrino usurati;
eccentricità del portautensile;
usura della pinza;
scarso bloccaggio del gambo dell'utensile;
sporco, trucioli o olio sulle superfici di contatto;
cono del supporto danneggiato;
eccessiva sporgenza dell'utensile;
scarsa qualità del gambo dell'utensile;
montaggio errato.
La concentricità è solitamente piccola nella misurazione, ma il suo effetto può essere grande nella fresatura. Pochi micron possono sembrare insignificanti, ma per gli utensili di fresatura di precisione, le microfrese o gli strumenti di finitura, quei micron possono cambiare il modo in cui ciascuna scanalatura taglia.
| Tipo di concentricità | Significato | Possibile effetto di fresatura |
|---|---|---|
| Eccentricità radiale | L'utensile ruota fuori centro rispetto all'asse del mandrino | Carico non uniforme della scanalatura ed errore di taglio laterale |
| Eccentricità assiale | La posizione della punta dell'utensile varia lungo l'asse del mandrino | Finitura inferiore scadente e taglio finale irregolare |
| Eccentricità del portautensile | Il supporto non blocca l'utensile in modo concentrico | Vibrazioni più elevate e scarsa ripetibilità |
| Eccentricità della pinza | La pinza usurata o imprecisa sposta il centro dell'utensile | Taglio irregolare e squilibrio nell'usura della scanalatura |
| Esaurimento dell'assemblaggio | Errore combinato da mandrino, supporto, pinza, stelo e bloccaggio | Durata dell'utensile instabile e risultati incoerenti |
Questo è il motivo per cui il runout dovrebbe essere trattato come un problema di configurazione completa. L'utensile di fresatura potrebbe essere solo una parte del problema.
Utensili di fresatura tagliati con più eliche. Idealmente, ciascuna scanalatura rimuove uno spessore di truciolo simile. Questa azione di taglio bilanciata aiuta a controllare il calore, la forza di taglio, le vibrazioni e l'usura.
Quando esiste un runout, i taglienti non condividono più equamente il carico. La scanalatura che sporge maggiormente dal centro di rotazione potrebbe tagliare più del previsto. Un'altra scanalatura potrebbe tagliare molto poco o sfregare invece di produrre una scheggiatura adeguata.
Questo squilibrio influisce:
carico del truciolo;
alimentazione per dente;
forza di taglio;
generazione di calore;
vibrazione dell'utensile;
finitura superficiale;
modello di usura dell'utensile;
scheggiatura dei bordi;
durata prevedibile dell'utensile.
Per gli utensili di fresatura in metallo duro, questo è particolarmente importante perché il metallo duro funziona bene in condizioni di taglio controllate ma può scheggiarsi in caso di carichi di impatto instabili. Un impegno irregolare dei denti può trasformare un processo di fresatura stabile in un processo altamente imprevedibile.
Il carico di truciolo è lo spessore del materiale rimosso da ciascun tagliente. In una configurazione stabile, il carico del truciolo è distribuito tra le scanalature. Il runout cambia quella distribuzione.
Ad esempio, una fresa a quattro taglienti dovrebbe idealmente consentire a ciascuna scanalatura di sostenere un carico simile. Con il runout, una scanalatura può diventare la scanalatura tagliente principale. Rimuove più materiale, genera più calore e trasporta una forza d'impatto maggiore. Altre scanalature potrebbero rimuovere meno materiale o strofinare la superficie.
Ciò crea diversi problemi:
un flauto si consuma più velocemente;
i bordi della scanalatura sovraccarichi si scheggiano prima;
lo sfregamento dei flauti genera calore;
la finitura superficiale diventa incoerente;
la forza di taglio diventa instabile;
le vibrazioni aumentano;
la durata dell'utensile diventa difficile da prevedere.
La fresatura con carico di truciolo irregolare è uno dei motivi principali per cui i problemi di runout del mandrino sulla durata dell'utensile vengono fraintesi. Gli acquirenti potrebbero pensare che il grado di metallo duro sia sbagliato, ma il vero problema potrebbe essere la scarsa concentricità nel gruppo mandrino-portautensile.
Il runout cambia la durata dell'utensile perché cambia il modo in cui la forza e il calore vengono distribuiti attraverso l'utensile.
| effetto runout | Risultato durata utensile |
|---|---|
| Un flauto taglia più degli altri | Usura locale del bordo più rapida |
| Forza di taglio di picco più elevata | Maggiore rischio di scheggiatura |
| Spessore del truciolo non uniforme | Carico dell'utensile instabile |
| Alcuni flauti sfregano invece di tagliare | Calore e usura del rivestimento |
| Scarsa concentricità | Vita utensile prevedibile più breve |
| Più vibrazioni | Difetti superficiali e fatica dei bordi |
Un utensile di fresatura è progettato per condividere il lavoro di taglio attraverso la sua geometria. Se una scanalatura trasporta un carico eccessivo, lo strumento non funziona più come previsto. La scanalatura sovraccarica può scheggiarsi, usurarsi rapidamente o rompersi prima che le altre scanalature raggiungano le normali condizioni di usura.
Questo è il motivo per cui la concentricità e la durata dell'utensile dovrebbero essere esaminate insieme. La durata dell'utensile non è determinata solo dalla qualità del metallo duro, dal rivestimento o dalla velocità di taglio. Dipende anche dalla precisione con cui l'utensile ruota sotto carico.
La scheggiatura del tagliente è un sintomo comune di problemi di durata dell'utensile legati al runout. Quando un tagliente sopporta un carico di truciolo maggiore rispetto agli altri, riceve impatti ripetuti con un livello di forza più elevato. Ciò può creare microscheggiature, danni agli angoli o rotture improvvise dei bordi.
Lo squilibrio dell'usura della scanalatura può apparire come:
un flauto indossato più degli altri;
un tagliente scheggiato mentre altri sembrano utilizzabili;
usura irregolare del rivestimento;
decolorazione localizzata da calore;
un angolo cede per primo;
segni superficiali instabili;
rotture ripetute con durata utensile simile.
Questi modelli possono aiutare a identificare i problemi di runout. Se tutte le scanalature si usurano in modo uniforme, il problema potrebbe essere la normale usura del taglio. Se una scanalatura si rompe costantemente e precocemente, è necessario controllare la concentricità, la precisione del supporto, le condizioni della pinza o il bloccaggio dello stelo dell'utensile.
Sebbene questo articolo si concentri sulla durata dell'utensile, l'eccentricità del mandrino influisce anche sulla finitura superficiale e sulla precisione dimensionale. Quando l'utensile ruota fuori centro, il percorso di taglio diventa meno coerente. Il pezzo può presentare segni irregolari, ondulazioni o scarsa qualità delle pareti.
I risultati comuni includono:
finitura scadente delle pareti laterali;
segni di taglio visibili;
finitura del fondo scadente;
larghezza della fessura incoerente;
dimensioni tascabili imprecise;
scarsa qualità dell'interpolazione circolare;
ridotta stabilità della finitura.
I problemi di finitura superficiale sono spesso legati allo squilibrio del carico del truciolo. La scanalatura sovraccarica potrebbe tagliare troppo in profondità, mentre le altre scanalature non rifiniscono adeguatamente la superficie. Ciò può creare texture incoerenti anche quando il percorso utensile programmato è corretto.
Per componenti di precisione, lavorazione di stampi e lavorazione di piccoli utensili, il controllo della concentricità è essenziale sia per la durata dell'utensile che per la qualità delle parti.
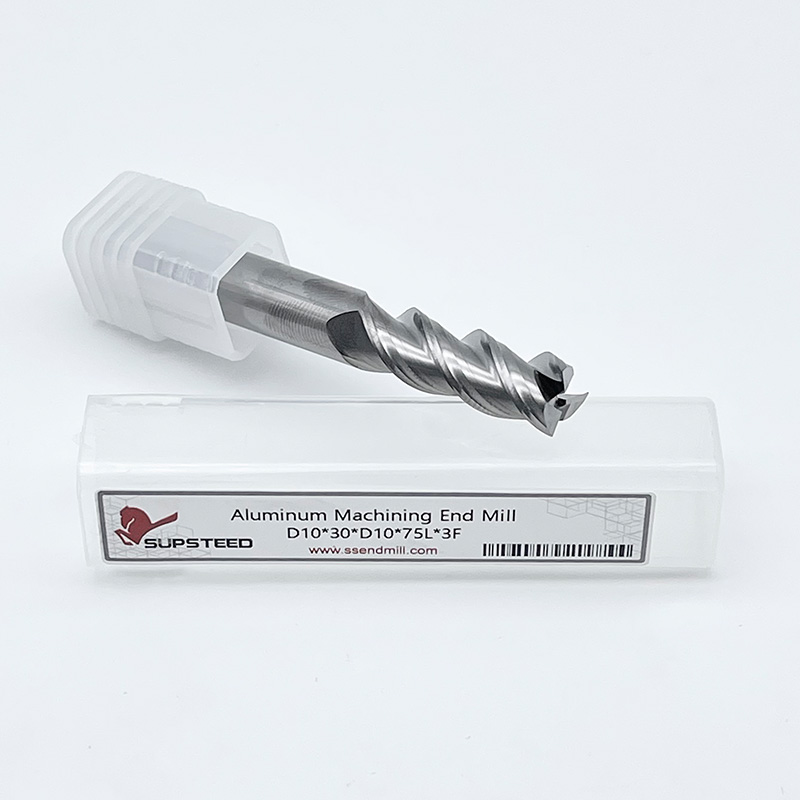
Gli utensili per fresatura di piccolo diametro sono più sensibili alla concentricità perché lo stesso valore di concentricità diventa una percentuale maggiore del diametro dell'utensile e del carico di truciolo.
Ad esempio, pochi micron di concentricità possono essere meno gravi su un utensile di sgrossatura di grandi dimensioni, ma possono essere gravi per una microfresa o un piccolo utensile di finitura. Più piccolo è l'utensile, minore è il margine che ha per la rotazione eccentrica e il carico irregolare del truciolo.
L'eccentricità della fresa a candela di piccolo diametro può causare:
rottura improvvisa dell'utensile;
taglio ad una scanalatura;
scarsa precisione delle microcaratteristiche;
scheggiatura rapida dei bordi;
finitura superficiale instabile;
difficoltà nel mantenere la durata dell'utensile.
Nelle applicazioni con utensili di piccole dimensioni, diventano più importanti portautensili ad alta precisione, superfici di bloccaggio pulite, inserimento corretto dello stelo e configurazione a bassa concentricità. La selezione degli utensili dovrebbe considerare anche il numero di scanalature, la resistenza del tagliente, il rivestimento e i parametri di taglio.
Gli utensili a lunga portata sono anche sensibili al runout perché la lunga sporgenza riduce la rigidità. Quando l'utensile si estende maggiormente dal portautensili, piccoli errori di rotazione possono creare una maggiore deflessione e vibrazione del tagliente.
Quando le tasche profonde o le caratteristiche a portata estesa aumentano la sporgenza, Le frese a candela a lunga portata devono essere selezionate con attenzione poiché la concentricità, la deflessione e le vibrazioni possono ridurre più rapidamente la durata dell'utensile.
L'eccentricità della fresa a candela a lunga portata può portare a:
vibrazione amplificata;
piegatura degli utensili;
segni di chiacchiere;
usura irregolare della scanalatura;
scheggiatura dei bordi;
cono da parete;
scarsa finitura della tasca profonda;
vita utensile più breve.
Per la lavorazione a lunga portata, gli acquirenti dovrebbero evitare una lunghezza eccessiva della scanalatura quando non è necessaria. Dovrebbero inoltre esaminare il diametro dell'utensile, il design del collo, la presa del supporto, la profondità di taglio, l'impegno radiale e il sovrametallo di finitura.
Prima di modificare la qualità o il rivestimento dell'utensile, è utile controllare l'impostazione completa. Molti problemi di usura degli utensili di fresatura derivano dalle condizioni del supporto, dalla precisione della pinza o dal bloccaggio dell'utensile piuttosto che dalla sola qualità dell'utensile.
Acquirenti e macchinisti dovrebbero controllare:
condizione del naso del mandrino;
condizione del cono del portautensile;
usura della pinza;
pulizia della pinza;
pulizia del gambo dell'utensile;
consistenza del diametro del gambo dell'utensile;
forza di serraggio;
sporgenza dell'utensile;
runout misurato vicino alla punta dell'utensile;
runout dopo l'assemblaggio dell'utensile;
runout sotto diversi titolari;
modello di usura su ciascun flauto.
Se un portautensili produce una scarsa durata dell'utensile e un altro portautensili migliora le prestazioni, la precisione del portautensili potrebbe essere il problema. Se lo stesso utensile funziona male su una macchina ma meglio su un'altra, potrebbe essere necessario rivedere la precisione del mandrino o le condizioni della macchina.
Il runout dovrebbe essere controllato nella posizione effettiva dell'utensile assemblato, non solo sul solo mandrino.
La riduzione dei problemi di durata dell'utensile legati al runout richiede una revisione completa della configurazione. L'obiettivo è migliorare la concentricità dell'utensile, bilanciare il carico del truciolo ed evitare che una delle scanalature trasmetta troppa forza.
| Problema riscontrato | Risposta pratica |
|---|---|
| Eccentricità misurata elevata | Controllare il mandrino, il supporto, la pinza e il gambo dell'utensile |
| Usura irregolare della scanalatura | Ispezionare il carico del truciolo, la concentricità e le condizioni del supporto |
| Scheggiatura del bordo su una scanalatura | Ridurre l'eccentricità e l'impatto del taglio |
| Finitura superficiale scadente | Controllare la concentricità dell'utensile e l'avanzamento per dente |
| Breve vita sui piccoli utensili | Utilizzare supporti ad alta precisione e ridurre la sporgenza |
| Vibrazione a lunga portata | Se possibile, ridurre la sporgenza e regolare la profondità di taglio |
| Riscaldare su un bordo | Esaminare il refrigerante, l'evacuazione dei trucioli e il bilanciamento del carico |
| Rottura ripetuta dell'utensile | Controllare l'eccentricità solo prima di modificare la qualità dell'utensile |
Altre azioni pratiche includono la pulizia delle superfici di contatto, la sostituzione delle pinze usurate, l'utilizzo di portautensili accurati, la riduzione delle sporgenze inutili, il controllo della qualità del gambo dell'utensile e la selezione della geometria dell'utensile adatta all'applicazione.
Per condizioni di taglio instabili, materiali speciali del pezzo da lavorare o requisiti insoliti di portata dell'utensile, Le frese in metallo duro personalizzate possono essere riviste in base alla sensibilità di concentricità, al diametro dell'utensile, al design della scanalatura e agli obiettivi di lavorazione.
Per consigliare gli utensili di fresatura giusti, un fornitore ha bisogno di qualcosa di più del nome del materiale. I problemi legati al runout richiedono informazioni sulla configurazione e sintomi di usura.
I dettagli utili includono:
materiale del pezzo;
diametro dell'utensile;
numero di flauto;
sporgenza dell'utensile;
tipo di titolare;
tipo di pinza;
valore di eccentricità misurato;
velocità del mandrino;
alimentazione per dente;
profondità di taglio radiale;
profondità di taglio assiale;
condizioni del liquido refrigerante o del getto d'aria;
foto dell'usura degli strumenti;
posizione della scheggiatura del bordo;
durata attuale dell'utensile;
durata prevista dell'utensile;
requisito di finitura superficiale;
obiettivo di lavorazione.
Queste informazioni aiutano a separare i problemi di selezione degli strumenti dai problemi di configurazione. Aiuta inoltre il fornitore a decidere se la soluzione debba essere una diversa geometria dell'utensile, un tagliente più resistente, un rivestimento diverso, una sporgenza più corta, una progettazione personalizzata dell'utensile o una regolazione dei parametri.
SUPSTEED supporta la selezione di utensili di fresatura in metallo duro per sgrossatura, finitura, fresatura dura, microlavorazione, lavorazione a lunga portata e applicazioni di utensili personalizzati. Quando i clienti si trovano ad affrontare una breve durata dell'utensile, scheggiature del tagliente, usura irregolare della scanalatura o instabilità della finitura superficiale, il problema può essere correlato alla concentricità, alle condizioni dell'utensile, alla sporgenza dell'utensile o ai parametri di taglio.
SUPSTEED può aiutare a rivedere:
materiale del pezzo;
tipo di utensile di fresatura attuale;
diametro dell'utensile;
numero di flauto;
lunghezza di taglio;
lunghezza della sporgenza;
condizione del portautensile;
sintomi di esaurimento;
modello di usura;
profondità di lavorazione;
velocità del mandrino;
alimentazione per dente;
requisito di finitura superficiale;
obiettivo di durata dell'utensile.
Prima di modificare solo la qualità dell'utensile, controllare l'eccentricità del mandrino, le condizioni della pinza, la precisione del portautensile, il bloccaggio dello stelo e l'avanzamento per dente. SUPSTEED può aiutare a collegare i sintomi di usura dell'utensile con possibili problemi di configurazione e selezione dell'utensile.
L'eccentricità del mandrino modifica la durata dell'utensile di fresatura creando un impegno irregolare dei denti e un carico irregolare del truciolo. Quando una scanalatura taglia più di altre, quel tagliente trasporta maggiore forza, calore e impatto, mentre altre scanalature possono sfregare o tagliare meno. Ciò porta a usura irregolare, scheggiatura dei taglienti, scarsa finitura superficiale, vibrazioni e durata dell'utensile più breve e meno prevedibile.
I problemi di runout sono particolarmente gravi per gli utensili di fresatura di piccolo diametro, gli utensili di finitura di precisione e le frese a candela a lunga portata. Un utensile in metallo duro di alta qualità può migliorare la stabilità di taglio e la resistenza all'usura, ma non può correggere completamente l'eccessivo runout del mandrino, la scarsa precisione del supporto, le pinze usurate o il bloccaggio improprio.
Invia a SUPSTEED il materiale del pezzo da lavorare, il diametro dell'utensile, il numero della scanalatura, la sporgenza dell'utensile, il tipo di supporto, la concentricità misurata, i parametri di taglio, la foto di usura e l'obiettivo di durata dell'utensile per discutere una soluzione di fresatura adatta.
L'eccentricità del mandrino modifica la durata dell'utensile di fresatura creando un carico di truciolo irregolare. Una scanalatura può tagliare più delle altre, causando un'usura più rapida, un calore più elevato e una scheggiatura precoce del bordo.
L'eccentricità dell'utensile di fresatura è la deviazione dell'utensile rotante dalla sua linea centrale ideale. Può provenire dal mandrino, dal supporto, dalla pinza, dal gambo dell'utensile o dalle condizioni dell'assemblaggio.
Il runout fa sì che una scanalatura sporga ulteriormente dal centro di rotazione. Quel flauto taglia più materiale e si consuma più velocemente degli altri.
SÌ. Il runout può aumentare la forza di taglio locale su una scanalatura, causando carico d'urto, microscheggiature, scheggiature agli angoli o rotture improvvise del tagliente.
SÌ. Il runout può creare segni di taglio irregolari, scarsa finitura delle pareti, scarsa finitura del fondo e precisione dimensionale incoerente.
SÌ. Gli utensili di piccolo diametro sono molto sensibili perché anche pochi micron di concentricità possono diventare una grande percentuale del carico di truciolo o del diametro dell'utensile.
Gli utensili a lunga portata hanno una maggiore sporgenza, che aumenta il rischio di deflessione e vibrazione. Il runout può amplificare questi problemi e ridurre la durata dell'utensile.
Non immediatamente. Controllare l'eccentricità del mandrino, la precisione del supporto, le condizioni della pinza, la sporgenza dell'utensile, il carico di truciolo e il modello di usura prima di modificare solo la qualità dell'utensile.
Utilizzare portautensili accurati, pulire le superfici di contatto, sostituire le pinze usurate, ridurre le sporgenze inutili, controllare la qualità del gambo dell'utensile e regolare i parametri di taglio.
SÌ. SUPSTEED può esaminare materiale, diametro dell'utensile, numero di scanalature, sporgenza, condizioni del supporto, sintomi di eccentricità, modello di usura e parametri di taglio per consigliare utensili di fresatura adatti.


