
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-08-13 Pinagmulan: Site

Maaaring paikliin ng spindle runout ang buhay ng tool sa paggiling kahit na ang materyal ng tool, coating at cutting parameter ay mukhang angkop. Sa paggiling, ang bawat plauta ay dapat na perpektong ibahagi ang pag-load ng pagputol sa isang balanseng paraan. Kapag may runout, hindi umiikot ang tool sa isang perpektong centerline. Ang isang cutting edge ay maaaring mag-alis ng mas maraming materyal, habang ang isa pang gilid ay maaaring maghiwa ng mas kaunti o kuskusin laban sa workpiece.
Kapag mataas ang spindle runout, pinipili ang stable ang Milling Tools dahil ang geometry ng tool, katumpakan ng shank, disenyo ng flute at carbide grade ay nakakaapekto lahat sa balanse ng pagkasuot at buhay ng tool. Nagiging mas mahalaga
Ang runout ay hindi lamang nakakaapekto sa surface finish. Binabago nito ang chip load, cutting force, heat distribution, edge wear at tool vibration. Sa paglipas ng panahon, maaari itong humantong sa hindi pantay na pagkasuot ng flute, maagang pag-chip sa gilid, hindi mahuhulaan na buhay ng tool at paulit-ulit na pagkasira ng tool.
Ipinapaliwanag ng artikulong ito kung paano binabago ng spindle runout ang buhay ng milling tool at kung ano ang dapat suriin ng mga mamimili bago sisihin ang cutting tool nang mag-isa.
Binabago ng spindle runout ang buhay ng tool sa paggiling sa pamamagitan ng paglikha ng hindi pantay na pagkakadikit ng ngipin at hindi pantay na pagkarga ng chip.
Kabilang sa mga pangunahing punto ang:
Pinapaikot ng runout ang tool palayo sa perpektong centerline nito.
Ang isang plauta ay maaaring mas malalim kaysa sa iba.
Ang ilang mga plauta ay maaaring kuskusin sa halip na putulin nang maayos.
Ang hindi pantay na pagkarga ng chip ay nagpapataas ng lokal na puwersa ng pagputol.
Ang mas mataas na lokal na puwersa ay nagpapabilis sa pagsusuot ng tool sa paggiling.
Madalas na lumilitaw ang Edge chipping sa overloaded flute.
Maaaring tumaas ang vibration ng tool at hindi magandang surface finish.
Ang mga tool na may maliit na diameter ay mas sensitibo sa runout.
Maaaring palakihin ng mga long reach tool ang pagpapalihis na nauugnay sa runout.
Dapat suriin ang tool holder, collet, shank cleanliness at clamping condition bago palitan ang grade ng tool lamang.
Ang isang mas mahusay na tool sa paggiling ay maaaring mapabuti ang cutting stability at wear resistance, ngunit hindi nito ganap na maitama ang labis na spindle runout, mahinang katumpakan ng holder o pagod na mga collet.
Runout → Hindi pantay na Pagkakabit ng Ngipin → Hindi pantay na Chip Load → Edge Overload → Wear / Chipping → Mas Maiksing Tool Life
Ang spindle runout ay ang hindi gustong paglihis ng isang umiikot na tool mula sa perpektong centerline nito. Sa perpektong setup, ang spindle, holder at tool ay concentrically umiikot. Sa totoong machining, ang maliliit na error ay maaaring magmula sa spindle, tool holder, collet, tool shank, clamping method o dumi sa pagitan ng contact surface.
Ang runout ay maaaring sanhi ng:
mga problema sa katumpakan ng suliran;
pagod na spindle bearings;
runout ng may hawak ng tool;
pagsusuot ng collet;
mahinang tool shank clamping;
dumi, chips o langis sa mga contact surface;
nasira holder taper;
labis na overhang ng tool;
mahinang kalidad ng shank ng tool;
hindi tamang pagpupulong.
Karaniwang maliit ang runout sa pagsukat, ngunit maaaring malaki ang epekto nito sa paggiling. Maaaring magmukhang maliit ang ilang micron, ngunit para sa mga precision milling tool, micro end mill o finishing tool, maaaring baguhin ng mga micron na iyon kung paano naputol ang bawat flute.
| Uri ng Runout | Ibig sabihin | Posibleng Milling Effect |
|---|---|---|
| Radial runout | Ang tool ay umiikot off-center mula sa spindle axis | Hindi pantay na pagkarga ng flute at error sa pagputol sa gilid |
| Axial runout | Ang posisyon ng tip ng tool ay nag-iiba sa kahabaan ng spindle axis | Mahina ang pagtatapos sa ilalim at hindi pantay na pagputol ng dulo |
| Naubos ang may hawak ng tool | Ang may hawak ay hindi naka-clamp sa tool nang concentrically | Mas mataas na vibration at mahinang repeatability |
| Naubusan ng collet | Ang pagod o hindi tumpak na collet ay nagbabago sa tool center | Hindi pantay na paggupit at hindi balanseng pagsusuot ng plauta |
| Runout ng pagpupulong | Pinagsamang error mula sa spindle, holder, collet, shank at clamping | Hindi matatag na buhay ng tool at hindi pare-pareho ang mga resulta |
Ito ang dahilan kung bakit dapat ituring ang runout bilang isang kumpletong isyu sa pag-setup. Ang tool sa paggiling ay maaaring isang bahagi lamang ng problema.
Mga tool sa paggiling na pinutol gamit ang maraming plauta. Sa isip, ang bawat plauta ay nag-aalis ng isang katulad na kapal ng chip. Ang balanseng pagkilos ng pagputol na ito ay nakakatulong na kontrolin ang init, puwersa ng pagputol, panginginig ng boses at pagsusuot.
Kapag umiral na ang runout, hindi na pantay na ibinabahagi ng mga cutting edge ang load. Ang plauta na nakausli nang mas malayo mula sa sentro ng pag-ikot ay maaaring maputol nang higit sa nilalayon. Ang isa pang plauta ay maaaring maghiwa ng napakaliit o kuskusin sa halip na gumawa ng tamang chip.
Ang kawalan ng timbang na ito ay nakakaapekto sa:
pagkarga ng chip;
feed sa bawat ngipin;
puwersa ng pagputol;
pagbuo ng init;
panginginig ng boses ng tool;
ibabaw na tapusin;
pattern ng pagsusuot ng tool;
gilid chipping;
mahuhulaan ang buhay ng tool.
Para sa mga carbide milling tool, ito ay lalong mahalaga dahil gumaganap nang maayos ang carbide sa ilalim ng kontroladong mga kondisyon ng pagputol ngunit maaaring mag-chip sa ilalim ng hindi matatag na pagkarga ng epekto. Ang hindi pantay na pagkakadikit ng ngipin ay maaaring gawing isang hindi mahuhulaan na proseso ang isang matatag na proseso ng paggiling.
Ang chip load ay ang kapal ng materyal na inalis ng bawat cutting edge. Sa isang matatag na setup, ang chip load ay ipinamamahagi sa mga flute. Binabago ng runout ang pamamahagi na iyon.
Halimbawa, ang isang four-flute end mill ay dapat na perpektong hayaan ang bawat flute na magdala ng katulad na karga. Sa runout, ang isang flute ay maaaring maging pangunahing cutting flute. Nag-aalis ito ng mas maraming materyal, bumubuo ng mas maraming init at nagdadala ng mas mataas na puwersa ng epekto. Ang ibang mga plauta ay maaaring mag-alis ng mas kaunting materyal o kuskusin ang ibabaw.
Lumilikha ito ng ilang mga problema:
ang isang plauta ay mas mabilis na nagsuot;
overloaded flute gilid chip mas maaga;
rubbing flutes bumuo ng init;
ang pagtatapos sa ibabaw ay nagiging hindi pare-pareho;
ang puwersa ng pagputol ay nagiging hindi matatag;
pagtaas ng vibration;
nagiging mahirap hulaan ang buhay ng tool.
Ang hindi pantay na chip load milling ay isa sa mga pangunahing dahilan kung bakit hindi nauunawaan ang mga problema sa buhay ng spindle runout tool. Maaaring isipin ng mga mamimili na mali ang grado ng carbide, ngunit ang tunay na isyu ay maaaring mahinang concentricity sa spindle-holder-tool assembly.
Binabago ng runout ang buhay ng tool dahil binabago nito kung paano ipinamamahagi ang puwersa at init sa buong tool. Resulta ng Buhay
| ng Runout Effect | Tool |
|---|---|
| Ang isang plauta ay pumutol nang higit sa iba | Mas mabilis na lokal na pagsusuot sa gilid |
| Mas mataas na peak cutting force | Mas malaking panganib sa chipping |
| Hindi pantay na kapal ng chip | Hindi matatag na pagkarga ng tool |
| Ang ilang mga plauta ay kuskusin sa halip na hiwa | Pagsuot ng init at patong |
| Mahinang concentricity | Mas maikli ang predictable na buhay ng tool |
| Higit pang vibration | Mga depekto sa ibabaw at pagkapagod sa gilid |
Ang isang tool sa paggiling ay idinisenyo upang ibahagi ang gawaing pagputol sa pamamagitan ng geometry nito. Kung ang isang plauta ay nagdadala ng masyadong maraming karga, ang tool ay hindi na gumaganap bilang dinisenyo. Ang overloaded na plauta ay maaaring maputol, mabilis na masira, o mabigo bago maabot ng ibang mga plauta ang normal na kondisyon ng pagsusuot.
Ito ang dahilan kung bakit dapat suriin nang magkasama ang runout at tool life. Ang buhay ng tool ay hindi lamang tinutukoy ng carbide grade, coating o cutting speed. Depende din ito sa kung gaano katumpak ang pag-ikot ng tool sa ilalim ng pagkarga.
Ang Edge chipping ay isang karaniwang sintomas ng mga problema sa buhay ng tool na nauugnay sa runout. Kapag ang isang cutting edge ay tumatagal ng mas maraming chip load kaysa sa iba, nakakatanggap ito ng paulit-ulit na epekto sa mas mataas na antas ng puwersa. Maaari itong lumikha ng micro-chipping, pinsala sa sulok o biglaang pagkabigo sa gilid.
Maaaring lumitaw ang kawalan ng timbang sa pagsusuot ng flute bilang:
isang plauta na isinusuot nang higit sa iba;
ang isang cutting edge ay naputol habang ang iba ay mukhang magagamit;
hindi pantay na pagsusuot ng patong;
naisalokal na pagkawalan ng kulay ng init;
isang sulok ay nabigo muna;
hindi matatag na mga marka sa ibabaw;
paulit-ulit na pagkasira sa katulad na buhay ng tool.
Makakatulong ang mga pattern na ito na matukoy ang mga problema sa runout. Kung pantay-pantay ang pagsusuot ng lahat ng flute, maaaring normal na cutting wear ang isyu. Kung ang isang plauta ay patuloy na nabigo nang maaga, dapat na suriin ang runout, katumpakan ng holder, kondisyon ng collet o tool shank clamping.
Bagama't nakatuon ang artikulong ito sa buhay ng tool, ang spindle runout ay nakakaapekto rin sa surface finish at dimensional accuracy. Kapag ang tool ay umiikot off-center, ang cutting path ay nagiging hindi gaanong pare-pareho. Ang workpiece ay maaaring magpakita ng hindi pantay na marka, pagkawaksi o mahinang kalidad ng dingding.
Kasama sa mga karaniwang resulta ang:
mahinang side wall finish;
nakikitang mga marka ng pamutol;
mahinang pagtatapos sa ibaba;
hindi pare-pareho ang lapad ng puwang;
hindi tumpak na laki ng bulsa;
mahinang kalidad ng circular interpolation;
nabawasan ang katatagan ng pagtatapos.
Ang mga problema sa surface finish ay madalas na nauugnay sa kawalan ng balanse ng pag-load ng chip. Ang overloaded na plauta ay maaaring maputol nang masyadong malalim, habang ang ibang mga plauta ay hindi maayos na natapos ang ibabaw. Maaari itong lumikha ng hindi pare-parehong texture kahit na tama ang naka-program na toolpath.
Para sa katumpakan ng mga bahagi, paggawa ng amag at maliit na tool machining, ang kontrol ng runout ay mahalaga para sa parehong buhay ng tool at kalidad ng bahagi.
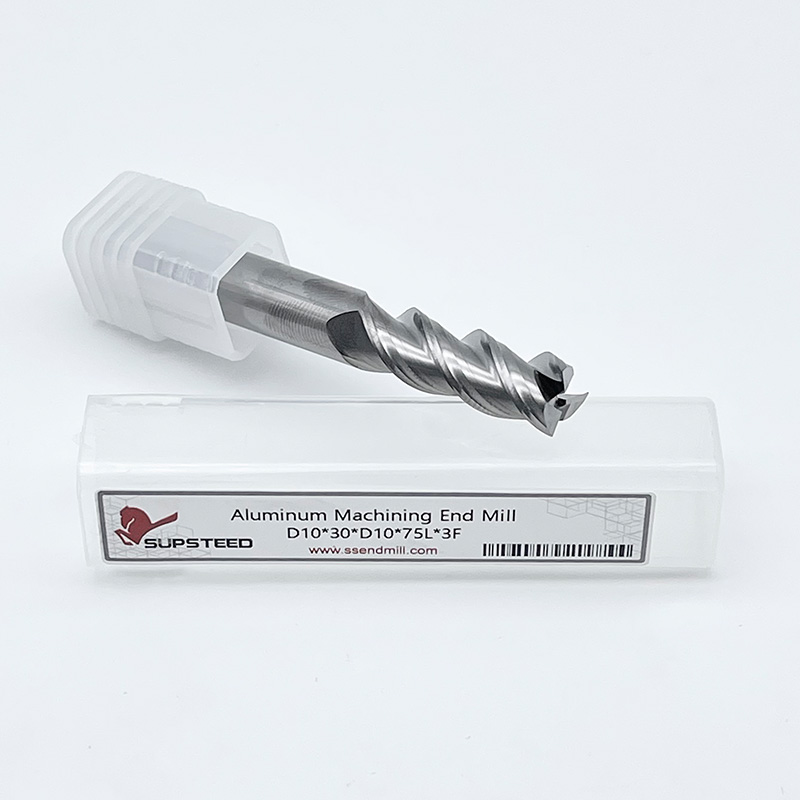
Ang maliliit na diameter na milling tool ay mas sensitibo sa runout dahil ang parehong halaga ng runout ay nagiging mas malaking porsyento ng tool diameter at chip load.
Halimbawa, ang ilang micron ng runout ay maaaring hindi gaanong seryoso sa isang malaking roughing tool, ngunit maaari itong maging malubha para sa isang micro end mill o maliit na finishing tool. Kung mas maliit ang tool, mas maliit ang margin nito para sa sira-sira na pag-ikot at hindi pantay na pag-load ng chip.
Ang maliit na diameter na end mill runout ay maaaring magdulot ng:
biglaang pagkasira ng tool;
one-flute cutting;
mahinang katumpakan ng micro-feature;
mabilis na pag-chipping ng gilid;
hindi matatag na pagtatapos ng ibabaw;
kahirapan sa pagpapanatili ng buhay ng tool.
Sa maliliit na application ng tool, nagiging mas mahalaga ang mga high-precision holder, malinis na clamping surface, tamang shank insertion at low runout setup. Ang pagpili ng tool ay dapat ding isaalang-alang ang bilang ng plauta, lakas ng gilid, patong at mga parameter ng pagputol.
Ang mga long reach na tool ay sensitibo din sa pag-uubus dahil ang mahabang overhang ay nakakabawas sa paninigas. Kapag ang tool ay umaabot nang mas malayo mula sa may hawak, ang maliit na mga error sa pag-ikot ay maaaring lumikha ng mas malaking pagpapalihis at panginginig ng boses sa cutting edge.
Kapag ang malalalim na bulsa o mga feature na pinahabang-abot ay tumataas ang overhang, Ang Long Reach End Mills ay dapat na maingat na piliin dahil ang runout, deflection at vibration ay maaaring paikliin ang buhay ng tool nang mas mabilis.
Ang long reach end mill runout ay maaaring humantong sa:
pinalakas na panginginig ng boses;
baluktot ng tool;
mga marka ng daldalan;
hindi pantay na pagsusuot ng plauta;
gilid chipping;
taper sa dingding;
mahinang malalim na pocket finish;
mas maikling buhay ng tool.
Para sa long reach machining, dapat iwasan ng mga mamimili ang sobrang haba ng flute kapag hindi ito kailangan. Dapat din nilang suriin ang diameter ng tool, disenyo ng leeg, holder grip, cutting depth, radial engagement at finishing allowance.
Bago baguhin ang grado ng tool o coating, kapaki-pakinabang na suriin ang buong setup. Maraming problema sa pagsusuot ng tool sa paggiling ay nagmumula sa kondisyon ng may hawak, katumpakan ng collet o pag-clamping ng tool kaysa sa kalidad ng tool lamang.
Dapat suriin ng mga mamimili at machinist:
kondisyon ng ilong ng suliran;
tool holder taper kondisyon;
pagsusuot ng collet;
kalinisan ng collet;
kalinisan ng shank ng tool;
pagkakapare-pareho ng diameter ng shank ng tool;
clamping force;
tool overhang;
sinusukat na runout malapit sa dulo ng tool;
runout pagkatapos ng pagpupulong ng tool;
runout sa ilalim ng iba't ibang mga may hawak;
pattern ng pagsusuot sa bawat plauta.
Kung ang isang may hawak ay gumagawa ng mahinang buhay ng tool at ang isa pang may hawak ay nagpapabuti sa pagganap, ang katumpakan ng may hawak ay maaaring ang isyu. Kung ang parehong tool ay hindi gumagana sa isang makina ngunit mas mahusay sa isa pa, ang katumpakan ng spindle o kundisyon ng makina ay maaaring mangailangan ng pagsusuri.
Ang runout ay dapat suriin sa aktwal na naka-assemble na posisyon ng tool, hindi lamang sa spindle lamang.
Ang pagbabawas ng mga problema sa buhay ng tool na nauugnay sa runout ay nangangailangan ng kumpletong pagsusuri sa pag-setup. Ang layunin ay upang mapabuti ang concentricity ng tool, balansehin ang pagkarga ng chip at maiwasan ang isang flute na magdala ng labis na puwersa.
| Natagpuan ang Problema | na Praktikal na Tugon |
|---|---|
| Mataas na sinusukat na runout | Suriin ang spindle, holder, collet at tool shank |
| Hindi pantay na pagsusuot ng plauta | Suriin ang pag-load ng chip, runout at kondisyon ng may hawak |
| Edge chipping sa isang plauta | Bawasan ang runout at cutting impact |
| Mahina ang pagtatapos sa ibabaw | Suriin ang concentricity ng tool at feed sa bawat ngipin |
| Maikling buhay sa maliliit na kasangkapan | Gumamit ng mga high-precision holder at bawasan ang overhang |
| Long reach vibration | Paikliin ang overhang kung maaari at ayusin ang lalim ng pagputol |
| Init sa isang gilid | Suriin ang coolant, paglisan ng chip at balanse ng pagkarga |
| Paulit-ulit na pagkasira ng tool | Suriin ang runout bago baguhin ang grado ng tool lamang |
Kasama sa iba pang praktikal na pagkilos ang paglilinis ng mga contact surface, pagpapalit ng mga pagod na collet, paggamit ng mga tumpak na holder, pagbabawas ng hindi kinakailangang overhang, pagsuri sa kalidad ng shank ng tool at pagpili ng geometry ng tool na tumutugma sa application.
Para sa hindi matatag na kondisyon ng pagputol, mga espesyal na materyales sa workpiece o hindi pangkaraniwang mga kinakailangan sa pag-abot ng tool, Custom Carbide End Mills ayon sa sensitivity ng runout, diameter ng tool, disenyo ng flute at mga layunin sa machining. Maaaring suriin ang
Upang magrekomenda ng tamang mga tool sa paggiling, ang isang supplier ay nangangailangan ng higit pa kaysa sa pangalan ng materyal. Ang mga problemang nauugnay sa runout ay nangangailangan ng impormasyon sa pag-setup at mga sintomas ng pagsusuot.
Ang mga kapaki-pakinabang na detalye ay kinabibilangan ng:
materyal ng workpiece;
diameter ng tool;
numero ng plauta;
tool overhang;
uri ng may hawak;
uri ng collet;
sinusukat na halaga ng runout;
bilis ng suliran;
feed sa bawat ngipin;
radial depth ng hiwa;
axial depth ng hiwa;
kondisyon ng coolant o air blast;
larawan ng pagsusuot ng tool;
gilid chipping lokasyon;
kasalukuyang buhay ng tool;
inaasahang buhay ng tool;
kinakailangan sa ibabaw na tapusin;
layunin ng machining.
Ang impormasyong ito ay tumutulong sa paghiwalayin ang mga problema sa pagpili ng tool mula sa mga problema sa pag-setup. Tinutulungan din nito ang supplier na magpasya kung ang solusyon ay dapat na ibang tool geometry, mas malakas na gilid, ibang coating, mas maikling overhang, custom na disenyo ng tool o pagsasaayos ng parameter.
Sinusuportahan ng SUPSTEED ang pagpili ng carbide milling tool para sa roughing, finishing, hard milling, micro machining, long reach machining at custom na mga application ng tool. Kapag ang mga customer ay nahaharap sa maikling buhay ng tool, pag-chip sa gilid, hindi pantay na pagkasuot ng flute o kawalang-tatag ng surface finish, ang isyu ay maaaring nauugnay sa runout, kondisyon ng holder, tool overhang o cutting parameters.
Makakatulong ang SUPSTEED sa pagsusuri:
materyal ng workpiece;
kasalukuyang uri ng tool sa paggiling;
diameter ng tool;
numero ng plauta;
haba ng pagputol;
overhang haba;
kondisyon ng may hawak ng tool;
mga sintomas ng runout;
pattern ng pagsusuot;
lalim ng makina;
bilis ng suliran;
feed sa bawat ngipin;
kinakailangan sa ibabaw na tapusin;
target ng buhay ng tool.
Bago palitan ang grade ng tool lamang, suriin ang spindle runout, kondisyon ng collet, katumpakan ng tool holder, shank clamping at feed sa bawat ngipin. Makakatulong ang SUPSTEED na ikonekta ang mga sintomas ng pagsusuot ng tool sa posibleng mga isyu sa pag-setup at pagpili ng tool.
Binabago ng spindle runout ang buhay ng tool sa paggiling sa pamamagitan ng paglikha ng hindi pantay na pagkakadikit ng ngipin at hindi pantay na pagkarga ng chip. Kapag ang isang flute ay pumutol nang higit sa iba, ang cutting edge na iyon ay nagdadala ng mas mataas na puwersa, init at impact, habang ang ibang flute ay maaaring kuskusin o maputol nang mas kaunti. Ito ay humahantong sa hindi pantay na pagkasuot, pag-chipping sa gilid, hindi magandang pagtatapos sa ibabaw, panginginig ng boses at mas maikli, hindi gaanong mahuhulaan na buhay ng tool.
Ang mga problema sa runout ay lalong malubha para sa maliliit na diameter na milling tool, precision finishing tools at long reach end mill. Ang isang mataas na kalidad na carbide tool ay maaaring mapabuti ang cutting stability at wear resistance, ngunit hindi nito ganap na maitama ang labis na spindle runout, mahinang katumpakan ng holder, pagod na mga collet o hindi wastong clamping.
Ipadala sa SUPSTEED ang iyong materyal sa workpiece, diameter ng tool, numero ng flute, overhang ng tool, uri ng holder, sinusukat na runout, mga parameter ng pagputol, pagsusuot ng larawan at target sa buhay ng tool upang talakayin ang isang angkop na solusyon sa milling tool.
Binabago ng spindle runout ang buhay ng milling tool sa pamamagitan ng paggawa ng hindi pantay na pagkarga ng chip. Ang isang plauta ay maaaring maputol nang higit pa kaysa sa iba, na magdulot ng mas mabilis na pagkasira, mas mataas na init at maagang pag-chip sa gilid.
Milling tool runout ay ang paglihis ng umiikot na tool mula sa perpektong centerline nito. Maaaring nagmula ito sa spindle, holder, collet, tool shank o kondisyon ng pagpupulong.
Ang runout ay nagpapalabas ng isang flute nang mas malayo mula sa sentro ng pag-ikot. Ang plauta na iyon ay pumutol ng mas maraming materyal at mas mabilis ang pagsusuot kaysa sa iba.
Oo. Maaaring pataasin ng runout ang lokal na puwersa ng pagputol sa isang flute, na nagdudulot ng impact load, micro-chipping, corner chipping o biglaang pagkabigo sa gilid.
Oo. Ang runout ay maaaring lumikha ng hindi pantay na mga marka ng paggupit, hindi magandang pagtatapos sa dingding, hindi magandang pagtatapos sa ibaba at hindi pantay na katumpakan ng dimensyon.
Oo. Napakasensitibo ng mga maliliit na diameter na tool dahil kahit ilang micron ng runout ay maaaring maging malaking porsyento ng chip load o tool diameter.
Ang mga long reach tool ay may mas maraming overhang, na nagpapataas ng deflection at vibration risk. Maaaring palakihin ng runout ang mga problemang ito at paikliin ang buhay ng tool.
Hindi agad. Suriin ang spindle runout, katumpakan ng holder, kondisyon ng collet, tool overhang, chip load at wear pattern bago baguhin ang grade ng tool lamang.
Gumamit ng tumpak na mga holder, linisin ang mga contact surface, palitan ang mga pagod na collet, bawasan ang hindi kinakailangang overhang, suriin ang kalidad ng shank ng tool at ayusin ang mga parameter ng pagputol.
Oo. Maaaring suriin ng SUPSTEED ang materyal, diameter ng tool, numero ng flute, overhang, kondisyon ng may hawak, mga sintomas ng runout, pattern ng pagsusuot at mga parameter ng pagputol upang magrekomenda ng mga angkop na tool sa paggiling.


