
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-08-13 Pochodzenie: Strona

Bicie wrzeciona może skrócić żywotność narzędzia frezarskiego, nawet jeśli materiał narzędzia, powłoka i parametry skrawania wydają się odpowiednie. Podczas frezowania każdy rowek powinien idealnie dzielić obciążenie skrawaniem w zrównoważony sposób. W przypadku bicia narzędzie nie obraca się wokół idealnej linii środkowej. Jedna krawędź skrawająca może usunąć więcej materiału, podczas gdy inna krawędź może ciąć mniej lub ocierać się o obrabiany przedmiot.
Gdy bicie wrzeciona jest wysokie, należy wybrać stabilne Narzędzia frezarskie stają się coraz ważniejsze, ponieważ geometria narzędzia, dokładność chwytu, konstrukcja rowka i gatunek węglika wpływają na równowagę zużycia i trwałość narzędzia.
Bicie wpływa nie tylko na wykończenie powierzchni. Zmienia obciążenie wiórów, siłę skrawania, rozkład ciepła, zużycie krawędzi i wibracje narzędzia. Z biegiem czasu może to prowadzić do nierównomiernego zużycia rowka, wczesnego wykruszania się krawędzi, nieprzewidywalnej trwałości narzędzia i powtarzających się pęknięć narzędzia.
W tym artykule wyjaśniono, jak bicie wrzeciona wpływa na trwałość narzędzia frezującego i co kupujący powinni sprawdzić, zanim zrzucą winę wyłącznie na narzędzie tnące.
Bicie wrzeciona zmienia trwałość narzędzia frezarskiego, powodując nierównomierne zazębienie zębów i nierównomierne obciążenie wiórów.
Kluczowe punkty obejmują:
Bicie powoduje, że narzędzie obraca się od idealnej linii środkowej.
Jeden flet może ciąć głębiej niż pozostałe.
Niektóre flety mogą się ocierać zamiast prawidłowo ciąć.
Nierównomierne obciążenie wiórów zwiększa lokalną siłę skrawania.
Większa siła lokalna przyspiesza zużycie narzędzia frezarskiego.
Na przeciążonym ostrzu często pojawiają się odpryski krawędzi.
Mogą wzrosnąć wibracje narzędzia i słaba jakość wykończenia powierzchni.
Narzędzia o małej średnicy są bardziej wrażliwe na bicie.
Narzędzia o dużym zasięgu mogą zwiększać ugięcie związane z biciem.
Oprawkę narzędziową, tuleję zaciskową, czystość chwytu i stan mocowania należy sprawdzić wyłącznie przed zmianą gatunku narzędzia.
Lepsze narzędzie frezujące może poprawić stabilność skrawania i odporność na zużycie, ale nie może w pełni skorygować nadmiernego bicia wrzeciona, słabej dokładności oprawki lub zużytych tulei zaciskowych.
Bicie → Nierówne zazębienie zębów → Nierównomierne obciążenie wiórów → Przeciążenie krawędzi → Zużycie / wykruszanie → Krótsza żywotność narzędzia
Bicie wrzeciona to niepożądane odchylenie obracającego się narzędzia od jego idealnej linii środkowej. W idealnym ustawieniu wrzeciono, uchwyt i narzędzie obracają się koncentrycznie. W rzeczywistej obróbce drobne błędy mogą wynikać z wrzeciona, oprawki narzędziowej, tulei zaciskowej, chwytu narzędzia, metody mocowania lub zanieczyszczeń pomiędzy powierzchniami stykowymi.
Wyciek może być spowodowany:
problemy z dokładnością wrzeciona;
zużyte łożyska wrzeciona;
bicie uchwytu narzędziowego;
zużycie tulei zaciskowej;
słabe mocowanie chwytu narzędzia;
brud, wióry lub olej na powierzchniach stykowych;
uszkodzony stożek uchwytu;
nadmierny wysięg narzędzia;
słaba jakość chwytu narzędzia;
nieprawidłowy montaż.
Bicie jest zwykle niewielkie w pomiarze, ale jego wpływ może być duży podczas frezowania. Kilka mikronów może wydawać się niewielkich, ale w przypadku precyzyjnych narzędzi do frezowania, mikrofrezów walcowo-czołowych lub narzędzi do wykańczania te mikrony mogą zmienić sposób skrawania każdego rowka.
| Typ bicia | Znaczenie | Możliwy efekt frezowania |
|---|---|---|
| Bicie promieniowe | Narzędzie obraca się mimośrodowo względem osi wrzeciona | Nierówne obciążenie rowka i błąd cięcia bocznego |
| Bicie osiowe | Położenie końcówki narzędzia zmienia się wzdłuż osi wrzeciona | Słabe wykończenie dna i nierówne cięcie końcowe |
| Bicie uchwytu narzędzia | Uchwyt nie zaciska narzędzia koncentrycznie | Wyższe wibracje i słaba powtarzalność |
| Bicie tulei | Zużyta lub niedokładna tuleja zaciskowa przesuwa środek narzędzia | Nierówne cięcie i brak równowagi w zużyciu rowka |
| Bicie montażowe | Połączony błąd wrzeciona, oprawki, tulei zaciskowej, chwytu i mocowania | Niestabilna trwałość narzędzia i niespójne wyniki |
Z tego powodu bicie należy traktować jako kompletny problem z konfiguracją. Narzędzie frezujące może być tylko jedną częścią problemu.
Narzędzia frezarskie skrawające z wieloma rowkami. W idealnym przypadku każdy rowek usuwa wióry o podobnej grubości. To zrównoważone działanie skrawania pomaga kontrolować ciepło, siłę skrawania, wibracje i zużycie.
W przypadku bicia krawędzie skrawające nie dzielą już równomiernie obciążenia. Flet wystający dalej od środka obrotu może ciąć więcej, niż zamierzano. Inny flet może bardzo mało ciąć lub pocierać, zamiast tworzyć odpowiedni wiór.
Ta nierównowaga wpływa na:
obciążenie chipem;
posuw na ząb;
siła cięcia;
wytwarzanie ciepła;
wibracje narzędzia;
wykończenie powierzchni;
wzór zużycia narzędzia;
odpryski krawędzi;
przewidywalna trwałość narzędzia.
W przypadku narzędzi frezarskich z węglików spiekanych jest to szczególnie ważne, ponieważ węgliki dobrze sprawdzają się w kontrolowanych warunkach skrawania, ale mogą wykruszać się pod wpływem niestabilnych obciążeń udarowych. Nierówne zaangażowanie zębów może zmienić stabilny proces frezowania w wysoce nieprzewidywalny.
Obciążenie wiórami to grubość materiału usuwanego przez każdą krawędź skrawającą. W stabilnej konfiguracji obciążenie wiórami rozkłada się na rowki. Runout zmienia tę dystrybucję.
Na przykład frez palcowy z czterema rowkami powinien w idealnym przypadku umożliwiać każdemu rowkowi przenoszenie podobnego obciążenia. W przypadku bicia jeden rowek może stać się głównym rowkiem tnącym. Usuwa więcej materiału, generuje więcej ciepła i przenosi większą siłę uderzenia. Inne rowki mogą usunąć mniej materiału lub pocierać powierzchnię.
Stwarza to kilka problemów:
jeden flet zużywa się szybciej;
przeciążone krawędzie fletów odpryskują wcześniej;
pocierające się rowki wytwarzają ciepło;
wykończenie powierzchni staje się niespójne;
siła skrawania staje się niestabilna;
wzrastają wibracje;
trwałość narzędzia staje się trudna do przewidzenia.
Frezowanie z nierównym obciążeniem wiórów jest jedną z głównych przyczyn niezrozumienia problemów z trwałością narzędzia wrzeciona. Kupujący mogą pomyśleć, że gatunek węglika jest niewłaściwy, ale prawdziwym problemem może być słaba koncentryczność w zespole wrzeciona-uchwyt-narzędzie.
Bicie zmienia trwałość narzędzia, ponieważ zmienia rozkład siły i ciepła w narzędziu.
| z efektem bicia | Wynik trwałości narzędzia |
|---|---|
| Jeden flet tnie więcej niż inne | Szybsze lokalne zużycie krawędzi |
| Wyższa maksymalna siła skrawania | Większe ryzyko odprysków |
| Nierówna grubość wióra | Niestabilne obciążenie narzędzia |
| Niektóre flety pocierają zamiast ciąć | Zużycie ciepła i powłoki |
| Słaba koncentryczność | Krótsza przewidywalna trwałość narzędzia |
| Więcej wibracji | Wady powierzchni i zmęczenie krawędzi |
Narzędzie frezujące zostało zaprojektowane tak, aby dzielić pracę skrawania poprzez swoją geometrię. Jeśli jeden rowek przenosi zbyt duże obciążenie, narzędzie nie działa już zgodnie z przeznaczeniem. Przeciążony rowek może wykruszyć się, szybko się zużyć lub ulec uszkodzeniu, zanim inne rowki osiągną normalny stan zużycia.
Z tego powodu bicie i trwałość narzędzia należy oceniać łącznie. Trwałość narzędzia zależy nie tylko od gatunku węglika, powłoki czy prędkości skrawania. Zależy to również od tego, jak dokładnie narzędzie obraca się pod obciążeniem.
Odpryski na krawędziach są częstym objawem problemów z trwałością narzędzia związanych z biciem. Kiedy jedna krawędź skrawająca przyjmuje większe obciążenie wiórami niż pozostałe, następuje powtarzające się uderzenia z większą siłą. Może to spowodować mikroodpryski, uszkodzenie narożników lub nagłą awarię krawędzi.
Nierównowaga zużycia fletu może objawiać się jako:
jeden flet noszony częściej niż inne;
jedna krawędź tnąca wyszczerbiona, inne wyglądają na nadające się do użytku;
nierównomierne zużycie powłoki;
miejscowe odbarwienie cieplne;
jeden róg zawiódł jako pierwszy;
niestabilne ślady powierzchniowe;
powtarzające się złamania przy podobnej trwałości narzędzia.
Te wzorce mogą pomóc w zidentyfikowaniu problemów z biciem. Jeśli wszystkie rowki zużywają się równomiernie, problemem może być normalne zużycie podczas cięcia. Jeżeli jedno z rowków stale ulega wcześniejszemu uszkodzeniu, należy sprawdzić bicie, dokładność oprawki, stan tulei zaciskowej lub mocowanie chwytu narzędzia.
Chociaż ten artykuł koncentruje się na trwałości narzędzia, bicie wrzeciona wpływa również na wykończenie powierzchni i dokładność wymiarową. Kiedy narzędzie obraca się poza środkiem, ścieżka skrawania staje się mniej spójna. Obrabiany przedmiot może wykazywać nierówne ślady, falowanie lub słabą jakość ścian.
Typowe wyniki obejmują:
złe wykończenie ścian bocznych;
widoczne ślady noża;
słabe wykończenie dna;
niespójna szerokość szczeliny;
niedokładny rozmiar kieszeni;
słaba jakość interpolacji kołowej;
zmniejszona stabilność wykończenia.
Problemy z wykończeniem powierzchni są często powiązane z nierównowagą obciążenia wiórów. Przeciążony rowek może ciąć zbyt głęboko, natomiast inne rowki nie wykończą odpowiednio powierzchni. Może to spowodować niespójną teksturę, nawet jeśli zaprogramowana ścieżka narzędzia jest prawidłowa.
W przypadku precyzyjnych komponentów, form i obróbki małych narzędzi kontrola bicia ma kluczowe znaczenie zarówno dla trwałości narzędzia, jak i jakości części.
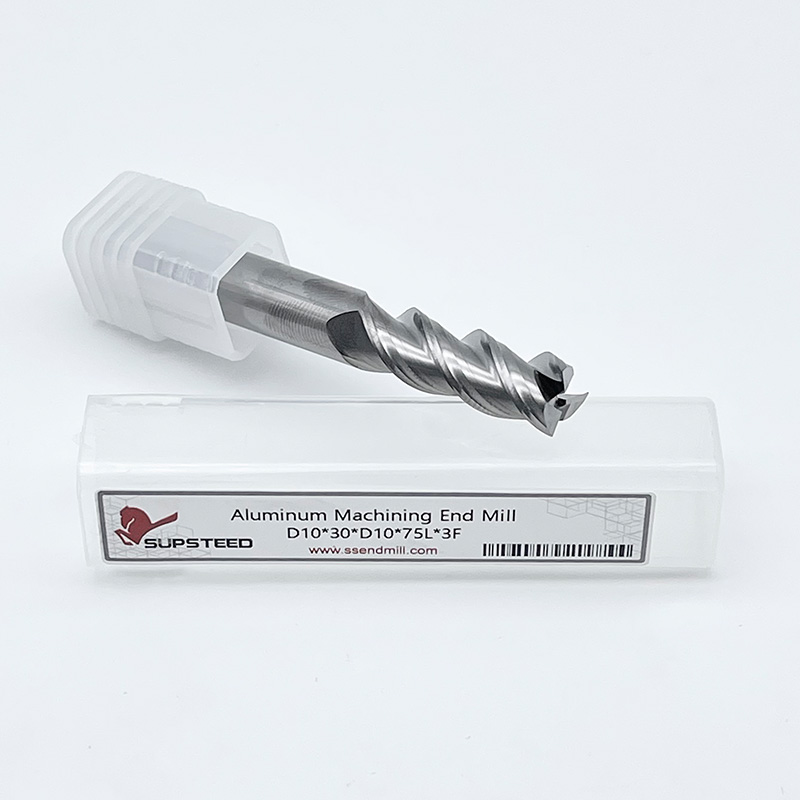
Narzędzia do frezowania o małych średnicach są bardziej wrażliwe na bicie, ponieważ ta sama wartość bicia staje się większym procentem średnicy narzędzia i obciążenia wiórem.
Na przykład bicie o kilka mikronów może być mniej poważne w przypadku dużego narzędzia do obróbki zgrubnej, ale może być poważne w przypadku frezu mikroczołowego lub małego narzędzia wykańczającego. Im mniejsze narzędzie, tym mniejszy margines dla mimośrodowego obrotu i nierównomiernego obciążenia wiórów.
Bicie frezu palcowego o małej średnicy może powodować:
nagłe pęknięcie narzędzia;
cięcie jednoostrzowe;
słaba dokładność mikrofunkcji;
szybkie wykruszanie krawędzi;
niestabilne wykończenie powierzchni;
trudności w utrzymaniu trwałości narzędzia.
W zastosowaniach małych narzędzi coraz ważniejsze stają się precyzyjne oprawki, czyste powierzchnie mocowania, prawidłowe osadzenie chwytu i ustawienie niskiego bicia. Przy wyborze narzędzia należy również wziąć pod uwagę liczbę rowków, wytrzymałość krawędzi, parametry powłoki i skrawania.
Narzędzia o dużym zasięgu są również wrażliwe na bicie, ponieważ długi wysięg zmniejsza sztywność. Gdy narzędzie wystaje dalej od oprawki, niewielkie błędy obrotu mogą powodować większe ugięcie i wibracje krawędzi skrawającej.
Gdy głębokie kieszenie lub elementy o większym zasięgu zwiększają zwis, Frezy trzpieniowe o dużym zasięgu należy wybierać ostrożnie, ponieważ bicie, ugięcie i wibracje mogą szybciej skrócić żywotność narzędzia.
Bicie frezu trzpieniowego o dużym zasięgu może prowadzić do:
wzmocnione wibracje;
gięcie narzędzi;
ślady rozmów;
nierówne zużycie fletu;
odpryski krawędzi;
zwężenie ściany;
kiepskie wykończenie głębokich kieszeni;
krótsza żywotność narzędzia.
W przypadku obróbki o dużym zasięgu kupujący powinni unikać nadmiernej długości rowka, gdy nie jest on potrzebny. Powinni także sprawdzić średnicę narzędzia, konstrukcję szyjki, chwyt oprawki, głębokość skrawania, zagłębienie promieniowe i naddatek na obróbkę wykańczającą.
Przed zmianą gatunku narzędzia lub powłoki warto sprawdzić pełną konfigurację. Wiele problemów ze zużyciem narzędzi frezarskich wynika raczej ze stanu oprawki, dokładności tulei zaciskowej lub mocowania narzędzia, a nie samej jakości narzędzia.
Kupujący i mechanicy powinni sprawdzić:
stan końcówki wrzeciona;
stan stożka uchwytu narzędziowego;
zużycie tulei zaciskowej;
czystość tulei zaciskowej;
czystość chwytu narzędzia;
zgodność średnicy chwytu narzędzia;
siła mocowania;
wysięg narzędzia;
zmierzone bicie w pobliżu wierzchołka narzędzia;
bicie po montażu narzędzia;
bicie pod różnymi uchwytami;
wzór zużycia na każdym flecie.
Jeśli jedna oprawka zapewnia słabą trwałość narzędzia, a inna oprawka poprawia wydajność, problemem może być dokładność oprawki. Jeśli to samo narzędzie działa słabo na jednej maszynie, ale lepiej na innej, dokładność wrzeciona lub stan maszyny może wymagać sprawdzenia.
Bicie należy sprawdzać w miejscu zamontowanego narzędzia, a nie tylko na samym wrzecionie.
Ograniczenie problemów związanych z trwałością narzędzia wymaga pełnego przeglądu ustawień. Celem jest poprawa koncentryczności narzędzia, zrównoważenie obciążenia wiórów i zapobieganie przenoszeniu zbyt dużej siły przez jeden rowek.
| Znaleziono | praktyczne rozwiązanie problemu |
|---|---|
| Wysokie bicie | Sprawdź wrzeciono, uchwyt, tuleję zaciskową i chwyt narzędzia |
| Nierówne zużycie fletu | Sprawdź obciążenie wiórami, bicie i stan oprawki |
| Odprysk krawędzi na jednym ostrzu | Zmniejsz bicie i siłę cięcia |
| Złe wykończenie powierzchni | Sprawdź koncentryczność narzędzia i posuw na ząb |
| Krótka żywotność małych narzędzi | Używaj precyzyjnych oprawek i zmniejsz wysięg |
| Wibracje o dużym zasięgu | Jeśli to możliwe, skróć wysięg i wyreguluj głębokość cięcia |
| Podgrzej na jednej krawędzi | Sprawdź chłodziwo, odprowadzanie wiórów i równowagę obciążenia |
| Powtarzające się złamania narzędzia | Sprawdź bicie tylko przed zmianą gatunku narzędzia |
Inne praktyczne działania obejmują czyszczenie powierzchni stykowych, wymianę zużytych tulei zaciskowych, stosowanie dokładnych oprawek, zmniejszanie niepotrzebnego wysięgu, sprawdzanie jakości chwytu narzędzia i dobór geometrii narzędzia dopasowanej do zastosowania.
W przypadku niestabilnych warunków skrawania, specjalnych materiałów przedmiotu obrabianego lub nietypowych wymagań dotyczących zasięgu narzędzia, Niestandardowe frezy palcowe z węglików spiekanych można przeglądać pod kątem wrażliwości na bicie, średnicy narzędzia, konstrukcji rowka i celów obróbki.
Aby polecić odpowiednie narzędzia frezarskie, dostawca potrzebuje czegoś więcej niż tylko nazwy materiału. Problemy związane z biciem wymagają informacji o konfiguracji i objawach zużycia.
Przydatne szczegóły obejmują:
materiał przedmiotu obrabianego;
średnica narzędzia;
numer fletu;
wysięg narzędzia;
typ uchwytu;
rodzaj tulei zaciskowej;
zmierzona wartość bicia;
prędkość wrzeciona;
posuw na ząb;
promieniowa głębokość skrawania;
osiowa głębokość skrawania;
stan chłodziwa lub podmuchu powietrza;
zdjęcie zużycia narzędzia;
miejsce odprysków krawędzi;
aktualna trwałość narzędzia;
oczekiwana trwałość narzędzia;
wymagania dotyczące wykończenia powierzchni;
cel obróbki.
Informacje te pomagają oddzielić problemy z wyborem narzędzia od problemów z konfiguracją. Pomaga także dostawcy w podjęciu decyzji, czy rozwiązaniem powinna być inna geometria narzędzia, mocniejsza krawędź, inna powłoka, krótszy wysięg, niestandardowa konstrukcja narzędzia czy dostosowanie parametrów.
SUPSTEED wspiera wybór narzędzi frezarskich z węglików spiekanych do obróbki zgrubnej, wykańczającej, frezowania na twardo, mikroobróbki, obróbki o dużym zasięgu i niestandardowych zastosowań narzędzi. Gdy klienci borykają się z krótką żywotnością narzędzia, wykruszaniem się krawędzi, nierównomiernym zużyciem rowka lub niestabilnością wykończenia powierzchni, problem może być związany z biciem, stanem oprawki, wysięgiem narzędzia lub parametrami skrawania.
SUPSTEED może pomóc w sprawdzeniu:
materiał przedmiotu obrabianego;
aktualny typ narzędzia frezującego;
średnica narzędzia;
numer fletu;
długość cięcia;
długość zwisu;
stan uchwytu narzędzia;
objawy wyczerpania;
wzór noszenia;
głębokość obróbki;
prędkość wrzeciona;
posuw na ząb;
wymagania dotyczące wykończenia powierzchni;
docelowa trwałość narzędzia.
Przed zmianą gatunku narzędzia należy sprawdzić bicie wrzeciona, stan tulei zaciskowej, dokładność uchwytu narzędzia, mocowanie chwytu i posuw na ząb. SUPSTEED może pomóc w powiązaniu objawów zużycia narzędzi z możliwymi problemami z konfiguracją i wyborem narzędzia.
Bicie wrzeciona zmienia trwałość narzędzia frezarskiego, powodując nierównomierne zazębienie zębów i nierównomierne obciążenie wiórów. Kiedy jeden rowek tnie więcej niż inne, ta krawędź tnąca przenosi większą siłę, ciepło i uderzenia, podczas gdy inne rowki mogą trzeć lub ciąć mniej. Prowadzi to do nierównomiernego zużycia, wykruszania się krawędzi, złego wykończenia powierzchni, wibracji i krótszej, mniej przewidywalnej trwałości narzędzia.
Problemy z biciem są szczególnie poważne w przypadku narzędzi frezarskich o małych średnicach, narzędzi do precyzyjnej obróbki wykańczającej i frezów palcowych o dużym zasięgu. Wysokiej jakości narzędzie węglikowe może poprawić stabilność skrawania i odporność na zużycie, ale nie może w pełni skorygować nadmiernego bicia wrzeciona, słabej dokładności oprawki, zużytych tulei zaciskowych lub nieprawidłowego mocowania.
Wyślij SUPSTEED materiał obrabianego przedmiotu, średnicę narzędzia, numer rowka, wysięg narzędzia, typ oprawki, zmierzone bicie, parametry skrawania, zdjęcie zużycia i docelową trwałość narzędzia, aby omówić odpowiednie rozwiązanie w zakresie narzędzia frezarskiego.
Bicie wrzeciona zmienia trwałość narzędzia frezarskiego, powodując nierównomierne obciążenie wiórów. Jeden rowek może ciąć więcej niż inne, powodując szybsze zużycie, wyższą temperaturę i wczesne wykruszanie się krawędzi.
Bicie narzędzia frezarskiego to odchylenie obracającego się narzędzia od jego idealnej linii środkowej. Może ono pochodzić od wrzeciona, oprawki, tulei zaciskowej, chwytu narzędzia lub stanu montażu.
Bicie powoduje, że jeden flet wystaje dalej od środka obrotu. Ten flet tnie więcej materiału i zużywa się szybciej niż inne.
Tak. Bicie może zwiększyć lokalną siłę skrawania na jednym rowku, powodując obciążenie udarowe, mikroodpryski, wykruszenia naroży lub nagłą awarię krawędzi.
Tak. Bicie może powodować nierówne ślady cięcia, słabe wykończenie ścian, słabe wykończenie dna i niespójną dokładność wymiarową.
Tak. Narzędzia o małych średnicach są bardzo wrażliwe, ponieważ nawet kilka mikronów bicia może stanowić duży procent obciążenia wiórami lub średnicy narzędzia.
Narzędzia o dużym zasięgu mają większy wysięg, co zwiększa ryzyko ugięcia i wibracji. Bicie może nasilić te problemy i skrócić trwałość narzędzia.
Nie natychmiast. Przed zmianą gatunku narzędzia należy sprawdzić bicie wrzeciona, dokładność uchwytu, stan tulei zaciskowej, wysięg narzędzia, obciążenie wiórami i wzór zużycia.
Używaj dokładnych oprawek, czyść powierzchnie stykowe, wymieniaj zużyte tuleje zaciskowe, zmniejszaj niepotrzebne wysięgi, sprawdzaj jakość chwytu narzędzia i dostosowuj parametry skrawania.
Tak. SUPSTEED może sprawdzić materiał, średnicę narzędzia, liczbę rowków, wysięg, stan oprawki, objawy bicia, wzór zużycia i parametry skrawania, aby zalecić odpowiednie narzędzia frezarskie.


