Visualizações: 0 Autor: Editor do site Horário de publicação: 18/09/2026 Origem: Site

Acabamentos superficiais ruins. Vibração harmônica imprevisível. Ferramentas quebradas prematuramente. No mundo de alto risco da usinagem CNC, esses problemas recorrentes fazem mais do que apenas arruinar peças caras. Eles desperdiçam tempo valioso do fuso e destroem a lucratividade do chão de fábrica. Selecionar a geometria errada da ferramenta não é apenas um pequeno erro de programação. É uma incompatibilidade mecânica fundamental que garante falhas durante operações complexas de perfilagem ou remoção pesada de material.
Compreender as distintas diferenças mecânicas entre geometrias específicas de fresas é a chave definitiva para dominar a usinagem moderna. Esta análise técnica irá ajudá-lo a determinar exatamente como escolher a fresa certa para o seu próximo projeto, equilibrando requisitos rigorosos de acabamento superficial com a máxima eficiência da máquina.
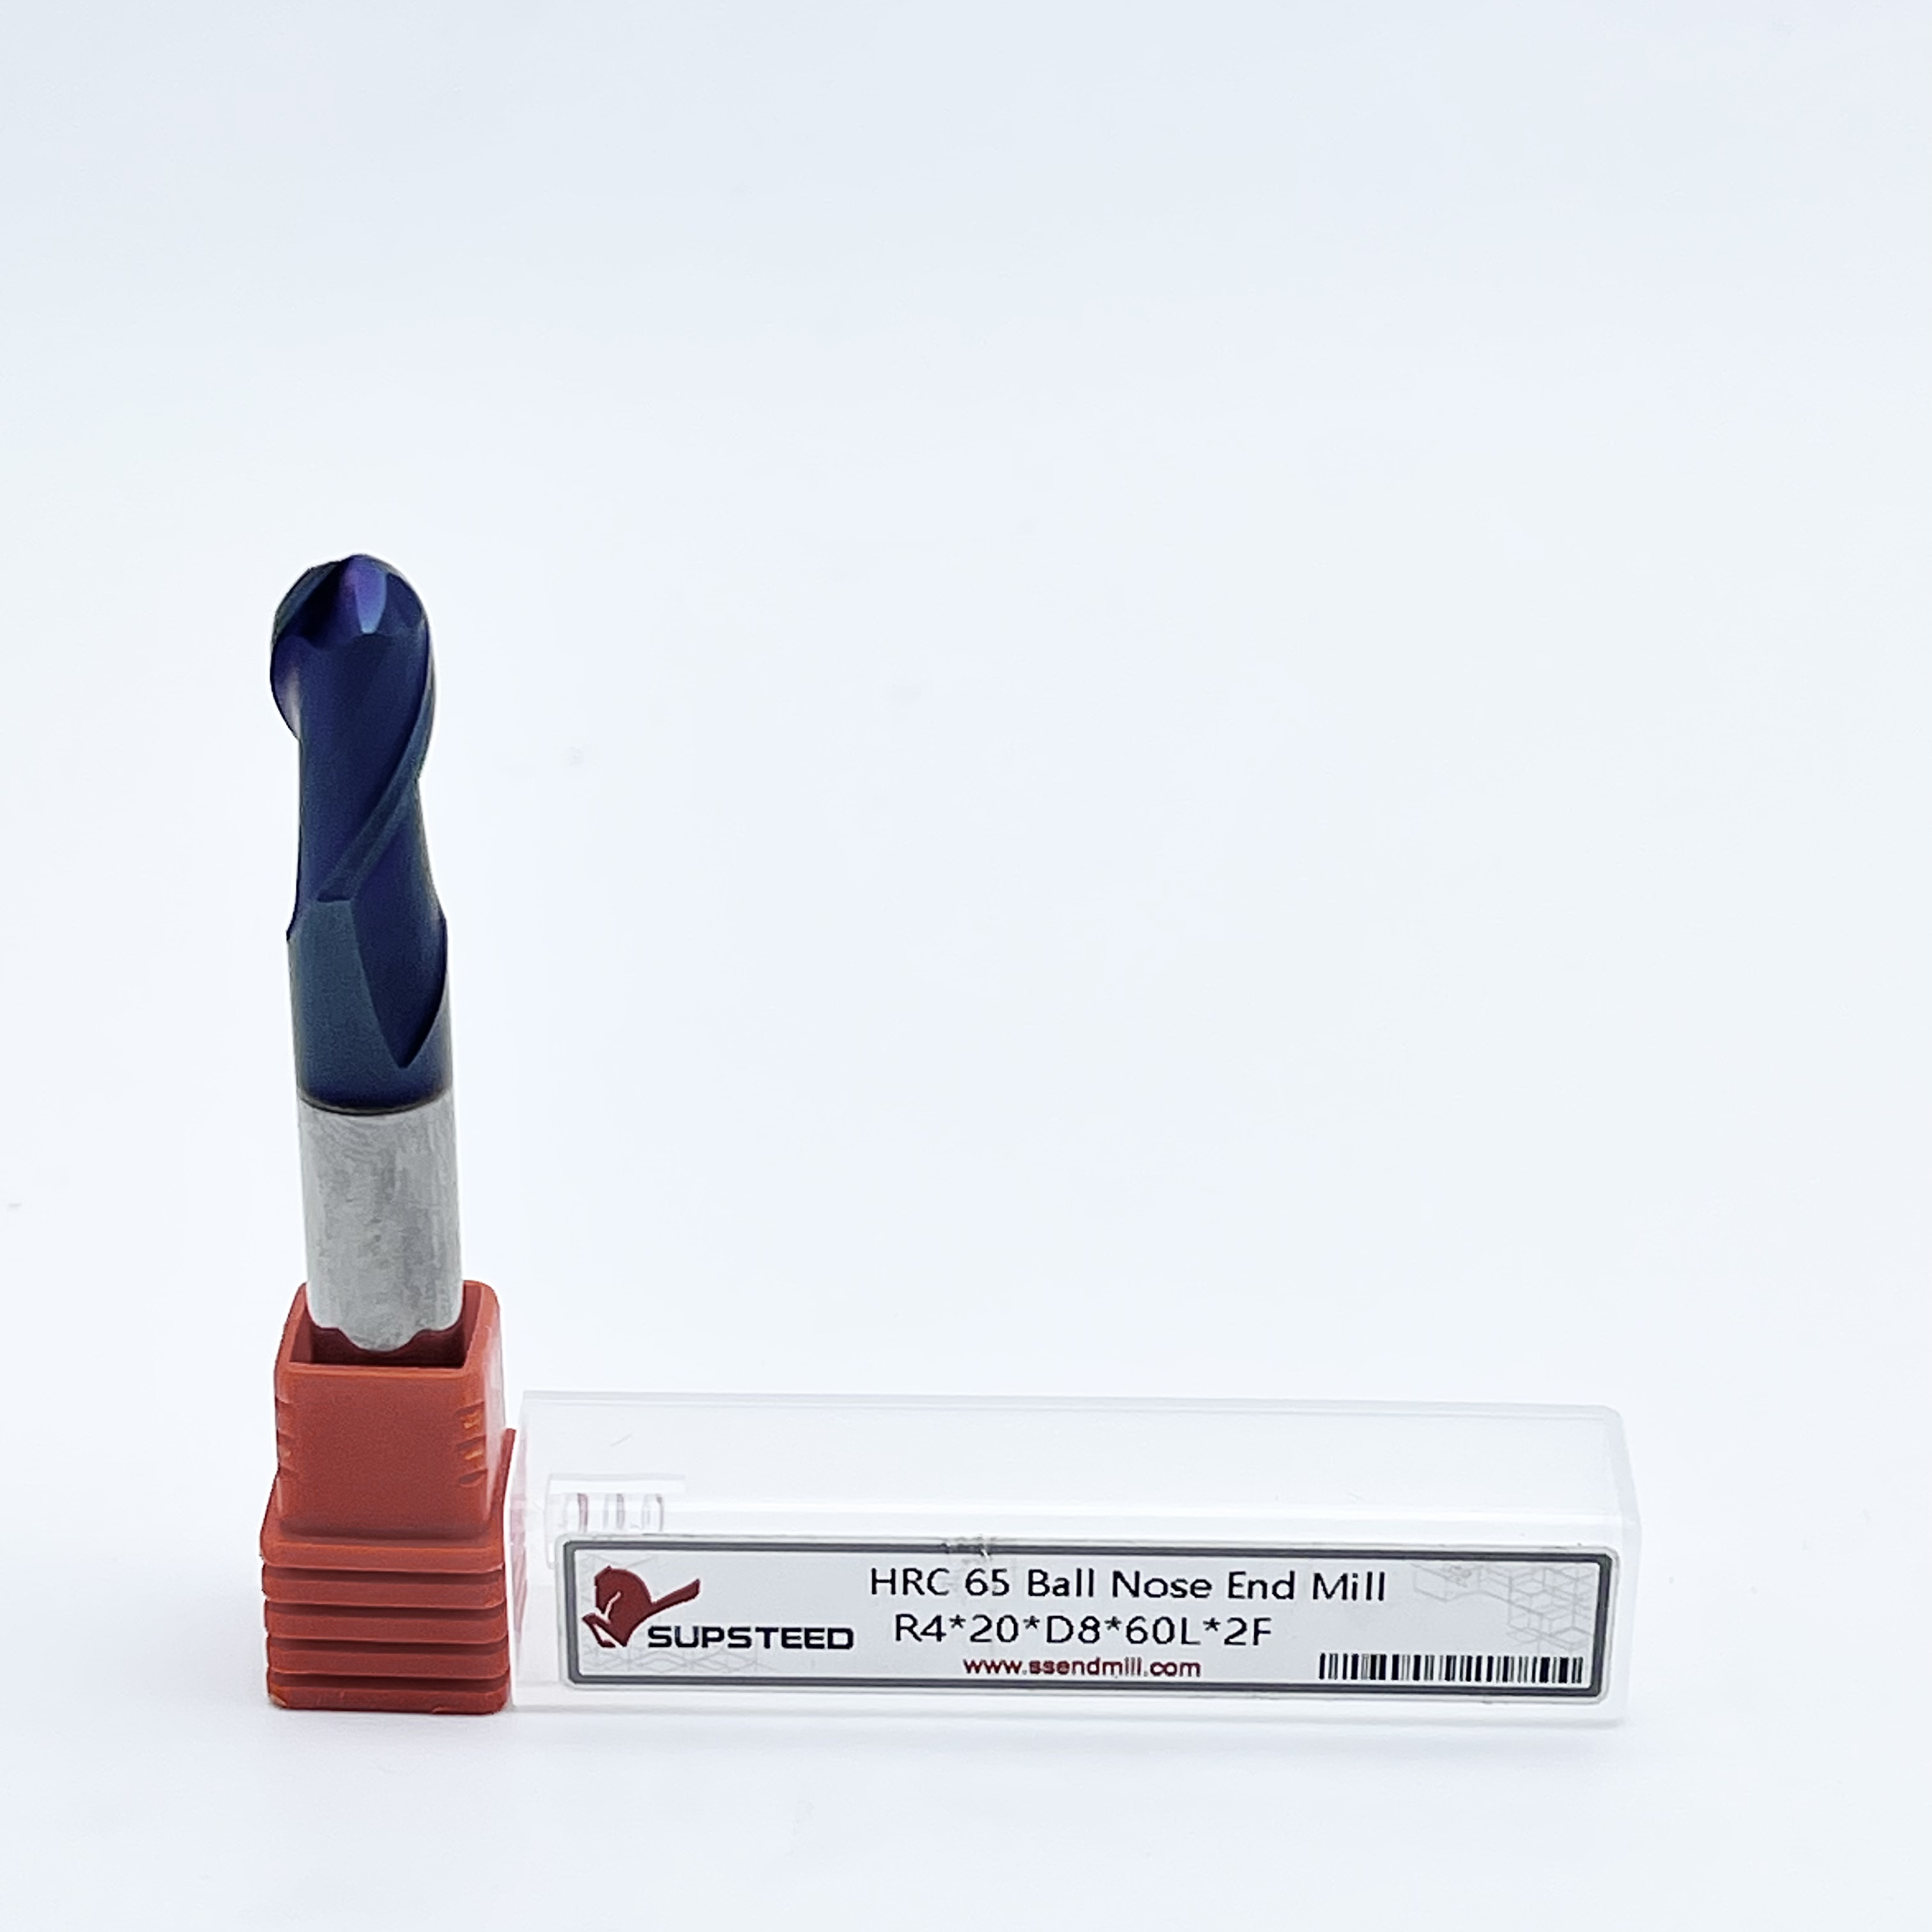
As fresas Ball Nose apresentam uma ponta perfeitamente hemisférica. Isso os torna o padrão indiscutível da indústria para perfilamento 3D, fabricação de moldes complexos e obtenção de acabamentos superficiais superiores em curvas orgânicas de forma livre.
As fresas de topo com raio de canto combinam uma geometria de fundo plano com cantos precisamente arredondados. Esse design robusto proporciona excepcional resistência da aresta, tornando-as ideais para aplicações de alto avanço e operações de desbaste agressivas.
A vida útil da ferramenta é geralmente muito maior para uma geometria bullnose devido à sua aresta de corte reforçada. Por outro lado, as ferramentas com ponta esférica requerem programação CAM precisa para contornar problemas de velocidade superficial zero no ponto morto da ferramenta.
A escolha final entre essas duas geometrias depende inteiramente dos requisitos específicos do percurso da ferramenta. Confie em cortadores esféricos para topologias 3D abrangentes e utilize ferramentas com raio de canto para bolsões de fundo plano com paredes filetadas.
Na fabricação moderna, a geometria da ferramenta de corte determina cada aspecto do processo de fresamento. Ele controla tudo, desde as taxas de remoção de material a granel até o acabamento superficial final em micropolegadas. Selecionar a forma correta não é uma preferência do programador. É uma necessidade mecânica estrita, profundamente enraizada na física do corte de metal.
O perfil da aresta de corte determina exatamente como a ferramenta se encaixa na peça bruta. Quando uma flauta penetra no material, gera forças de cisalhamento significativas e cargas térmicas intensas. A geometria exata da ponta determina como essas forças são distribuídas pelo substrato da ferramenta. A distribuição adequada da força evita a deflexão perigosa da ferramenta, minimiza a vibração harmônica comumente conhecida como trepidação e garante um escoamento nítido dos cavacos. Usar um formato de ponta inadequado concentra a tensão em um ponto frágil, levando inevitavelmente à falha catastrófica da ferramenta no meio do ciclo.
Embora as ferramentas de corte possam certamente ser fabricadas em aço rápido ou cobalto, As soluções de fresas de metal duro são o padrão definitivo da indústria para ambientes de produção contemporâneos. O carboneto de tungstênio oferece extrema rigidez, excepcional resistência ao desgaste e a capacidade crucial de suportar as temperaturas extremas geradas durante a usinagem a seco em alta velocidade. Para geometrias que exigem a manutenção de raios microscópicos precisos durante horas de corte contínuo, a dureza inerente do metal duro garante que a ferramenta mantenha seu formato exato de fábrica durante uma vida útil operacional altamente lucrativa.
Uma ferramenta com ponta esférica é altamente especializada. Ele foi projetado especificamente para lidar com formas orgânicas, curvas aerodinâmicas amplas e contornos multieixos, onde ferramentas planas tradicionais deixariam sulcos inaceitáveis ou degraus irregulares na peça de trabalho.
A característica física definidora de um A fresa de topo esférica é sua ponta totalmente arredondada. A aresta de corte forma um hemisfério perfeito e contínuo na parte inferior da flauta. Matematicamente falando, o raio deste hemisfério é exatamente metade do diâmetro total da fresa. Uma ferramenta de 10 mm de diâmetro apresentará um raio contínuo de 5 mm em sua ponta. Esta curva ininterrupta significa que não há cantos agudos para lascar sob carga. No entanto, também altera fundamentalmente a forma como a ferramenta corta metal em comparação com uma fresa de topo quadrada padrão.
O desafio de engenharia mais crítico com esta geometria específica está na ponta. Os maquinistas referem-se a esta área como o ponto morto. Nas operações de fresamento, a velocidade de corte ou a metragem da superfície são calculadas com base no diâmetro efetivo da ferramenta ativamente envolvida no corte. Como o ponto central da ponta hemisférica tem um diâmetro efetivo de zero absoluto, a velocidade superficial nesse ponto microscópico exato também é zero.
Conseqüentemente, quando o ponto morto envolve a matéria-prima, ela não cisalha ou corta de maneira limpa. Ele esfrega e ara agressivamente. Este atrito gera calor excessivo e acelera dramaticamente o desgaste da ponta. Para neutralizar essa limitação física, os maquinistas experientes programam percursos de ferramenta com um leve ângulo de inclinação na usinagem de 5 eixos. Alternativamente, eles utilizam ângulos de avanço e atraso para garantir que a ferramenta corte com o lado da esfera que se move mais rápido, em vez do ponto morto estagnado.
Apesar do desafio do ponto morto, estas fresas permanecem absolutamente indispensáveis. Sua principal vantagem é a capacidade incomparável de criar curvas fluidas e incrivelmente suaves em superfícies complexas de forma livre. A aresta de corte é perfeitamente contínua, deixando um acabamento altamente consistente em diferentes elevações do eixo Z. Isso o torna a arma de acabamento definitiva para fabricação de moldes de alta tolerância, fundição sob pressão complexa e fabricação de pás de turbinas aeroespaciais.
Muitas vezes referida coloquialmente como ferramenta bullnose, esta geometria híbrida preenche de forma brilhante a lacuna funcional entre uma fresa de topo quadrada padrão e uma fresa totalmente esférica. Oferece uma combinação única e muito procurada de resistência estrutural e capacidade de corte de fundo plano.
Ao contrário do hemisfério completo do seu homólogo, um A fresa de topo com raio de canto apresenta um fundo predominantemente plano. Em vez da interseção nítida e frágil de 90 graus encontrada nas fresas de topo quadradas padrão, as bordas externas são retificadas com precisão com um filete específico. Por exemplo, uma ferramenta robusta de 12 mm de diâmetro pode apresentar um fundo plano que transita para um raio de 1 mm nos cantos. Este design inteligente permite que a ferramenta usine agressivamente pisos planos e, ao mesmo tempo, deixe uma transição suave e arredondada ao longo das paredes verticais adjacentes.
O principal benefício de engenharia deste design arredondado é a resistência mecânica absoluta. Em uma fresa de topo quadrada extremamente afiada, o canto de 90 graus é inegavelmente o ponto mais fraco da ferramenta. Essa aresta afiada é altamente suscetível a microfraturas e lascas catastróficas durante cortes de desbaste pesados. Ao introduzir um raio calculado, as imensas forças de corte são distribuídas por uma área de superfície significativamente maior. Este reforço crítico protege a delicada aresta de metal duro, capacitando a ferramenta a suportar taxas de avanço muito mais altas e cargas de cavacos mais pesadas sem falhar prematuramente.
As vantagens reais desta geometria concentram-se fortemente na remoção de material de alta eficiência e na preservação da integridade da peça. Primeiro, ela oferece vida útil da ferramenta muito superior e acomoda parâmetros de desbaste altamente agressivos. Além disso, deixar um canto interno filetado em um bolsão usinado profundo reduz significativamente as concentrações de tensão na peça final fabricada. Este é um requisito estrutural não negociável em aplicações de engenharia aeroespacial, médica e automotiva.
Quando um componente mecânico apresenta superfícies onduladas, topologias orgânicas complexas ou perfis aerodinâmicos abrangentes, O fresamento de contorno 3D é a estratégia necessária. Neste domínio exigente, a geometria de raio completo é a campeã indiscutível.
No verdadeiro perfil 3D, a máquina CNC deve interpolar simultaneamente os eixos X, Y e Z em movimento fluido. Uma ferramenta de fundo plano implantada aqui deixaria marcas distintas e feias de degraus em superfícies angulares. É quase certo que danificaria o material durante a transição de uma área plana e rasa para uma parede vertical íngreme. A ponta esférica navega sem esforço por essas transições. O ponto de contato entre a ferramenta giratória e a peça desliza suavemente ao longo do raio à medida que a inclinação muda, garantindo uma superfície contínua e livre de arranhões.
Alcançar um acabamento superficial espelhado em aplicações 3D requer um conhecimento prático profundo do passo lateral e da altura das cúspides. Passo lateral é simplesmente a distância lateral que a ferramenta percorre em cada passagem paralela sucessiva. Como o perfil da ferramenta é redondo, essas passagens paralelas inevitavelmente deixam para trás pequenas cristas microscópicas de material não cortado, conhecidas como cúspides ou vieiras.
Para minimizar a altura da cúspide e melhorar drasticamente o acabamento superficial, os programadores devem diminuir a distância lateral. A relação entre o diâmetro da ferramenta, o passo lateral e a altura da cúspide resultante é governada por trigonometria precisa. O uso de ferramentas de diâmetro maior combinadas com passos excepcionalmente pequenos produz os acabamentos mais suaves possíveis. Essa técnica exata freqüentemente elimina a dispendiosa necessidade de polimento manual em oficinas de moldes e matrizes.
Criar um degrau de 90 graus em uma peça envolve cortar simultaneamente uma superfície plana e uma parede vertical. Esta operação fundamental de usinagem é conhecida como fresamento de cantos a 90 graus e exige uma ferramenta robusta que possa lidar com cargas radiais e axiais severas com eficiência, sem deflexão.
O Fresamento de Alta Eficiência é uma estratégia de usinagem moderna e altamente lucrativa. Ele utiliza uma enorme profundidade de corte axial combinada com uma profundidade de corte radial muito leve. Esta técnica avançada distribui o desgaste abrasivo uniformemente por todo o comprimento do canal, mas coloca um enorme estresse mecânico nos cantos inferiores da ferramenta. Uma ferramenta bullnose é a candidata perfeita para percursos de ferramenta dinâmicos. O canto robusto e arredondado resiste teimosamente ao lascamento que destruiria instantaneamente uma ferramenta quadrada afiada sob exatamente os mesmos parâmetros agressivos de desbaste.
Ao contrário das ferramentas com ponta esférica, o centro de uma fresa de raio de canto é perfeitamente plano. Isso permite cortar e limpar o material rapidamente no piso de uma peça, agindo de forma muito semelhante a uma fresa de topo quadrada tradicional. À medida que o centro plano corta o material do piso, a borda externa arredondada varre simultaneamente a parede vertical. Isso deixa um acostamento limpo e preciso com o filete estrutural necessário na interseção.
Desenvolvimentos recentes no setor de manufatura destacam uma mudança massiva em direção a percursos de ferramentas dinâmicos e usinagem de 5 eixos de alta velocidade. Os setores de veículos elétricos e aeroespacial estão impulsionando um enorme aumento na demanda por ferramentas capazes de usinar ligas exóticas como Titânio e Inconel. Nestes ambientes de alta tensão, minimizar o tempo de ciclo e, ao mesmo tempo, estabilizar a vida útil da ferramenta é o objetivo principal.
Consequentemente, os dados da indústria mostram um aumento acentuado na adoção de ferramentas com raio de canto para desbaste de alta eficiência. A geometria reforçada permite que as oficinas aumentem as taxas de avanço até o limite absoluto dos fusos de suas máquinas, sem temer a quebra repentina da ferramenta. Enquanto isso, as ferramentas esféricas de alta dureza permanecem estritamente reservadas para as passagens finais de microacabamento em moldes complexos e pás de turbinas.
Para tomar uma decisão de compra e programação CAM altamente informada, analise esta comparação direta entre as principais métricas de desempenho de fabricação.
Métrica de desempenho |
Fresa de ponta esférica |
Fresa de topo com raio de canto |
|---|---|---|
Taxa de remoção de material |
Baixo. Mais adequado para passes leves de acabamento. |
Extremamente alto. Ideal para desbaste agressivo. |
Acabamento de superfície em curvas 3D |
Superior. Deixa um acabamento fluido e uniforme. |
Pobre. Deixa grandes degraus em encostas íngremes. |
Capacidade de piso plano |
Ineficiente. Propenso a esfregar e manchar o centro. |
Excelente. Corta pisos planos de forma rápida e limpa. |
Durabilidade da vida útil da ferramenta |
Moderado. Requer ângulos de inclinação para evitar desgaste da ponta. |
Excepcional. O filete de canto distribui a tensão uniformemente. |
A seleção da geometria ideal da ferramenta requer uma análise cuidadosa de sua peça específica, uma compreensão profunda das capacidades rígidas de sua máquina e a aquisição de ferramentas confiáveis de alto desempenho com base nas especificações exatas do material.
A árvore de decisão se torna altamente acionável quando você combina a geometria com os parâmetros do material. Se você estiver usinando aços para ferramentas endurecidos até HRC65, a rigidez da ferramenta é fundamental.
Opte por uma ponta esférica: use esta geometria se a peça apresentar curvas orgânicas amplas, cavidades de molde 3D complexas ou exigir um acabamento espelhado contínuo em alturas Z variadas. Para materiais extremamente duros, especifique uma ferramenta com classificação HRC65 com substrato de metal duro com microgrãos para garantir que a ponta não se deforme sob altas cargas térmicas.
Opte por um Bull-Nose: Selecione esta geometria se a peça contiver bolsões estruturais profundos, paredes verticais retas, pisos planos expansivos ou exigir remoção pesada de material a granel antes do acabamento final. O canto reforçado é obrigatório para desbaste dinâmico em ligas tenazes.
Na fabricação CNC de alta produção, raramente é uma escolha estrita entre um ou outro. Oficinas lucrativas utilizam uma abordagem de ferramentas híbridas para maximizar a eficiência do fuso. Um fluxo de trabalho padrão envolve o desbaste de um enorme bloco de molde 3D usando uma ferramenta arredondada de grande diâmetro para limpar rapidamente o material a granel. Depois que a peça é retirada agressivamente, o maquinista muda perfeitamente para uma ferramenta esférica menor. Esta ferramenta executa finas passadas de acabamento 3D, eliminando sem esforço os degraus restantes deixados pelo ciclo de desbaste.
Independentemente da geometria específica que você escolher, a qualidade bruta do substrato de metal duro e do revestimento aplicado ditarão o seu sucesso na máquina. É crucial investir em soluções premium de metal duro sólido que apresentem revestimentos avançados de alto desempenho, como Nitreto de Titânio e Alumínio ou Nitreto de Alumínio e Titânio. Esses revestimentos especializados fornecem uma barreira térmica vital, permitindo que a aresta de corte suporte o calor intenso da usinagem a seco ou do contorno dinâmico em alta velocidade.
Pronto para otimizar seu processo de usinagem, eliminar vibrações e reduzir drasticamente os tempos de ciclo? Escolher a geometria e o revestimento corretos faz toda a diferença no chão de fábrica. Visita https://www.ssendmill.com para explorar um extenso catálogo de fresas de topo retificadas com precisão. Quer você precise de fresas de ponta esférica com classificação HRC65 para moldes de aço endurecido ou de ferramentas de raio de canto para serviços pesados para desbaste de titânio, você encontrará as ferramentas industriais exatas necessárias para garantir tolerâncias mais rígidas e um acabamento superficial impecável em cada peça.
Sim, mas sua aplicação geralmente é limitada a curvas muito rasas ou operações agressivas de desbaste 3D projetadas para retirar material a granel. Para perfis 3D íngremes ou complexos, uma ferramenta com raio de fundo plano provavelmente arrancará o material ou deixará degraus enormes. Uma ferramenta com ponta esférica continua sendo a melhor escolha para o acabamento 3D final.
O ponto central de uma ferramenta esférica tem um diâmetro de corte efetivo igual a zero, o que significa que a velocidade da superfície de corte também é zero. Quando alimentado diretamente no material, ele tende a esfregar, arar e gerar atrito maciço, em vez de cortar o metal de maneira limpa. Isto leva a um rápido desgaste térmico, a menos que o programador utilize um ângulo de inclinação para cortar com a lateral da ferramenta.
Na grande maioria dos cenários de usinagem pesada, sim. O canto arredondado protege fisicamente a parte mais frágil e vulnerável do canal de metal duro contra lascas. Este reforço geométrico prolonga significativamente a vida útil da ferramenta, especialmente durante percursos de desbaste pesado e fresamento dinâmico.
O passo lateral é calculado matematicamente com base na altura máxima permitida da cúspide, também chamada de altura da vieira, e no diâmetro específico da ferramenta. Passos menores com ferramentas de diâmetro maior produzem os acabamentos mais suaves possíveis no perfilamento 3D, embora aumentem proporcionalmente o tempo geral do ciclo da máquina.
Ao usinar metais duros, o passo ideal depende muito da sua estratégia dinâmica de fresamento. Para fresamento de alta eficiência, os maquinistas normalmente usam uma profundidade de corte axial profunda, de até duas vezes o diâmetro da ferramenta, combinada com um passo radial muito leve de cinco a dez por cento. Isso utiliza todo o comprimento do canal e depende do canto arredondado para absorver o choque de entrada.
O desvio da ferramenta é catastrófico durante o acabamento 3D. Mesmo alguns dez milésimos de polegada de desvio farão com que um canal suporte uma carga de cavacos mais pesada do que os outros. Em uma ponta esférica, essa força de corte irregular cria marcas de trepidação visíveis e degrada o acabamento superficial, anulando completamente o propósito de usar uma ferramenta de acabamento de alta precisão.
O metal duro com microgrãos é altamente recomendado para ambas as geometrias. Devido à sua extrema rigidez estrutural, alta tolerância ao calor e incrível capacidade de manter uma aresta afiada por muito mais tempo do que os aços para ferramentas tradicionais, é o padrão indiscutível para aplicações CNC modernas.