Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-09-18 Origine: Sito

Finiture superficiali scadenti. Vibrazione armonica imprevedibile. Strumenti prematuramente rotti. Nel mondo ad alto rischio della lavorazione CNC, questi problemi ricorrenti non si limitano a rovinare parti costose. Perdono tempo prezioso al mandrino e distruggono la redditività dell'officina. Selezionare la geometria sbagliata dell'utensile non è semplicemente un piccolo errore di programmazione. Si tratta di un disadattamento meccanico fondamentale che garantisce il cedimento durante operazioni complesse di profilatura o rimozione di materiale pesante.
Comprendere le distinte differenze meccaniche tra le geometrie specifiche delle frese è la chiave definitiva per padroneggiare la lavorazione moderna. Questa analisi tecnica ti aiuterà a determinare esattamente come scegliere la taglierina giusta per il tuo prossimo progetto, bilanciando i severi requisiti di finitura superficiale con la massima efficienza della macchina.
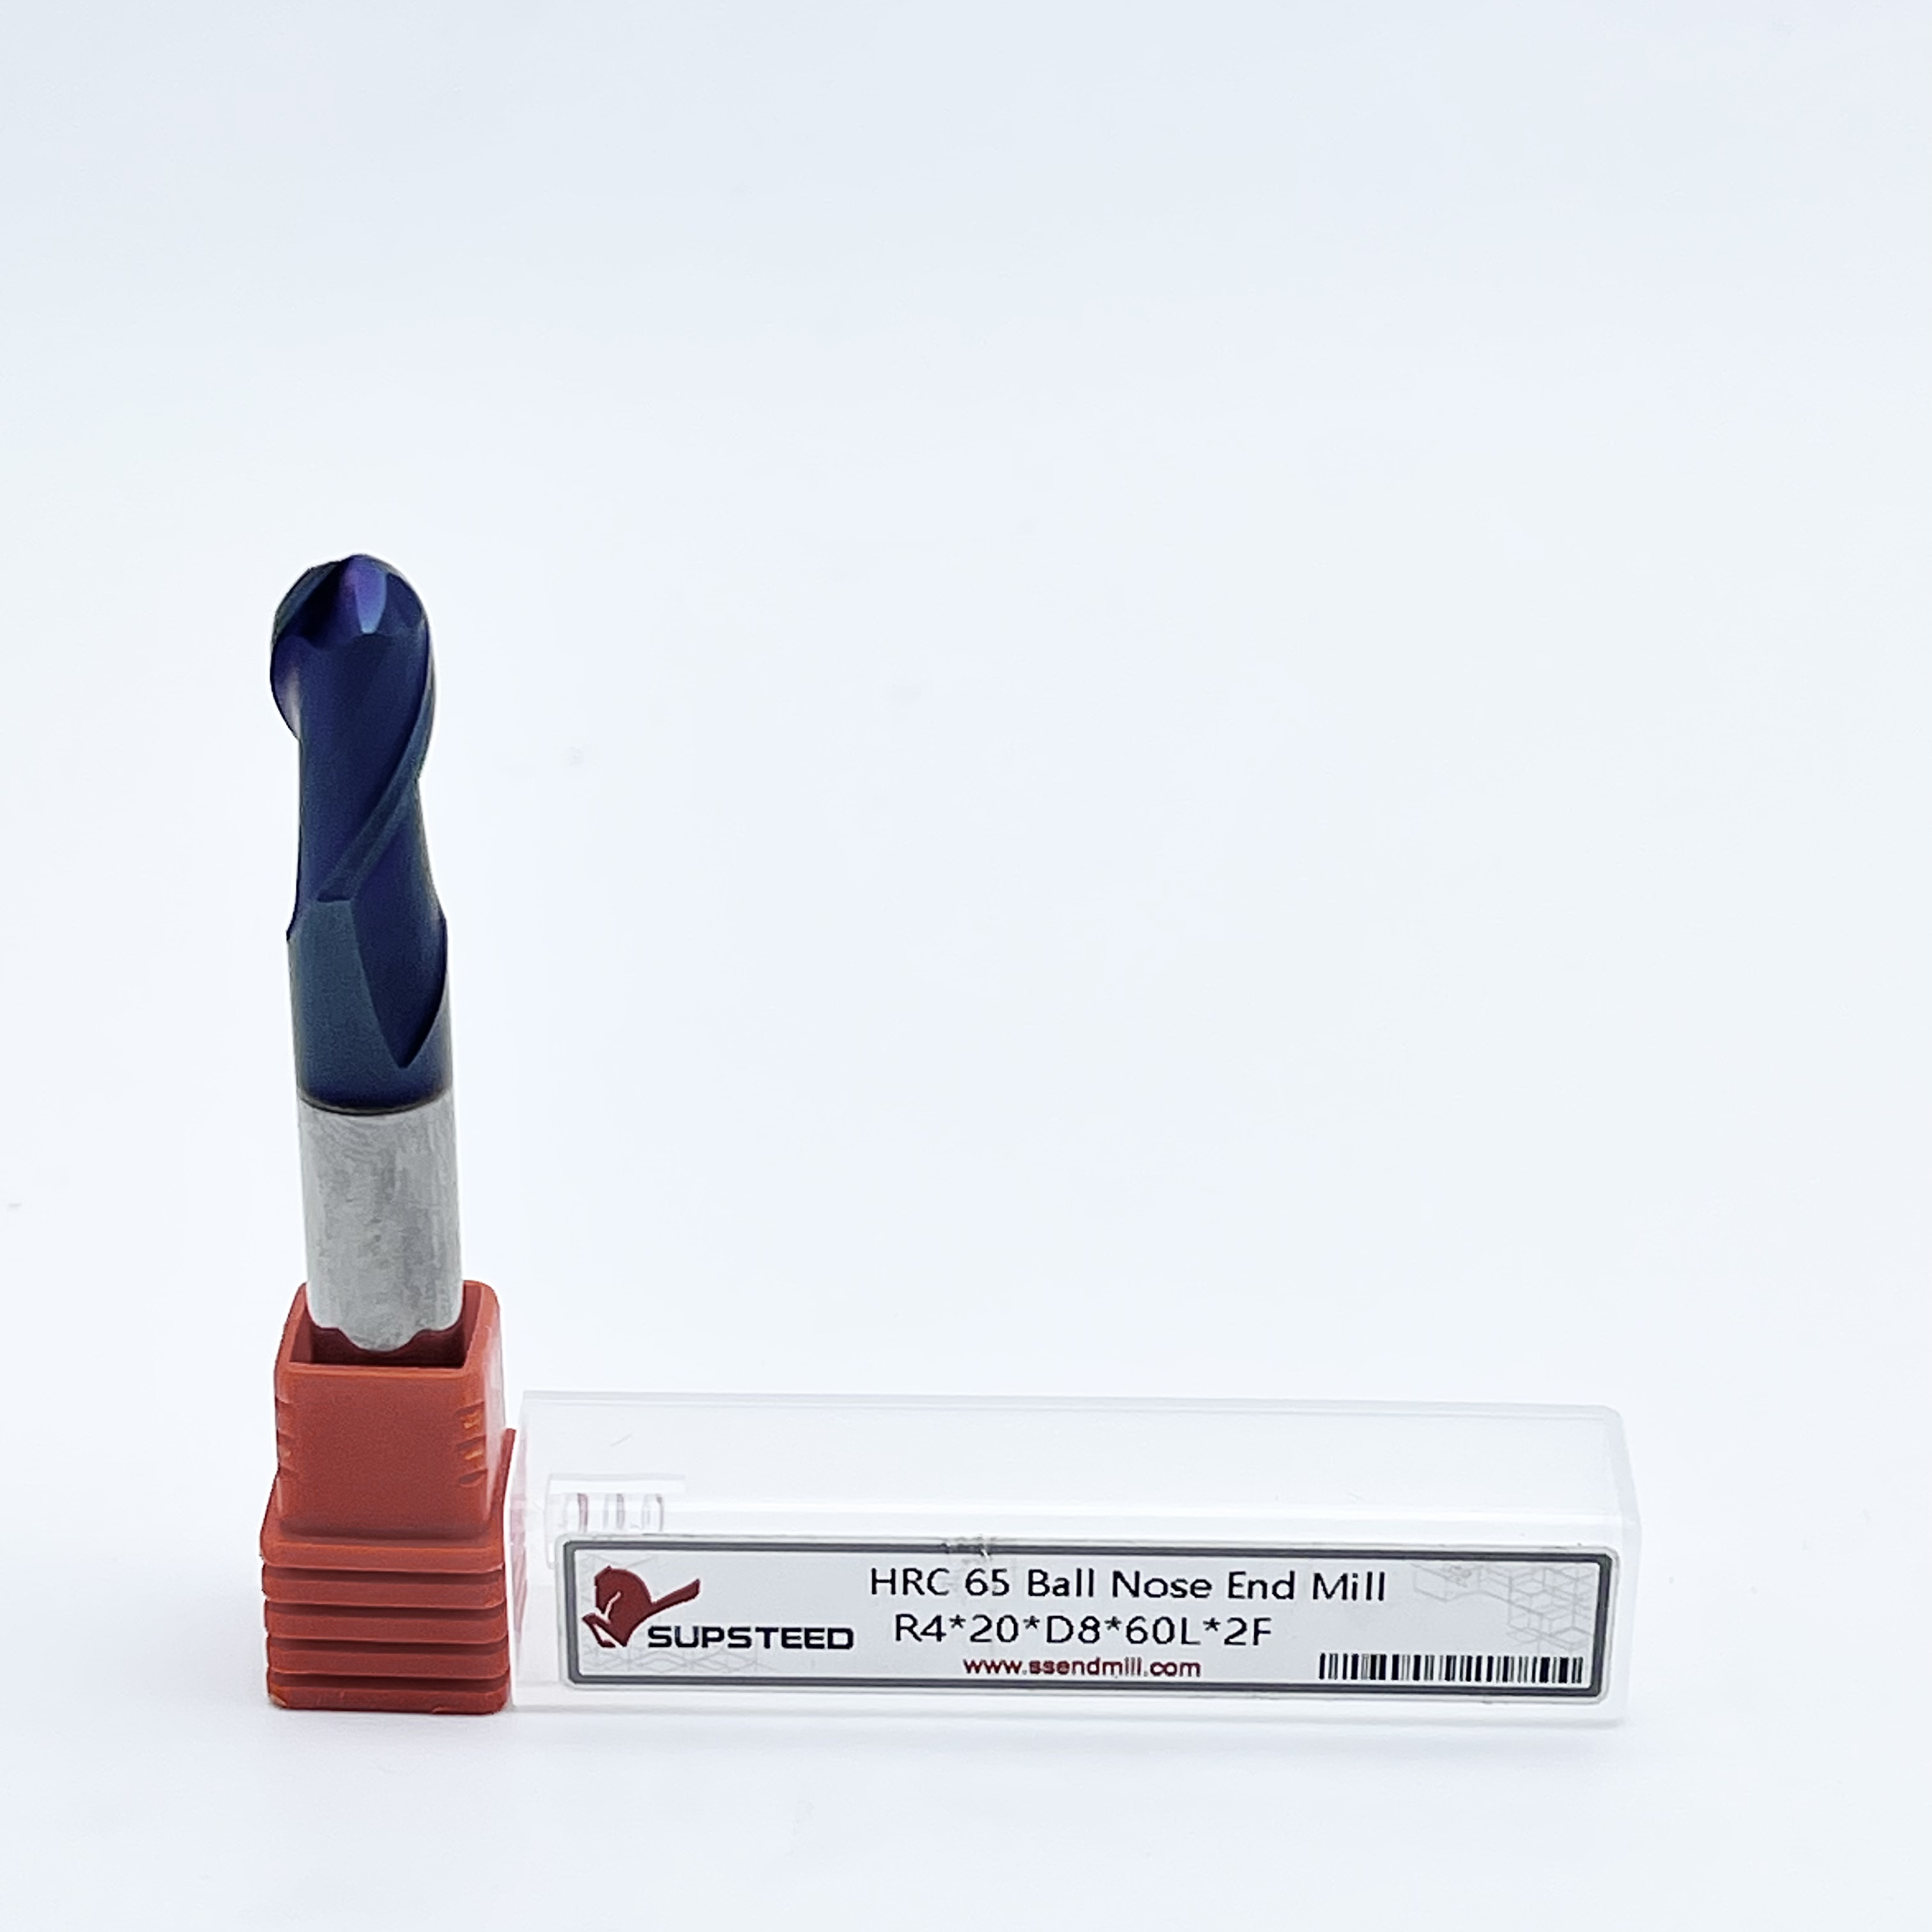
Le frese a testa sferica presentano una punta perfettamente emisferica. Ciò li rende lo standard indiscusso del settore per la profilazione 3D, la realizzazione di stampi complessi e il raggiungimento di finiture superficiali superiori su curve organiche a forma libera.
Le frese a raggio angolare fondono una geometria a fondo piatto con angoli arrotondati con precisione. Questo design robusto fornisce un'eccezionale resistenza del tagliente, rendendoli ideali per applicazioni ad alto avanzamento e operazioni di sgrossatura aggressive.
La durata dell'utensile è generalmente molto più lunga per una geometria toro grazie al tagliente rinforzato. Al contrario, gli utensili a punta sferica richiedono una programmazione CAM precisa per aggirare i problemi di velocità superficiale zero nel punto morto dell’utensile.
La scelta finale tra queste due geometrie dipende interamente dai requisiti specifici del percorso utensile. Affidati alle frese sferiche per lo spostamento di topologie 3D e utilizza strumenti con raggio d'angolo per tasche a fondo piatto con pareti raccordate.
Nella produzione moderna, la geometria dell'utensile da taglio determina ogni singolo aspetto del processo di fresatura. Controlla tutto, dai tassi di rimozione del materiale sfuso alla finitura superficiale finale di micro-pollici. La selezione della forma corretta non è una preferenza del programmatore. Si tratta di una rigorosa necessità meccanica profondamente radicata nella fisica del taglio dei metalli.
Il profilo del tagliente determina esattamente il modo in cui l'utensile si impegna con il pezzo grezzo. Quando una scanalatura morde il materiale, genera notevoli forze di taglio e intensi carichi termici. L'esatta geometria della punta determina il modo in cui tali forze vengono distribuite sul substrato dell'utensile. La corretta distribuzione della forza previene la pericolosa flessione dell'utensile, riduce al minimo le vibrazioni armoniche comunemente note come chatter e garantisce un'evacuazione precisa dei trucioli. L'utilizzo di una forma della punta inappropriata concentra lo stress su un punto fragile, portando inevitabilmente a guasti catastrofici dell'utensile a metà ciclo.
Sebbene gli utensili da taglio possano certamente essere realizzati in acciaio ad alta velocità o cobalto, sono solidi Le soluzioni di frese in metallo duro rappresentano lo standard industriale definitivo per gli ambienti di produzione contemporanei. Il carburo di tungsteno offre estrema rigidità, eccezionale resistenza all'usura e la capacità fondamentale di resistere alle temperature elevate generate durante la lavorazione a secco ad alta velocità. Per le geometrie che richiedono il mantenimento di raggi microscopici precisi per ore di taglio continuo, la durezza intrinseca del metallo duro integrale garantisce che l'utensile mantenga la sua esatta forma di fabbrica per una durata operativa altamente redditizia.
Uno strumento a punta sferica è altamente specializzato. È progettato specificatamente per affrontare forme organiche, ampie curve aerodinamiche e contornature multiasse laddove gli utensili piatti tradizionali lascerebbero sgorbie inaccettabili o gradini frastagliati nel pezzo.
La caratteristica fisica che definisce a La fresa a testa sferica ha la punta completamente arrotondata. Il tagliente forma una semisfera perfetta e continua nella parte inferiore del flauto. Matematicamente parlando, il raggio di questa emisfero è esattamente la metà del diametro totale della fresa. Uno strumento con diametro di 10 mm presenterà un raggio continuo di 5 mm sulla punta. Questa curva ininterrotta fa sì che non ci siano spigoli vivi che si scheggiano sotto carico. Tuttavia, altera radicalmente anche il modo in cui l'utensile taglia il metallo rispetto a una fresa quadrata standard.
La sfida ingegneristica più critica con questa geometria specifica si trova proprio sulla punta. I macchinisti si riferiscono a quest'area come al punto morto. Nelle operazioni di fresatura la velocità di taglio o metratura superficiale viene calcolata in base al diametro effettivo dell'utensile attivamente impegnato nel taglio. Poiché il punto centrale della punta emisferica ha un diametro effettivo pari a zero assoluto, anche la velocità superficiale in quell'esatto punto microscopico è zero.
Di conseguenza, quando il punto morto impegna la materia prima, questa non si cesoia né taglia in modo netto. Strofina e ara in modo aggressivo. Questo attrito genera calore eccessivo e accelera notevolmente l'usura della punta. Per contrastare questa limitazione fisica, gli operatori esperti programmano percorsi utensile con un leggero angolo di inclinazione nella lavorazione a 5 assi. In alternativa, utilizzano angoli di anticipo e ritardo per garantire che l'utensile tagli con il lato della sfera che si muove più velocemente anziché con il punto morto stagnante.
Nonostante la sfida del punto morto, queste frese rimangono assolutamente indispensabili. Il loro vantaggio principale è l'impareggiabile capacità di creare curve incredibilmente fluide e fluide su superfici complesse a forma libera. Il tagliente è perfettamente continuo, lasciando una finitura altamente uniforme su elevazioni dell'asse Z estremamente variabili. Ciò lo rende l'arma di finitura definitiva per la realizzazione di stampi ad alta tolleranza, la pressofusione complessa e la produzione di pale di turbine aerospaziali.
Spesso definita colloquialmente un utensile a punta di toro, questa geometria ibrida colma brillantemente il divario funzionale tra una fresa a candela quadra standard e una fresa sferica completa. Offre una combinazione unica e molto ricercata di resistenza strutturale e capacità di taglio a fondo piatto.
A differenza dell'intero emisfero della sua controparte, a la fresa a raggio angolare presenta un fondo prevalentemente piatto. Invece dell'intersezione affilata e fragile di 90 gradi che si trova sulle frese a candela quadrate standard, i bordi esterni sono rettificati con precisione con un raccordo specifico. Ad esempio, un robusto utensile da 12 mm di diametro potrebbe presentare un fondo piatto che passa ad un raggio di 1 mm sugli angoli. Questo design intelligente consente all'utensile di lavorare in modo aggressivo pavimenti piani lasciando contemporaneamente una transizione morbida e arrotondata lungo le pareti verticali adiacenti.
Il principale vantaggio ingegneristico di questo design raggiato è la pura resistenza meccanica. Su una fresa quadrata affilatissima, l'angolo di 90 gradi è innegabilmente il punto più debole dell'utensile. Questo bordo affilato è altamente suscettibile a microfratture e scheggiature catastrofiche durante i tagli di sgrossatura pesanti. Introducendo un raggio calcolato, le immense forze di taglio vengono distribuite su una superficie notevolmente più ampia. Questo rinforzo fondamentale protegge il delicato tagliente in metallo duro, consentendo all'utensile di sopportare velocità di avanzamento molto più elevate e carichi di truciolo più pesanti senza rompersi prematuramente.
I vantaggi concreti di questa geometria si concentrano principalmente sulla rimozione del materiale ad alta efficienza e sulla preservazione dell'integrità della parte. Innanzitutto, offre una durata utensile di gran lunga superiore e soddisfa parametri di sgrossatura altamente aggressivi. Inoltre, lasciare un angolo interno raccordato in una tasca profonda lavorata riduce significativamente le concentrazioni di stress nella parte finale prodotta. Si tratta di un requisito strutturale non negoziabile nelle applicazioni di ingegneria aerospaziale, medica e automobilistica.
Quando un componente meccanico presenta superfici ondulate, topologie organiche complesse o profili aerodinamici ampi, La fresatura di contorni 3D è la strategia richiesta. In questo ambito esigente, la geometria a raggio completo è il campione indiscusso.
Nella vera profilazione 3D, la macchina CNC deve interpolare simultaneamente gli assi X, Y e Z in movimento fluido. Uno strumento a fondo piatto utilizzato qui lascerebbe segni distinti e brutti di gradini su superfici angolari. Quasi sicuramente scaverebbe il materiale durante la transizione da un'area pianeggiante e poco profonda a una parete verticale ripida. La punta sferica attraversa senza sforzo queste transizioni. Il punto di contatto tra l'utensile rotante e il pezzo scorre dolcemente lungo il raggio al variare della pendenza, garantendo una superficie continua e priva di sgorbie.
Per ottenere una finitura superficiale a specchio nelle applicazioni 3D è necessaria una profonda conoscenza pratica dello stepover e dell'altezza delle cuspidi. Il passo laterale è semplicemente la distanza laterale su cui si muove l'utensile per ogni passaggio parallelo successivo. Poiché il profilo dell'utensile è rotondo, questi passaggi paralleli lasciano inevitabilmente dietro minuscole creste microscopiche di materiale non tagliato note come cuspidi o capesante.
Per ridurre al minimo questa altezza della cuspide e migliorare drasticamente la finitura superficiale, i programmatori devono ridurre la distanza di incremento. La relazione tra diametro dell'utensile, incremento e altezza della cuspide risultante è governata da una precisa trigonometria. L'utilizzo di utensili di diametro maggiore combinato con passaggi eccezionalmente piccoli produce le finiture più lisce possibili. Questa tecnica esatta spesso elimina la costosa necessità di lucidatura manuale a mano nelle officine di stampi e matrici.
La creazione di un gradino di 90 gradi in un pezzo comporta il taglio simultaneo di una superficie piana e di una parete verticale. Questa operazione di lavorazione fondamentale è nota come fresatura di spallamenti e richiede un utensile robusto in grado di gestire carichi radiali e assiali gravosi in modo efficiente senza deformarsi.
La fresatura ad alta efficienza è una strategia di lavorazione moderna e altamente redditizia. Utilizza un'enorme profondità di taglio assiale abbinata a una profondità di taglio radiale molto leggera. Questa tecnica avanzata distribuisce l'usura abrasiva in modo uniforme su tutta la lunghezza della scanalatura, ma sottopone a un enorme stress meccanico gli angoli inferiori dell'utensile. Un utensile toro è il candidato assolutamente perfetto per percorsi utensile dinamici. L'angolo robusto e arrotondato resiste ostinatamente alla scheggiatura che annienterebbe istantaneamente un utensile quadrato affilato con gli stessi identici parametri di sgrossatura aggressivi.
A differenza degli utensili a punta sferica, il centro di una fresa per raggi angolari è perfettamente piatto. Ciò gli consente di tagliare e rimuovere rapidamente il materiale sul fondo di una parte, agendo in modo molto simile a una tradizionale fresa quadrata. Mentre il centro piatto taglia il materiale del pavimento, il bordo esterno raccordato spazza contemporaneamente la parete verticale. Ciò lascia una spalla pulita e precisa con il raccordo strutturale richiesto all'intersezione.
I recenti sviluppi nel settore manifatturiero evidenziano un massiccio spostamento verso percorsi utensile dinamici e lavorazione a 5 assi ad alta velocità. I settori dei veicoli elettrici e aerospaziale stanno determinando un massiccio aumento della domanda di utensili in grado di lavorare leghe esotiche come il titanio e l’Inconel. In questi ambienti ad alto stress, l’obiettivo principale è ridurre al minimo il tempo di ciclo stabilizzando la durata dell’utensile.
Di conseguenza, i dati del settore mostrano un forte aumento nell’adozione di utensili con angoli raggiati per la sgrossatura ad alta efficienza. La geometria rinforzata consente alle officine di spingere le velocità di avanzamento al limite assoluto dei mandrini della macchina senza temere la rottura improvvisa dell'utensile. Nel frattempo, gli utensili sferici ad alta durezza rimangono strettamente riservati ai passaggi finali di microfinitura su stampi complessi e pale di turbine.
Per prendere una decisione altamente informata sugli acquisti e sulla programmazione CAM, esamina questo confronto diretto tra i principali parametri di prestazione della produzione.
Metrica delle prestazioni |
Fresa a punta sferica |
Fresa per raggio angolare |
|---|---|---|
Tasso di rimozione materiale |
Basso. Ideale per passate di finitura leggere. |
Estremamente alto. Ideale per sgrossatura aggressiva. |
Finitura superficiale su curve 3D |
Superiore. Lascia una finitura fluida e senza soluzione di continuità. |
Povero. Lascia grandi gradini sui pendii ripidi. |
Possibilità di pavimento piatto |
Inefficiente. Incline allo sfregamento e alle sbavature del centro. |
Eccellente. Taglia i pavimenti piatti in modo rapido e pulito. |
Durata della vita dell'utensile |
Moderare. Richiede angoli di inclinazione per prevenire l'usura della punta. |
Eccezionale. Il raccordo d'angolo distribuisce lo stress in modo uniforme. |
Per selezionare la geometria ottimale dell'utensile è necessario analizzare attentamente il pezzo specifico, comprendere a fondo le capacità rigide della macchina e reperire utensili affidabili ad alte prestazioni basati su esatte specifiche del materiale.
L'albero decisionale diventa altamente utilizzabile quando si abbina la geometria ai parametri del materiale. Se si lavorano acciai per utensili temprati fino a HRC65, la rigidità dell'utensile è fondamentale.
Optare per una punta sferica: utilizzare questa geometria se la parte presenta ampie curve organiche, complesse cavità dello stampo 3D o richiede una finitura continua a specchio su diverse altezze Z. Per materiali estremamente duri, specificare un utensile con classificazione HRC65 con un substrato in carburo a micrograna per garantire che la punta non si deformi sotto carichi termici elevati.
Optare per un Bull-Nose: selezionare questa geometria se la parte contiene tasche strutturali profonde, pareti verticali diritte, ampi pavimenti piatti o richiede la rimozione di materiale sfuso pesante prima della finitura finale. L'angolo rinforzato è obbligatorio per la sgrossatura dinamica di leghe tenaci.
Nella produzione CNC ad alta produzione, raramente la scelta tra l'uno o l'altro è rigorosa. Le officine redditizie utilizzano un approccio di attrezzamento ibrido per massimizzare l'efficienza del mandrino. Un flusso di lavoro standard prevede la sgrossatura di un massiccio blocco di stampo 3D utilizzando uno strumento raggiato di grande diametro per eliminare rapidamente il materiale sfuso. Una volta che la parte viene estratta in modo aggressivo, l'operatore passa senza problemi a uno strumento sferico più piccolo. Questo strumento esegue le passate di finitura 3D fini, rimuovendo senza sforzo i gradini rimanenti lasciati dal ciclo di sgrossatura.
Indipendentemente dalla geometria specifica che sceglierai alla fine, la qualità grezza del substrato in metallo duro e del rivestimento applicato determineranno il tuo successo sulla macchina. È fondamentale investire in soluzioni premium in metallo duro integrale dotate di rivestimenti avanzati ad alte prestazioni come il nitruro di titanio e alluminio o il nitruro di alluminio e titanio. Questi rivestimenti specializzati forniscono una barriera termica vitale, consentendo al tagliente di resistere al calore torrido della lavorazione a secco o della contornatura dinamica ad alta velocità.
Pronto a ottimizzare il processo di lavorazione, eliminare le vibrazioni e ridurre drasticamente i tempi ciclo? La scelta della geometria e del rivestimento corretti fa la differenza in officina. Visita https://www.ssendmill.com per esplorare un ampio catalogo di frese rettificate di precisione. Che tu abbia bisogno di frese a testa sferica con classificazione HRC65 per acciaio per stampi temprato o di utensili per raggi angolari per impieghi gravosi per la sgrossatura del titanio, troverai gli esatti utensili industriali necessari per garantire tolleranze più strette e una finitura superficiale impeccabile su ogni singola parte.
Sì, ma la sua applicazione è solitamente limitata a curve molto poco profonde o ad operazioni di sgrossatura 3D aggressive progettate per eliminare materiale sfuso. Per profili 3D ripidi o complessi, uno strumento raggiato a fondo piatto probabilmente scaverà il materiale o lascerà enormi gradini. Un utensile a punta sferica rimane la scelta di gran lunga migliore per la finitura 3D finale.
Il punto centrale di un utensile sferico ha un diametro di taglio effettivo pari a zero, il che significa che anche la velocità della sua superficie di taglio è pari a zero. Quando viene immesso direttamente nel materiale, tende a sfregare, arare e generare un attrito massiccio anziché tranciare in modo netto il metallo. Ciò porta a una rapida usura termica a meno che il programmatore non utilizzi un angolo di inclinazione per tagliare con il lato dell'utensile.
Nella stragrande maggioranza degli scenari di lavorazione pesante, sì. L'angolo arrotondato protegge fisicamente la parte più fragile e vulnerabile della scanalatura in metallo duro dalle scheggiature. Questo rinforzo geometrico prolunga significativamente la durata dell'utensile, soprattutto durante i percorsi utensile di sgrossatura pesante e fresatura dinamica.
Lo stepover viene calcolato matematicamente in base all'altezza massima consentita della cuspide, detta anche altezza smerlo, e al diametro specifico dell'utensile. Passaggi più piccoli con utensili di diametro maggiore producono le finiture più lisce possibili nella profilazione 3D, anche se aumenteranno proporzionalmente il tempo di ciclo complessivo della macchina.
Quando si lavorano metalli duri, la riduzione ideale dipende in larga misura dalla strategia di fresatura dinamica. Per la fresatura ad alta efficienza, gli operatori utilizzano generalmente una profondità di taglio assiale profonda, fino a due volte il diametro dell'utensile, abbinata a un passo radiale molto leggero compreso tra il 5 e il 10%. Questo utilizza l'intera lunghezza della scanalatura e si affida all'angolo raggiato per assorbire lo shock in entrata.
Il runout dell'utensile è catastrofico durante la finitura 3D. Anche pochi millesimi di pollice di disallineamento faranno sì che una scanalatura sopporti un carico di truciolo più pesante rispetto alle altre. Su una punta sferica, questa forza di taglio irregolare crea segni visibili di vibrazione e degrada la finitura superficiale, vanificando completamente lo scopo dell'utilizzo di uno strumento di finitura ad alta precisione.
Per entrambe queste geometrie è altamente raccomandato il metallo duro integrale a micrograna. Grazie alla sua estrema rigidità strutturale, all'elevata tolleranza al calore e all'incredibile capacità di mantenere un bordo affilato come un rasoio molto più a lungo rispetto ai tradizionali acciai per utensili, è lo standard indiscusso per le moderne applicazioni CNC.