Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-18 Origen: Sitio

Malos acabados superficiales. Vibración armónica impredecible. Herramientas rotas prematuramente. En el mundo del mecanizado CNC, de alto riesgo, estos problemas recurrentes hacen más que simplemente arruinar piezas costosas. Pierden tiempo valioso del husillo y destruyen la rentabilidad del taller. Seleccionar la geometría de herramienta incorrecta no es simplemente un error de programación menor. Es un desajuste mecánico fundamental que garantiza fallas durante operaciones complejas de perfilado o remoción de material pesado.
Comprender las distintas diferencias mecánicas entre geometrías de cortador específicas es la clave definitiva para dominar el mecanizado moderno. Este desglose técnico le ayudará a determinar exactamente cómo elegir la cortadora adecuada para su próximo proyecto, equilibrando los estrictos requisitos de acabado superficial con la máxima eficiencia de la máquina.
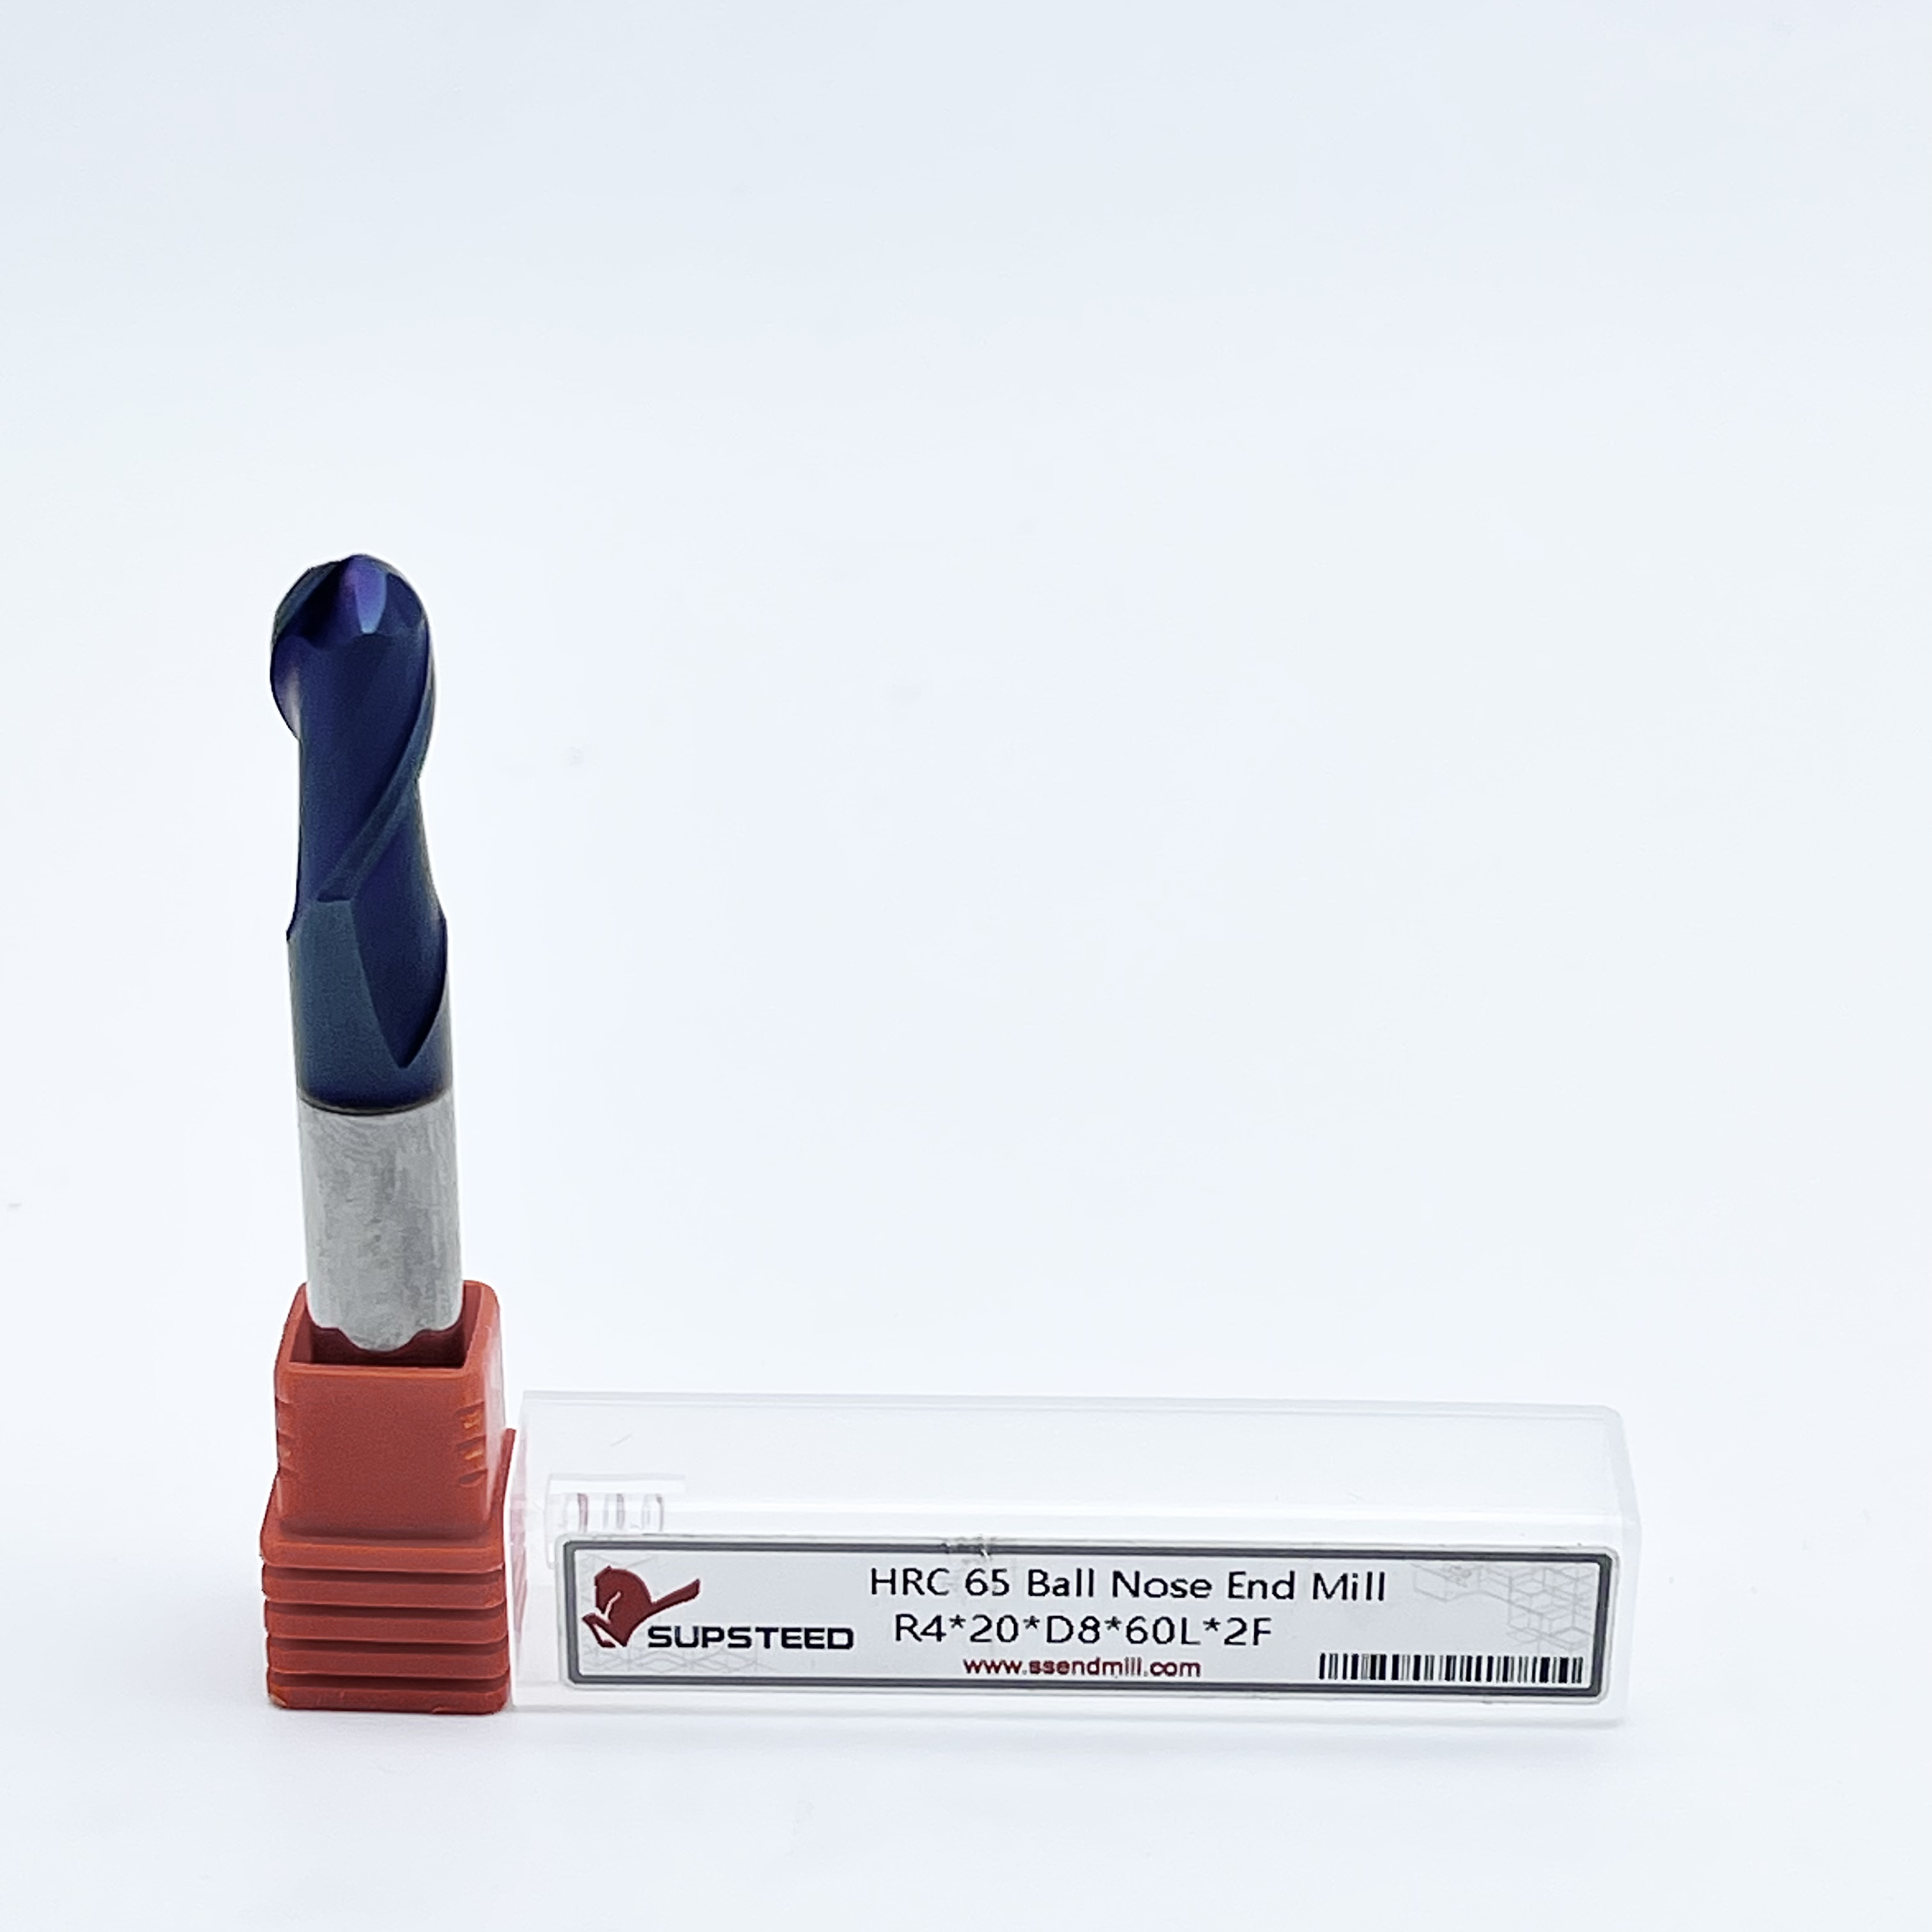
Las fresas de punta esférica cuentan con una punta perfectamente semiesférica. Esto los convierte en el estándar indiscutible de la industria para el perfilado 3D, la fabricación de moldes complejos y el logro de acabados superficiales superiores en curvas orgánicas de forma libre.
Las fresas con radio de esquina combinan una geometría de fondo plano con esquinas redondeadas con precisión. Este diseño robusto proporciona una resistencia de borde excepcional, lo que los hace ideales para aplicaciones de alto avance y operaciones de desbaste agresivas.
La vida útil de la herramienta es generalmente mucho más larga para una geometría de punta redondeada debido a su filo reforzado. Por el contrario, las herramientas con punta esférica requieren una programación CAM precisa para evitar problemas de velocidad superficial cero en el punto muerto de la herramienta.
La elección final entre estas dos geometrías depende completamente de sus requisitos específicos de trayectoria. Confíe en cortadores esféricos para barrer topologías 3D y utilice herramientas con radios de esquina para cavidades de fondo plano con paredes fileteadas.
En la fabricación moderna, la geometría de la herramienta de corte dicta cada aspecto del proceso de fresado. Controla todo, desde las tasas de eliminación de material a granel hasta el acabado superficial final de micropulgadas. Seleccionar la forma correcta no es una preferencia del programador. Es una estricta necesidad mecánica arraigada profundamente en la física del corte de metales.
El perfil del filo determina exactamente cómo se acopla una herramienta con la pieza en bruto. Cuando una flauta muerde el material, genera importantes fuerzas de corte y intensas cargas térmicas. La geometría exacta de la punta dicta cómo se distribuyen esas fuerzas en el sustrato de la herramienta. La distribución adecuada de la fuerza evita la deflexión peligrosa de la herramienta, minimiza la vibración armónica comúnmente conocida como chatter y garantiza una evacuación nítida de la viruta. El uso de una forma de punta inadecuada concentra la tensión en un punto frágil, lo que inevitablemente conduce a una falla catastrófica de la herramienta a mitad del ciclo.
Si bien las herramientas de corte ciertamente pueden fabricarse con acero de alta velocidad o cobalto, las sólidas Las soluciones de corte de carburo son el estándar industrial definitivo para los entornos de producción contemporáneos. El carburo de tungsteno ofrece una rigidez extrema, una resistencia al desgaste excepcional y la capacidad crucial de soportar las temperaturas abrasadoras generadas durante el mecanizado en seco a alta velocidad. Para geometrías que requieren mantener radios microscópicos precisos durante horas de corte continuo, la dureza inherente del carburo sólido garantiza que la herramienta conserve su forma exacta de fábrica durante una vida útil operativa altamente rentable.
Una herramienta con punta esférica está altamente especializada. Está diseñado específicamente para abordar formas orgánicas, amplias curvas aerodinámicas y contornos de múltiples ejes donde las herramientas planas tradicionales dejarían hendiduras o escalones irregulares inaceptables en la pieza de trabajo.
La característica física que define a un El molino de punta esférica es su punta completamente redondeada. El filo forma un hemisferio perfecto y continuo en la parte inferior de la flauta. Matemáticamente hablando, el radio de este hemisferio es exactamente la mitad del diámetro total del cortador. Una herramienta de 10 mm de diámetro tendrá un radio continuo de 5 mm en su punta. Esta curva ininterrumpida significa que no hay esquinas afiladas que se puedan descascarar bajo carga. Sin embargo, también altera fundamentalmente la forma en que la herramienta corta el metal en comparación con una fresa cuadrada estándar.
El desafío de ingeniería más crítico con esta geometría específica se encuentra en la punta. Los maquinistas se refieren a esta área como el punto muerto. En las operaciones de fresado, la velocidad de corte o la superficie en metros se calcula en función del diámetro efectivo de la herramienta que participa activamente en el corte. Debido a que el punto central de la punta hemisférica tiene un diámetro efectivo de cero absoluto, la velocidad superficial en ese punto microscópico exacto también es cero.
En consecuencia, cuando el punto muerto se acopla con la materia prima, no se cizalla ni corta limpiamente. Frota y ara agresivamente. Esta fricción genera un calor excesivo y acelera drásticamente el desgaste de la punta. Para contrarrestar esta limitación física, los maquinistas expertos programan trayectorias con un ligero ángulo de inclinación en el mecanizado de 5 ejes. Alternativamente, utilizan ángulos de avance y retraso para garantizar que la herramienta corte con el lado de la bola que se mueve más rápido en lugar del punto muerto estancado.
A pesar del desafío del punto muerto, estos cortadores siguen siendo absolutamente indispensables. Su principal ventaja es la capacidad incomparable de crear curvas increíblemente suaves y fluidas en superficies complejas de forma libre. El filo es perfectamente continuo, lo que deja un acabado muy consistente en elevaciones del eje Z que varían enormemente. Esto la convierte en el arma de acabado definitiva para la fabricación de moldes de alta tolerancia, la fundición a presión compleja y la fabricación de álabes de turbinas aeroespaciales.
A menudo denominada coloquialmente herramienta de punta redondeada, esta geometría híbrida cierra brillantemente la brecha funcional entre una fresa cuadrada estándar y una fresa esférica completa. Ofrece una combinación única y muy buscada de resistencia estructural y capacidad de corte de fondo plano.
A diferencia del hemisferio completo de su contraparte, un La fresa de extremo con radio de esquina presenta un fondo predominantemente plano. En lugar de la frágil y afilada intersección de 90 grados que se encuentra en las fresas cuadradas estándar, los bordes exteriores están rectificados con precisión con un filete específico. Por ejemplo, una herramienta robusta de 12 mm de diámetro podría presentar una parte inferior plana que se transforma en un radio de 1 mm en las esquinas. Este diseño inteligente permite que la herramienta mecanice agresivamente pisos planos y al mismo tiempo deje una transición suave y redondeada a lo largo de las paredes verticales contiguas.
El principal beneficio de ingeniería de este diseño redondeado es la pura resistencia mecánica. En una fresa cuadrada muy afilada, la esquina de 90 grados es sin lugar a dudas el punto más débil de la herramienta. Ese borde afilado es muy susceptible a microfracturas y desconchones catastróficos durante cortes de desbaste pesados. Mediante la introducción de un radio calculado, las inmensas fuerzas de corte se distribuyen sobre una superficie mucho mayor. Este refuerzo crítico protege el delicado borde de carburo, lo que permite que la herramienta soporte velocidades de avance mucho más altas y cargas de viruta más pesadas sin fallar prematuramente.
Las ventajas reales de esta geometría se centran en gran medida en la eliminación de material de alta eficiencia y la preservación de la integridad de las piezas. En primer lugar, ofrece una vida útil de la herramienta muy superior y se adapta a parámetros de desbaste altamente agresivos. Además, dejar una esquina interior fileteada en una cavidad mecanizada profunda reduce significativamente las concentraciones de tensión en la pieza fabricada final. Este es un requisito estructural no negociable en aplicaciones de ingeniería aeroespacial, médica y automotriz.
Cuando un componente mecánico presenta superficies onduladas, topologías orgánicas complejas o perfiles aerodinámicos amplios, El fresado de contornos 3D es la estrategia necesaria. En este exigente ámbito, la geometría de radio completo es la campeona indiscutible.
En un verdadero perfilado 3D, la máquina CNC debe interpolar simultáneamente los ejes X, Y y Z en movimiento fluido. Una herramienta de fondo plano implementada aquí dejaría marcas distintivas y feas de escalones en superficies angulares. Es casi seguro que dañaría el material al pasar de un área plana poco profunda a una pared vertical empinada. La punta esférica navega sin esfuerzo por estas transiciones. El punto de contacto entre la herramienta giratoria y la pieza de trabajo se desliza suavemente a lo largo del radio a medida que cambia la pendiente, asegurando una superficie continua y sin ranuras.
Lograr un acabado superficial similar a un espejo en aplicaciones 3D requiere una comprensión práctica profunda de la altura de las cúspides y los pasos. El paso es simplemente la distancia lateral que recorre la herramienta en cada pasada paralela sucesiva. Debido a que el perfil de la herramienta es redondo, estos pases paralelos inevitablemente dejan pequeñas crestas microscópicas de material sin cortar conocidas como cúspides o festones.
Para minimizar la altura de esta cúspide y mejorar drásticamente el acabado de la superficie, los programadores deben ajustar la distancia de paso. La relación entre el diámetro de la herramienta, el paso y la altura de la cúspide resultante se rige por una trigonometría precisa. El uso de herramientas de mayor diámetro combinadas con pasos excepcionalmente pequeños produce los acabados más suaves posibles. Esta técnica exacta frecuentemente elimina la costosa necesidad de realizar un pulido manual en talleres de moldes y troqueles.
Crear un escalón de 90 grados en una pieza de trabajo implica cortar una superficie plana y una pared vertical simultáneamente. Esta operación de mecanizado fundamental se conoce como escuadrado , y exige una herramienta robusta que pueda manejar cargas radiales y axiales severas de manera eficiente sin desviarse.
El fresado de alta eficiencia es una estrategia de mecanizado moderna y altamente rentable. Utiliza una enorme profundidad de corte axial combinada con una profundidad de corte radial muy ligera. Esta técnica avanzada distribuye el desgaste abrasivo de manera uniforme a lo largo de toda la longitud de la flauta, pero genera una inmensa tensión mecánica en las esquinas inferiores de la herramienta. Una herramienta de punta redondeada es la candidata perfecta para las trayectorias dinámicas. La esquina robusta y redondeada resiste obstinadamente el desconchado que destruiría instantáneamente una herramienta cuadrada afilada bajo exactamente esos mismos parámetros de desbaste agresivos.
A diferencia de las herramientas con punta esférica, el centro de un cortador de radio de esquina es perfectamente plano. Esto le permite cortar y limpiar el material rápidamente en la base de una pieza, actuando de manera muy similar a una fresa cuadrada tradicional. A medida que el centro plano corta el material del piso, el borde exterior redondeado barre simultáneamente la pared vertical. Esto deja un arcén limpio y preciso con el filete estructural requerido en la intersección.
Los acontecimientos recientes en el sector manufacturero destacan un cambio masivo hacia trayectorias de herramientas dinámicas y mecanizado de 5 ejes de alta velocidad. Los sectores de vehículos eléctricos y aeroespacial están impulsando un aumento masivo en la demanda de herramientas capaces de mecanizar aleaciones exóticas como titanio e Inconel. En estos entornos de alto estrés, el objetivo principal es minimizar el tiempo del ciclo y al mismo tiempo estabilizar la vida útil de la herramienta.
En consecuencia, los datos de la industria muestran un fuerte aumento en la adopción de herramientas con radios de esquinas para desbaste de alta eficiencia. La geometría reforzada permite a los talleres llevar las velocidades de avance al límite absoluto de los husillos de sus máquinas sin temor a una rotura repentina de la herramienta. Mientras tanto, las herramientas esféricas de alta dureza permanecen estrictamente reservadas para las pasadas finales de microacabado en moldes complejos y álabes de turbinas.
Para tomar una decisión de programación CAM y de compra altamente informada, revise esta comparación directa entre métricas clave de rendimiento de fabricación.
Métrica de rendimiento |
Molino de extremo de punta esférica |
Fresa de extremo de radio de esquina |
|---|---|---|
Tasa de eliminación de material |
Bajo. Ideal para pasadas de acabado ligeras. |
Extremadamente alto. Ideal para desbaste agresivo. |
Acabado superficial en curvas 3D |
Superior. Deja un acabado fluido y sin costuras. |
Pobre. Deja grandes escalones en pendientes pronunciadas. |
Capacidad de piso plano |
Ineficiente. Propenso a frotarse y mancharse el centro. |
Excelente. Corta suelos planos de forma rápida y limpia. |
Durabilidad de la vida útil de la herramienta |
Moderado. Requiere ángulos de inclinación para evitar el desgaste de la punta. |
Excepcional. El filete de esquina distribuye la tensión de manera uniforme. |
Seleccionar la geometría óptima de la herramienta requiere analizar cuidadosamente su pieza de trabajo específica, comprender profundamente las capacidades rígidas de su máquina y obtener herramientas confiables de alto rendimiento basadas en especificaciones exactas del material.
El árbol de decisiones se vuelve muy útil cuando se combina la geometría con los parámetros del material. Si está mecanizando aceros para herramientas endurecidos hasta HRC65, la rigidez de la herramienta es primordial.
Opte por una punta esférica: utilice esta geometría si la pieza presenta curvas orgánicas amplias, cavidades de molde 3D complejas o exige un acabado continuo similar a un espejo en diferentes alturas Z. Para materiales extremadamente duros, especifique una herramienta con clasificación HRC65 con un sustrato de carburo de micrograno para garantizar que la punta no se deforme bajo cargas térmicas elevadas.
Opte por una punta redondeada: seleccione esta geometría si la pieza contiene cavidades estructurales profundas, paredes verticales rectas, pisos planos expansivos o requiere una eliminación pesada de material a granel antes del acabado final. La esquina reforzada es obligatoria para el desbaste dinámico en aleaciones resistentes.
En la fabricación CNC de alta producción, rara vez existe una elección estricta entre uno u otro. Los talleres rentables utilizan un enfoque de herramientas híbridas para maximizar la eficiencia del husillo. Un flujo de trabajo estándar implica desbastar un enorme bloque de molde 3D utilizando una herramienta con radio de gran diámetro para limpiar rápidamente el material a granel. Una vez que la pieza se retira agresivamente, el maquinista cambia sin problemas a una herramienta esférica más pequeña. Esta herramienta ejecuta finas pasadas de acabado 3D, eliminando sin esfuerzo los escalones restantes que quedan del ciclo de desbaste.
Independientemente de la geometría específica que elija en última instancia, la calidad bruta del sustrato de carburo y el recubrimiento aplicado determinarán el éxito de su máquina. Es fundamental invertir en soluciones de carburo sólido de primera calidad que incluyan recubrimientos avanzados de alto rendimiento, como nitruro de aluminio y titanio o nitruro de aluminio y titanio. Estos recubrimientos especializados proporcionan una barrera térmica vital, lo que permite que el filo resista el calor abrasador del mecanizado en seco o el contorneado dinámico de alta velocidad.
¿Listo para optimizar su proceso de mecanizado, eliminar las vibraciones y reducir drásticamente los tiempos de ciclo? Elegir la geometría y el revestimiento exactos marca la diferencia en el taller. Visita https://www.ssendmill.com para explorar un extenso catálogo de fresas de extremo rectificadas con precisión. Ya sea que necesite cortadores de punta esférica con clasificación HRC65 para moldes de acero endurecido o herramientas de radio de esquina de alta resistencia para desbaste de titanio, encontrará las herramientas industriales exactas necesarias para garantizar tolerancias más estrictas y un acabado superficial impecable en cada pieza.
Sí, pero su aplicación suele limitarse a curvas muy poco profundas u operaciones agresivas de desbaste 3D diseñadas para eliminar material a granel. Para perfiles 3D empinados o complejos, una herramienta con un radio de fondo plano probablemente rayará el material o dejará enormes escalones. Una herramienta con punta esférica sigue siendo la mejor opción para el acabado final en 3D.
El mismo punto central de una herramienta esférica tiene un diámetro de corte efectivo de cero, lo que significa que la velocidad de su superficie de corte también es cero. Cuando se introduce directamente en el material, tiende a frotar, arar y generar una fricción masiva en lugar de cortar limpiamente el metal. Esto conduce a un rápido desgaste térmico a menos que el programador utilice un ángulo de inclinación para cortar con el costado de la herramienta.
En la gran mayoría de escenarios de mecanizado pesado, sí. La esquina redondeada protege físicamente la parte más frágil y vulnerable de la flauta de carburo contra astillas. Este refuerzo geométrico extiende significativamente la vida útil de la herramienta, especialmente durante recorridos de herramienta de desbaste pesado y fresado dinámico.
El paso se calcula matemáticamente en función de la altura máxima permitida de la cúspide, también llamada altura de vieira, y el diámetro específico de la herramienta. Los pasos más pequeños con herramientas de mayor diámetro producen los acabados más suaves posibles en el perfilado 3D, aunque aumentarán proporcionalmente el tiempo total del ciclo de la máquina.
Al mecanizar metales duros, la reducción ideal depende en gran medida de su estrategia de fresado dinámico. Para el fresado de alta eficiencia, los maquinistas suelen utilizar una profundidad de corte axial profunda, hasta dos veces el diámetro de la herramienta, junto con un paso radial muy ligero del cinco al diez por ciento. Esto utiliza toda la longitud de la flauta y se basa en la esquina redondeada para absorber el impacto de entrada.
El descentramiento de la herramienta es catastrófico durante el acabado 3D. Incluso unas pocas diezmilésimas de pulgada de descentramiento harán que una flauta reciba una carga de viruta más pesada que las demás. En una punta esférica, esta fuerza de corte desigual crea marcas de vibración visibles y degrada el acabado de la superficie, anulando por completo el propósito de utilizar una herramienta de acabado de alta precisión.
Se recomienda encarecidamente el carburo sólido de micrograno para ambas geometrías. Debido a su extrema rigidez estructural, alta tolerancia al calor y su increíble capacidad para mantener un borde afilado mucho más tiempo que los aceros para herramientas tradicionales, es el estándar indiscutible para las aplicaciones CNC modernas.