Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-18 Origine : Site

Mauvaises finitions de surface. Vibration harmonique imprévisible. Outils cassés prématurément. Dans le monde aux enjeux élevés de l’usinage CNC, ces problèmes récurrents ne se contentent pas de ruiner des pièces coûteuses. Ils font perdre un temps précieux aux broches et détruisent la rentabilité de l'atelier. La sélection d’une mauvaise géométrie d’outil n’est pas simplement une erreur de programmation mineure. Il s’agit d’une inadéquation mécanique fondamentale qui garantit la défaillance lors d’opérations complexes de profilage ou d’enlèvement de matière lourde.
Comprendre les différences mécaniques distinctes entre les géométries spécifiques des fraises est la clé ultime pour maîtriser l’usinage moderne. Cette analyse technique vous aidera à déterminer exactement comment choisir la fraise adaptée à votre prochain projet, en équilibrant les exigences strictes en matière de finition de surface et l'efficacité maximale de la machine.
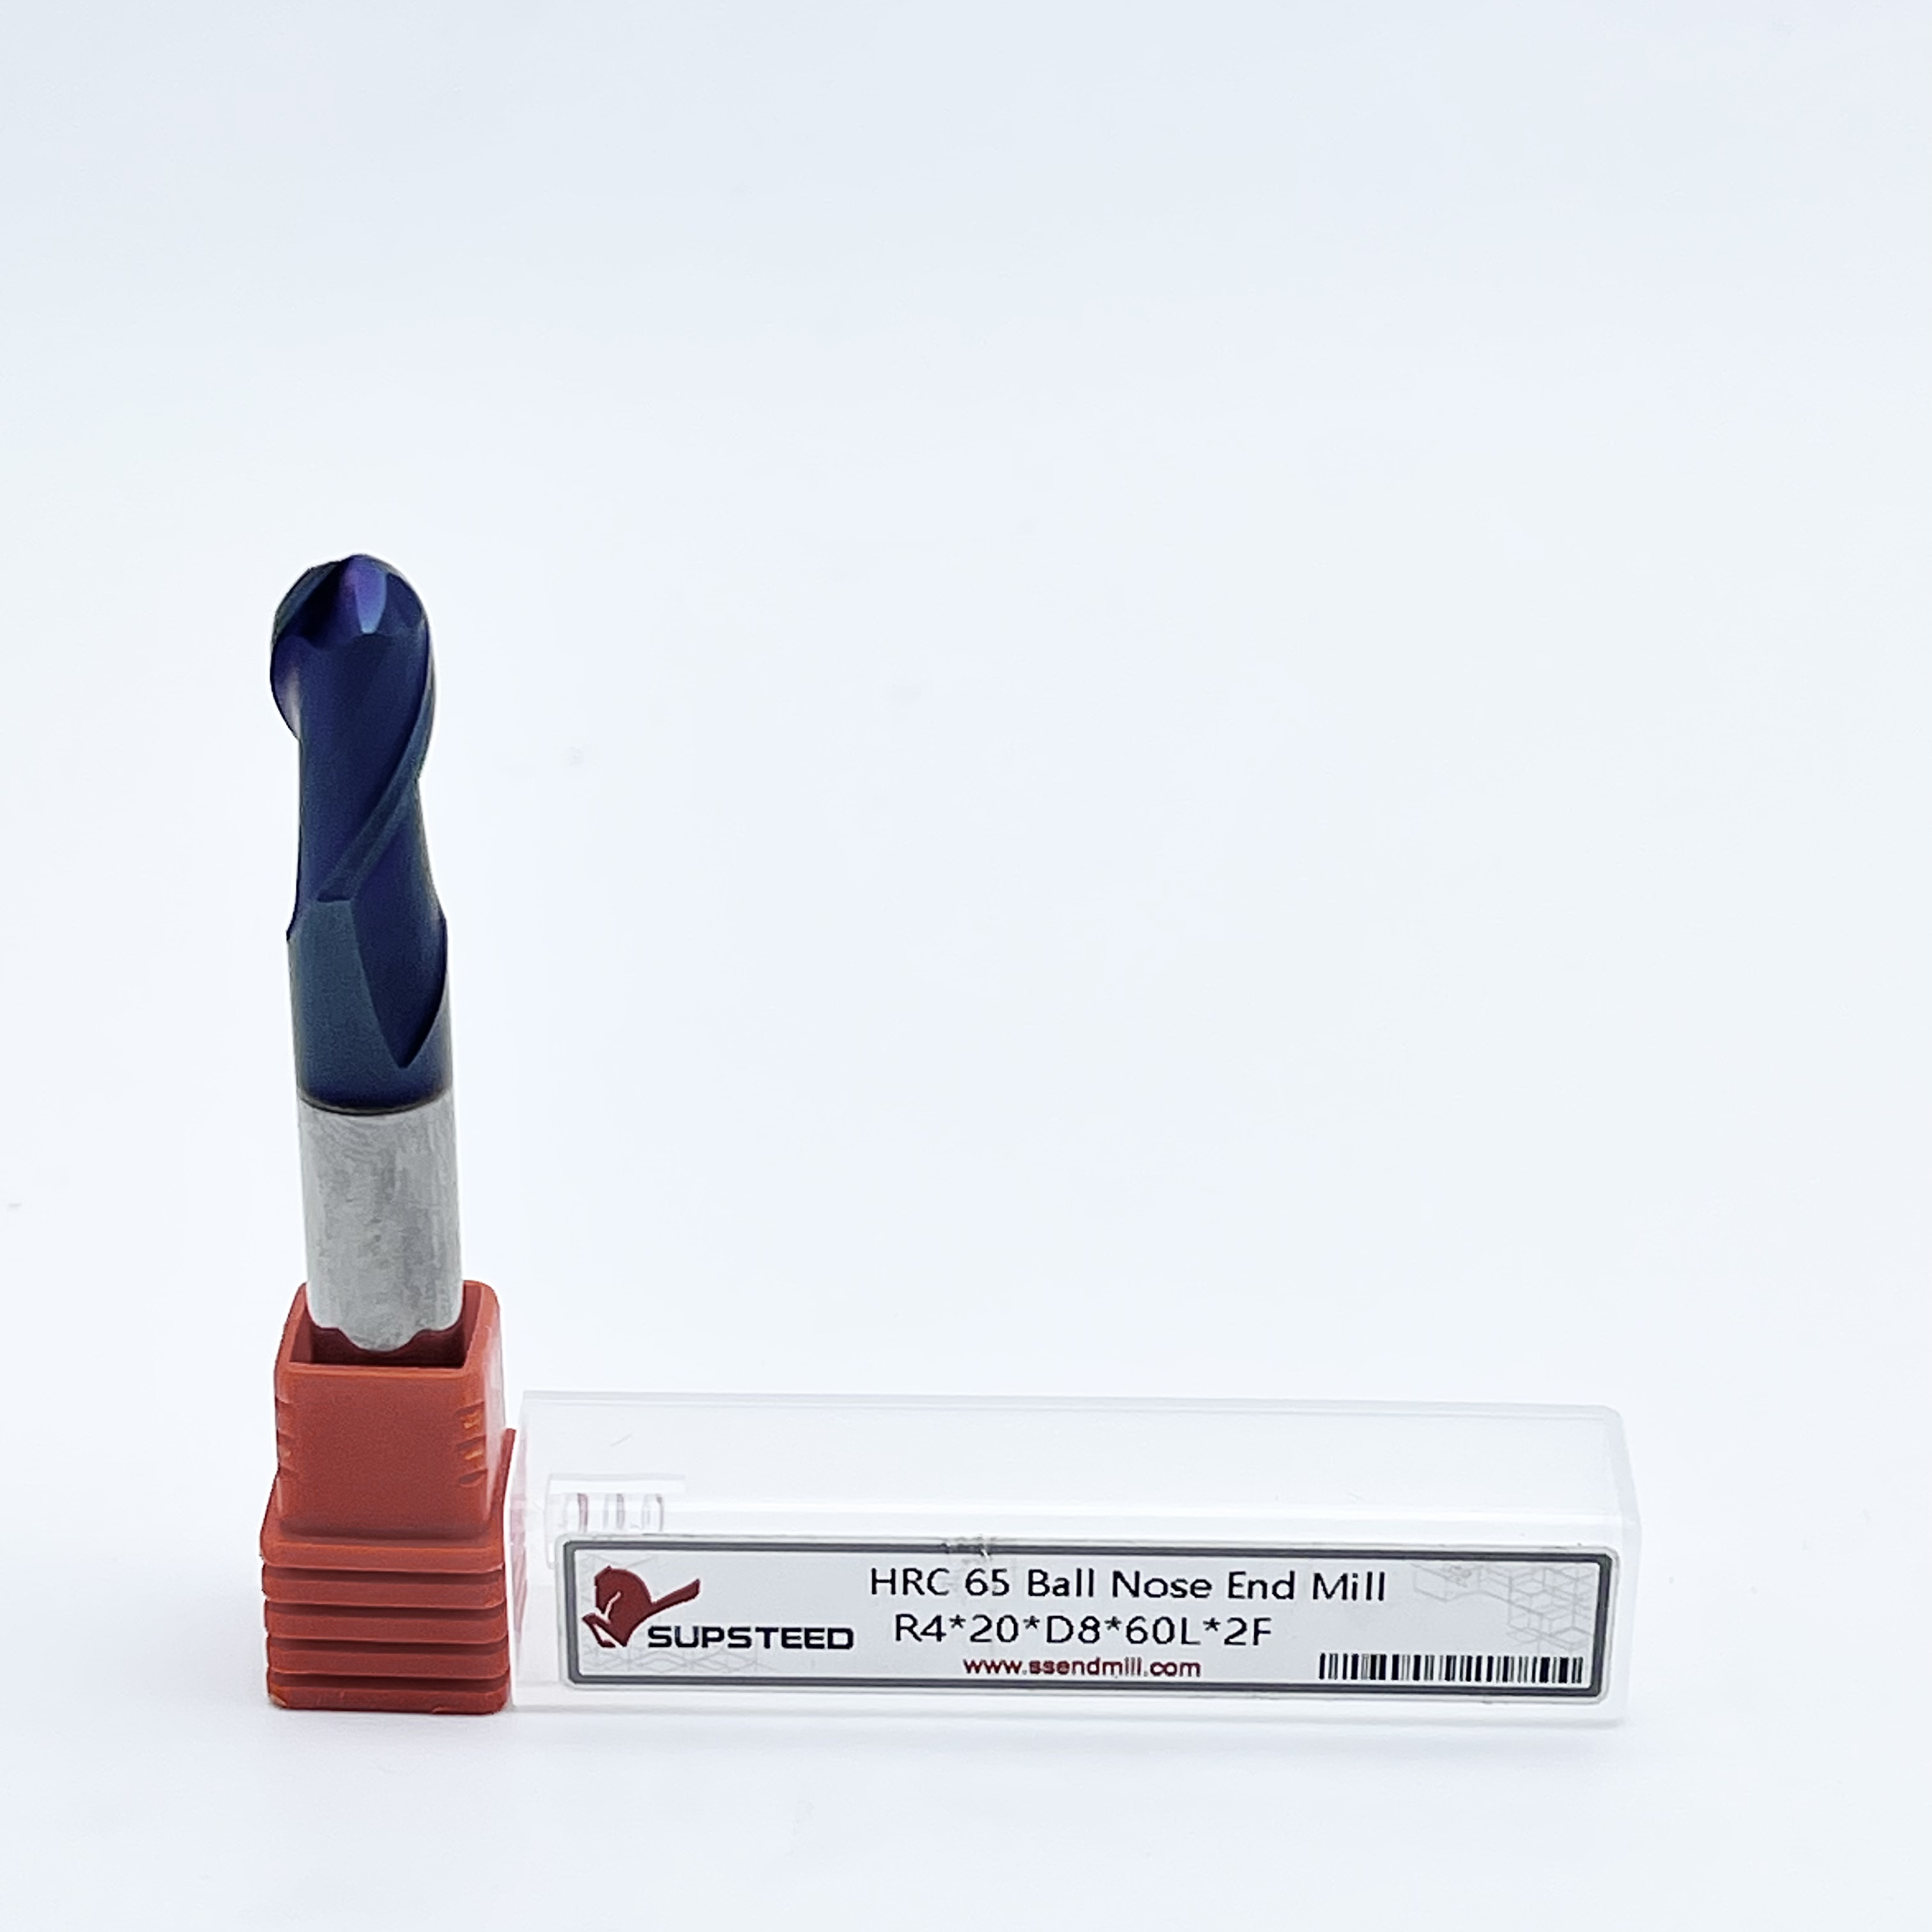
Les fraises à bout sphérique disposent d'une pointe parfaitement hémisphérique. Cela en fait la norme industrielle incontestée pour le profilage 3D, la fabrication de moules complexes et l'obtention de finitions de surface supérieures sur des courbes organiques de forme libre.
Les fraises en bout à rayon d'angle mélangent une géométrie à fond plat avec des coins précisément arrondis. Cette conception robuste offre une résistance exceptionnelle des bords, ce qui les rend idéales pour les applications à grande avance et les opérations d'ébauche agressives.
La durée de vie de l'outil est généralement beaucoup plus longue pour une géométrie arrondie en raison de son tranchant renforcé. À l’inverse, les outils à pointe sphérique nécessitent une programmation FAO précise pour contourner les problèmes de vitesse de surface nulle au point mort de l’outil.
Le choix final entre ces deux géométries dépend entièrement de vos exigences spécifiques en matière de parcours d'outil. Faites confiance aux fraises sphériques pour balayer les topologies 3D et utilisez des outils à coins arrondis pour les poches à fond plat avec des parois filetées.
Dans la fabrication moderne, la géométrie de l'outil de coupe dicte chaque aspect du processus de fraisage. Il contrôle tout, depuis les taux d'enlèvement de matière en vrac jusqu'à la finition de surface finale au micro-pouce. La sélection de la forme correcte n'est pas une préférence du programmeur. Il s’agit d’une stricte nécessité mécanique profondément ancrée dans la physique de la découpe des métaux.
Le profil de l'arête de coupe détermine exactement la manière dont un outil s'engage dans la pièce brute. Lorsqu’une cannelure mord dans le matériau, elle génère des forces de cisaillement importantes et des charges thermiques intenses. La géométrie exacte de la pointe dicte la manière dont ces forces sont réparties sur le substrat de l'outil. Une répartition adéquate de la force empêche toute déviation dangereuse de l'outil, minimise les vibrations harmoniques communément appelées broutage et garantit une évacuation nette des copeaux. L'utilisation d'une forme de pointe inappropriée concentre la contrainte sur un point fragile, conduisant inévitablement à une défaillance catastrophique de l'outil en milieu de cycle.
Bien que les outils de coupe puissent certainement être fabriqués à partir d'acier rapide ou de cobalt, des matériaux solides Les solutions de fraises en carbure constituent la norme industrielle définitive pour les environnements de production contemporains. Le carbure de tungstène offre une rigidité extrême, une résistance à l'usure exceptionnelle et la capacité cruciale de résister aux températures torrides générées lors de l'usinage à sec à grande vitesse. Pour les géométries qui nécessitent le maintien de rayons microscopiques précis pendant des heures de coupe continue, la dureté inhérente du carbure monobloc garantit que l'outil conserve sa forme exacte en usine pendant une durée de vie opérationnelle très rentable.
Un outil à pointe sphérique est hautement spécialisé. Il est conçu spécifiquement pour s'attaquer aux formes organiques, aux courbes aérodynamiques rapides et au contourage multi-axes là où les outils plats traditionnels laisseraient des rainures inacceptables ou des marches irrégulières dans la pièce.
La caractéristique physique déterminante d'un La fraise à bout sphérique est sa pointe entièrement arrondie. Le tranchant forme un hémisphère parfait et continu au bas de la flûte. Mathématiquement parlant, le rayon de cet hémisphère est exactement la moitié du diamètre total de la fraise. Un outil de 10 mm de diamètre comportera un rayon continu de 5 mm à sa pointe. Cette courbe ininterrompue signifie qu’il n’y a pas de coins pointus susceptibles de s’écailler sous la charge. Cependant, cela modifie également fondamentalement la façon dont l'outil cisaille le métal par rapport à une fraise carrée standard.
Le défi technique le plus critique avec cette géométrie spécifique se situe tout au niveau de la pointe. Les machinistes appellent cette zone le point mort. Dans les opérations de fraisage, la vitesse de coupe ou la longueur de la surface est calculée en fonction du diamètre effectif de l'outil activement engagé dans la coupe. Étant donné que le point central de la pointe hémisphérique a un diamètre effectif de zéro absolu, la vitesse de surface à ce point microscopique exact est également nulle.
Par conséquent, lorsque le point mort entre en contact avec la matière première, celle-ci ne se cisaille pas ou ne coupe pas proprement. Il frotte et laboure agressivement. Cette friction génère une chaleur excessive et accélère considérablement l’usure des pointes. Pour contrecarrer cette limitation physique, des machinistes avertis programment des parcours d'outils avec un léger angle d'inclinaison dans l'usinage 5 axes. Alternativement, ils utilisent des angles d'avance et de retard pour garantir que l'outil coupe avec le côté de la bille qui se déplace le plus rapidement plutôt qu'avec le point mort stagnant.
Malgré le défi du point mort, ces fraises restent absolument indispensables. Leur principal avantage est leur capacité inégalée à créer des courbes incroyablement douces et fluides sur des surfaces complexes de forme libre. Le tranchant est parfaitement continu, laissant une finition très cohérente sur des élévations extrêmement variables de l'axe Z. Cela en fait l’arme de finition ultime pour la fabrication de moules à haute tolérance, le moulage sous pression complexe et la fabrication d’aubes de turbine aérospatiale.
Souvent appelée familièrement un outil à nez arrondi, cette géométrie hybride comble avec brio le fossé fonctionnel entre une fraise carrée standard et une fraise sphérique complète. Il offre une combinaison unique et très recherchée de résistance structurelle et de capacité de coupe à fond plat.
Contrairement à l'hémisphère complet de son homologue, un La fraise en bout à rayon de coin présente un fond principalement plat. Au lieu de l'intersection pointue et fragile à 90 degrés que l'on trouve sur les fraises carrées standard, les bords extérieurs sont rectifiés avec précision avec un congé spécifique. Par exemple, un outil robuste de 12 mm de diamètre peut comporter un fond plat passant à un rayon de 1 mm dans les coins. Cette conception intelligente permet à l'outil d'usiner de manière agressive des sols plats tout en laissant simultanément une transition douce et arrondie le long des parois verticales adjacentes.
Le principal avantage technique de cette conception arrondie est la simple résistance mécanique. Sur une fraise carrée tranchante comme un rasoir, le coin à 90 degrés est indéniablement le point le plus faible de l'outil. Cette arête vive est très sensible aux microfractures et aux écailles catastrophiques lors des ébauches lourdes. En introduisant un rayon calculé, les immenses forces de coupe sont réparties sur une surface nettement plus grande. Ce renfort essentiel protège le délicat tranchant en carbure, permettant à l'outil de résister à des vitesses d'avance beaucoup plus élevées et à des charges de copeaux plus lourdes sans défaillance prématurée.
Les avantages concrets de cette géométrie se concentrent principalement sur l’enlèvement de matière à haute efficacité et la préservation de l’intégrité des pièces. Premièrement, il offre une durée de vie d’outil bien supérieure et s’adapte à des paramètres d’ébauche très agressifs. De plus, laisser un coin intérieur fileté dans une poche usinée profonde réduit considérablement les concentrations de contraintes dans la pièce finale fabriquée. Il s’agit d’une exigence structurelle non négociable dans les applications d’ingénierie aérospatiale, médicale et automobile.
Lorsqu'un composant mécanique présente des surfaces ondulées, des topologies organiques complexes ou des profils aérodynamiques rapides, Le fraisage de contours 3D est la stratégie requise. Dans ce domaine exigeant, la géométrie à rayon complet s'impose comme la championne incontestée.
Dans un véritable profilage 3D, la machine CNC doit simultanément interpoler les axes X, Y et Z dans un mouvement fluide. Un outil à fond plat déployé ici laisserait des marques de marches d'escalier distinctes et laides sur les surfaces inclinées. Cela creuserait presque certainement le matériau lors de la transition d'une zone plate peu profonde à un mur vertical raide. La pointe sphérique navigue sans effort dans ces transitions. Le point de contact entre l'outil de filage et la pièce glisse doucement le long du rayon à mesure que la pente change, assurant une surface continue et sans gouge.
L'obtention d'une finition de surface semblable à un miroir dans les applications 3D nécessite une compréhension pratique approfondie de l'enjambement et de la hauteur des cuspides. Le pas est simplement la distance latérale parcourue par l'outil pour chaque passe parallèle successive. Le profil de l'outil étant rond, ces passes parallèles laissent inévitablement derrière elles de minuscules crêtes microscopiques de matériau non coupé appelées cuspides ou pétoncles.
Pour minimiser cette hauteur de rebroussement et améliorer considérablement la finition de surface, les programmeurs doivent resserrer la distance de passage. La relation entre le diamètre de l'outil, le pas et la hauteur de cuspide résultante est régie par une trigonométrie précise. L'utilisation d'outils de plus grand diamètre combinés à des pas exceptionnellement petits permet d'obtenir les finitions les plus lisses possibles. Cette technique précise élimine souvent le besoin coûteux d'un polissage manuel à la main dans les ateliers de moules et de matrices.
Créer un pas de 90 degrés dans une pièce implique de couper simultanément une surface plane et une paroi verticale. Cette opération fondamentale d’usinage est connue sous le nom de le fraisage d'épaulements , et cela nécessite un outil robuste capable de supporter efficacement des charges radiales et axiales sévères sans déviation.
Le fraisage à haute efficacité est une stratégie d'usinage moderne et très rentable. Il utilise une profondeur de coupe axiale massive associée à une profondeur de coupe radiale très légère. Cette technique avancée répartit l'usure abrasive uniformément sur toute la longueur de la flûte, mais elle exerce une immense contrainte mécanique sur les coins inférieurs de l'outil. Un outil à nez arrondi est le candidat parfait pour les parcours d'outils dynamiques. Le coin robuste et arrondi résiste obstinément à l'écaillage qui effacerait instantanément un outil carré tranchant avec exactement les mêmes paramètres d'ébauche agressifs.
Contrairement aux outils à pointe sphérique, le centre d’une fraise à rayon d’angle est parfaitement plat. Cela lui permet de cisailler et de dégager rapidement des matériaux sur le fond d'une pièce, agissant un peu comme une fraise à bout carré traditionnelle. Lorsque le centre plat cisaille le matériau du sol, le bord extérieur arrondi balaie simultanément le mur vertical. Cela laisse un épaulement propre et précis avec le congé structurel requis à l'intersection.
Les développements récents dans le secteur manufacturier mettent en évidence une évolution massive vers des parcours d'outils dynamiques et un usinage 5 axes à grande vitesse. Les secteurs des véhicules électriques et de l’aérospatiale entraînent une augmentation massive de la demande d’outils capables d’usiner des alliages exotiques comme le titane et l’Inconel. Dans ces environnements soumis à de fortes contraintes, l'objectif principal est de minimiser le temps de cycle tout en stabilisant la durée de vie des outils.
Par conséquent, les données de l’industrie montrent une forte augmentation de l’adoption d’outils à rayon d’angle pour l’ébauche à haut rendement. La géométrie renforcée permet aux ateliers de pousser les avances jusqu'à la limite absolue des broches de leurs machines sans craindre une casse soudaine de l'outil. Les outils sphériques de haute dureté restent quant à eux strictement réservés aux passes finales de microfinition sur moules complexes et aubes de turbine.
Pour prendre une décision très éclairée en matière d'achat et de programmation FAO, examinez cette comparaison directe des principaux indicateurs de performance de fabrication.
Mesure de performances |
Fraise à bout sphérique |
Fraise en bout à rayon d'angle |
|---|---|---|
Taux d'enlèvement de matière |
Faible. Idéal pour les passes de finition légères. |
Extrêmement élevé. Idéal pour une ébauche agressive. |
Finition de surface sur les courbes 3D |
Supérieur. Laisse une finition fluide et homogène. |
Pauvre. Laisse de grandes marches d'escalier sur les pentes raides. |
Capacité de plancher plat |
Inefficace. Sujet aux frottements centraux et aux maculages. |
Excellent. Cisaille les sols plats rapidement et proprement. |
Durabilité de la durée de vie de l'outil |
Modéré. Nécessite des angles d’inclinaison pour éviter l’usure de la pointe. |
Exceptionnel. Le congé d'angle répartit la tension uniformément. |
La sélection de la géométrie optimale de l'outil nécessite une analyse minutieuse de votre pièce spécifique, une compréhension approfondie des capacités rigides de votre machine et la recherche d'un outillage haute performance fiable basé sur des spécifications exactes des matériaux.
L'arbre de décision devient hautement exploitable lorsque vous faites correspondre la géométrie avec les paramètres des matériaux. Si vous usinez des aciers à outils trempés jusqu'à HRC65, la rigidité de l'outil est primordiale.
Optez pour une pointe sphérique : utilisez cette géométrie si la pièce présente des courbes organiques rapides, des cavités de moule 3D complexes ou exige une finition continue de type miroir sur différentes hauteurs Z. Pour les matériaux extrêmement durs, spécifiez un outil classé HRC65 avec un substrat en carbure à micro-grains pour garantir que la pointe ne se déforme pas sous des charges thermiques élevées.
Optez pour un Bull-Nose : sélectionnez cette géométrie si la pièce contient des poches structurelles profondes, des parois verticales droites, de vastes sols plats ou si elle nécessite un enlèvement de matériaux en vrac importants avant la finition finale. Le coin renforcé est obligatoire pour l’ébauche dynamique dans les alliages tenaces.
Dans la fabrication CNC à haute production, il s’agit rarement d’un choix strict entre l’un ou l’autre. Les ateliers rentables utilisent une approche d'outillage hybride pour maximiser l'efficacité des broches. Un flux de travail standard consiste à ébaucher un bloc de moule 3D massif à l'aide d'un outil à rayon de grand diamètre pour éliminer rapidement le matériau en vrac. Une fois la pièce retirée de manière agressive, le machiniste passe automatiquement à un outil sphérique plus petit. Cet outil exécute les passes de finition 3D fines, effaçant sans effort les marches d'escalier restantes laissées par le cycle d'ébauche.
Quelle que soit la géométrie spécifique que vous choisirez finalement, la qualité brute du substrat en carbure et le revêtement appliqué dicteront votre succès sur la machine. Il est crucial d’investir dans des solutions en carbure monobloc haut de gamme dotées de revêtements avancés hautes performances comme le nitrure de titane et d’aluminium ou le nitrure d’aluminium et de titane. Ces revêtements spécialisés constituent une barrière thermique vitale, permettant au tranchant de résister à la chaleur torride de l'usinage à sec ou du contourage dynamique à grande vitesse.
Prêt à optimiser votre processus d'usinage, à éliminer les vibrations et à réduire considérablement les temps de cycle ? Choisir la bonne géométrie et le bon revêtement fait toute la différence dans l'atelier. Visite https://www.ssendmill.com pour explorer un vaste catalogue de fraises en bout rectifiées avec précision. Que vous ayez besoin de fraises à bout hémisphérique HRC65 pour l'acier moulé trempé ou d'outils à rayon d'angle robustes pour l'ébauche du titane, vous trouverez l'outillage industriel exact requis pour garantir des tolérances plus strictes et une finition de surface impeccable sur chaque pièce.
Oui, mais son application est généralement limitée à des courbes très peu profondes ou à des opérations d'ébauche 3D agressives conçues pour extraire des matériaux en vrac. Pour les profils 3D raides ou complexes, un outil arrondi à fond plat creusera probablement le matériau ou laissera des marches d'escalier massives. Un outil à pointe sphérique reste le bien meilleur choix pour la finition 3D finale.
Le point central d'un outil sphérique a un diamètre de coupe effectif nul, ce qui signifie que la vitesse de sa surface de coupe est également nulle. Lorsqu’il est introduit directement dans le matériau, il a tendance à frotter, à labourer et à générer une friction massive plutôt que de cisailler proprement le métal. Cela entraîne une usure thermique rapide à moins que le programmeur n'utilise un angle d'inclinaison pour couper avec le côté de l'outil.
Dans la grande majorité des scénarios d’usinage lourd, oui. Le coin arrondi protège physiquement la partie la plus fragile et la plus vulnérable de la flûte en carbure de l'écaillage. Ce renfort géométrique prolonge considérablement la durée de vie de l'outil, en particulier lors des parcours d'outils d'ébauche lourds et de fraisage dynamique.
Le pas est calculé mathématiquement en fonction de votre hauteur de cuspide maximale autorisée, également appelée hauteur de pétoncle, et du diamètre spécifique de l'outil. Des pas plus petits avec des outils de plus grand diamètre donnent les finitions les plus douces possibles en profilage 3D, bien qu'ils augmentent proportionnellement le temps de cycle global de votre machine.
Lors de l'usinage de métaux durs, la réduction idéale dépend fortement de votre stratégie de fraisage dynamique. Pour le fraisage à haute efficacité, les machinistes utilisent généralement une profondeur de coupe axiale profonde, jusqu'à deux fois le diamètre de l'outil, associée à un très léger pas radial de cinq à dix pour cent. Celui-ci utilise toute la longueur de la flûte et s'appuie sur le coin arrondi pour absorber le choc d'entrée.
Le faux-rond de l'outil est catastrophique lors de la finition 3D. Même quelques dix millièmes de pouce de faux-rond feront qu'une flûte supportera une charge de copeaux plus lourde que les autres. Sur une pointe sphérique, cette force de coupe inégale crée des marques de broutage visibles et dégrade la finition de surface, allant complètement à l'encontre de l'objectif d'utiliser un outil de finition de haute précision.
Le carbure monobloc à micro-grains est fortement recommandé pour ces deux géométries. En raison de son extrême rigidité structurelle, de sa haute tolérance à la chaleur et de son incroyable capacité à conserver un tranchant tranchant comme un rasoir beaucoup plus longtemps que les aciers à outils traditionnels, il constitue la norme incontestée pour les applications CNC modernes.