Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-09-18 Pochodzenie: Strona

Słabe wykończenie powierzchni. Nieprzewidywalne wibracje harmoniczne. Przedwcześnie uszkodzone narzędzia. W świecie obróbki CNC, w którym stawki są wysokie, te powtarzające się problemy powodują więcej niż tylko niszczenie drogich części. Pożerają cenny czas wrzeciona i niszczą rentowność hali produkcyjnej. Wybór niewłaściwej geometrii narzędzia to nie tylko drobny błąd programistyczny. Jest to podstawowa niedopasowanie mechaniczne, które gwarantuje awarię podczas złożonego profilowania lub operacji usuwania ciężkiego materiału.
Zrozumienie wyraźnych różnic mechanicznych pomiędzy określonymi geometriami frezów jest ostatecznym kluczem do opanowania nowoczesnej obróbki. To zestawienie techniczne pomoże Ci dokładnie określić, w jaki sposób wybrać odpowiedni frez do następnego projektu, równoważąc rygorystyczne wymagania dotyczące wykończenia powierzchni z maksymalną wydajnością maszyny.
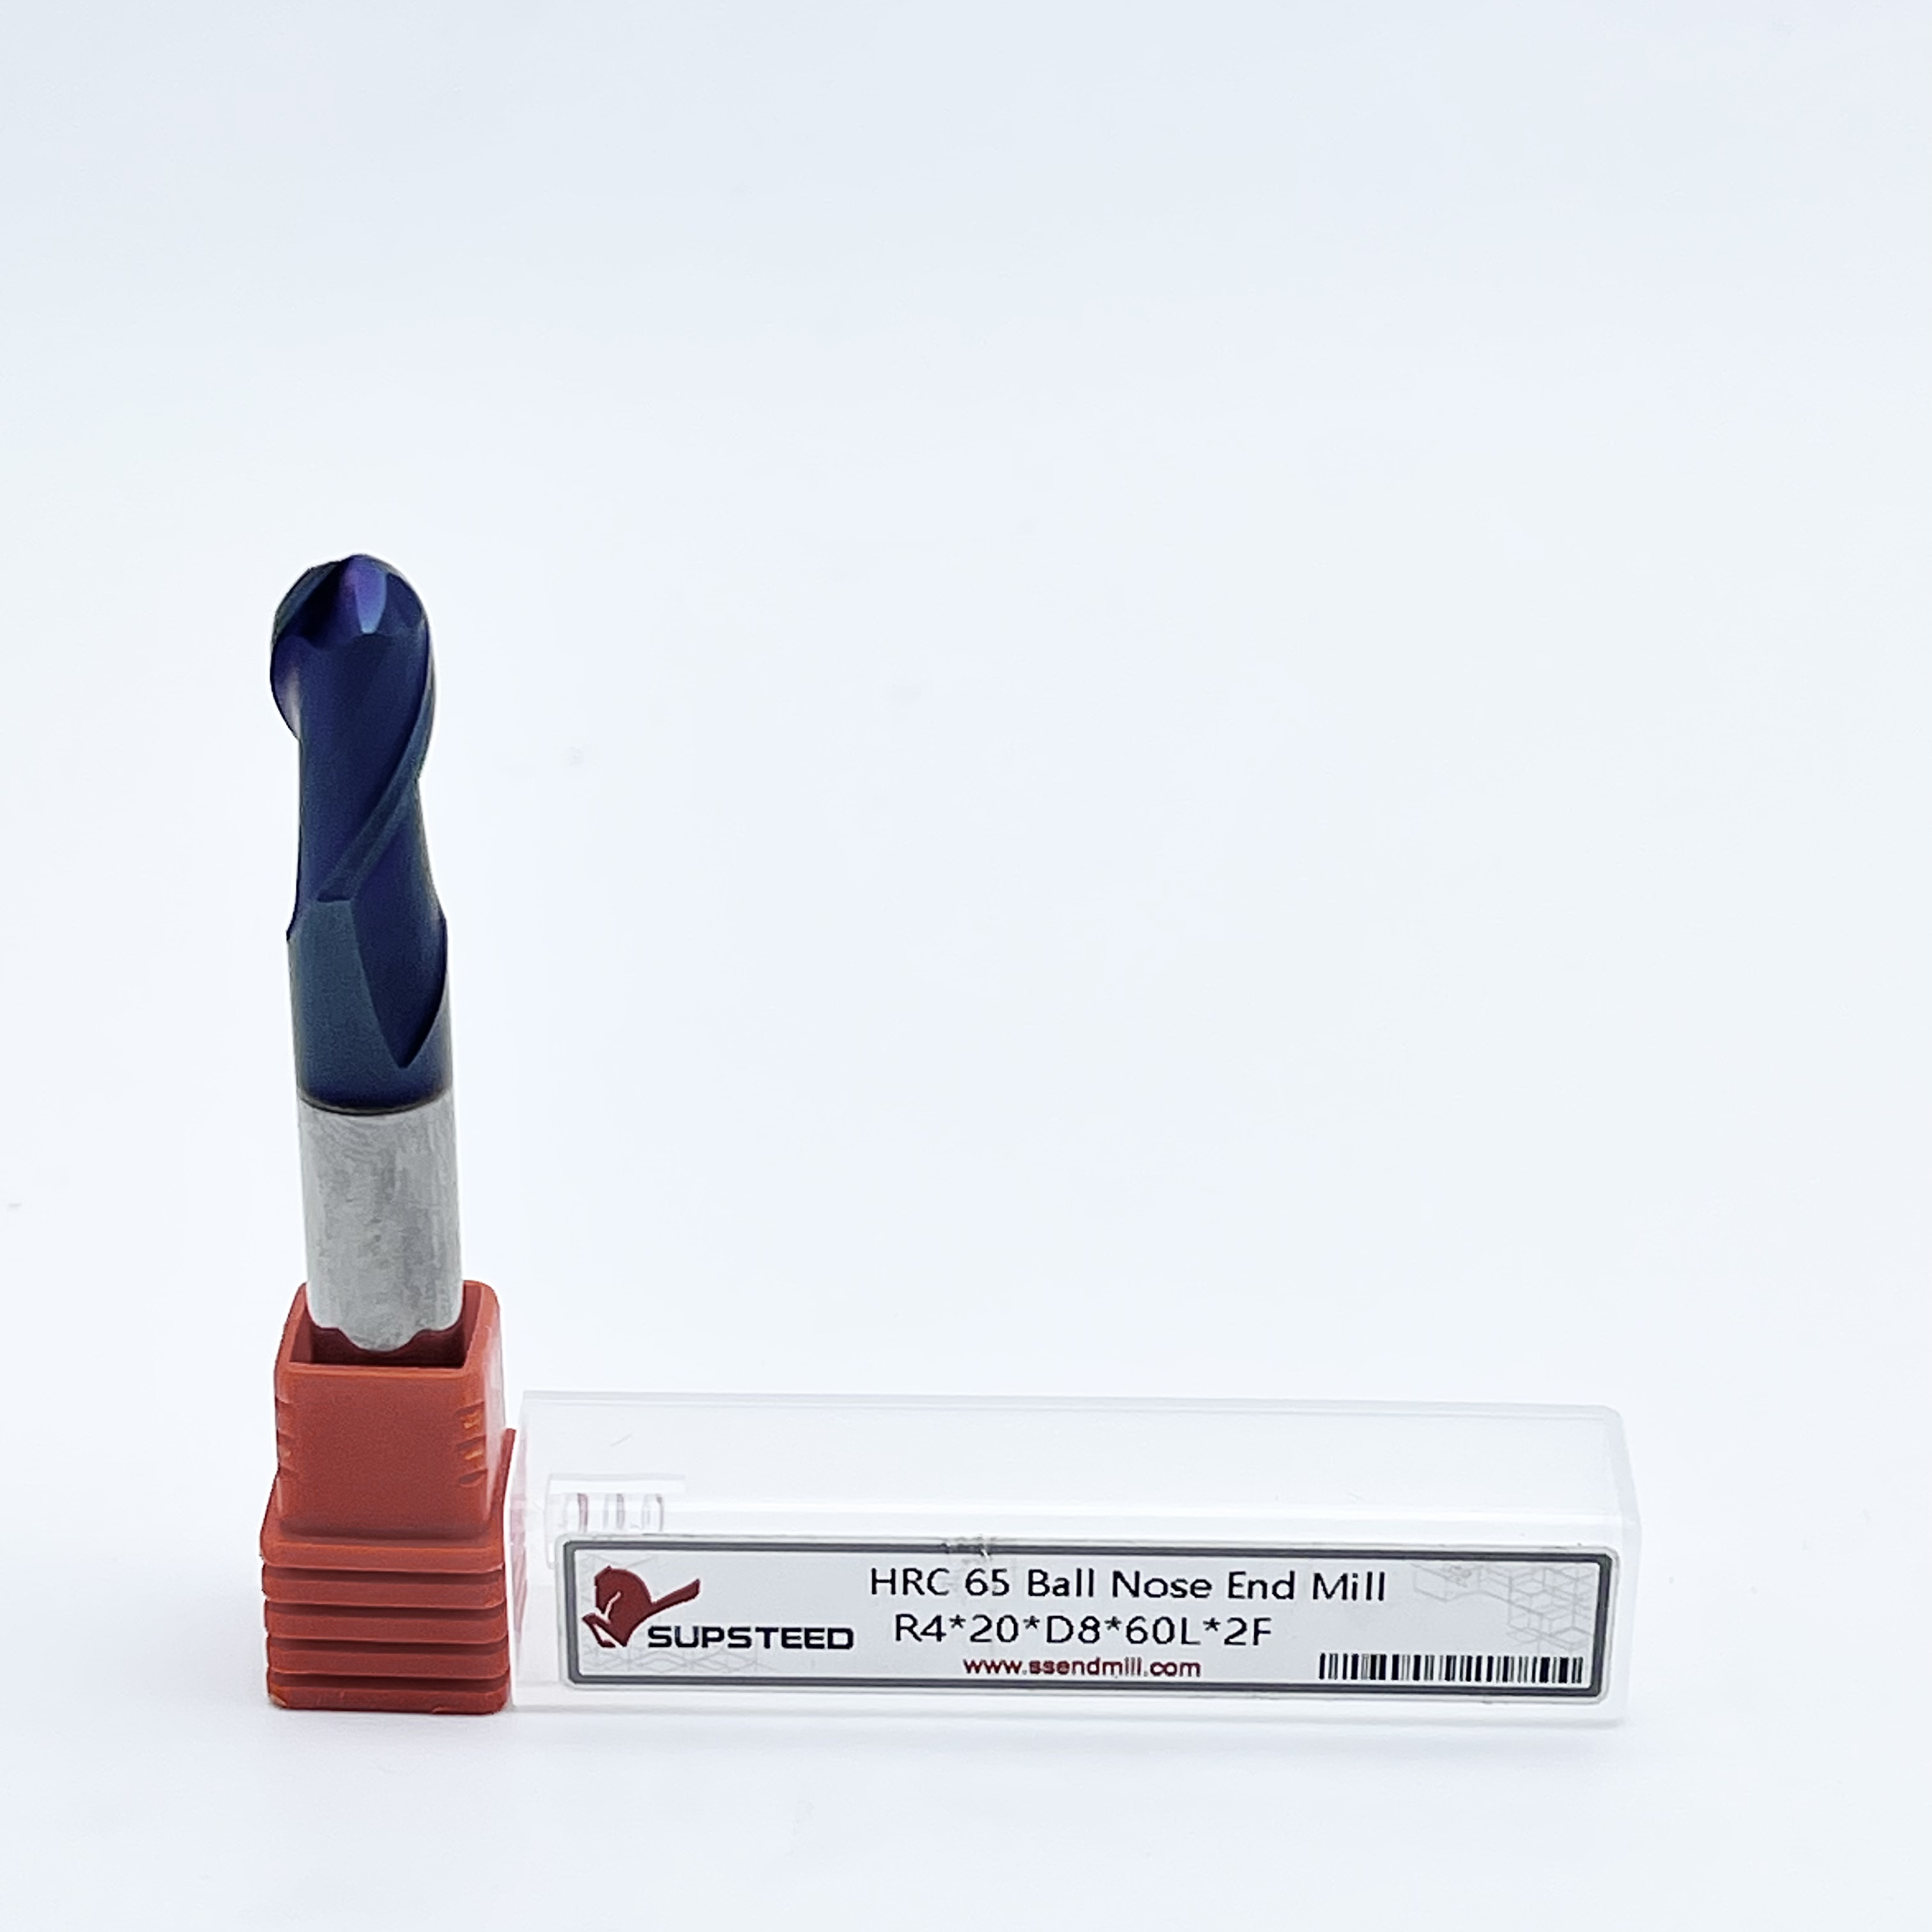
Frezy trzpieniowe z końcówką kulistą mają idealnie półkulistą końcówkę. To czyni je niekwestionowanym standardem branżowym w zakresie profilowania 3D, złożonego wytwarzania form i uzyskiwania doskonałych wykończeń powierzchni na organicznych krzywiznach o dowolnych kształtach.
Frezy trzpieniowe z promieniem naroża łączą geometrię płaskiego dna z precyzyjnie zaokrąglonymi narożnikami. Ta solidna konstrukcja zapewnia wyjątkową wytrzymałość krawędzi, co czyni je idealnymi do zastosowań z dużymi posuwami i agresywną obróbką zgrubną.
Trwałość narzędzia jest zazwyczaj znacznie dłuższa w przypadku geometrii typu „byczego czoła” ze względu na wzmocnioną krawędź skrawającą. Z drugiej strony narzędzia z końcówkami sferycznymi wymagają precyzyjnego programowania CAM, aby ominąć problemy związane z zerową prędkością powierzchniową w martwym punkcie narzędzia.
Ostateczny wybór pomiędzy tymi dwiema geometriami zależy całkowicie od konkretnych wymagań dotyczących ścieżki narzędzia. Polegaj na frezach sferycznych w przypadku topologii 3D omiatających i wykorzystuj narzędzia z zaokrąglonymi narożnikami do kieszeni z płaskim dnem i zaokrąglonymi ścianami.
W nowoczesnej produkcji geometria narzędzia tnącego dyktuje każdy aspekt procesu frezowania. Kontroluje wszystko, od szybkości usuwania materiału sypkiego po końcowe wykończenie powierzchni o mikrocalach. Wybór prawidłowego kształtu nie jest preferencją programisty. Jest to ścisła konieczność mechaniczna, zakorzeniona głęboko w fizyce cięcia metalu.
Profil krawędzi skrawającej dokładnie określa, w jaki sposób narzędzie wchodzi w surowy przedmiot obrabiany. Kiedy flet wgryza się w materiał, generuje znaczne siły ścinające i intensywne obciążenia termiczne. Dokładna geometria końcówki określa rozkład tych sił na podłożu narzędzia. Właściwy rozkład sił zapobiega niebezpiecznemu odkształceniu narzędzia, minimalizuje drgania harmoniczne, powszechnie zwane drganiami, i zapewnia sprawne odprowadzanie wiórów. Użycie niewłaściwego kształtu końcówki powoduje skupienie naprężeń w delikatnym punkcie, co nieuchronnie prowadzi do katastrofalnej awarii narzędzia w połowie cyklu.
Chociaż narzędzia skrawające z pewnością mogą być wykonane ze stali szybkotnącej lub kobaltu, w formie litej rozwiązania do cięcia węglików spiekanych stanowią ostateczny standard branżowy dla współczesnych środowisk produkcyjnych. Węglik wolframu zapewnia wyjątkową sztywność, wyjątkową odporność na zużycie i kluczową zdolność wytrzymywania ekstremalnych temperatur powstających podczas obróbki na sucho z dużą prędkością. W przypadku geometrii wymagających zachowania precyzyjnych mikroskopijnych promieni przez wiele godzin ciągłego cięcia, wrodzona twardość węglika spiekanego zapewnia, że narzędzie zachowuje swój dokładny fabryczny kształt przez bardzo opłacalny okres użytkowania.
Narzędzie z kulistą końcówką jest wysoce wyspecjalizowane. Zostało zaprojektowane specjalnie do pracy z organicznymi kształtami, szerokimi krzywiznami aerodynamicznymi i wieloosiowym konturowaniem, gdzie tradycyjne narzędzia płaskie pozostawiłyby niedopuszczalne żłobienia lub postrzępione stopnie w przedmiocie obrabianym.
Definiująca cecha fizyczna a Frez trzpieniowy z kulistym czołem to jego w pełni zaokrąglona końcówka. Krawędź tnąca tworzy idealną, ciągłą półkulę na dnie rowka. Matematycznie rzecz biorąc, promień tej półkuli stanowi dokładnie połowę całkowitej średnicy frezu. Narzędzie o średnicy 10 mm będzie miało na końcu ciągły promień 5 mm. Ta nieprzerwana krzywa oznacza, że nie ma ostrych narożników, które mogłyby wykruszać się pod obciążeniem. Jednakże zasadniczo zmienia to sposób, w jaki narzędzie tnie metal w porównaniu ze standardowym frezem z kwadratowym trzpieniem.
Najbardziej krytyczne wyzwanie inżynieryjne w przypadku tej specyficznej geometrii leży na samym końcu. Mechanicy nazywają ten obszar martwym punktem. W operacjach frezowania prędkość skrawania lub wielkość powierzchni oblicza się na podstawie efektywnej średnicy narzędzia aktywnie zaangażowanego w skrawanie. Ponieważ sam środkowy punkt półkulistej końcówki ma efektywną średnicę równą zeru absolutnemu, prędkość powierzchniowa w tym dokładnie mikroskopijnym punkcie również wynosi zero.
W rezultacie, gdy martwy punkt styka się z surowcem, nie jest on ścinany ani tnie czysto. Agresywnie ociera i ora. Tarcie generuje nadmierne ciepło i znacznie przyspiesza zużycie końcówki. Aby przeciwdziałać tym fizycznym ograniczeniom, doświadczeni mechanicy programują ścieżki narzędzia z niewielkim kątem nachylenia w obróbce 5-osiowej. Alternatywnie wykorzystują kąty wyprzedzenia i opóźnienia, aby zapewnić, że narzędzie tnie szybciej poruszającą się stroną kuli, a nie ze stojącym martwym punktem.
Pomimo wyzwania związanego z martwym punktem, frezy te pozostają absolutnie niezbędne. Ich podstawową zaletą jest niezrównana zdolność tworzenia niesamowicie gładkich, płynnych krzywizn na złożonych powierzchniach o swobodnych kształtach. Krawędź tnąca jest idealnie ciągła, pozostawiając bardzo spójne wykończenie na bardzo zróżnicowanych wysokościach osi Z. Dzięki temu jest to najlepsza broń wykańczająca do wytwarzania form o wysokiej tolerancji, skomplikowanego odlewania ciśnieniowego i produkcji łopatek turbin lotniczych.
Ta hybrydowa geometria, często nazywana potocznie narzędziem o zaokrąglonym kształcie, doskonale wypełnia lukę funkcjonalną pomiędzy standardowym frezem z trzpieniem kwadratowym a frezem w pełni kulistym. Oferuje unikalne, bardzo poszukiwane połączenie wytrzymałości konstrukcyjnej i możliwości cięcia płaskim dnem.
W przeciwieństwie do pełnej półkuli swojego odpowiednika, a Frez palcowy o promieniu naroża ma przeważnie płaskie dno. Zamiast ostrego, delikatnego przecięcia pod kątem 90 stopni, które można znaleźć w standardowych frezach z trzpieniem kwadratowym, zewnętrzne krawędzie są precyzyjnie oszlifowane za pomocą specjalnego zaokrąglenia. Na przykład solidne narzędzie o średnicy 12 mm może mieć płaską podstawę przechodzącą w promień 1 mm na rogach. Ta sprytna konstrukcja umożliwia agresywną obróbkę płaskich podłóg, pozostawiając jednocześnie gładkie, zaokrąglone przejście wzdłuż przylegających pionowych ścian.
Podstawową zaletą inżynierską tej zaokrąglonej konstrukcji jest zwykła wytrzymałość mechaniczna. W ostrym jak brzytwa frezie walcowo-czołowym naroże o kącie 90 stopni jest niezaprzeczalnie najsłabszym punktem narzędzia. Ta ostra krawędź jest bardzo podatna na mikropęknięcia i katastrofalne odpryski podczas ciężkiej obróbki zgrubnej. Dzięki wprowadzeniu obliczonego promienia ogromne siły skrawania rozkładają się na znacznie większą powierzchnię. To krytyczne wzmocnienie chroni delikatną krawędź węglika, umożliwiając narzędziu wytrzymanie znacznie wyższych prędkości posuwu i większych obciążeń wiórami bez przedwczesnej awarii.
Rzeczywiste zalety tej geometrii skupiają się głównie na wysoce wydajnym usuwaniu materiału i zachowaniu integralności części. Po pierwsze, oferuje znacznie wyższą trwałość narzędzia i dostosowuje się do bardzo agresywnych parametrów obróbki zgrubnej. Co więcej, pozostawienie zaokrąglonego narożnika wewnętrznego w głęboko obrobionej kieszeni znacznie zmniejsza koncentrację naprężeń w finalnie wyprodukowanej części. Jest to niepodlegający negocjacjom wymóg konstrukcyjny w zastosowaniach lotniczych, kosmicznych, medycznych i inżynierii samochodowej.
Gdy komponent mechaniczny ma pofałdowane powierzchnie, złożone topologie organiczne lub szerokie profile aerodynamiczne, frezowanie konturowe 3D . Wymaganą strategią jest W tej wymagającej dziedzinie geometria pełnego promienia jest niekwestionowanym mistrzem.
W prawdziwym profilowaniu 3D maszyna CNC musi jednocześnie interpolować osie X, Y i Z w płynnym ruchu. Zastosowane tutaj narzędzie z płaskim dnem pozostawiłoby wyraźne, brzydkie ślady stopni schodów na zakrzywionych powierzchniach. Prawie na pewno spowodowałoby to żłobienie materiału podczas przechodzenia z płytkiego, płaskiego obszaru do stromej pionowej ściany. Kulista końcówka z łatwością porusza się po tych przejściach. Punkt styku narzędzia wyoblającego z przedmiotem obrabianym płynnie przesuwa się wzdłuż promienia w miarę zmiany nachylenia, zapewniając ciągłą powierzchnię pozbawioną wżerów.
Osiągnięcie lustrzanego wykończenia powierzchni w zastosowaniach 3D wymaga głębokiego, praktycznego zrozumienia stopniowania i wysokości wierzchołka. Przekroczenie to po prostu odległość poprzeczna, na jaką przemieszcza się narzędzie podczas każdego kolejnego równoległego przejścia. Ponieważ profil narzędzia jest okrągły, te równoległe przejścia nieuchronnie pozostawiają maleńkie mikroskopijne grzbiety nieobrobionego materiału, zwane guzkami lub przegrzebkami.
Aby zminimalizować wysokość wierzchołka i radykalnie poprawić wykończenie powierzchni, programiści muszą zmniejszyć odległość przejścia. Zależność pomiędzy średnicą narzędzia, przesunięciem i wynikającą wysokością wierzchołka reguluje precyzyjna trygonometria. Użycie narzędzi o większej średnicy w połączeniu z wyjątkowo małymi odstępami pozwala uzyskać możliwie najgładsze wykończenia. Ta dokładna technika często eliminuje kosztowną potrzebę ręcznego polerowania w warsztatach produkujących formy i matryce.
Tworzenie stopnia 90 stopni w przedmiocie obrabianym polega na jednoczesnym wycinaniu płaskiej powierzchni i pionowej ściany. Ta podstawowa operacja obróbki jest znana jako frezowanie walcowo-czołowe i wymaga solidnego narzędzia, które skutecznie wytrzymuje duże obciążenia promieniowe i osiowe bez uginania się.
High-Efficiency Milling to nowoczesna, wysoce opłacalna strategia obróbki. Wykorzystuje ogromną osiową głębokość skrawania w połączeniu z bardzo małą promieniową głębokością skrawania. Ta zaawansowana technika rozkłada zużycie ścierne równomiernie na całej długości rowka, ale powoduje ogromne naprężenia mechaniczne w dolnych rogach narzędzia. Narzędzie typu bull-nos jest absolutnie idealnym kandydatem do dynamicznych ścieżek narzędzia. Solidny, zaokrąglony narożnik uparcie opiera się odpryskom, które przy dokładnie tych samych agresywnych parametrach obróbki zgrubnej natychmiast zniszczyłyby ostre narzędzie kwadratowe.
W przeciwieństwie do narzędzi z końcówką kulistą, środek frezu o promieniu naroża jest idealnie płaski. Umożliwia to szybkie ścinanie i usuwanie materiału na dnie części, zachowując się podobnie jak tradycyjny frez z kwadratowym trzpieniem. Gdy płaski środek ścina materiał podłogi, zaokrąglona krawędź zewnętrzna jednocześnie omiata pionową ścianę. Pozostawia to czyste, precyzyjne pobocze z wymaganym zaokrągleniem konstrukcyjnym na przecięciu.
Ostatnie osiągnięcia w sektorze produkcyjnym podkreślają ogromne przejście w kierunku dynamicznych ścieżek narzędzia i szybkiej obróbki 5-osiowej. Sektory pojazdów elektrycznych i lotnictwa powodują ogromny wzrost popytu na narzędzia umożliwiające obróbkę egzotycznych stopów, takich jak tytan i Inconel. W środowiskach obciążonych wysokimi obciążeniami głównym celem jest minimalizacja czasu cyklu przy jednoczesnej stabilizacji trwałości narzędzia.
W związku z tym dane branżowe wskazują na gwałtowny wzrost stosowania narzędzi z zaokrąglonymi narożami do wysokowydajnej obróbki zgrubnej. Wzmocniona geometria pozwala warsztatom zwiększyć posuw do absolutnego limitu wrzecion obrabiarek bez obawy przed nagłym złamaniem narzędzia. Tymczasem narzędzia sferyczne o wysokiej twardości pozostają wyłącznie zarezerwowane dla końcowych przejść mikrowykańczających na skomplikowanych formach i łopatkach turbin.
Aby podjąć świadomą decyzję o zakupie i programowaniu CAM, przejrzyj to bezpośrednie porównanie kluczowych wskaźników wydajności produkcji.
Metryka wydajności |
Frez kulisty |
Frez walcowo-czołowy z promieniem naroża |
|---|---|---|
Szybkość usuwania materiału |
Niski. Najlepiej nadaje się do lekkich przejść wykończeniowych. |
Niezwykle wysoki. Idealny do agresywnej obróbki zgrubnej. |
Wykończenie powierzchni na krzywych 3D |
Znakomity. Pozostawia gładkie, płynne wykończenie. |
Słaby. Pozostawia duże stopnie schodów na stromych zboczach. |
Możliwość montażu na płaskiej podłodze |
Nieskuteczny. Skłonny do centralnego tarcia i rozmazywania. |
Doskonały. Szybko i czysto tnie płaskie podłogi. |
Trwałość narzędzia |
Umiarkowany. Wymaga kątów pochylenia, aby zapobiec zużyciu końcówki. |
Wyjątkowy. Zaokrąglenie narożnika równomiernie rozkłada naprężenia. |
Wybór optymalnej geometrii narzędzia wymaga dokładnej analizy konkretnego przedmiotu obrabianego, głębokiego zrozumienia sztywnych możliwości maszyny i zaopatrzenia się w niezawodne, wysokowydajne narzędzia w oparciu o dokładne specyfikacje materiałowe.
Drzewo decyzyjne staje się bardzo przydatne, gdy dopasujesz geometrię do parametrów materiału. W przypadku obróbki hartowanych stali narzędziowych do HRC65 najważniejsza jest sztywność narzędzia.
Wybierz kulistą końcówkę: użyj tej geometrii, jeśli część ma szerokie organiczne krzywizny, złożone wnęki formy 3D lub wymaga ciągłego lustrzanego wykończenia na różnych wysokościach Z. W przypadku wyjątkowo twardych materiałów należy wybrać narzędzie o klasie HRC65 z podłożem z mikroziarnistego węglika, aby mieć pewność, że końcówka nie odkształci się pod dużym obciążeniem termicznym.
Wybierz kształt byczy: wybierz tę geometrię, jeśli część zawiera głębokie kieszenie konstrukcyjne, proste ściany pionowe, rozległe płaskie podłogi lub wymaga usunięcia dużego materiału sypkiego przed ostatecznym wykończeniem. Wzmocniony narożnik jest obowiązkowy w przypadku dynamicznej obróbki zgrubnej twardych stopów.
W wysokoprodukcyjnej produkcji CNC rzadko istnieje ścisły wybór między jednym a drugim. Rentowne warsztaty wykorzystują hybrydowe podejście do oprzyrządowania, aby zmaksymalizować wydajność wrzeciona. Standardowy przepływ pracy obejmuje obróbkę zgrubną masywnego bloku formy 3D za pomocą narzędzia o dużym promieniu w celu szybkiego usunięcia materiału sypkiego. Gdy część zostanie agresywnie wysunięta, operator płynnie przełącza się na mniejsze narzędzie kuliste. To narzędzie wykonuje dokładne przejścia wykańczające 3D, bez wysiłku usuwając pozostałe stopnie schodów pozostawione przez cykl obróbki zgrubnej.
Bez względu na to, jaką geometrię ostatecznie wybierzesz, surowa jakość podłoża węglikowego i nałożonej powłoki zadecyduje o sukcesie na maszynie. Niezwykle istotne jest inwestowanie w najwyższej jakości rozwiązania z węglika spiekanego, które zawierają zaawansowane, wysokowydajne powłoki, takie jak azotek tytanu i aluminium lub azotek aluminium i tytanu. Te specjalistyczne powłoki zapewniają istotną barierę termiczną, dzięki czemu krawędź skrawająca jest w stanie wytrzymać ogromne ciepło powstające podczas obróbki na sucho lub dynamicznego konturowania z dużą prędkością.
Gotowy do optymalizacji procesu obróbki, wyeliminowania drgań i drastycznego skrócenia czasu cykli? Wybór dokładnie właściwej geometrii i powłoki ma ogromne znaczenie w hali produkcyjnej. Odwiedzać https://www.ssendmill.com , aby zapoznać się z obszernym katalogiem precyzyjnie szlifowanych frezów palcowych. Niezależnie od tego, czy potrzebujesz frezów z czołem kulistym o klasie HRC65 do hartowanej stali formierskiej, czy wytrzymałych narzędzi z promieniem naroża do obróbki zgrubnej tytanu, znajdziesz dokładnie takie narzędzia przemysłowe, jakie są wymagane, aby zagwarantować węższe tolerancje i nieskazitelne wykończenie powierzchni każdej pojedynczej części.
Tak, ale jego zastosowanie jest zwykle ograniczone do bardzo płytkich krzywizn lub agresywnych operacji obróbki zgrubnej 3D, mających na celu wydobycie materiału sypkiego. W przypadku stromych lub złożonych profili 3D narzędzie o płaskim dnie i promieniu prawdopodobnie żłobi materiał lub pozostawia masywne stopnie schodów. Narzędzie z kulistą końcówką pozostaje znacznie lepszym wyborem do końcowego wykończenia 3D.
Sam środek kulistego narzędzia ma efektywną średnicę skrawania równą zero, co oznacza, że prędkość powierzchni skrawania również wynosi zero. Podawany bezpośrednio w materiał ma tendencję do tarcia, orania i generowania ogromnego tarcia, zamiast czystego ścinania metalu. Prowadzi to do szybkiego zużycia termicznego, chyba że programista użyje kąta nachylenia do cięcia bokiem narzędzia.
W zdecydowanej większości scenariuszy obróbki ciężkiej – tak. Zaokrąglony narożnik fizycznie chroni najbardziej delikatną i wrażliwą część rowka węglikowego przed odpryskami. To geometryczne wzmocnienie znacznie wydłuża żywotność narzędzia, szczególnie podczas ciężkiej obróbki zgrubnej i dynamicznego frezowania.
Przekroczenie jest obliczane matematycznie na podstawie maksymalnej dopuszczalnej wysokości wierzchołka, zwanej także wysokością przegrzebka, oraz określonej średnicy narzędzia. Mniejsze przejścia z narzędziami o większej średnicy zapewniają możliwie najgładsze wykończenia w profilowaniu 3D, chociaż proporcjonalnie wydłużają całkowity czas cyklu maszyny.
Podczas obróbki metali twardych idealny stopień redukcji zależy w dużej mierze od strategii dynamicznego frezowania. W przypadku frezowania o wysokiej wydajności operatorzy zazwyczaj stosują dużą osiową głębokość skrawania, do dwukrotności średnicy narzędzia, w połączeniu z bardzo lekkim promieniowym przesunięciem wynoszącym od pięciu do dziesięciu procent. Wykorzystuje się w ten sposób całą długość rowka, a zaokrąglony narożnik pochłania wstrząs wejściowy.
Bicie narzędzia jest katastrofalne podczas obróbki wykańczającej 3D. Nawet kilka dziesięciotysięcznych cala bicia spowoduje, że jeden rowek będzie przyjmować większe obciążenie wiórami niż pozostałe. W przypadku kulistej końcówki ta nierówna siła skrawania powoduje widoczne drgania i pogarsza jakość wykończenia powierzchni, całkowicie mijając się z celem stosowania precyzyjnego narzędzia do wykańczania.
Do obu tych geometrii zdecydowanie zaleca się stosowanie mikroziarnistego węglika spiekanego. Ze względu na wyjątkową sztywność konstrukcyjną, wysoką tolerancję na ciepło i niesamowitą zdolność utrzymywania ostrej jak brzytwa krawędzi znacznie dłużej niż w przypadku tradycyjnych stali narzędziowych, jest to niekwestionowany standard w nowoczesnych zastosowaniach CNC.