Visualizações: 0 Autor: Editor do site Horário de publicação: 22/09/2026 Origem: Site

Imagine uma fresadora CNC mergulhando em um painel aeroespacial de fibra de carbono de alto valor. O fuso zumbe, a passagem final começa e então um estalo distinto ecoa pela oficina. A camada superior se estilhaça completamente. Um único erro de usinagem pode arruinar instantaneamente componentes compostos caros. A delaminação continua sendo a principal culpada pelas enormes taxas de sucata na fabricação de fibra de carbono. Neste guia abrangente, exploraremos como geometrias específicas de ferramentas não metálicas neutralizam as forças de corte para evitar esse problema caro diretamente na fonte.
A delaminação é evitável: Compreender as diferenças mecânicas entre a delaminação peel-up e push-out é o primeiro passo crítico para interromper a separação das camadas.
A geometria da ferramenta é tudo: projetos de engenharia especializados são fabricados explicitamente para comprimir camadas compostas em vez de separá-las.
Questões materiais: As fibras de carbono e vidro são notoriamente abrasivas. A atualização para soluções avançadas com cobertura de metal duro ou diamante é um requisito absoluto para manter a nitidez da aresta.
Parâmetros adequados: O emparelhamento das geometrias de corte corretas com velocidades de fuso e taxas de avanço otimizadas evita o acúmulo de calor induzido por fricção, evitando assim a degradação da resina.
Para usinar materiais compósitos de maneira eficaz, você deve primeiro compreender sua arquitetura física. Polímeros reforçados com fibra de carbono e fibra de vidro são anisotrópicos. Isto significa que as suas propriedades mecânicas mudam drasticamente dependendo da orientação e direção das fibras. Ao contrário de um bloco homogêneo de alumínio, os compósitos consistem em fios altamente abrasivos e de alta resistência à tração suspensos em uma matriz de resina relativamente macia e quebradiça, que geralmente é epóxi.
Quando uma aresta de corte interage com este material bifásico, a resistência variável entre as fibras estruturais duras e a matriz de ligação macia cria uma dinâmica de corte caótica. Se as forças aplicadas excederem a resistência de ligação interlaminar da resina, as camadas inevitavelmente se separam. Esta separação compromete imediatamente a integridade estrutural e a capacidade de carga do componente.
A delaminação peel-up ocorre na superfície superior da peça composta. À medida que uma ferramenta rotativa entra no material, os canais helicoidais tradicionais geram uma tração axial para cima. Se a borda não for muito nítida ou se o ângulo da hélice for excessivamente agressivo, esta força de elevação supera a força adesiva da matriz epóxi. Consequentemente, as camadas superiores de fibras são removidas da estrutura subjacente antes que possam ser cortadas de forma limpa. Isso deixa uma borda desgastada e rejeitada.
Por outro lado, a delaminação por push-out ocorre na superfície inferior da peça de trabalho na saída da ferramenta. À medida que o cortador empurra para baixo através das camadas finais do compósito, o material restante não cortado torna-se extremamente fino e perde a sua rigidez estrutural. A força de impulso para baixo dobra e empurra essas fibras inferiores sem suporte para fora. Isto fratura a matriz de resina e causa lascas severas na parte traseira do painel.
O estresse mecânico não é a única causa da separação das camadas. A dinâmica térmica desempenha um papel importante e muitas vezes esquecido. As resinas epóxi usadas em painéis compósitos têm uma temperatura de transição vítrea relativamente baixa, normalmente oscilando entre 150 e 200 graus Celsius. Se uma ferramenta cega roçar nas fibras abrasivas em vez de cortá-las, o atrito resultante gera intenso calor localizado. Este pico térmico derrete ou mancha a matriz de resina. O enfraquecimento da ligação entre as camadas agrava severamente a delaminação de peel-up e push-out.
Tipo de delaminação |
Localização |
Causa Primária |
Direção de Força |
|---|---|---|---|
Descascamento |
Superfície superior |
Alta força axial ascendente, arestas de corte cegas |
Levantamento ascendente |
Empurrar |
Superfície inferior |
Alta força de impulso descendente, falta de suporte inferior |
Flexão para baixo |
Térmico |
Zona de corte inteira |
Atrito devido a ferramentas desgastadas, alimentação ou velocidade incorreta |
Multidirecional |
Engenheiros e maquinistas acostumados a trabalhar com aço ou titânio muitas vezes tentam usar aço rápido padrão ou fresas de topo convencionais em painéis compostos. Essa abordagem resulta quase universalmente em altas taxas de refugo, acabamentos superficiais ruins e falha rápida da ferramenta. Os instrumentos padrão de corte de metal são estrutural e geometricamente inadequados para compósitos por duas razões principais. Estes incluem a abrasividade do material e a mecânica fundamental do corte.
As fibras de carbono e vidro possuem resistência à tração e dureza extremamente altas. Em um nível microscópico, cortar esses fios é semelhante a usinar um bloco sólido de lixa. As ferramentas padrão de aço rápido não possuem a dureza necessária para suportar essa abrasão e perderão sua aresta de corte em minutos. Mesmo o metal duro padrão de microgrãos projetado para metal sofrerá rápido desgaste de flanco quando exposto à abrasão contínua da fibra. Os operadores muitas vezes percebem que quando uma ferramenta perde sua aresta, a carga do fuso aumenta ligeiramente. Este é um claro sinal de alerta de que a ferramenta parou de cortar as fibras e começou a atravessá-las.
As ferramentas metálicas padrão são projetadas para cisalhar materiais homogêneos. Eles contam com ângulos de inclinação específicos e grandes vales de canais para cortar cavacos de metal contínuos que evacuam o calor da zona de corte. Os compósitos, entretanto, não se comportam dessa maneira. Devido à sua matriz frágil, o carbono e a fibra de vidro fraturam e estilhaçam no ponto de contato, transformando-se em pó fino e altamente abrasivo.
Projetos de corte de metal com ângulos de hélice elevados são totalmente ineficientes no gerenciamento dessa poeira. Além disso, a ação lifting agressiva contribui diretamente para a delaminação peel-up. Para obter cortes limpos e manter um controle de qualidade rigoroso, as instalações de fabricação devem fazer a transição para soluções não metálicas especializadas. Estes instrumentos especializados não são um luxo opcional. Eles são um requisito obrigatório de engenharia para a produção de componentes livres de defeitos.
Olhando para o panorama industrial mais amplo, a mudança para a redução do peso nos setores aeroespacial e de veículos elétricos desencadeou um aumento sem precedentes no volume de componentes compósitos. No entanto, dados recentes da indústria destacam um grave estrangulamento. A delaminação induzida pela usinagem é responsável por uma porcentagem impressionante dos custos totais de sucata. A tendência predominante mostra que instalações de primeira linha abandonam agressivamente ferramentas de metalurgia reaproveitadas. Em vez disso, a indústria está padronizando soluções dedicadas de usinagem de não-metais para alcançar tolerâncias de defeito zero. Essa mudança é essencial para dar suporte a ambientes de produção altamente automatizados, onde o retrabalho manual não é mais viável financeiramente.
A eliminação da delaminação requer geometrias que neutralizem ativamente as forças axiais e cortem de forma limpa as fibras resistentes. Os fabricantes de ferramentas desenvolveram vários projetos específicos para enfrentar os desafios únicos dos compósitos modernos.
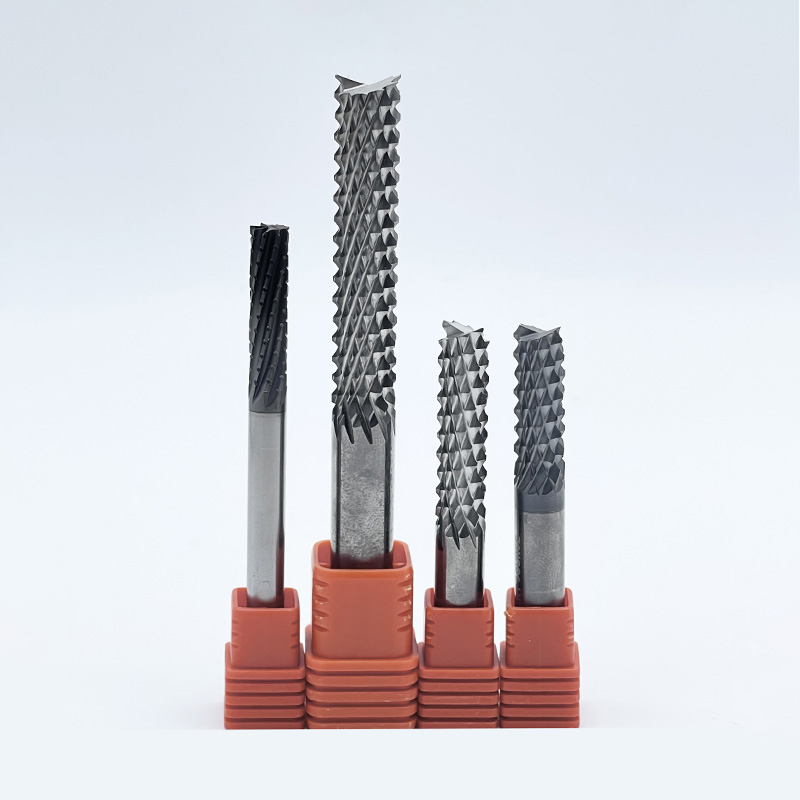
Uma das soluções mais eficazes para rotear e encaixar painéis compostos é o Fresa de topo micro dentada , comumente chamada na loja como fresa de espiga de milho ou fresa de corte de diamante. Em vez de ter dois ou quatro canais helicoidais contínuos, este projeto apresenta dezenas de pequenos dentes de corte interligados, distribuídos ao longo do comprimento de corte. Os modelos de alto desempenho geralmente apresentam configurações de dentes ultradensos para maximizar o cisalhamento das fibras.
Essa geometria é excelente porque os numerosos dentes envolvem o material em pequenos incrementos. Em vez de puxar fios longos e contínuos de fibra de carbono, os microdentes trituram e fraturam as fibras em partículas microscópicas de poeira. A intersecção dos ângulos de corte para cima e para baixo dos dentes individuais cancela as forças gerais de levantamento e impulso. Isso mantém as camadas compostas perfeitamente intactas. Além disso, a ação de corte interrompida permite melhor fluxo de ar e dissipação de calor, evitando que a matriz resinosa atinja seu ponto de fusão.
Ao aparar bordas ou perfilar painéis, é fundamental manter uma borda superior e inferior impecável. O roteador de compressão é amplamente considerado o principal Fresa CFRP para esta aplicação específica. Ele apresenta um design exclusivo de dupla hélice. A porção inferior do comprimento de corte possui uma geometria de corte para cima, enquanto a porção superior possui uma geometria de corte para baixo.
À medida que a ferramenta engata no material, os canais cortados para cima puxam as camadas inferiores para cima e os canais cortados para baixo empurram as camadas superiores para baixo. Isto cria uma zona de compressão altamente eficaz no centro da peça de trabalho. Ao forçar todas as camadas compostas para dentro em direção ao núcleo, o roteador de compressão neutraliza completamente as forças de remoção e remoção simultaneamente. O resultado é uma borda perfeitamente limpa e sem delaminação.
Embora o carbono e o vidro compartilhem desafios de usinagem semelhantes, as fibras de vidro apresentam comportamentos mecânicos ligeiramente diferentes. Eles são incrivelmente resistentes e tendem a dobrar ou flexionar antes de serem cortados. Se uma ferramenta não estiver perfeitamente otimizada, ela deixará uma borda difusa onde os fios de vidro foram rasgados, em vez de serem cortados corretamente.
Um dedicado O cortador de fibra de vidro é projetado com uma aresta de corte ultraafiada e ângulos de inclinação específicos projetados para cortar fios resistentes com deflexão mínima. Geralmente apresentam um número maior de canais para garantir uma maior frequência de cortes por revolução. Isso corta as fibras de vidro antes que elas tenham a chance de se afastar da zona de corte.
Mesmo a geometria mais perfeitamente projetada irá falhar se o material do substrato subjacente não puder suportar o ambiente hostil da usinagem de compósitos. A seleção do material da ferramenta determina diretamente a vida útil, a retenção das arestas e a capacidade de evitar a separação das camadas em longos ciclos de produção.
Para a grande maioria das aplicações não metálicas, ferramentas compostas de metal duro servem como base da indústria. A usinagem de fibra de carbono requer submicrogrãos sólidos ou carboneto de tungstênio de grãos ultrafinos, onde as partículas são normalmente menores que 0,4 a 0,8 mícrons. Esta estrutura ultrafina proporciona uma combinação superior de dureza e resistência à ruptura transversal. A estrutura densa do grão permite aos fabricantes desbastar uma aresta agressivamente afiada sem que ela se esfarele ou lasque. Uma lâmina afiada é uma necessidade absoluta para cortar fibras.
Em ambientes de produção aeroespacial ou automotiva de alto volume, a extrema abrasividade da fibra de carbono desgastará até mesmo o melhor metal duro sem revestimento muito rapidamente. Nestes cenários, a atualização para a tecnologia diamantífera torna-se uma necessidade económica.
A Deposição Química de Vapor desenvolve uma camada de diamante cristalino real diretamente no substrato de metal duro. Isso mantém geometrias complexas enquanto aumenta a dureza da superfície para quase 10.000 dureza Vickers. Isto reduz drasticamente o desgaste abrasivo e prolonga a vida útil da ferramenta em até quinze vezes. Alternativamente, as ferramentas de diamante policristalino apresentam wafers de diamante soldados em um corpo de metal duro. Embora limitados a perfis mais simples, eles oferecem a máxima resistência ao desgaste, muitas vezes superando o metal duro padrão em cinquenta vezes ou mais.
Além do tipo de ferramenta abrangente, as microgeometrias específicas fundamentam-se no ferramentas de corte compostas determinam seu sucesso na prevenção da delaminação. A atenção à contagem de canais, aos ângulos da hélice e à preparação das bordas é fundamental.
Ao usinar metais, contagens baixas de canais proporcionam grandes vales para evacuação de cavacos. Como os compósitos produzem poeira fina, grandes vales de canais são desnecessários. Em vez disso, as ferramentas não metálicas geralmente apresentam contagens de canais mais altas, como quatro, seis ou oito. Isso aumenta o diâmetro do núcleo para máxima rigidez. Também aumenta o número de arestas de corte que envolvem o material por rotação, garantindo que as fibras sejam cortadas de forma rápida e limpa.
O ângulo da hélice influencia diretamente a direção das forças de corte. As fresas de topo de hélice alta tradicionais geram enormes forças axiais, que atuam como a principal causa da delaminação peel-up. Ferramentas projetadas para fibra de carbono normalmente utilizam ângulos de hélice muito baixos, entre cinco e quinze graus. Alguns até usam canais retos em zero graus para direcionar as forças radialmente na lateral do corte, mantendo as camadas compostas intactas.
Na metalurgia, as arestas de corte são frequentemente afiadas ou recebem um raio microscópico para evitar lascas. Ao usinar fibra de carbono e fibra de vidro, o brunimento é estritamente proibido. A ferramenta deve possuir uma borda bem afiada. Qualquer raio fará com que a ferramenta empurre e esfregue as fibras em vez de cortá-las. Isso gera calor instantaneamente e leva diretamente à delaminação.
Aplicar a ferramenta certa com os parâmetros errados ainda resultará na sucata da peça. Ao contrário dos metais isotrópicos que se deformam plasticamente, os materiais compósitos são anisotrópicos e frágeis. Alcançar um corte perfeito requer um equilíbrio preciso entre velocidade do fuso, taxa de avanço e gerenciamento térmico.
O princípio fundamental da usinagem de compósitos é manter altas velocidades do fuso juntamente com taxas de avanço relativamente baixas. Altas velocidades de corte são críticas porque as fibras de carbono e vidro possuem imensa resistência à tração. Se a borda atingir a fibra muito lentamente, a fibra terá tempo para dobrar ou desviar. Ao utilizar altas velocidades do fuso, a aresta de corte impacta a fibra com energia cinética suficiente para quebrá-la de maneira limpa.
As taxas de alimentação devem ser cuidadosamente controladas. Se o avanço for muito agressivo, a ferramenta engata muito material, forçando a separação das camadas e causando delaminação por push-out. Contudo, o avanço não pode ser tão baixo que a ferramenta apenas esfregue contra o material. Esfregar gera atrito excessivo e danos térmicos catastróficos.
O calor é o destruidor silencioso dos compósitos. Embora a usinagem de metais dependa muito de refrigeração líquida, os refrigerantes líquidos são geralmente evitados neste setor. Os compósitos podem absorver umidade, o que degrada suas propriedades mecânicas. Além disso, quando o líquido refrigerante se mistura com o pó fino do composto, ele cria uma lama altamente abrasiva que desgasta prematuramente as guias da máquina e as vedações do eixo.
Portanto, a usinagem a seco é o padrão da indústria. Os maquinistas contam com geometrias de ferramentas otimizadas para minimizar o atrito e empregam sistemas de extração de pó a vácuo de alta velocidade. Esses potentes aspiradores locais removem poeira perigosa enquanto puxam o ar ambiente pela zona de corte, proporcionando o resfriamento convectivo necessário.
A direção do caminho da ferramenta impacta significativamente a qualidade da aresta. No fresamento convencional, a aresta de corte entra na espessura zero e sai na espessura máxima, puxando o material para cima. O fresamento concordante é quase universalmente recomendado para perfilar compósitos. No fresamento concordante, a ferramenta entra na espessura máxima e empurra para baixo e para dentro contra o substrato não cortado. Isso atua como um suporte rígido para apoiar as fibras à medida que são cortadas.
Tipo de material |
Material da ferramenta |
Pés de velocidade de superfície por minuto |
Alimentação por polegada de dente |
Estratégia de Fresamento |
|---|---|---|---|---|
Fibra de carbono padrão |
Carboneto Sólido |
400 a 800 |
0,001 a 0,003 |
Subir Fresagem |
Fibra de carbono de alta temperatura |
Diamante revestido |
800 a 1.500 |
0,002 a 0,005 |
Subir Fresagem |
Fibra de vidro G10 ou FR4 |
Carboneto Sólido |
300 a 600 |
0,001 a 0,004 |
Subir Fresagem |
Para gerentes de compras, engenheiros de produção e maquinistas CNC, selecionar as ferramentas corretas é uma decisão financeira crítica. O alto custo inicial dos painéis compostos significa que as taxas de descarte devem ser mantidas próximas de zero. Ferramentas metálicas padrão são uma falsa economia. Eles podem custar menos inicialmente, mas inevitavelmente custarão exponencialmente mais em peças danificadas e tempo de inatividade da máquina. Para selecionar sistematicamente as soluções corretas de usinagem de não-metais, avalie seus requisitos de acordo com três critérios principais.
Nem todos os compósitos se comportam da mesma maneira sob um fuso. A fibra de carbono pura requer ferramentas com extrema dureza e bordas afiadas, tornando as fresas de topo microdentadas altamente eficazes para desbaste. A fibra de vidro, por ser incrivelmente resistente, exige cortadores dedicados com ângulos de inclinação específicos para cortar os fios de maneira limpa, sem deixar bordas desgastadas. Os painéis sanduíche em formato de favo de mel exigem geometrias especializadas que cortam a resistente camada externa sem esmagar a delicada estrutura central.
A geometria deve corresponder perfeitamente à operação física. Ao finalizar as dimensões externas de um painel, um cortador de compressão é ideal para neutralizar as forças de delaminação superior e inferior. Para mergulhar ou cortar recursos internos, uma tupia de espiga de milho é excelente no gerenciamento de calor e na prevenção de arrancamento de fibras longas. A fabricação de furos requer brocas compostas especializadas com uma geometria de ponta exclusiva para marcar o perímetro antes que a alma central passe.
Para ambientes de produção ou pesquisa de baixo volume, o metal duro de submicrogrãos não revestido oferece o melhor retorno sobre o investimento. Fornece a nitidez necessária sem o alto custo inicial do diamante. Na produção em massa de alto volume, entretanto, as trocas de ferramentas representam perda de tempo e as arestas cegas correm o risco de sucatear peças caras. A atualização para ferramentas com revestimento de diamante ou pastilhas de diamante maciço torna-se uma necessidade econômica. Isso prolonga a vida útil da ferramenta exponencialmente e resulta em um custo por peça muito menor ao longo do tempo.
A usinagem de compósitos é uma disciplina altamente especializada que não deixa espaço para suposições. As equipes de engenharia devem estabelecer parcerias diretas com fabricantes especializados exclusivamente em aplicações não metálicas para aproveitar dados empíricos e recomendações personalizadas adaptadas a matrizes específicas.
A delaminação freqüentemente destrói peças compostas extremamente caras, mas é um problema de fabricação altamente evitável. Ao compreender a mecânica da separação de camadas e abandonar os equipamentos de metalurgia reaproveitados, as instalações podem melhorar drasticamente a qualidade da produção. Escolha sempre a geometria e o material de substrato corretos para sua aplicação específica. Ferramentas não metálicas especializadas eliminam completamente as peças descartadas, garantindo que esse investimento em ferramentas inteligentes se pague rapidamente. Para engenheiros que buscam eliminar as taxas de refugo, selecionar ferramentas de engenharia de precisão de um fabricante especializado é o caminho mais rápido para uma produção com zero defeitos. Navegue pelas soluções de usinagem de não-metais de alto desempenho na SS End Mill para encontrar hoje a geometria e o substrato exatos para sua matriz composta específica.
A escolha ideal depende diretamente da sua operação de usinagem específica. Para roteamento de borda e criação de perfil de limites externos, um roteador de compressão é a melhor opção. Seu design exclusivo de canal oposto empurra as camadas superior e inferior da fibra de carbono para dentro, neutralizando efetivamente as forças axiais que causam delaminação de descascamento e expulsão. Para operações internas de abertura de canais, bolsões ou desbaste, uma fresa de topo microdentada é superior, pois retifica o material para evitar o arrancamento da fibra.
Tecnicamente, uma ferramenta de metal padrão corta fibra de vidro por um período muito breve, mas é altamente desencorajada na fabricação profissional. As fibras de vidro são incrivelmente abrasivas e irão completar a ponta do aço rápido padrão ou do metal duro convencional em poucos minutos. Uma vez que a borda fica cega, ela para de cortar as fibras e começa a rasgá-las. Isso resulta em forte acúmulo de calor, fusão da matriz, lascas pesadas e, por fim, em uma peça arruinada. É necessário um cortador de fibra de vidro dedicado com dureza e preparação de borda adequadas para manter a integridade da peça.
Ao contrário das fresas de topo padrão que apresentam dois a quatro canais contínuos, uma fresa de topo microdentada apresenta dezenas de pequenas arestas de corte sobrepostas que lembram uma espiga de milho. Ao usinar compósitos, esses numerosos dentes pequenos atuam mais como um rebolo de precisão do que como um cortador de cisalhamento tradicional. Eles quebram as resistentes fibras de carbono ou vidro em partículas microscópicas de poeira, em vez de agarrar e puxar fios longos e contínuos. Esta ação de retificação minimiza a tensão axial colocada nas camadas compostas, mantendo a estrutura laminada perfeitamente intacta e deixando uma borda limpa e sem desgaste.
A principal diferença está na dureza do material e na resistência à abrasão. Os materiais compósitos dependem de fibras que são significativamente mais duras e abrasivas do que os cavacos produzidos pelo alumínio ou aço. O aço rápido não possui a resistência ao desgaste necessária. As fibras abrasivas agem como uma lixa, destruindo a borda do aço quase que instantaneamente. As ferramentas compostas de metal duro submicrogrãos são projetadas para serem exponencialmente mais duras. Isso permite que eles suportem a abrasão constante das fibras, mantendo ao mesmo tempo a lâmina afiada necessária para cortar o material sem causar delaminação.
Normalmente, são recomendadas altas velocidades do fuso, variando de 10.000 a 20.000 RPM, dependendo do diâmetro da ferramenta e da matriz específica. Altas velocidades garantem que as fibras sejam impactadas com energia cinética suficiente para serem cortadas de forma limpa, em vez de serem dobradas ou desviadas da aresta de corte.
Evitar o desgaste requer uma fresa dedicada com uma borda extremamente afiada e um alto número de canais para maximizar a frequência de cisalhamento. Além disso, o uso de uma estratégia de fresamento ascendente garante que a ferramenta empurre as fibras contra o material não cortado, fornecendo suporte que impede que os resistentes fios de vidro se rasguem.