Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 22/09/2026 Origine: Sito

Immagina un router CNC che si tuffa in un pannello aerospaziale in fibra di carbonio di alto valore. Il mandrino ronza, inizia il passaggio finale e poi un distinto rumore di schiocco echeggia nell'officina. Lo strato superiore si scheggia completamente. Un singolo errore di lavorazione può rovinare istantaneamente costosi componenti compositi. La delaminazione rimane la principale causa di massicci tassi di scarto nella produzione di fibra di carbonio. In questa guida completa, esploreremo come le geometrie specifiche degli utensili non metallici neutralizzano le forze di taglio per prevenire questo costoso problema direttamente alla fonte.
La delaminazione è prevenibile: comprendere le differenze meccaniche tra la delaminazione mediante peel-up e push-out è il primo passo fondamentale per arrestare la separazione degli strati.
La geometria dell'utensile è tutto: i progetti ingegneristici specializzati sono realizzati esplicitamente per comprimere insieme gli strati compositi anziché separarli.
I materiali contano: le fibre di carbonio e di vetro sono notoriamente abrasive. Il passaggio a soluzioni avanzate in metallo duro o con rivestimento diamantato è un requisito assoluto per mantenere l'affilatura del tagliente.
Parametri corretti: l'abbinamento delle geometrie di taglio corrette con velocità del mandrino e velocità di avanzamento ottimizzate previene l'accumulo di calore indotto dall'attrito, evitando così il degrado della resina.
Per lavorare efficacemente i materiali compositi, è necessario prima comprenderne l'architettura fisica. I polimeri rinforzati con fibra di carbonio e la fibra di vetro sono anisotropi. Ciò significa che le loro proprietà meccaniche cambiano notevolmente a seconda dell'orientamento e della direzione delle fibre. A differenza di un blocco omogeneo di alluminio, i compositi sono costituiti da fili altamente abrasivi e ad alta resistenza alla trazione sospesi in una matrice di resina relativamente morbida e fragile, che solitamente è epossidica.
Quando un tagliente interagisce con questo materiale a doppia fase, la resistenza variabile tra le fibre strutturali dure e la matrice legante morbida crea dinamiche di taglio caotiche. Se le forze applicate superano la forza di legame interlaminare della resina, gli strati inevitabilmente si separano. Questa separazione compromette immediatamente l'integrità strutturale e la capacità portante del componente.
La delaminazione mediante distacco avviene sulla superficie superiore del pezzo composito. Quando un utensile rotante entra nel materiale, le tradizionali scanalature elicoidali generano una trazione assiale verso l'alto. Se il bordo non è perfettamente affilato, o se l'angolo dell'elica è eccessivamente aggressivo, questa forza di sollevamento supera la forza adesiva della matrice epossidica. Di conseguenza, gli strati superiori delle fibre vengono staccati dalla struttura sottostante prima che possano essere tagliati in modo netto. Ciò lascia un bordo sfilacciato e rifiutato.
Al contrario, la delaminazione da spinta verso l'esterno avviene sulla superficie inferiore del pezzo all'uscita dell'utensile. Quando la taglierina spinge verso il basso attraverso gli strati finali del composito, il materiale rimanente non tagliato diventa estremamente sottile e perde la sua rigidità strutturale. La forza di spinta verso il basso piega e spinge verso l'esterno queste fibre del fondo non supportate. Ciò frattura la matrice resinosa e provoca gravi scheggiature sul retro del pannello.
Lo stress meccanico non è l'unica causa della separazione degli strati. La dinamica termica gioca un ruolo importante e spesso trascurato. Le resine epossidiche utilizzate nei pannelli compositi hanno una temperatura di transizione vetrosa relativamente bassa, tipicamente compresa tra 150 e 200 gradi Celsius. Se uno strumento non affilato sfrega contro le fibre abrasive invece di tagliarle, l'attrito risultante genera un intenso calore localizzato. Questo picco termico scioglie o imbratta la matrice di resina. L’indebolimento del legame tra gli strati aggrava gravemente la delaminazione sia del peel-up che del push-out.
Tipo di delaminazione |
Posizione |
Causa primaria |
Direzione della forza |
|---|---|---|---|
Peeling |
Superficie superiore |
Elevata forza assiale verso l'alto, taglienti smussati |
Sollevamento verso l'alto |
Push-out |
Superficie inferiore |
Elevata forza di spinta verso il basso, mancanza di supporto inferiore |
Flessione verso il basso |
Termico |
Intera zona tagliata |
Attrito dovuto a utensili usurati, avanzamento o velocità errati |
Multidirezionale |
Ingegneri e macchinisti abituati a lavorare con acciaio o titanio spesso tentano di utilizzare frese standard in acciaio ad alta velocità o convenzionali su pannelli compositi. Questo approccio si traduce quasi universalmente in tassi di scarto elevati, finiture superficiali scadenti e rapidi guasti agli utensili. Gli strumenti standard per il taglio dei metalli sono strutturalmente e geometricamente inadatti ai compositi per due ragioni principali. Questi includono la pura abrasività del materiale e la meccanica fondamentale del taglio.
Le fibre di carbonio e di vetro possiedono una resistenza alla trazione e una durezza estremamente elevate. A livello microscopico, tagliare questi fili è come lavorare un solido blocco di carta vetrata. Gli utensili standard in acciaio ad alta velocità non hanno la durezza necessaria per resistere a questa abrasione e perderanno il loro tagliente in pochi minuti. Anche il metallo duro a micrograna standard progettato per il metallo soffrirà di una rapida usura sul fianco se esposto all'abrasione continua delle fibre. Gli operatori spesso notano che quando un utensile perde il filo, il carico del mandrino aumenta leggermente. Questo è un chiaro segnale di avvertimento che lo strumento ha smesso di recidere le fibre e ha iniziato ad ararle.
Gli utensili metallici standard sono progettati per tagliare materiali omogenei. Si basano su angoli di spoglia specifici e ampi avvallamenti delle scanalature per tagliare i trucioli metallici continui che espellono il calore dalla zona di taglio. I compositi, tuttavia, non si comportano in questo modo. A causa della loro matrice fragile, il carbonio e la fibra di vetro si fratturano e si frantumano nel punto di contatto, trasformandosi in polvere fine e altamente abrasiva.
I progetti per il taglio dei metalli con angoli di elica elevati sono del tutto inefficienti nel gestire questa polvere. Inoltre, l'aggressiva azione lifting contribuisce direttamente alla delaminazione del peel-up. Per ottenere tagli netti e mantenere un rigoroso controllo di qualità, gli impianti di produzione devono passare a soluzioni specializzate non metalliche. Questi strumenti specializzati non sono un lusso opzionale. Costituiscono un requisito tecnico obbligatorio per la produzione di componenti privi di difetti.
Osservando il panorama manifatturiero più ampio, lo spostamento verso l’alleggerimento nei settori aerospaziale e dei veicoli elettrici ha innescato un aumento senza precedenti del volume dei componenti compositi. Tuttavia, i recenti dati del settore evidenziano un grave collo di bottiglia. La delaminazione indotta dalla lavorazione rappresenta una percentuale impressionante dei costi totali degli scarti. La tendenza prevalente mostra che le strutture di alto livello abbandonano in modo aggressivo gli strumenti di lavorazione dei metalli riconvertiti. Invece, l’industria si sta standardizzando su soluzioni dedicate alla lavorazione di materiali non metallici per ottenere tolleranze pari a zero difetti. Questo cambiamento è essenziale per supportare ambienti di produzione altamente automatizzati in cui la rilavorazione manuale non è più finanziariamente sostenibile.
L’eliminazione della delaminazione richiede geometrie che neutralizzino attivamente le forze assiali e recidano in modo netto le fibre resistenti. I produttori di utensili hanno sviluppato diversi progetti specifici per affrontare le sfide uniche dei compositi moderni.
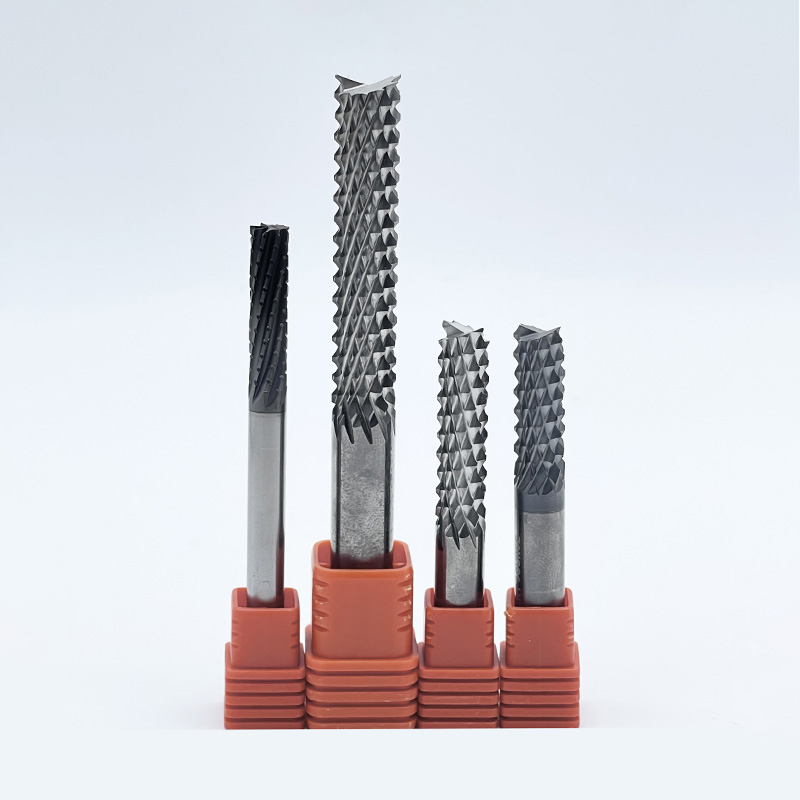
Una delle soluzioni più efficaci per instradare e scanalare i pannelli compositi è la fresa microdentata , comunemente indicata nel negozio come fresa per pannocchia di mais o fresa con taglio a diamante. Invece di avere due o quattro scanalature elicoidali continue, questo design presenta dozzine di piccoli denti taglienti ad incastro distribuiti lungo la lunghezza di taglio. I modelli ad alte prestazioni spesso presentano configurazioni di denti ultra-densi per massimizzare il taglio delle fibre.
Questa geometria eccelle perché i numerosi denti impegnano il materiale in piccoli incrementi. Invece di tirare fili lunghi e continui di fibra di carbonio, i microdenti macinano e fratturano le fibre in microscopiche particelle di polvere. Gli angoli di taglio verso l'alto e verso il basso che si intersecano dei singoli denti annullano le forze complessive di sollevamento e spinta. Ciò mantiene gli strati compositi perfettamente intatti. Inoltre, l’azione di taglio interrotto consente un migliore flusso d’aria e dissipazione del calore, impedendo alla matrice resinosa di raggiungere il punto di fusione.
Quando si tagliano i bordi o si profilano i pannelli, è fondamentale mantenere intatti i bordi superiore e inferiore. Il router di compressione è ampiamente considerato il primo Fresa CFRP per questa specifica applicazione. Presenta un esclusivo design a doppia elica. La porzione inferiore della lunghezza di taglio ha una geometria con taglio verso l'alto, mentre la porzione superiore ha una geometria con taglio verso il basso.
Quando l'utensile impegna il materiale, le scanalature tagliate verso l'alto tirano gli strati inferiori verso l'alto e le scanalature tagliate verso il basso spingono gli strati superiori verso il basso. Ciò crea una zona di compressione altamente efficace al centro del pezzo. Forzando tutti gli strati compositi verso l'interno verso il nucleo, il router di compressione neutralizza completamente contemporaneamente sia le forze di peel-up che di push-out. Il risultato è un bordo perfettamente pulito e privo di delaminazioni.
Mentre il carbonio e il vetro condividono sfide di lavorazione simili, le fibre di vetro mostrano comportamenti meccanici leggermente diversi. Sono incredibilmente resistenti e tendono a piegarsi o flettersi prima di tagliarsi. Se uno strumento non è perfettamente ottimizzato, lascerà un bordo sfocato nel punto in cui i fili di vetro sono stati strappati anziché tagliati in modo netto.
Un dedicato Il taglierino in fibra di vetro è progettato con un tagliente ultra affilato e angoli di spoglia specifici progettati per tagliare i fili resistenti con una deflessione minima. Questi spesso presentano un numero maggiore di eliche per garantire una maggiore frequenza di tagli per giro. Questo recide le fibre di vetro prima che abbiano la possibilità di piegarsi lontano dalla zona di taglio.
Anche la geometria più perfettamente progettata fallirà se il materiale del substrato sottostante non è in grado di resistere all’ambiente difficile della lavorazione dei compositi. La selezione del materiale dell'utensile determina direttamente la durata, la ritenzione dei bordi e la capacità di prevenire la separazione degli strati su lunghi cicli di produzione.
Per la stragrande maggioranza delle applicazioni non metalliche, gli utensili compositi in metallo duro costituiscono la base di riferimento del settore. La lavorazione della fibra di carbonio richiede carburo di tungsteno solido a grana submicrograna o ultrafine, dove le particelle sono generalmente più piccole di 0,4-0,8 micron. Questa struttura ultrafine fornisce una combinazione superiore di durezza e resistenza alla rottura trasversale. La struttura a grana densa consente ai produttori di affilare un bordo particolarmente affilato senza che si sgretoli o si scheggi. Un bordo affilato come un rasoio è una necessità assoluta per tagliare le fibre.
Negli ambienti di produzione aerospaziale o automobilistica ad alto volume, l'estrema abrasività della fibra di carbonio consumerà troppo rapidamente anche il migliore carburo non rivestito. In questi scenari, il passaggio alla tecnologia dei diamanti diventa una necessità economica.
La deposizione chimica in fase vapore fa crescere uno strato di vero diamante cristallino direttamente sul substrato di carburo. Ciò mantiene le geometrie complesse aumentando la durezza superficiale fino a quasi 10.000 Vickers. Ciò riduce drasticamente l'usura abrasiva e prolunga la durata dell'utensile fino a quindici volte. In alternativa, gli utensili in diamante policristallino sono dotati di wafer diamantati brasati su un corpo in metallo duro. Pur essendo limitati a profili più semplici, offrono la massima resistenza all'usura, spesso superando di cinquanta volte o più il carburo standard.
Al di là del tipo di strumento generale, le microgeometrie specifiche si radicano nel gli utensili da taglio compositi determinano il loro successo nella prevenzione della delaminazione. L'attenzione al numero delle scanalature, agli angoli dell'elica e alla preparazione dei bordi è fondamentale.
Durante la lavorazione dei metalli, un basso numero di scanalature fornisce ampi avvallamenti per l'evacuazione dei trucioli. Poiché i compositi producono polvere fine, non sono necessarie grandi valli. Invece, gli strumenti non metallici spesso presentano un numero di scanalature più elevato, come quattro, sei o otto. Ciò aumenta il diametro del nucleo per la massima rigidità. Aumenta inoltre il numero di taglienti che impegnano il materiale per giro, garantendo che le fibre vengano tagliate in modo rapido e pulito.
L'angolo dell'elica influenza direttamente la direzione delle forze di taglio. Le tradizionali frese a candela ad alta elica generano enormi forze assiali, che agiscono come la causa principale della delaminazione del peel-up. Gli utensili progettati per la fibra di carbonio utilizzano tipicamente angoli dell'elica molto bassi, compresi tra cinque e quindici gradi. Alcuni addirittura utilizzano scanalature diritte a zero gradi per dirigere le forze radialmente sul lato del taglio, mantenendo intatti gli strati compositi.
Nella lavorazione dei metalli, i taglienti vengono spesso levigati o dotati di un raggio microscopico per evitare scheggiature. Quando si lavora la fibra di carbonio e la fibra di vetro, è severamente vietata la levigatura. L'utensile deve possedere un bordo perfettamente affilato. Qualsiasi raggio farà sì che lo strumento spinga e sfreghi contro le fibre anziché tagliarle. Questo genera istantaneamente calore e porta direttamente alla delaminazione.
L'applicazione dello strumento giusto con i parametri sbagliati comporterà comunque lo scarto della parte. A differenza dei metalli isotropi che si deformano plasticamente, i materiali compositi sono anisotropi e fragili. Per ottenere un taglio perfetto è necessario un equilibrio preciso tra velocità del mandrino, velocità di avanzamento e gestione termica.
Il principio fondamentale della lavorazione dei compositi è mantenere elevate velocità del mandrino abbinate a velocità di avanzamento relativamente basse. Le alte velocità di taglio sono fondamentali perché le fibre di carbonio e di vetro possiedono un'enorme resistenza alla trazione. Se il bordo colpisce la fibra troppo lentamente, la fibra ha il tempo di piegarsi o deviarsi. Utilizzando velocità elevate del mandrino, il tagliente colpisce la fibra con energia cinetica sufficiente per spezzarla in modo netto.
Le velocità di alimentazione devono essere attentamente controllate. Se l'avanzamento è troppo aggressivo, l'utensile impegna troppo materiale, separando gli strati e provocando la delaminazione da spinta verso l'esterno. Tuttavia l'avanzamento non può essere così basso da far semplicemente sfregare l'utensile contro il materiale. Lo sfregamento genera un attrito eccessivo e danni termici catastrofici.
Il calore è il distruttore silenzioso dei compositi. Sebbene la lavorazione dei metalli faccia molto affidamento sul refrigerante a flusso, in questo settore i refrigeranti liquidi vengono generalmente evitati. I compositi possono assorbire umidità, che ne degrada le proprietà meccaniche. Inoltre, quando il refrigerante si mescola con la polvere fine del composito, crea un impasto altamente abrasivo che usura prematuramente le guide della macchina e le guarnizioni del mandrino.
Pertanto, la lavorazione a secco è lo standard del settore. I macchinisti si affidano a geometrie degli utensili ottimizzate per ridurre al minimo l'attrito e impiegano sistemi di aspirazione della polvere ad alta velocità. Questi potenti aspiratori locali rimuovono la polvere pericolosa mentre spingono l'aria ambiente attraverso la zona di taglio, fornendo il necessario raffreddamento convettivo.
La direzione del percorso utensile influisce in modo significativo sulla qualità del bordo. Nella fresatura convenzionale, il tagliente entra a spessore zero ed esce a spessore massimo, tirando il materiale verso l'alto. La fresatura concorde è quasi universalmente consigliata per la profilatura dei compositi. Nella fresatura concorde, l'utensile entra allo spessore massimo e spinge verso il basso e verso l'interno contro il substrato non tagliato. Questo funge da supporto rigido per sostenere le fibre mentre vengono tranciate.
Tipo materiale |
Materiale dello strumento |
Velocità di superficie piedi al minuto |
Avanzamento per dente pollici |
Strategia di fresatura |
|---|---|---|---|---|
Fibra di carbonio standard |
Carburo solido |
400-800 |
da 0,001 a 0,003 |
Fresatura in salita |
Fibra di carbonio ad alta temperatura |
Rivestimento diamantato |
Da 800 a 1.500 |
da 0,002 a 0,005 |
Fresatura in salita |
Fibra di vetro G10 o FR4 |
Carburo solido |
300-600 |
Da 0,001 a 0,004 |
Fresatura in salita |
Per i responsabili degli approvvigionamenti, gli ingegneri di produzione e gli operatori di macchine CNC, la scelta dell'attrezzatura corretta è una decisione finanziaria fondamentale. L’elevato costo iniziale dei pannelli compositi implica che i tassi di scarto debbano essere mantenuti prossimi allo zero. Gli utensili metallici standard sono una falsa economia. Inizialmente potrebbero costare meno, ma inevitabilmente costeranno esponenzialmente di più in caso di parti rovinate e tempi di fermo macchina. Per selezionare sistematicamente le giuste soluzioni di lavorazione dei metalli non metallici, valuta le tue esigenze in base a tre criteri principali.
Non tutti i compositi si comportano allo stesso modo sotto un mandrino. La fibra di carbonio pura richiede utensili con estrema durezza e bordi affilatissimi, rendendo le frese a microdentatura altamente efficaci per la sgrossatura. La fibra di vetro, essendo incredibilmente resistente, richiede frese dedicate con angoli di inclinazione specifici per tagliare i fili in modo netto senza lasciare bordi sfilacciati. I pannelli sandwich a nido d'ape richiedono geometrie specializzate che tagliano la resistente pelle esterna senza schiacciare la delicata struttura centrale.
La geometria deve corrispondere perfettamente all'operazione fisica. Quando si rifiniscono le dimensioni esterne di un pannello, una taglierina a compressione è ottimale per neutralizzare le forze di delaminazione superiore e inferiore. Per l'immersione o il taglio di elementi interni, una fresatrice per pannocchie di mais eccelle nel gestire il calore e prevenire la fuoriuscita delle fibre lunghe. La realizzazione di fori richiede punte composite specializzate con una geometria della punta unica per incidere il perimetro prima che l'anima centrale venga spinta attraverso.
Per la produzione a basso volume o gli ambienti di ricerca, il metallo duro submicrograna non rivestito offre il miglior ritorno sull'investimento. Fornisce la nitidezza necessaria senza l'elevato costo iniziale del diamante. Nella produzione di massa di grandi volumi, tuttavia, i cambi di utensile rappresentano una perdita di tempo e i bordi smussati rischiano di scartare parti costose. Il passaggio agli utensili diamantati o agli inserti diamantati integrali diventa una necessità economica. Ciò prolunga la durata dell'utensile in modo esponenziale e si traduce in un costo per pezzo molto più basso nel tempo.
La lavorazione dei compositi è una disciplina altamente specializzata che non lascia spazio a congetture. I team di ingegneri dovrebbero collaborare direttamente con i produttori specializzati esclusivamente in applicazioni non metalliche per sfruttare dati empirici e raccomandazioni personalizzate su misura per matrici specifiche.
La delaminazione spesso rovina parti composite estremamente costose, ma è un problema di produzione altamente prevenibile. Comprendendo i meccanismi di separazione degli strati e abbandonando le attrezzature per la lavorazione dei metalli riconvertite, le strutture possono migliorare drasticamente la qualità dei risultati. Scegli sempre la geometria e il materiale del substrato corretti per la tua applicazione specifica. Gli utensili specializzati non metallici eliminano completamente le parti scartate, garantendo che questo investimento in utensili intelligenti si ripaghi rapidamente. Per gli ingegneri che desiderano eliminare il tasso di scarto, selezionare strumenti di precisione da un produttore specializzato è il percorso più veloce verso una produzione senza difetti. Sfoglia le soluzioni di lavorazione di materiali non metallici ad alte prestazioni presso SS End Mill per trovare oggi stesso la geometria e il substrato esatti per la tua matrice composita specifica.
La scelta ottimale dipende direttamente dalla vostra specifica operazione di lavorazione. Per l'edge routing e la profilazione dei confini esterni, un router di compressione è l'opzione migliore. Il suo esclusivo design a scanalature contrapposte spinge gli strati superiore e inferiore della fibra di carbonio verso l'interno, neutralizzando efficacemente le forze assiali che causano la delaminazione mediante distacco e espulsione. Per le operazioni di scanalatura interna, svuotamento di tasche o sgrossatura, una fresa a microdentatura è superiore, poiché macina il materiale per impedire la fuoriuscita delle fibre.
Tecnicamente, un utensile metallico standard taglierà la fibra di vetro per un periodo molto breve, ma è altamente sconsigliato nella produzione professionale. Le fibre di vetro sono incredibilmente abrasive e completano il tagliente dell'acciaio ad alta velocità standard o del carburo convenzionale in pochi minuti. Una volta che il bordo si smussa, smette di tagliare le fibre e inizia a strapparle. Ciò si traduce in un forte accumulo di calore, fusione della matrice, forti scheggiature e, infine, una parte rovinata. Per mantenere l'integrità della parte è necessaria una taglierina dedicata per fibra di vetro con durezza e preparazione del bordo adeguate.
A differenza delle frese standard che presentano da due a quattro scanalature continue, una fresa microdentata presenta dozzine di piccoli bordi taglienti sovrapposti che assomigliano a una pannocchia di mais. Durante la lavorazione dei compositi, questi numerosi piccoli denti agiscono più come una mola di precisione che come una cesoia tradizionale. Spezzano le resistenti fibre di carbonio o di vetro in microscopiche particelle di polvere invece di afferrare e tirare fili lunghi e continui. Questa azione di levigatura riduce al minimo lo stress assiale esercitato sugli strati compositi, mantenendo la struttura laminata perfettamente intatta e lasciando un bordo pulito e senza sfilacciature.
La differenza principale sta nella durezza del materiale e nella resistenza all'abrasione. I materiali compositi si basano su fibre che sono significativamente più dure e abrasive rispetto ai trucioli prodotti dall'alluminio o dall'acciaio. L'acciaio super rapido non ha la necessaria resistenza all'usura. Le fibre abrasive agiscono come carta vetrata, distruggendo un bordo in acciaio quasi istantaneamente. Gli utensili compositi in metallo duro submicrograna sono progettati per essere esponenzialmente più duri. Ciò consente loro di resistere alla costante abrasione delle fibre mantenendo il bordo affilato come un rasoio necessario per recidere il materiale senza causare delaminazione.
In genere, si consigliano velocità del mandrino elevate, comprese tra 10.000 e 20.000 giri/min, a seconda del diametro dell'utensile e della matrice specifica. Le alte velocità garantiscono che le fibre subiscano un impatto con energia cinetica sufficiente per essere tagliate in modo netto anziché piegate o deviate lontano dal tagliente.
Per prevenire lo sfilacciamento è necessaria una taglierina dedicata con un bordo estremamente affilato e un numero elevato di scanalature per massimizzare la frequenza di taglio. Inoltre, l'utilizzo di una strategia di fresatura concorde garantisce che l'utensile spinga le fibre contro il materiale non tagliato, fornendo un supporto di supporto che impedisce lo strappo dei resistenti fili di vetro.