Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-09-22 Pochodzenie: Strona

Wyobraź sobie router CNC zanurzony w wysokiej jakości panelu lotniczym z włókna węglowego. Wrzeciono brzęczy, rozpoczyna się ostatni przejazd, a po sklepie rozlega się wyraźny dźwięk trzaskania. Górna warstwa całkowicie się rozpryskuje. Pojedynczy błąd w obróbce może natychmiast zniszczyć drogie komponenty kompozytowe. Rozwarstwienie pozostaje głównym winowajcą ogromnej ilości złomu w produkcji włókien węglowych. W tym obszernym przewodniku zbadamy, w jaki sposób określone geometrie narzędzi niemetalowych neutralizują siły skrawania, aby zapobiec temu kosztownemu problemowi bezpośrednio u źródła.
Rozwarstwianiu można zapobiec: Zrozumienie różnic mechanicznych między rozwarstwianiem metodą odrywania i wypychania jest pierwszym, krytycznym krokiem do zatrzymania oddzielania się warstw.
Geometria narzędzia jest wszystkim: specjalistyczne projekty inżynieryjne są specjalnie produkowane tak, aby ściskać razem warstwy kompozytowe, a nie je rozdzielać.
Materiał ma znaczenie: Włókna węglowe i szklane są bardzo ścierne. Aktualizacja do zaawansowanych rozwiązań z węglikiem lub powłoką diamentową jest absolutnym wymogiem utrzymania ostrości krawędzi.
Właściwe parametry: Połączenie prawidłowych geometrii skrawania ze zoptymalizowanymi prędkościami wrzeciona i posuwem zapobiega gromadzeniu się ciepła wywołanego tarciem, a tym samym degradacji żywicy.
Aby efektywnie obrabiać materiały kompozytowe, należy najpierw zrozumieć ich architekturę fizyczną. Polimery wzmocnione włóknem węglowym i włókno szklane są anizotropowe. Oznacza to, że ich właściwości mechaniczne zmieniają się radykalnie w zależności od orientacji i kierunku włókien. W przeciwieństwie do jednorodnego bloku aluminium, kompozyty składają się z pasm o dużej ścieralności i wytrzymałości na rozciąganie, zawieszonych w stosunkowo miękkiej, kruchej matrycy z żywicy, którą jest zwykle epoksyd.
Kiedy krawędź tnąca wchodzi w interakcję z tym dwufazowym materiałem, zmienny opór pomiędzy twardymi włóknami strukturalnymi a miękką matrycą wiążącą powoduje chaotyczną dynamikę cięcia. Jeśli przyłożone siły przekraczają wytrzymałość wiązania międzywarstwowego żywicy, warstwy nieuchronnie się rozdzielają. To oddzielenie natychmiast zagraża integralności strukturalnej i nośności elementu.
Rozwarstwienie odrywające występuje na górnej powierzchni kompozytowego przedmiotu obrabianego. Gdy obracające się narzędzie wchodzi w materiał, tradycyjne spiralne rowki generują osiowy ciąg ku górze. Jeśli krawędź nie jest całkowicie ostra lub jeśli kąt pochylenia linii śrubowej jest zbyt agresywny, ta siła nośna przewyższa siłę adhezji matrycy epoksydowej. W rezultacie górne warstwy włókien są odrywane od leżącej pod spodem struktury, zanim będzie można je czysto obciąć. Pozostawia to postrzępioną i odrzuconą krawędź.
I odwrotnie, rozwarstwienie wypychające ma miejsce na dolnej powierzchni przedmiotu obrabianego po wyjściu narzędzia. Gdy frez przepycha się w dół przez ostatnie warstwy kompozytu, pozostały nieobcięty materiał staje się niezwykle cienki i traci swoją sztywność strukturalną. Siła nacisku skierowana w dół wygina i wypycha te niepodparte włókna dolne na zewnątrz. Powoduje to pęknięcie matrycy żywicy i powoduje poważne odpryski na tylnej stronie panelu.
Naprężenia mechaniczne nie są jedyną przyczyną oddzielania się warstw. Dynamika cieplna odgrywa główną i często pomijaną rolę. Żywice epoksydowe stosowane w panelach kompozytowych mają stosunkowo niską temperaturę zeszklenia, zwykle wahającą się pomiędzy 150 a 200 stopni Celsjusza. Jeśli tępe narzędzie ociera się o włókna ścierne, zamiast je przecinać, powstałe tarcie generuje miejscowe intensywne ciepło. Ten skok termiczny topi lub rozmazuje matrycę żywiczną. Osłabienie wiązania pomiędzy warstwami poważnie nasila zarówno rozwarstwianie, jak i wypychanie.
Typ rozwarstwienia |
Lokalizacja |
Pierwotna przyczyna |
Kierunek siły |
|---|---|---|---|
Peeling |
Górna powierzchnia |
Wysoka siła osiowa skierowana do góry, tępe krawędzie skrawające |
Podnoszenie w górę |
Wypychanie |
Dolna powierzchnia |
Wysoka siła ciągu skierowana w dół, brak podparcia dolnego |
Zgięcie w dół |
Termiczny |
Cała strefa cięcia |
Tarcie spowodowane zużytymi narzędziami, nieprawidłowym posuwem lub prędkością |
Wielokierunkowy |
Inżynierowie i mechanicy przyzwyczajeni do pracy ze stalą lub tytanem często próbują używać standardowej stali szybkotnącej lub konwencjonalnych frezów walcowo-czołowych na panelach kompozytowych. Takie podejście niemal zawsze skutkuje wysokim wskaźnikiem braków, złą jakością wykończenia powierzchni i szybką awarią narzędzia. Standardowe narzędzia do cięcia metalu są strukturalnie i geometrycznie nieodpowiednie dla kompozytów z dwóch głównych powodów. Należą do nich sama ścieralność materiału i podstawowa mechanika cięcia.
Włókna węglowe i szklane charakteryzują się wyjątkowo wysoką wytrzymałością na rozciąganie i twardością. Na poziomie mikroskopowym przecinanie tych pasm przypomina obróbkę solidnego bloku papieru ściernego. Standardowym narzędziom ze stali szybkotnącej brakuje wymaganej twardości, aby wytrzymać to ścieranie, i w ciągu kilku minut stracą krawędź tnącą. Nawet standardowy węglik drobnoziarnisty przeznaczony do metalu będzie podlegał szybkiemu zużyciu powierzchni przyłożenia pod wpływem ciągłego ścierania włókien. Operatorzy często zauważają, że gdy narzędzie traci krawędź, obciążenie wrzeciona nieznacznie wzrasta. Jest to wyraźny sygnał ostrzegawczy, że narzędzie przestało przecinać włókna i zaczęło je przebijać.
Standardowe narzędzia metalowe są zaprojektowane do ścinania jednorodnych materiałów. Opierają się na określonych kątach natarcia i dużych dolinach rowków, aby odcinać ciągłe wióry metalowe, które odprowadzają ciepło ze strefy skrawania. Kompozyty jednak nie zachowują się w ten sposób. Ze względu na kruchą matrycę, węgiel i włókno szklane pękają i rozpadają się w miejscu styku, zamieniając się w drobny, silnie ścierny pył.
Konstrukcje do cięcia metalu z dużymi kątami pochylenia linii śrubowej są całkowicie nieskuteczne w usuwaniu tego pyłu. Co więcej, agresywne działanie liftingujące bezpośrednio przyczynia się do rozwarstwiania się skóry. Aby osiągnąć czyste cięcie i zachować ścisłą kontrolę jakości, zakłady produkcyjne muszą przejść na specjalistyczne rozwiązania niemetalowe. Te specjalistyczne instrumenty nie są opcjonalnym luksusem. Są one obowiązkowym wymogiem inżynieryjnym pozwalającym produkować komponenty wolne od wad.
Patrząc na szerszy krajobraz produkcyjny, przejście w kierunku zmniejszania ciężaru w sektorach lotniczym i kosmicznym oraz pojazdów elektrycznych spowodowało bezprecedensowy wzrost wolumenu komponentów kompozytowych. Najnowsze dane branżowe wskazują jednak na istnienie poważnego wąskiego gardła. Rozwarstwienie spowodowane obróbką skrawaniem stanowi oszałamiający procent całkowitych kosztów złomu. Panujący trend pokazuje, że czołowe zakłady agresywnie rezygnują z narzędzi do obróbki metali przeznaczonych do ponownego wykorzystania. Zamiast tego branża standaryzuje dedykowane rozwiązania do obróbki niemetali, aby osiągnąć tolerancję zerowych defektów. Ta zmiana jest niezbędna do wspierania wysoce zautomatyzowanych środowisk produkcyjnych, w których ręczne przeróbki nie są już opłacalne.
Wyeliminowanie rozwarstwienia wymaga geometrii, które aktywnie neutralizują siły osiowe i dokładnie przecinają wytrzymałe włókna. Producenci narzędzi opracowali kilka konkretnych projektów, aby sprostać wyjątkowym wyzwaniom stojącym przed nowoczesnymi kompozytami.
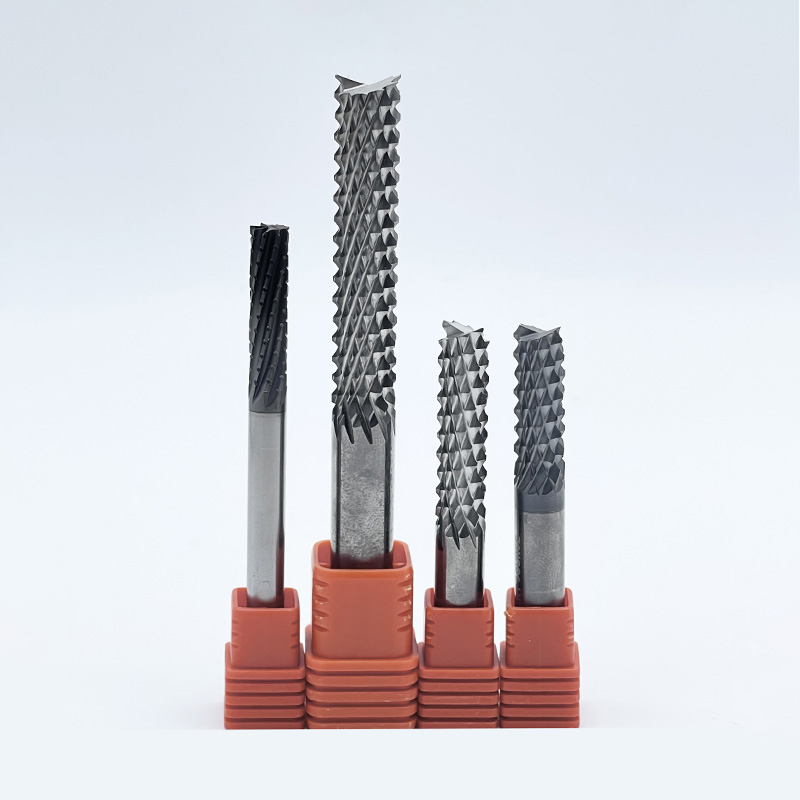
Jednym z najskuteczniejszych rozwiązań do frezowania i szczelinowania paneli kompozytowych jest Frez palcowy z mikrozębami , powszechnie nazywany w sklepie frezarką do kolb kukurydzy lub frezarką diamentową. Zamiast dwóch lub czterech ciągłych spiralnych rowków, w tej konstrukcji zastosowano dziesiątki małych, zazębiających się zębów tnących rozmieszczonych wzdłuż długości cięcia. Modele o wysokiej wydajności często charakteryzują się bardzo gęstą konfiguracją zębów, aby zmaksymalizować ścinanie włókien.
Ta geometria wyróżnia się, ponieważ liczne zęby wchodzą w materiał w małych odstępach. Zamiast ciągnąć długie, ciągłe pasma włókna węglowego, mikrozęby rozdrabniają i rozdrabniają włókna na mikroskopijne cząsteczki pyłu. Przecinające się kąty cięcia w górę i w dół poszczególnych zębów eliminują ogólne siły podnoszenia i pchania. Dzięki temu warstwy kompozytu pozostają nienaruszone. Dodatkowo przerywane cięcie pozwala na lepszy przepływ powietrza i odprowadzanie ciepła, zapobiegając osiągnięciu przez matrycę żywiczną temperatury topnienia.
Podczas przycinania krawędzi lub profilowania paneli utrzymanie nieskazitelnej krawędzi górnej i dolnej ma kluczowe znaczenie. Router kompresyjny jest powszechnie uważany za wiodący Frez CFRP do tego konkretnego zastosowania. Charakteryzuje się unikalną konstrukcją z podwójną spiralą. Dolna część długości cięcia ma geometrię cięcia w górę, podczas gdy górna część ma geometrię cięcia w dół.
Gdy narzędzie wchodzi w materiał, rowki ścinane w górę ciągną dolne warstwy do góry, a rowki ścinane w dół popychają górne warstwy w dół. Tworzy to wysoce efektywną strefę ściskania w środku przedmiotu obrabianego. Wciskając wszystkie warstwy kompozytu do wewnątrz w kierunku rdzenia, frezarka kompresyjna całkowicie neutralizuje jednocześnie siły odrywania i wypychania. Rezultatem jest idealnie czysta, wolna od rozwarstwień krawędź.
Podczas gdy węgiel i szkło mają podobne wyzwania związane z obróbką, włókna szklane wykazują nieco inne zachowania mechaniczne. Są niezwykle wytrzymałe i mają tendencję do zginania się lub zginania przed ścinaniem. Jeśli narzędzie nie jest idealnie zoptymalizowane, pozostawi niewyraźną krawędź w miejscu rozdarcia włókien szkła, a nie czystego cięcia.
Dedykowany Przecinarka do włókna szklanego została zaprojektowana z wyjątkowo ostrą krawędzią tnącą i specjalnymi kątami natarcia zaprojektowanymi tak, aby przecinać twarde pasma przy minimalnym ugięciu. Często charakteryzują się one większą liczbą rowków, aby zapewnić większą częstotliwość cięć na obrót. Powoduje to odcięcie włókien szklanych, zanim zdążą odgiąć się od strefy cięcia.
Nawet najlepiej zaprojektowana geometria nie powiedzie się, jeśli materiał podłoża nie będzie w stanie wytrzymać trudnych warunków obróbki kompozytów. Wybór materiału narzędzia bezpośrednio wpływa na żywotność, zachowanie krawędzi i zdolność zapobiegania oddzielaniu się warstw w długich seriach produkcyjnych.
W zdecydowanej większości zastosowań niemetalowych, Narzędzia kompozytowe z węglików spiekanych stanowią podstawę branży. Obróbka włókna węglowego wymaga stałego, submikroziarnistego lub bardzo drobnoziarnistego węglika wolframu, którego cząstki są zwykle mniejsze niż 0,4 do 0,8 mikrona. Ta wyjątkowo cienka struktura zapewnia doskonałe połączenie twardości i wytrzymałości na zerwanie poprzeczne. Gęsta struktura ziaren pozwala producentom szlifować agresywnie ostrą krawędź bez kruszenia się i mikroodprysków. Ostra jak brzytwa krawędź jest absolutną koniecznością do przecinania włókien.
W środowiskach produkcji masowej w przemyśle lotniczym i motoryzacyjnym ekstremalna ścieralność włókna węglowego powoduje zbyt szybkie zużycie nawet najlepszego niepowlekanego węglika. W tych scenariuszach przejście na technologię diamentową staje się koniecznością ekonomiczną.
Chemiczne osadzanie z fazy gazowej powoduje powstanie warstwy prawdziwego krystalicznego diamentu bezpośrednio na podłożu węglikowym. Pozwala to zachować złożoną geometrię, jednocześnie zwiększając twardość powierzchni do prawie 10 000 twardości Vickersa. To drastycznie zmniejsza zużycie ścierne i wydłuża żywotność narzędzia nawet piętnastokrotnie. Alternatywnie narzędzia z diamentu polikrystalicznego składają się z płytek diamentowych przylutowanych do korpusu z węglika. Choć ograniczają się do prostszych profili, oferują najwyższą odporność na zużycie, często przewyższającą trwałość standardowego węglika pięćdziesiąt razy lub więcej.
Oprócz ogólnego typu narzędzia, specyficzne mikrogeometrie wkomponowane są w narzędzia do cięcia kompozytów decydują o ich skuteczności w zapobieganiu rozwarstwianiu. Najważniejsza jest dbałość o liczbę rowków, kąty linii śrubowej i przygotowanie krawędzi.
Podczas obróbki metali mała liczba rowków zapewnia duże doliny do odprowadzania wiórów. Ponieważ kompozyty wytwarzają drobny pył, duże doliny rowków są niepotrzebne. Zamiast tego narzędzia niemetalowe często mają większą liczbę rowków, na przykład cztery, sześć lub osiem. Zwiększa to średnicę rdzenia w celu uzyskania maksymalnej sztywności. Zwiększa także liczbę krawędzi tnących wchodzących w kontakt z materiałem na obrót, zapewniając szybkie i czyste ścinanie włókien.
Kąt linii śrubowej wpływa bezpośrednio na kierunek sił skrawania. Tradycyjne frezy walcowo-czołowe o dużej spirali wytwarzają ogromne siły osiowe, które są główną przyczyną rozwarstwiania zdzierającego. Narzędzia przeznaczone do włókna węglowego zazwyczaj wykorzystują bardzo małe kąty pochylenia linii śrubowej od pięciu do piętnastu stopni. Niektórzy używają nawet prostych rowków o zerowym stopniu, aby skierować siły promieniowo na bok nacięcia, utrzymując nienaruszone warstwy kompozytu.
W obróbce metali krawędzie skrawające są często szlifowane lub mają mikroskopijny promień, aby zapobiec odpryskom. Podczas obróbki włókna węglowego i włókna szklanego honowanie jest surowo zabronione. Narzędzie musi posiadać wyjątkowo ostrą krawędź. Jakikolwiek promień spowoduje, że narzędzie będzie popychać i ocierać się o włókna, zamiast je przecinać. To natychmiast generuje ciepło i prowadzi bezpośrednio do rozwarstwienia.
Zastosowanie odpowiedniego narzędzia o niewłaściwych parametrach nadal będzie skutkować złomowaniem części. W przeciwieństwie do metali izotropowych, które odkształcają się plastycznie, materiały kompozytowe są anizotropowe i kruche. Osiągnięcie idealnego cięcia wymaga precyzyjnego zrównoważenia prędkości wrzeciona, szybkości posuwu i zarządzania temperaturą.
Podstawową zasadą obróbki kompozytów jest utrzymywanie wysokich prędkości wrzeciona w połączeniu ze stosunkowo niskimi posuwami. Duże prędkości skrawania są krytyczne, ponieważ włókna węglowe i szklane mają ogromną wytrzymałość na rozciąganie. Jeśli krawędź uderza we włókno zbyt wolno, włókno ma czas na zgięcie lub odkształcenie. Wykorzystując wysokie prędkości wrzeciona, krawędź tnąca uderza we włókno z wystarczającą energią kinetyczną, aby je czysto złamać.
Szybkość podawania musi być dokładnie kontrolowana. Jeżeli posuw jest zbyt agresywny, narzędzie wchodzi w kontakt ze zbyt dużą ilością materiału, rozpychając warstwy i powodując rozwarstwienie wypychające. Posuw nie może być jednak tak mały, aby narzędzie jedynie ocierało się o materiał. Tarcie powoduje nadmierne tarcie i katastrofalne uszkodzenia termiczne.
Ciepło jest cichym niszczycielem kompozytów. Podczas gdy obróbka metali w dużym stopniu opiera się na chłodziwie zalewowym, w tym sektorze generalnie unika się stosowania chłodziw płynnych. Kompozyty mogą wchłaniać wilgoć, co pogarsza ich właściwości mechaniczne. Co więcej, gdy chłodziwo miesza się z drobnym pyłem kompozytowym, tworzy zawiesinę o dużej ścierności, która przedwcześnie zużywa prowadnice maszyny i uszczelki wrzeciona.
Dlatego obróbka na sucho jest standardem branżowym. Mechanicy polegają na zoptymalizowanych geometriach narzędzi, aby zminimalizować tarcie i stosują systemy odsysania pyłu o dużej prędkości. Te mocne odkurzacze lokalne usuwają niebezpieczny pył, przeciągając powietrze z otoczenia przez strefę cięcia, zapewniając niezbędne chłodzenie konwekcyjne.
Kierunek ścieżki narzędzia znacząco wpływa na jakość krawędzi. Podczas konwencjonalnego frezowania krawędź skrawająca wchodzi przy zerowej grubości i wychodzi przy maksymalnej grubości, ciągnąc materiał do góry. Frezowanie współbieżne jest niemal powszechnie zalecane do profilowania kompozytów. Podczas frezowania współbieżnego narzędzie wchodzi z maksymalną grubością i dociska w dół i do wewnątrz nieobrobione podłoże. Działa to jak sztywne podłoże podtrzymujące włókna podczas ich ścinania.
Rodzaj materiału |
Materiał narzędzia |
Prędkość powierzchniowa Stopy na minutę |
Posuw na cale zęba |
Strategia frezowania |
|---|---|---|---|---|
Standardowe włókno węglowe |
Pełny węglik |
400 do 800 |
0,001 do 0,003 |
Frezowanie wspinaczkowe |
Wysokotemperaturowe włókno węglowe |
Pokryty diamentem |
800 do 1500 |
0,002 do 0,005 |
Frezowanie wspinaczkowe |
Włókno szklane G10 lub FR4 |
Pełny węglik |
300 do 600 |
0,001 do 0,004 |
Frezowanie wspinaczkowe |
Dla kierowników ds. zakupów, inżynierów produkcji i operatorów CNC wybór odpowiedniego oprzyrządowania to kluczowa decyzja finansowa. Wysoki koszt początkowy paneli kompozytowych oznacza, że poziom złomowania musi być utrzymywany w pobliżu zera. Standardowe narzędzia metalowe to fałszywa oszczędność. Mogą początkowo kosztować mniej, ale nieuchronnie będą kosztować wykładniczo więcej w przypadku zniszczonych części i przestojów maszyn. Aby systematycznie wybierać odpowiednie rozwiązania w zakresie obróbki niemetali, oceniaj swoje wymagania według trzech głównych kryteriów.
Nie wszystkie kompozyty zachowują się tak samo pod wrzecionem. Czyste włókno węglowe wymaga narzędzi o ekstremalnej twardości i ostrych jak brzytwa krawędziach, dzięki czemu frezy palcowe z mikrozębami są bardzo skuteczne w obróbce zgrubnej. Włókno szklane, jako niezwykle wytrzymałe, wymaga dedykowanych noży o określonych kątach natarcia, aby czysto odciąć pasma bez pozostawiania postrzępionych krawędzi. Płyty warstwowe o strukturze plastra miodu wymagają specjalistycznych geometrii, które przecinają twardą powłokę zewnętrzną bez kruszenia delikatnej struktury rdzenia.
Geometria musi idealnie pasować do operacji fizycznych. Do wykańczania zewnętrznych wymiarów panelu optymalnie nadaje się przecinarka kompresyjna do neutralizacji górnych i dolnych sił rozwarstwiania. W przypadku zagłębiania lub wycinania elementów wewnętrznych router do kolb kukurydzy doskonale radzi sobie z zarządzaniem ciepłem i zapobieganiem wyciąganiu długich włókien. Wykonywanie otworów wymaga specjalistycznych wierteł kompozytowych o unikalnej geometrii ostrza, aby naciąć obwód przed przebiciem środnika.
W przypadku produkcji na małą skalę lub środowisk badawczych, niepowlekany węglik submikroziarnisty zapewnia najlepszy zwrot z inwestycji. Zapewnia niezbędną ostrość bez wysokiego początkowego kosztu diamentu. Jednak w masowej produkcji na dużą skalę wymiana narzędzi oznacza stratę czasu, a matowe krawędzie stwarzają ryzyko złomowania drogich części. Wymiana na narzędzia z powłoką diamentową lub płytki z pełnego diamentu staje się koniecznością ekonomiczną. Wydłuża to wykładniczo trwałość narzędzia i skutkuje znacznie niższym kosztem części w miarę upływu czasu.
Obróbka kompozytów to wysoce wyspecjalizowana dziedzina, która nie pozostawia miejsca na domysły. Zespoły inżynieryjne powinny współpracować bezpośrednio z producentami specjalizującymi się wyłącznie w zastosowaniach niemetalowych, aby wykorzystać dane empiryczne i niestandardowe zalecenia dostosowane do konkretnych matryc.
Rozwarstwienie często niszczy niezwykle drogie części kompozytowe, ale jest to problem produkcyjny, któremu można w dużym stopniu zapobiec. Zrozumienie mechaniki separacji warstw i odejście od sprzętu do obróbki metalu przeznaczonego do ponownego użytku, umożliwia drastyczną poprawę jakości produkcji. Zawsze wybieraj odpowiednią geometrię i materiał podłoża dla konkretnego zastosowania. Specjalistyczne narzędzia niemetalowe całkowicie eliminują złomowane części, zapewniając, że ta inteligentna inwestycja w narzędzia szybko się zwróci. Dla inżynierów, którzy chcą wyeliminować ilość braków, wybór precyzyjnie zaprojektowanych narzędzi od wyspecjalizowanego producenta to najszybsza droga do produkcji bez wad. Przeglądaj wysokowydajne rozwiązania do obróbki niemetali w firmie SS End Mill, aby już dziś znaleźć dokładną geometrię i podłoże dla konkretnej matrycy kompozytowej.
Optymalny wybór zależy bezpośrednio od konkretnej operacji obróbki. W przypadku trasowania brzegowego i profilowania granic zewnętrznych najlepszym rozwiązaniem jest router kompresyjny. Jego unikalna konstrukcja przeciwstawnych rowków popycha górną i dolną warstwę włókna węglowego do wewnątrz, skutecznie neutralizując siły osiowe, które powodują rozwarstwianie i wypychanie. W przypadku wykonywania rowków wewnętrznych, wykonywania kieszeni lub obróbki zgrubnej lepszy jest frez palcowy z mikrozębami, ponieważ rozdrabnia materiał, zapobiegając wyciąganiu włókien.
Technicznie rzecz biorąc, standardowe narzędzie metalowe przecina włókno szklane przez bardzo krótki czas, ale jest zdecydowanie odradzane w profesjonalnej produkcji. Włókna szklane są niezwykle ścierne i w ciągu kilku minut zaokrąglą krawędź tnącą standardowej stali szybkotnącej lub konwencjonalnego węglika. Gdy krawędź się stępi, przestaje ścinać włókna i zaczyna je rozdzierać. Powoduje to znaczne nagrzewanie się, topienie matrycy, silne odpryski i ostatecznie zniszczenie części. Aby zachować integralność części, wymagany jest dedykowany przecinak do włókna szklanego o odpowiedniej twardości i przygotowaniu krawędzi.
W przeciwieństwie do standardowych frezów palcowych, które posiadają od dwóch do czterech ciągłych rowków, frez palcowy z mikrozębami posiada dziesiątki małych, zachodzących na siebie krawędzi tnących, które przypominają kolbę kukurydzy. Podczas obróbki kompozytów te liczne małe zęby działają bardziej jak precyzyjna tarcza szlifierska niż tradycyjny nóż ścinający. Zamiast chwytać i ciągnąć długie, ciągłe pasma, rozbijają twarde włókna węglowe lub szklane na mikroskopijne cząsteczki pyłu. To działanie szlifujące minimalizuje naprężenia osiowe wywierane na warstwy kompozytu, utrzymując laminowaną strukturę w idealnym stanie nienaruszonym i pozostawiając czystą, pozbawioną strzępków krawędź.
Podstawowa różnica polega na twardości materiału i odporności na ścieranie. Materiały kompozytowe opierają się na włóknach, które są znacznie twardsze i bardziej ścierne niż wióry wytwarzane przez aluminium czy stal. Stal szybkotnąca nie ma niezbędnej odporności na zużycie. Włókna ścierne działają jak papier ścierny i niemal natychmiast niszczą stalową krawędź. Narzędzia kompozytowe z węglika submikronowego są zaprojektowane tak, aby były wykładniczo twardsze. Dzięki temu są w stanie wytrzymać ciągłe ścieranie włókien, zachowując jednocześnie ostrą jak brzytwa krawędź niezbędną do przecięcia materiału bez powodowania rozwarstwiania.
Zazwyczaj zalecane są wysokie prędkości wrzeciona w zakresie od 10 000 do 20 000 obr./min, w zależności od średnicy narzędzia i konkretnej matrycy. Wysokie prędkości zapewniają, że włókna są uderzane z wystarczającą energią kinetyczną, aby można je było czysto ścinać, a nie wyginać lub odchylać od krawędzi tnącej.
Aby zapobiec strzępieniu, potrzebny jest specjalny frez z niezwykle ostrą krawędzią i dużą liczbą rowków, aby zmaksymalizować częstotliwość ścinania. Dodatkowo zastosowanie strategii frezowania współbieżnego zapewnia, że narzędzie dociska włókna do nieciętego materiału, zapewniając wsparcie, które zapobiega rozerwaniu twardych pasm szkła.