Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-22 Origine : Site

Imaginez un routeur CNC plongeant dans un panneau aérospatial en fibre de carbone de grande valeur. La broche bourdonne, le passage final commence, puis un craquement distinct résonne dans l'atelier. La couche supérieure se brise entièrement. Une seule erreur d’usinage peut instantanément ruiner des composants composites coûteux. Le délaminage reste la principale cause des taux de rebut massifs dans la fabrication de la fibre de carbone. Dans ce guide complet, nous explorerons comment des géométries d'outils non métalliques spécifiques neutralisent les forces de coupe pour éviter ce problème coûteux directement à la source.
Le délaminage est évitable : Comprendre les différences mécaniques entre le délaminage par pelage et par poussée est la première étape essentielle pour arrêter la séparation des couches.
La géométrie des outils est primordiale : des conceptions techniques spécialisées sont explicitement fabriquées pour comprimer les couches composites plutôt que de les séparer.
Le matériau est important : les fibres de carbone et de verre sont notoirement abrasives. La mise à niveau vers des solutions avancées à revêtement en carbure ou en diamant est une exigence absolue pour maintenir la netteté des bords.
Paramètres appropriés : L'association des géométries de coupe correctes avec des vitesses de broche et des avances optimisées empêche l'accumulation de chaleur induite par la friction, évitant ainsi la dégradation de la résine.
Pour usiner efficacement les matériaux composites, il faut d’abord comprendre leur architecture physique. Les polymères renforcés de fibres de carbone et la fibre de verre sont anisotropes. Cela signifie que leurs propriétés mécaniques changent considérablement en fonction de l'orientation et de la direction des fibres. Contrairement à un bloc d'aluminium homogène, les composites sont constitués de brins hautement abrasifs et à haute résistance à la traction suspendus dans une matrice de résine relativement molle et cassante, généralement époxy.
Lorsqu'un tranchant interagit avec ce matériau à deux phases, la résistance variable entre les fibres structurelles dures et la matrice de liaison souple crée une dynamique de coupe chaotique. Si les forces appliquées dépassent la force de liaison interlaminaire de la résine, les couches se séparent inévitablement. Cette séparation compromet immédiatement l'intégrité structurelle et la capacité portante du composant.
Un délaminage par pelage se produit sur la surface supérieure de la pièce composite. Lorsqu'un outil rotatif pénètre dans le matériau, les cannelures hélicoïdales traditionnelles génèrent une traction axiale vers le haut. Si le bord n’est pas extrêmement tranchant ou si l’angle d’hélice est excessivement agressif, cette force de levage dépasse la force d’adhérence de la matrice époxy. Par conséquent, les couches supérieures de fibres sont décollées de la structure sous-jacente avant de pouvoir être proprement cisaillées. Cela laisse un bord effiloché et rejeté.
À l’inverse, un délaminage par poussée se produit sur la surface inférieure de la pièce à la sortie de l’outil. À mesure que le couteau pousse vers le bas à travers les couches finales du composite, le matériau non coupé restant devient extrêmement fin et perd sa rigidité structurelle. La force de poussée vers le bas plie et pousse ces fibres inférieures non soutenues vers l'extérieur. Cela fracture la matrice de résine et provoque de graves éclats à l'arrière du panneau.
Les contraintes mécaniques ne sont pas la seule cause de la séparation des couches. La dynamique thermique joue un rôle majeur et souvent négligé. Les résines époxy utilisées dans les panneaux composites ont une température de transition vitreuse relativement basse, oscillant généralement entre 150 et 200 degrés Celsius. Si un outil émoussé frotte contre les fibres abrasives au lieu de les trancher, le frottement qui en résulte génère une chaleur localisée intense. Ce pic thermique fait fondre ou macule la matrice de résine. L’affaiblissement de la liaison entre les couches aggrave considérablement le délaminage par pelage et par poussée.
Type de délaminage |
Emplacement |
Cause principale |
Direction des forces |
|---|---|---|---|
Peel-Up |
Surface supérieure |
Force axiale ascendante élevée, arêtes de coupe émoussées |
Levage vers le haut |
Poussée |
Surface inférieure |
Force de poussée vers le bas élevée, manque de support inférieur |
Flexion vers le bas |
Thermique |
Zone de coupe entière |
Friction due à des outils usés, avance ou vitesse incorrecte |
Multidirectionnel |
Les ingénieurs et machinistes habitués à travailler avec l'acier ou le titane tentent souvent d'utiliser de l'acier rapide standard ou des fraises conventionnelles sur des panneaux composites. Cette approche entraîne presque universellement des taux de rebut élevés, de mauvais états de surface et une défaillance rapide des outils. Les instruments standards de coupe des métaux sont structurellement et géométriquement inadaptés aux composites pour deux raisons principales. Ceux-ci incluent l’abrasivité du matériau et la mécanique fondamentale de la coupe.
Les fibres de carbone et de verre possèdent une résistance à la traction et une dureté extrêmement élevées. À un niveau microscopique, couper ces brins s’apparente à l’usinage d’un bloc solide de papier de verre. Les outils standard en acier rapide n'ont pas la dureté requise pour résister à cette abrasion et perdront leur tranchant en quelques minutes. Même le carbure à micro-grains standard conçu pour le métal souffrira d'une usure rapide des flancs lorsqu'il sera exposé à une abrasion continue des fibres. Les opérateurs remarquent souvent que lorsqu'un outil perd son tranchant, la charge de la broche augmente légèrement. Il s’agit d’un signe d’avertissement clair indiquant que l’outil a cessé de couper les fibres et a commencé à les traverser.
Les outils métalliques standards sont conçus pour cisailler des matériaux homogènes. Ils s'appuient sur des angles de coupe spécifiques et de grandes vallées de cannelures pour cisailler les copeaux métalliques continus qui évacuent la chaleur de la zone de coupe. Cependant, les composites ne se comportent pas de cette façon. En raison de leur matrice fragile, le carbone et la fibre de verre se fracturent et se brisent au point de contact, se transformant en poussière fine et hautement abrasive.
Les conceptions de coupe de métal avec des angles d’hélice élevés sont totalement inefficaces pour gérer cette poussière. De plus, l’action de soulèvement agressive contribue directement au délaminage. Pour obtenir des coupes nettes et maintenir un contrôle qualité strict, les installations de fabrication doivent passer à des solutions spécialisées non métalliques. Ces instruments spécialisés ne constituent pas un luxe optionnel. Ils constituent une exigence technique obligatoire pour produire des composants sans défaut.
Si l’on considère le paysage manufacturier plus large, la transition vers l’allègement dans les secteurs de l’aérospatiale et des véhicules électriques a déclenché une augmentation sans précédent du volume de composants composites. Cependant, des données récentes du secteur mettent en évidence un grave goulot d’étranglement. Le délaminage induit par l’usinage représente un pourcentage stupéfiant du coût total des déchets. La tendance dominante montre que les installations de premier plan abandonnent de manière agressive les outils de travail des métaux réutilisés. Au lieu de cela, l’industrie standardise les solutions d’usinage dédiées aux non-métaux pour atteindre des tolérances zéro défaut. Ce changement est essentiel pour prendre en charge les environnements de production hautement automatisés où la reprise manuelle n’est plus financièrement viable.
L'élimination du délaminage nécessite des géométries qui neutralisent activement les forces axiales et coupent proprement les fibres résistantes. Les fabricants d'outillage ont développé plusieurs conceptions spécifiques pour relever les défis uniques des composites modernes.
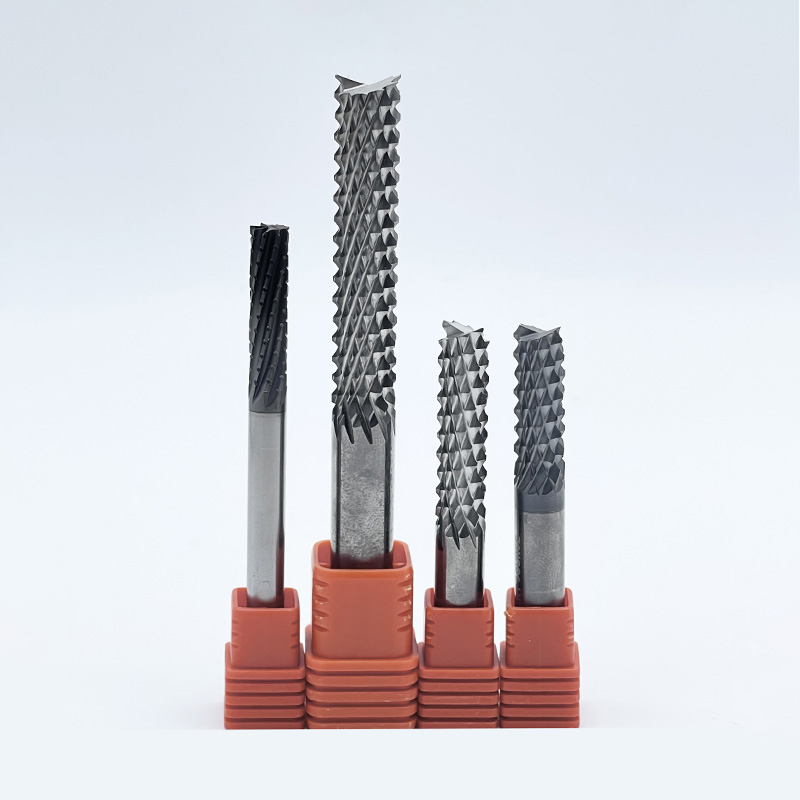
L'une des solutions les plus efficaces pour le routage et le rainurage des panneaux composites est la Fraise en bout à micro-dents , communément appelée dans le magasin toupie d'épis de maïs ou toupie diamantée. Au lieu d'avoir deux ou quatre cannelures hélicoïdales continues, cette conception comporte des dizaines de petites dents coupantes imbriquées réparties sur la longueur de coupe. Les modèles hautes performances présentent souvent des configurations de dents ultra-denses pour maximiser le cisaillement des fibres.
Cette géométrie excelle car les nombreuses dents engagent le matériau par petits incréments. Au lieu de tirer sur de longs brins continus de fibre de carbone, les micro-dents broient et fracturent les fibres en particules de poussière microscopiques. Les angles de coupe vers le haut et vers le bas des dents individuelles annulent les forces globales de levage et de poussée. Cela permet de conserver les couches composites parfaitement intactes. De plus, l'action de coupe interrompue permet une meilleure circulation de l'air et une meilleure dissipation de la chaleur, empêchant la matrice de résine d'atteindre son point de fusion.
Lors de la coupe des bords ou du profilage de panneaux, il est essentiel de conserver un bord supérieur et inférieur impeccable. Le routeur de compression est largement considéré comme le premier Fraise CFRP pour cette application spécifique. Il présente une conception unique à double hélice. La partie inférieure de la longueur de coupe a une géométrie de coupe vers le haut, tandis que la partie supérieure a une géométrie de coupe vers le bas.
Lorsque l'outil engage le matériau, les cannelures vers le haut tirent les couches inférieures vers le haut et les cannelures vers le bas poussent les couches supérieures vers le bas. Cela crée une zone de compression très efficace au centre de la pièce. En forçant toutes les couches composites vers l'intérieur vers le noyau, le routeur de compression neutralise complètement les forces de pelage et de poussée simultanément. Le résultat est un bord parfaitement propre et sans délaminage.
Alors que le carbone et le verre partagent des défis d'usinage similaires, les fibres de verre présentent des comportements mécaniques légèrement différents. Ils sont incroyablement résistants et ont tendance à se plier ou à fléchir avant de se cisailler. Si un outil n'est pas parfaitement optimisé, il laissera un bord flou à l'endroit où les brins de verre ont été déchirés plutôt que coupés proprement.
Un dédié Le coupe-fibre de verre est conçu avec un bord de coupe ultra-tranchant et des angles de coupe spécifiques conçus pour trancher les brins résistants avec une déviation minimale. Ceux-ci comportent souvent un nombre plus élevé de cannelures pour garantir une fréquence de coupes par tour plus élevée. Cela coupe les fibres de verre avant qu'elles n'aient la possibilité de s'éloigner de la zone de coupe.
Même la géométrie la plus parfaitement conçue échouera si le matériau du substrat sous-jacent ne peut pas résister à l'environnement rigoureux de l'usinage des composites. Le choix du matériau de l'outil dicte directement la durée de vie, la rétention des bords et la capacité à empêcher la séparation des couches sur de longues séries de production.
Pour la grande majorité des applications non métalliques, Les outils composites en carbure servent de référence pour l'industrie. L'usinage de la fibre de carbone nécessite du carbure de tungstène solide à grains submicrograins ou à grains ultra-fins, où les particules sont généralement inférieures à 0,4 à 0,8 microns. Cette structure ultra-fine offre une combinaison supérieure de dureté et de résistance à la rupture transversale. La structure dense du grain permet aux fabricants de meuler un bord tranchant de manière agressive sans qu'il ne s'effrite ou ne s'écaille. Un bord tranchant comme un rasoir est une nécessité absolue pour trancher les fibres.
Dans les environnements de production aérospatiale ou automobile à grand volume, l’extrême abrasivité de la fibre de carbone usera trop rapidement même le meilleur carbure non revêtu. Dans ces scénarios, la mise à niveau vers la technologie du diamant devient une nécessité économique.
Le dépôt chimique en phase vapeur produit une couche de véritable diamant cristallin directement sur le substrat en carbure. Cela permet de conserver des géométries complexes tout en augmentant la dureté de surface jusqu'à près de 10 000 dureté Vickers. Cela réduit considérablement l’usure abrasive et prolonge la durée de vie de l’outil jusqu’à quinze fois. Alternativement, les outils en diamant polycristallin comportent des plaquettes de diamant brasées sur un corps en carbure. Bien que limités à des profils plus simples, ils offrent une résistance à l'usure ultime, dépassant souvent cinquante fois ou plus le carbure standard.
Au-delà du type d'outil global, les micro-géométries spécifiques sont ancrées dans le Les outils de coupe composites dictent leur succès dans la prévention du délaminage. L'attention portée au nombre de flûtes, aux angles d'hélice et à la préparation des bords est primordiale.
Lors de l'usinage des métaux, le faible nombre de cannelures crée de grandes vallées pour l'évacuation des copeaux. Les composites produisant de la poussière fine, les grandes vallées de cannelures ne sont pas nécessaires. Au lieu de cela, les outils non métalliques comportent souvent un nombre de flûtes plus élevé, comme quatre, six ou huit. Cela augmente le diamètre du noyau pour une rigidité maximale. Cela augmente également le nombre d'arêtes de coupe engageant le matériau par tour, garantissant ainsi un cisaillement rapide et propre des fibres.
L'angle d'hélice influence directement la direction des forces de coupe. Les fraises traditionnelles à hélice élevée génèrent des forces axiales massives, qui constituent la principale cause du délaminage par pelage. Les outils conçus pour la fibre de carbone utilisent généralement des angles d'hélice très faibles, compris entre cinq et quinze degrés. Certains utilisent même des cannelures droites à zéro degré pour diriger les forces radialement vers le côté de la coupe, gardant ainsi les couches composites intactes.
Dans le travail des métaux, les arêtes de coupe sont souvent affûtées ou dotées d'un rayon microscopique pour éviter l'écaillage. Lors de l’usinage de la fibre de carbone et de la fibre de verre, l’affûtage est strictement interdit. L'outil doit posséder un bord extrêmement tranchant. N'importe quel rayon amènera l'outil à pousser et à frotter contre les fibres plutôt que de les trancher. Cela génère instantanément de la chaleur et conduit directement au délaminage.
Appliquer le bon outil avec les mauvais paramètres entraînera quand même la perte de la pièce. Contrairement aux métaux isotropes qui se déforment plastiquement, les matériaux composites sont anisotropes et cassants. Pour obtenir une coupe parfaite, il faut un équilibre précis entre la vitesse de broche, l'avance et la gestion thermique.
Le principe fondamental de l’usinage des composites est de maintenir des vitesses de broche élevées associées à des avances relativement faibles. Des vitesses de coupe élevées sont essentielles car les fibres de carbone et de verre possèdent une immense résistance à la traction. Si le bord frappe la fibre trop lentement, la fibre a le temps de se plier ou de se déformer. En utilisant des vitesses de broche élevées, le tranchant impacte la fibre avec suffisamment d'énergie cinétique pour la casser proprement.
Les taux d'alimentation doivent être soigneusement contrôlés. Si l'alimentation est trop agressive, l'outil engage trop de matériau, forçant les couches à se séparer et provoquant un délaminage par poussée. Cependant, l'avance ne peut pas être si faible que l'outil frotte simplement contre le matériau. Le frottement génère une friction excessive et des dommages thermiques catastrophiques.
La chaleur est le destructeur silencieux des composites. Alors que l'usinage des métaux dépend fortement du liquide de refroidissement par inondation, les liquides de refroidissement sont généralement évités dans ce secteur. Les composites peuvent absorber l’humidité, ce qui dégrade leurs propriétés mécaniques. De plus, lorsque le liquide de refroidissement se mélange à de fines poussières composites, il crée une boue très abrasive qui use prématurément les guidages de la machine et les joints de broche.
L’usinage à sec constitue donc la norme industrielle. Les machinistes s'appuient sur des géométries d'outils optimisées pour minimiser la friction et utilisent des systèmes d'extraction de poussière sous vide à grande vitesse. Ces puissants aspirateurs locaux éliminent les poussières dangereuses tout en aspirant l'air ambiant à travers la zone de coupe, assurant ainsi le refroidissement par convection nécessaire.
La direction de la trajectoire de l'outil a un impact significatif sur la qualité des bords. Dans le fraisage conventionnel, l'arête de coupe entre avec une épaisseur nulle et sort avec une épaisseur maximale, tirant le matériau vers le haut. Le fraisage en montée est presque universellement recommandé pour le profilage des composites. Lors du fraisage en montée, l'outil pénètre à l'épaisseur maximale et pousse vers le bas et vers l'intérieur contre le substrat non coupé. Celui-ci agit comme un support rigide pour soutenir les fibres lorsqu'elles sont cisaillées.
Type de matériau |
Matériau de l'outil |
Vitesse de surface pieds par minute |
Avance par pouce de dent |
Stratégie de fraisage |
|---|---|---|---|---|
Fibre de carbone standard |
Carbure solide |
400 à 800 |
0,001 à 0,003 |
Fraisage en montée |
Fibre de carbone haute température |
Enduit de diamant |
800 à 1 500 |
0,002 à 0,005 |
Fraisage en montée |
Fibre de verre G10 ou FR4 |
Carbure solide |
300 à 600 |
0,001 à 0,004 |
Fraisage en montée |
Pour les responsables des achats, les ingénieurs de fabrication et les machinistes CNC, la sélection du bon outillage est une décision financière cruciale. Le coût initial élevé des panneaux composites signifie que les taux de rebut doivent être maintenus proches de zéro. Les outils métalliques standards sont une fausse économie. Ils pourraient coûter moins cher au départ, mais coûteront inévitablement de manière exponentielle plus en pièces détachées et en temps d'arrêt des machines. Pour sélectionner systématiquement les bonnes solutions d'usinage non métalliques, évaluez vos besoins selon trois critères principaux.
Tous les composites ne se comportent pas de la même manière sous un fuseau. La fibre de carbone pure nécessite des outils d'une dureté extrême et des bords tranchants comme des rasoirs, ce qui rend les fraises à micro-dents très efficaces pour l'ébauche. La fibre de verre, étant incroyablement résistante, nécessite des couteaux dédiés avec des angles de coupe spécifiques pour couper proprement les brins sans laisser de bords effilochés. Les panneaux sandwich en nid d'abeille nécessitent des géométries spécialisées qui coupent la peau extérieure résistante sans écraser la structure centrale délicate.
La géométrie doit correspondre parfaitement au fonctionnement physique. Lors de la finition des dimensions extérieures d'un panneau, une fraise à compression est optimale pour neutraliser les forces de délaminage supérieures et inférieures. Pour plonger ou couper des éléments internes, une toupie d’épis de maïs excelle dans la gestion de la chaleur et dans la prévention de l’arrachement des fibres longues. La réalisation de trous nécessite des forets composites spécialisés avec une géométrie de pointe unique pour marquer le périmètre avant que l'âme centrale ne passe à travers.
Pour les environnements de production ou de recherche à faible volume, le carbure sub-micrograin non revêtu offre le meilleur retour sur investissement. Il offre la netteté nécessaire sans le coût initial élevé du diamant. Cependant, dans la production de masse à grande échelle, les changements d'outils représentent une perte de temps et les bords émoussés risquent de mettre au rebut des pièces coûteuses. La mise à niveau vers des outils diamantés ou des plaquettes diamantées solides devient une nécessité économique. Cela prolonge la durée de vie de l'outil de manière exponentielle et entraîne un coût par pièce bien inférieur au fil du temps.
L’usinage des composites est une discipline hautement spécialisée qui ne laisse aucune place aux incertitudes. Les équipes d'ingénierie doivent collaborer directement avec des fabricants spécialisés exclusivement dans les applications non métalliques pour exploiter des données empiriques et des recommandations personnalisées adaptées à des matrices spécifiques.
Le délaminage détruit fréquemment des pièces composites extrêmement coûteuses, mais il s’agit d’un problème de fabrication hautement évitable. En comprenant les mécanismes de séparation des couches et en s’éloignant des équipements de travail des métaux réutilisés, les installations peuvent considérablement améliorer la qualité de leur production. Choisissez toujours la géométrie et le matériau de substrat adaptés à votre application spécifique. Les outils non métalliques spécialisés éliminent complètement les pièces mises au rebut, garantissant ainsi que cet investissement dans un outillage intelligent est rapidement rentabilisé. Pour les ingénieurs qui cherchent à éliminer les taux de rebut, la sélection d’outils de précision auprès d’un fabricant spécialisé constitue le chemin le plus rapide vers une production zéro défaut. Parcourez les solutions d'usinage non métalliques haute performance chez SS End Mill pour trouver dès aujourd'hui la géométrie et le substrat exacts pour votre matrice composite spécifique.
Le choix optimal dépend directement de votre opération d'usinage spécifique. Pour le routage des bords et le profilage des limites externes, un routeur de compression est la meilleure option. Sa conception unique à cannelure opposée pousse les couches supérieure et inférieure de la fibre de carbone vers l'intérieur, neutralisant ainsi efficacement les forces axiales qui provoquent le délaminage par décollement et par poussée. Pour les opérations de rainurage interne, de poche ou d'ébauche, une fraise à micro-dents est supérieure, car elle meule le matériau pour empêcher l'arrachement des fibres.
Techniquement, un outil métallique standard coupera la fibre de verre pendant une très brève période, mais cela est fortement déconseillé dans la fabrication professionnelle. Les fibres de verre sont incroyablement abrasives et arrondissent le tranchant de l'acier rapide standard ou du carbure conventionnel en quelques minutes. Une fois le bord émoussé, il cesse de cisailler les fibres et commence à les déchirer. Cela entraîne une forte accumulation de chaleur, une fusion de la matrice, de gros éclats et, finalement, une pièce en ruine. Un coupe-fibre de verre dédié avec une dureté et une préparation des bords appropriées est nécessaire pour maintenir l'intégrité de la pièce.
Contrairement aux fraises en bout standard qui comportent deux à quatre cannelures continues, une fraise en bout à micro-dents comporte des dizaines de petites arêtes de coupe qui se chevauchent qui ressemblent à un épi de maïs. Lors de l'usinage de composites, ces nombreuses petites dents agissent davantage comme une meule de précision que comme une cisaille traditionnelle. Ils brisent les fibres résistantes de carbone ou de verre en particules de poussière microscopiques plutôt que de saisir et de tirer sur de longs brins continus. Cette action de meulage minimise la contrainte axiale exercée sur les couches composites, gardant la structure stratifiée parfaitement intacte et laissant un bord propre et sans effilochage.
La principale différence réside dans la dureté du matériau et la résistance à l’abrasion. Les matériaux composites reposent sur des fibres nettement plus dures et abrasives que les copeaux produits par l'aluminium ou l'acier. L'acier rapide n'a pas la résistance à l'usure nécessaire. Les fibres abrasives agissent comme du papier de verre, détruisant presque instantanément un bord en acier. Les outils composites en carbure sub-micrograin sont conçus pour être exponentiellement plus durs. Cela leur permet de résister à l'abrasion constante des fibres tout en conservant le bord tranchant comme un rasoir nécessaire pour couper le matériau sans provoquer de délaminage.
Généralement, des vitesses de broche élevées allant de 10 000 à 20 000 tr/min sont recommandées, en fonction du diamètre de l'outil et de la matrice spécifique. Les vitesses élevées garantissent que les fibres reçoivent suffisamment d'énergie cinétique pour être cisaillées proprement plutôt que pliées ou déviées du bord de coupe.
La prévention de l'effilochage nécessite un couteau dédié doté d'un bord extrêmement tranchant et d'un nombre élevé de cannelures pour maximiser la fréquence de cisaillement. De plus, l'utilisation d'une stratégie de fraisage ascendant garantit que l'outil pousse les fibres contre le matériau non coupé, fournissant ainsi un support qui empêche les brins de verre résistants de se déchirer.