Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-22 Origen: Sitio

Imagínese un enrutador CNC sumergiéndose en un panel aeroespacial de fibra de carbono de alto valor. El huso zumba, comienza la pasada final y luego un distintivo crujido resuena en toda la tienda. La capa superior se astilla por completo. Un solo error de mecanizado puede arruinar instantáneamente costosos componentes compuestos. La delaminación sigue siendo el principal culpable de las enormes tasas de desechos en la fabricación de fibra de carbono. En esta guía completa, exploraremos cómo geometrías específicas de herramientas no metálicas neutralizan las fuerzas de corte para evitar este costoso problema directamente en la fuente.
La delaminación se puede prevenir: comprender las diferencias mecánicas entre la delaminación por despegue y por expulsión es el primer paso fundamental para detener la separación de capas.
La geometría de la herramienta lo es todo: los diseños de ingeniería especializados se fabrican explícitamente para comprimir capas compuestas en lugar de separarlas.
Asuntos materiales: las fibras de carbono y vidrio son notoriamente abrasivas. La actualización a soluciones avanzadas de carburo o con revestimiento de diamante es un requisito absoluto para mantener el filo de los bordes.
Parámetros adecuados: combinar las geometrías de corte correctas con velocidades de husillo y velocidades de avance optimizadas evita la acumulación de calor inducida por la fricción, evitando así la degradación de la resina.
Para mecanizar materiales compuestos de forma eficaz, primero debe comprender su arquitectura física. Los polímeros reforzados con fibra de carbono y la fibra de vidrio son anisotrópicos. Esto significa que sus propiedades mecánicas cambian drásticamente según la orientación y dirección de las fibras. A diferencia de un bloque homogéneo de aluminio, los compuestos consisten en hebras altamente abrasivas y de alta resistencia a la tracción suspendidas en una matriz de resina relativamente blanda y quebradiza, que suele ser epoxi.
Cuando un filo interactúa con este material de doble fase, la resistencia variable entre las fibras estructurales duras y la matriz de unión suave crea una dinámica de corte caótica. Si las fuerzas aplicadas exceden la fuerza de unión interlaminar de la resina, las capas inevitablemente se separan. Esta separación compromete inmediatamente la integridad estructural y la capacidad de carga del componente.
La delaminación por desprendimiento se produce en la superficie superior de la pieza de trabajo compuesta. Cuando una herramienta giratoria ingresa al material, las ranuras helicoidales tradicionales generan una tracción axial hacia arriba. Si el borde no está completamente afilado o si el ángulo de la hélice es excesivamente agresivo, esta fuerza de elevación supera la fuerza adhesiva de la matriz epoxi. En consecuencia, las capas superiores de fibras se desprenden de la estructura subyacente antes de que puedan cortarse limpiamente. Esto deja un borde deshilachado y rechazado.
Por el contrario, la delaminación por expulsión ocurre en la superficie inferior de la pieza de trabajo al salir la herramienta. A medida que el cortador empuja hacia abajo a través de las capas finales del compuesto, el material restante sin cortar se vuelve extremadamente delgado y pierde su rigidez estructural. La fuerza de empuje hacia abajo dobla y empuja estas fibras inferiores sin soporte hacia afuera. Esto fractura la matriz de resina y provoca graves astillas en la parte posterior del panel.
La tensión mecánica no es la única causa de la separación de capas. La dinámica térmica desempeña un papel importante y a menudo pasado por alto. Las resinas epoxi utilizadas en los paneles compuestos tienen una temperatura de transición vítrea relativamente baja, que normalmente oscila entre 150 y 200 grados Celsius. Si una herramienta sin filo frota las fibras abrasivas en lugar de cortarlas, la fricción resultante genera un intenso calor localizado. Este pico térmico derrite o mancha la matriz de resina. Debilitar la unión entre capas exacerba gravemente la delaminación tanto por despegue como por expulsión.
Tipo de delaminación |
Ubicación |
Causa primaria |
Dirección de la fuerza |
|---|---|---|---|
Pelar |
Superficie superior |
Alta fuerza axial hacia arriba, filos de corte desafilados |
elevación hacia arriba |
Expulsión |
Superficie inferior |
Alta fuerza de empuje hacia abajo, falta de soporte inferior |
Doblado hacia abajo |
Térmico |
Toda la zona de corte |
Fricción por herramientas desgastadas, avance o velocidad incorrectos. |
Multidireccional |
Los ingenieros y maquinistas acostumbrados a trabajar con acero o titanio a menudo intentan utilizar acero de alta velocidad estándar o fresas convencionales en paneles compuestos. Este enfoque da como resultado casi universalmente altas tasas de desperdicio, acabados superficiales deficientes y fallas rápidas de las herramientas. Los instrumentos estándar para cortar metales son estructural y geométricamente inadecuados para composites por dos razones principales. Estos incluyen la pura abrasividad del material y la mecánica fundamental del corte.
Las fibras de carbono y vidrio poseen una resistencia a la tracción y una dureza extremadamente altas. A nivel microscópico, cortar estos hilos es similar a mecanizar un bloque sólido de papel de lija. Las herramientas estándar de acero de alta velocidad carecen de la dureza necesaria para soportar esta abrasión y perderán su filo en cuestión de minutos. Incluso el carburo de micrograno estándar diseñado para metal sufrirá un rápido desgaste de los flancos cuando se exponga a la abrasión continua de la fibra. Los operadores a menudo notan que cuando una herramienta pierde su filo, la carga del husillo aumenta ligeramente. Esta es una clara señal de advertencia de que la herramienta ha dejado de cortar las fibras y ha comenzado a atravesarlas.
Las herramientas metálicas estándar están diseñadas para cortar materiales homogéneos. Se basan en ángulos de ataque específicos y grandes valles de flauta para cortar virutas de metal continuas que evacuan el calor de la zona de corte. Los compuestos, sin embargo, no se comportan de esta manera. Debido a su matriz frágil, el carbono y la fibra de vidrio se fracturan y se rompen en el punto de contacto, convirtiéndose en un polvo fino y altamente abrasivo.
Los diseños de corte de metales con ángulos de hélice elevados son totalmente ineficaces a la hora de gestionar este polvo. Además, la agresiva acción de elevación contribuye directamente a la delaminación por desprendimiento. Para lograr cortes limpios y mantener un estricto control de calidad, las instalaciones de fabricación deben realizar la transición a soluciones no metálicas especializadas. Estos instrumentos especializados no son un lujo opcional. Son un requisito de ingeniería obligatorio para producir componentes libres de defectos.
Si se observa el panorama manufacturero más amplio, el cambio hacia el aligeramiento en los sectores aeroespacial y de vehículos eléctricos ha desencadenado un aumento sin precedentes en el volumen de componentes compuestos. Sin embargo, datos recientes de la industria destacan un grave cuello de botella. La delaminación inducida por el mecanizado representa un porcentaje asombroso de los costos totales de la chatarra. La tendencia predominante muestra que las instalaciones de primer nivel abandonan agresivamente las herramientas metalúrgicas reutilizadas. En cambio, la industria está estandarizando soluciones de mecanizado no metálico dedicadas para lograr tolerancias de cero defectos. Este cambio es esencial para respaldar entornos de producción altamente automatizados donde el retrabajo manual ya no es financieramente viable.
Eliminar la delaminación requiere geometrías que neutralicen activamente las fuerzas axiales y corten limpiamente las fibras resistentes. Los fabricantes de herramientas han desarrollado varios diseños específicos para abordar los desafíos únicos de los compuestos modernos.
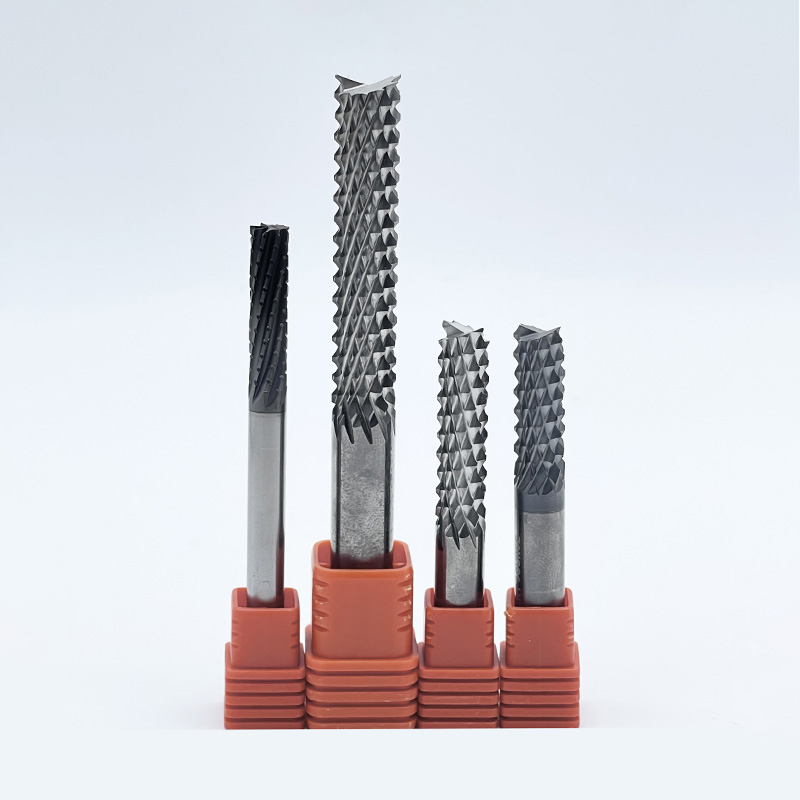
Una de las soluciones más efectivas para enrutar y ranurar paneles compuestos es la Fresa microdentada , comúnmente conocida en el taller como fresadora de mazorcas de maíz o fresadora de corte de diamante. En lugar de tener dos o cuatro canales helicoidales continuos, este diseño presenta docenas de pequeños dientes de corte entrelazados distribuidos a lo largo de la longitud de corte. Los modelos de alto rendimiento suelen presentar configuraciones de dientes ultradensos para maximizar el corte de la fibra.
Esta geometría destaca porque los numerosos dientes se acoplan al material en pequeños incrementos. En lugar de tirar de hebras largas y continuas de fibra de carbono, los microdientes muelen y fracturan las fibras en partículas de polvo microscópicas. Los ángulos de corte hacia arriba y hacia abajo de los dientes individuales que se cruzan anulan las fuerzas generales de elevación y empuje. Esto mantiene las capas compuestas perfectamente intactas. Además, la acción de corte interrumpida permite un mejor flujo de aire y disipación de calor, evitando que la matriz de resina alcance su punto de fusión.
Al recortar bordes o perfilar paneles, es fundamental mantener un borde superior e inferior impecable. El enrutador de compresión es ampliamente considerado como el principal Fresa CFRP para esta aplicación específica. Presenta un diseño único de doble hélice. La porción inferior de la longitud de corte tiene una geometría de corte hacia arriba, mientras que la porción superior tiene una geometría de corte hacia abajo.
A medida que la herramienta se acopla al material, las estrías de corte ascendente tiran de las capas inferiores hacia arriba y las estrías de corte descendente empujan las capas superiores hacia abajo. Esto crea una zona de compresión altamente efectiva en el centro de la pieza de trabajo. Al forzar todas las capas compuestas hacia adentro, hacia el núcleo, el enrutador de compresión neutraliza completamente las fuerzas de despegue y expulsión simultáneamente. El resultado es un borde perfectamente limpio y sin delaminación.
Si bien el carbono y el vidrio comparten desafíos de mecanizado similares, las fibras de vidrio exhiben comportamientos mecánicos ligeramente diferentes. Son increíblemente resistentes y tienden a doblarse o flexionarse antes de cortarse. Si una herramienta no está perfectamente optimizada, dejará un borde borroso donde las hebras de vidrio se rasgaron en lugar de cortarse limpiamente.
Un dedicado El cortador de fibra de vidrio está diseñado con un filo ultra afilado y ángulos de ataque específicos diseñados para cortar las hebras resistentes con una desviación mínima. Estos suelen contar con una mayor cantidad de ranuras para garantizar una mayor frecuencia de cortes por revolución. Esto corta las fibras de vidrio antes de que tengan la oportunidad de alejarse de la zona de corte.
Incluso la geometría más perfectamente diseñada fallará si el material del sustrato subyacente no puede soportar el duro entorno del mecanizado de compuestos. La selección del material de la herramienta determina directamente la vida útil, la retención de los bordes y la capacidad de evitar la separación de capas en tiradas de producción largas.
Para la gran mayoría de aplicaciones no metálicas, Las herramientas compuestas de carburo sirven como base de la industria. El mecanizado de fibra de carbono requiere carburo de tungsteno sólido submicrograno o de grano ultrafino, donde las partículas suelen ser más pequeñas que 0,4 a 0,8 micrones. Esta estructura ultrafina proporciona una combinación superior de dureza y resistencia a la rotura transversal. La estructura de grano denso permite a los fabricantes pulir un borde agresivamente afilado sin que se desmorone ni se astille. Un borde afilado es absolutamente necesario para cortar fibras.
En entornos de producción aeroespacial o automotriz de gran volumen, la extrema abrasividad de la fibra de carbono desgastará demasiado rápido incluso el mejor carburo sin recubrimiento. En estos escenarios, la actualización a la tecnología del diamante se convierte en una necesidad económica.
La deposición química de vapor hace crecer una capa de diamante cristalino real directamente sobre el sustrato de carburo. Esto mantiene geometrías complejas al tiempo que aumenta la dureza de la superficie a casi 10,000 Vickers Dureza. Esto reduce drásticamente el desgaste abrasivo y prolonga la vida útil de la herramienta hasta quince veces. Alternativamente, las herramientas de diamante policristalino cuentan con obleas de diamante soldadas sobre un cuerpo de carburo. Si bien se limitan a perfiles más simples, ofrecen la máxima resistencia al desgaste y a menudo duran cincuenta veces o más que el carburo estándar.
Más allá del tipo de herramienta general, las microgeometrías específicas se arraigan en el Las herramientas de corte compuestas determinan su éxito en la prevención de la delaminación. Es fundamental prestar atención al número de canales, los ángulos de las hélices y la preparación de los bordes.
Al mecanizar metales, el bajo número de canales proporciona grandes valles para la evacuación de virutas. Debido a que los compuestos producen polvo fino, los valles de flauta grandes son innecesarios. En cambio, las herramientas no metálicas suelen presentar un mayor número de flautas, como cuatro, seis u ocho. Esto aumenta el diámetro del núcleo para una máxima rigidez. También aumenta la cantidad de filos cortantes que atacan el material por revolución, lo que garantiza que las fibras se corten de forma rápida y limpia.
El ángulo de la hélice influye directamente en la dirección de las fuerzas de corte. Las fresas tradicionales de alta hélice generan fuerzas axiales masivas, que actúan como la causa principal de la delaminación por desprendimiento. Las herramientas diseñadas para fibra de carbono suelen utilizar ángulos de hélice muy bajos, entre cinco y quince grados. Algunos incluso usan ranuras rectas a cero grados para dirigir las fuerzas radialmente hacia el costado del corte, manteniendo intactas las capas compuestas.
En el trabajo con metales, los bordes cortantes a menudo se afilan o se les da un radio microscópico para evitar que se astillen. Al mecanizar fibra de carbono y fibra de vidrio, está estrictamente prohibido bruñir. La herramienta debe tener un filo absolutamente afilado. Cualquier radio hará que la herramienta empuje y frote las fibras en lugar de cortarlas. Esto genera calor instantáneamente y conduce directamente a la delaminación.
Aplicar la herramienta correcta con los parámetros incorrectos aún desechará la pieza. A diferencia de los metales isotrópicos que se deforman plásticamente, los materiales compuestos son anisotrópicos y quebradizos. Lograr un corte perfecto requiere un equilibrio preciso entre la velocidad del husillo, la velocidad de avance y la gestión térmica.
El principio fundamental del mecanizado de compuestos es mantener altas velocidades del husillo junto con velocidades de avance relativamente bajas. Las altas velocidades de corte son fundamentales porque las fibras de carbono y vidrio poseen una inmensa resistencia a la tracción. Si el borde golpea la fibra demasiado lentamente, la fibra tiene tiempo de doblarse o desviarse. Al utilizar altas velocidades del husillo, el filo impacta la fibra con suficiente energía cinética para romperla limpiamente.
Las tasas de alimentación deben controlarse cuidadosamente. Si la alimentación es demasiado agresiva, la herramienta engancha demasiado material, separando las capas y provocando una delaminación por expulsión. Sin embargo, el avance no puede ser tan bajo que la herramienta simplemente roce el material. El roce genera fricción excesiva y daños térmicos catastróficos.
El calor es el destructor silencioso de los compuestos. Si bien el mecanizado de metales depende en gran medida del refrigerante por inundación, en este sector generalmente se evitan los refrigerantes líquidos. Los composites pueden absorber humedad, lo que degrada sus propiedades mecánicas. Además, cuando el refrigerante se mezcla con polvo compuesto fino, se crea una suspensión altamente abrasiva que desgasta prematuramente las guías de la máquina y los sellos del husillo.
Por lo tanto, el mecanizado en seco es el estándar de la industria. Los maquinistas confían en geometrías de herramientas optimizadas para minimizar la fricción y emplean sistemas de extracción de polvo por vacío de alta velocidad. Estas potentes aspiradoras locales eliminan el polvo peligroso al mismo tiempo que arrastran el aire ambiental a través de la zona de corte, proporcionando el enfriamiento convectivo necesario.
La dirección de la trayectoria de la herramienta afecta significativamente la calidad del borde. En el fresado convencional, el filo entra con espesor cero y sale con espesor máximo, tirando del material hacia arriba. El fresado en ascenso se recomienda casi universalmente para perfilar compuestos. En el fresado ascendente, la herramienta ingresa con el espesor máximo y empuja hacia abajo y hacia adentro contra el sustrato sin cortar. Esto actúa como un respaldo rígido para sostener las fibras a medida que se cortan.
Tipo de material |
Material de la herramienta |
Velocidad en superficie Pies por minuto |
Avance por diente pulgadas |
Estrategia de fresado |
|---|---|---|---|---|
Fibra de carbono estándar |
Carburo sólido |
400 a 800 |
0,001 a 0,003 |
Subir fresado |
Fibra de carbono de alta temperatura |
Recubierto de diamante |
800 a 1.500 |
0,002 a 0,005 |
Subir fresado |
Fibra de vidrio G10 o FR4 |
Carburo sólido |
300 a 600 |
0,001 a 0,004 |
Subir fresado |
Para los gerentes de adquisiciones, ingenieros de fabricación y maquinistas CNC, seleccionar las herramientas correctas es una decisión financiera crítica. El alto costo inicial de los paneles compuestos significa que las tasas de desperdicio deben mantenerse cercanas a cero. Las herramientas metálicas estándar son una falsa economía. Es posible que al principio cuesten menos, pero inevitablemente costarán exponencialmente más en piezas arruinadas y tiempo de inactividad de la máquina. Para seleccionar sistemáticamente las soluciones de mecanizado no metálicas adecuadas, evalúe sus requisitos según tres criterios principales.
No todos los composites se comportan de la misma manera bajo un husillo. La fibra de carbono pura requiere herramientas con dureza extrema y bordes afilados, lo que hace que las fresas microdentadas sean muy efectivas para el desbaste. La fibra de vidrio, al ser increíblemente resistente, exige cortadores dedicados con ángulos de ataque específicos para cortar hebras limpiamente sin dejar bordes deshilachados. Los paneles sándwich alveolares requieren geometrías especializadas que corten la resistente piel exterior sin aplastar la delicada estructura central.
La geometría debe coincidir perfectamente con el funcionamiento físico. Al terminar las dimensiones exteriores de un panel, un cortador de compresión es óptimo para neutralizar las fuerzas de delaminación superior e inferior. Para hundir o cortar elementos internos, una fresadora de mazorcas de maíz destaca por controlar el calor y evitar que las fibras largas se salgan. La realización de agujeros requiere brocas compuestas especializadas con una geometría de punta única para marcar el perímetro antes de que la red central avance.
Para entornos de investigación o producción de bajo volumen, el carburo submicrograno sin recubrimiento ofrece el mejor retorno de la inversión. Proporciona el filo necesario sin el alto coste inicial del diamante. Sin embargo, en la producción en masa de gran volumen, los cambios de herramientas representan una pérdida de tiempo y los bordes romos corren el riesgo de desechar piezas costosas. La actualización a herramientas recubiertas de diamante o insertos de diamante sólidos se convierte en una necesidad económica. Esto extiende exponencialmente la vida útil de la herramienta y da como resultado un costo por pieza mucho menor con el tiempo.
El mecanizado de compuestos es una disciplina altamente especializada que no deja lugar a conjeturas. Los equipos de ingeniería deben asociarse directamente con fabricantes que se especialicen exclusivamente en aplicaciones no metálicas para aprovechar datos empíricos y recomendaciones personalizadas adaptadas a matrices específicas.
La delaminación frecuentemente arruina piezas compuestas extremadamente costosas, pero es un problema de fabricación que se puede prevenir fácilmente. Al comprender la mecánica de la separación de capas y alejarse de los equipos metalúrgicos reutilizados, las instalaciones pueden mejorar drásticamente la calidad de su producción. Elija siempre la geometría y el material del sustrato correctos para su aplicación específica. Las herramientas no metálicas especializadas eliminan por completo las piezas desechadas, lo que garantiza que esta inversión en herramientas inteligentes se amortice rápidamente. Para los ingenieros que buscan eliminar las tasas de desperdicio, seleccionar herramientas diseñadas con precisión de un fabricante especializado es el camino más rápido hacia una producción sin defectos. Explore las soluciones de mecanizado no metálico de alto rendimiento en SS End Mill para encontrar la geometría y el sustrato exactos para su matriz compuesta específica hoy.
La elección óptima depende directamente de su operación de mecanizado específica. Para enrutar bordes y perfilar límites externos, un enrutador de compresión es la mejor opción. Su exclusivo diseño de flautas opuestas empuja las capas superior e inferior de la fibra de carbono hacia adentro, neutralizando efectivamente las fuerzas axiales que causan el desprendimiento y la delaminación por expulsión. Para operaciones de ranurado interno, embolsado o desbaste, una fresa microdentada es superior, ya que muele el material para evitar que la fibra se salga.
Técnicamente, una herramienta de metal estándar corta fibra de vidrio durante un período muy breve, pero se desaconseja en la fabricación profesional. Las fibras de vidrio son increíblemente abrasivas y redondearán el filo del acero de alta velocidad estándar o del carburo convencional en cuestión de minutos. Una vez que el borde se desafila, deja de cortar las fibras y comienza a rasgarlas. Esto da como resultado una acumulación severa de calor, fusión de la matriz, astillamiento intenso y, en última instancia, una pieza arruinada. Se requiere un cortador de fibra de vidrio exclusivo con la dureza y preparación de bordes adecuadas para mantener la integridad de la pieza.
A diferencia de las fresas estándar que cuentan con dos a cuatro flautas continuas, una fresa microdentada presenta docenas de pequeños bordes cortantes superpuestos que se asemejan a una mazorca de maíz. Al mecanizar composites, estos numerosos dientes pequeños actúan más como una muela abrasiva de precisión que como una cizalla tradicional. Rompen las resistentes fibras de carbono o vidrio en partículas microscópicas de polvo en lugar de agarrar y tirar de hebras largas y continuas. Esta acción de pulido minimiza la tensión axial ejercida sobre las capas compuestas, manteniendo la estructura laminada perfectamente intacta y dejando un borde limpio y sin deshilachados.
La principal diferencia radica en la dureza del material y la resistencia a la abrasión. Los materiales compuestos se basan en fibras que son significativamente más duras y abrasivas que las virutas producidas por el aluminio o el acero. El acero rápido carece de la resistencia al desgaste necesaria. Las fibras abrasivas actúan como papel de lija y destruyen un borde de acero casi instantáneamente. Las herramientas compuestas de carburo submicrograno están diseñadas para ser exponencialmente más duras. Esto les permite resistir la abrasión constante de las fibras mientras mantienen el borde afilado necesario para cortar el material sin causar delaminación.
Normalmente, se recomiendan velocidades de husillo altas que oscilan entre 10 000 y 20 000 RPM, según el diámetro de la herramienta y la matriz específica. Las altas velocidades garantizan que las fibras reciban suficiente energía cinética para cortarlas limpiamente en lugar de doblarlas o desviarlas del filo.
Para evitar que se deshilache, se requiere un cortador dedicado con un borde muy afilado y un alto número de ranuras para maximizar la frecuencia de corte. Además, el uso de una estrategia de fresado ascendente garantiza que la herramienta empuje las fibras contra el material sin cortar, proporcionando un soporte que evita que las resistentes hebras de vidrio se rompan.