Visualizações: 0 Autor: Editor do site Horário de publicação: 20/09/2026 Origem: Site

Todo maquinista conhece o som. Esse guincho repentino e agudo do fuso geralmente significa que uma pastilha está prestes a quebrar. Grooving é uma operação inerentemente hostil. Quando as fitas de metal emperram ou uma lâmina desvia dentro de uma cavidade confinada, a falha resultante destrói a fresa e muitas vezes destrói uma peça de trabalho de alto valor. Ferramentas padrão prontas para uso podem sobreviver a aplicações básicas em aço-carbono. No entanto, essas opções genéricas frequentemente falham quando confrontadas com geometrias complexas, tolerâncias restritas ou ligas aeroespaciais resistentes.
Os operadores no chão de fábrica exigem confiabilidade projetada. A otimização de três variáveis críticas – largura, profundidade e controle de cavacos – é o segredo absoluto para eliminar o tempo de inatividade não planejado e maximizar as taxas de remoção de metal. Este detalhamento técnico explica exatamente como avaliar e implantar o equipamento certo para vencer os exigentes desafios de canal.
A precisão não é negociável: manter larguras exatas de canal requer mecanismos de fixação rígidos e tolerâncias de indexação rígidas para evitar desvios dimensionais microscópicos.
A profundidade determina a rigidez da ferramenta: cortes mais profundos aumentam exponencialmente o risco de trepidação. A atualização dos materiais do substrato para metal duro com microgrãos é uma etapa obrigatória para manter a integridade estrutural.
O controle de cavacos é o principal gargalo: sem quebra-cavacos projetados e refrigeração de alta pressão, os cavacos se acumulam firmemente na ranhura, causando rápido acúmulo de calor e falha catastrófica da ferramenta.
Seleção Específica da Aplicação: A escolha da arquitetura correta da fresa depende inteiramente da cinemática da máquina, especificamente se você está girando em um torno ou interpolando em uma fresadora.
O canal é fundamentalmente diferente do torneamento padrão ou faceamento. Em um passe típico, a aresta de corte é cercada pelo material da peça em três lados. Este ambiente altamente restritivo gera imenso atrito, sufoca a dissipação de calor e complica severamente a evacuação de cavacos.
As ferramentas de corte de uso geral são construídas para oferecer versatilidade em vez de desempenho especializado. Quando levados a tarefas de alto volume ou de alta precisão, suas limitações vêm à tona imediatamente. Freqüentemente, eles não possuem a nitidez das bordas necessária para cortar o material de maneira limpa em um espaço confinado. Conseqüentemente, os maquinistas enfrentam desgaste acelerado, acabamentos superficiais fortemente marcados nas paredes do canal e precisão dimensional inconsistente.
Olhando para o cenário mais amplo da produção, dados recentes da indústria destacam uma mudança definitiva nas estratégias de usinagem. À medida que os setores aeroespacial, de veículos elétricos e de energia dependem cada vez mais de superligas resistentes ao calor e de componentes miniaturizados, a demanda por soluções de canal altamente especializadas aumentou. As instalações estão ativamente se afastando das configurações de tamanho único. Em vez disso, os engenheiros de produção estão investindo em geometrias personalizadas, adaptadas para perfis específicos, como ranhuras complexas para anéis de vedação ou ranhuras para anéis de retenção. Essas ferramentas personalizadas geralmente combinam diversas operações, como canal e chanframento simultâneos. Essa integração reduz drasticamente os tempos de ciclo, reduz as taxas de refugo e proporciona um retorno do investimento altamente mensurável.
Alcançar e manter larguras precisas é uma batalha diária na fabricação de precisão. Para vedações hidráulicas e fixadores aeroespaciais, um desvio de alguns décimos de milésimo de polegada pode causar um vazamento catastrófico.
A precisão dimensional do recurso final é herdada diretamente da pastilha de corte. Alto desempenho as ferramentas de usinagem de precisão são fabricadas com tolerâncias dimensionais agressivas. Linhas industriais premium geralmente retificam essas pastilhas em mais ou menos 0,002 milímetros. Além das dimensões básicas, a preparação da aresta determina a sobrevivência da ferramenta. Uma aresta meticulosamente afiada ou um design especializado em T fortalecem os limites de corte. Esta geometria específica evita o micro-lascamento que altera gradualmente a largura efetiva de corte durante um longo ciclo de produção. A preparação consistente das arestas garante que a milésima peça seja medida exatamente como a primeira.
Os maquinistas devem escolher estrategicamente seu percurso com base na largura alvo e na rigidez de seu equipamento CNC. O canal de corte único é altamente eficiente para dimensões padrão onde a pastilha corresponde perfeitamente à largura necessária. Como toda a aresta de corte engata no material simultaneamente, ela gera enormes forças de corte radiais. Esta abordagem exige uma rigidez excepcional da máquina. Alternativamente, quando o modelo exige um canal mais largo que a pastilha disponível, é necessária uma estratégia de múltiplos passes. A ferramenta mergulha, retrai e passa repetidamente. As passagens sobrepostas devem ser calculadas perfeitamente para manter as paredes perfeitamente perpendiculares e evitar sulcos irregulares no fundo da ranhura.
O canal profundo é brutal para o equipamento. A física fundamental é inevitável. Quanto mais profundo for o corte necessário, maior deverá ser o balanço da ferramenta. Esta extensão aumentada compromete exponencialmente a rigidez estrutural da montagem, abrindo a porta à deflexão, vibração severa e acabamentos superficiais inaceitáveis.
O comprimento do balanço da ferramenta determina diretamente a rigidez. Medimos isso usando a relação comprimento-diâmetro. À medida que esta relação aumenta, a ferramenta torna-se altamente suscetível a forças de flexão. A deflexão empurra a ferramenta para fora de sua linha central, fazendo com que a pastilha esfregue em vez de cisalhar o metal. Essa fricção aumenta a zona de calor e acelera o desgaste. Para combater isso, os engenheiros devem especificar porta-ferramentas com a maior seção transversal que possa fisicamente passar pelas paredes da ranhura.
Ao ultrapassar uma relação comprimento/diâmetro de 3 para 1, os porta-ferramentas de aço normalmente vibram incontrolavelmente. Transição para um sólido uma fresa de metal duro ou uma lâmina reforçada com metal duro torna-se essencial. O carboneto de tungstênio possui uma rigidez aproximadamente três vezes maior que o aço. Esta enorme integridade estrutural resiste à deflexão sob cargas radiais pesadas, amortece vibrações harmônicas e permite que os operadores programem cortes mais profundos sem sacrificar o controle dimensional.
Além disso, o canal frontal introduz um pesadelo geométrico único porque o canal é curvo. A ferramenta deve mergulhar axialmente na face de uma peça giratória. Se uma lâmina reta for usada, a base da ferramenta inevitavelmente colidirá com o diâmetro interno ou externo da parede curva. As lâminas especializadas para canais frontais são projetadas com folgas axiais e curvaturas específicas. É obrigatório combinar a curvatura exata da lâmina com a faixa de diâmetro alvo para evitar uma colisão violenta da máquina.
Como a fresa está encaixada, os cavacos não podem fluir livremente para fora da zona de cisalhamento. Se ignoradas, fitas contínuas de metal ficarão firmemente presas na cavidade. Uma vez emperrados, eles agem como um abrasivo destrutivo, marcando as paredes da peça e, por fim, quebrando a ferramenta.
A evacuação eficaz depende inteiramente da manipulação da formação de cavacos. Prêmio as ferramentas de canal apresentam topografias tridimensionais complexas moldadas diretamente na face de saída. Um quebra-cavacos corretamente especificado força o cavaco de metal contínuo a dobrar, estreitar em largura e enrolar em formas apertadas. Esse estreitamento garante que o chip não arranhe as paredes laterais ao sair. Uma vez enrolado com força suficiente contra a peça de trabalho, o cavaco fratura e é eliminado com segurança.
Enquanto os quebra-cavacos cuidam da dobra mecânica, o refrigerante fornece a força bruta necessária para a ejeção. O refrigerante de inundação tradicional é muitas vezes inútil aqui porque se vaporiza em vapor antes mesmo de atingir a aresta de corte na parte inferior de um sulco profundo. A refrigeração de alta pressão através da ferramenta é a solução definitiva. Ferramentas equipadas com bicos direcionados lançam fluido diretamente na interface da pastilha, muitas vezes excedendo 1.000 PSI. Esse fluxo de alta velocidade ejeta os cavacos violentamente e, ao mesmo tempo, extingue a zona de calor, o que prolonga drasticamente a vida útil da pastilha.
Navegar pelo cenário de ferramentas requer uma compreensão clara da cinemática da máquina. A terminologia pode se sobrepor, mas a seleção da arquitetura correta depende inteiramente de você estar diante de um torno ou de uma fresadora CNC.
Arquitetura de ferramentas |
Plataforma da Máquina |
Ação Cinemática |
Melhor Aplicação |
Risco de Evacuação de Chip |
|---|---|---|---|---|
Cortador de ranhura indexável |
Torno CNC / Centro de Torneamento |
A ferramenta está parada, a peça gira |
Diâmetro externo, diâmetro interno e ranhuras frontais em eixos cilíndricos. |
Alto risco em cavidades profundas; requer refrigerante de alta pressão. |
Cortador de ranhura |
Fresadora CNC |
A ferramenta gira, a peça fica parada |
Canais lineares, ranhuras em T e rasgos de chaveta em superfícies prismáticas planas. |
Risco médio; desenhos de dentes escalonados ajudam a quebrar as forças. |
Fresa de rosca/ranhura de metal duro sólido |
Fresadora CNC |
Interpolação helicoidal dentro de um furo |
Ranhuras para O-ring em peças assimétricas ou furos descentralizados. |
Baixo risco; o diâmetro da ferramenta é menor que o da ranhura, permitindo que os cavacos escapem. |
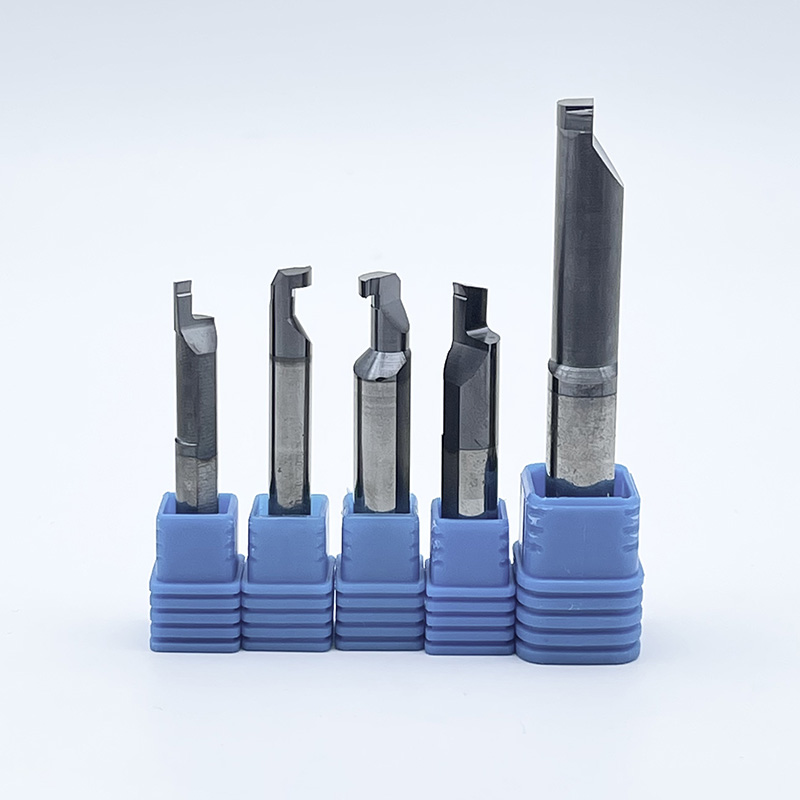
Em centros de torneamento, o indexável O cortador de ranhura é o padrão indiscutível da indústria. Utilizando uma pastilha de metal duro substituível travada em um suporte robusto, essas ferramentas são altamente eficientes para usinar características simétricas em flanges. Passar do torno para a fresadora muda completamente a dinâmica. UM O cortador de ranhura é implantado especificamente para aplicações de fresamento. Abrangendo variações como as fresas de chaveta Woodruff, elas apresentam vários dentes de corte em torno de sua periferia para usinar canais retos. Para peças grandes ou desequilibradas que não podem ser giradas em um torno, os engenheiros utilizam ferramentas de fresamento de metal duro por meio de interpolação circular. Este método é incrivelmente vantajoso para usinar canais internos porque a ferramenta deixa amplo espaço para que os cavacos escapem.
Para compradores técnicos que avaliam o custo por peça, a geometria da ferramenta é apenas metade da equação. A composição metalúrgica e o tratamento de superfície da fresa determinam sua estabilidade térmica e vida útil final, especialmente ao usinar materiais abrasivos ou gomosos.
O núcleo de qualquer cortador de alto desempenho é o seu substrato. O carboneto de tungstênio microgrãos é o padrão da indústria devido ao seu excepcional equilíbrio entre dureza e tenacidade. Para cortes interrompidos ou máquinas mais antigas sem rigidez, uma classe de metal duro mais tenaz com maior teor de cobalto absorve choques e evita lascamento da aresta. Em contraste, para canal contínuo em materiais altamente abrasivos, um substrato mais duro com menos cobalto proporciona resistência superior ao desgaste.
Como o canal retém o calor, operar o metal duro sem revestimento é uma receita para arestas postiças, onde o material da peça é soldado sob pressão à pastilha. Revestimentos avançados aplicados via Deposição Física de Vapor ou Deposição Química de Vapor são obrigatórios. Nitreto de titânio e alumínio é um revestimento essencial para usinagem de ferros fundidos abrasivos e ligas de alta temperatura. Sob calor intenso, o alumínio oxida para formar uma proteção microscópica, protegendo o metal duro do choque térmico. Alternativamente, o carbonitreto de titânio é extremamente duro com baixo coeficiente de atrito, tornando-o perfeito para materiais pegajosos como aço de baixo carbono e alumínio.
Analisar enormes catálogos de ferramentas requer uma abordagem sistemática. A implementação de uma estrutura de avaliação estruturada evita tentativas e erros dispendiosos no chão de fábrica.
Comece avaliando objetivamente as limitações físicas da sua máquina CNC. Cortes de mergulho amplos exigem um torque significativo do fuso. Se a máquina não tiver rigidez estrutural, um único mergulho amplo gerará vibrações violentas, necessitando de uma ferramenta mais estreita e de uma estratégia de múltiplas passagens. Verifique suas capacidades de refrigeração. Se a sua máquina suporta refrigeração de alta pressão, priorizar ferramentas com refrigeração interna gerará enormes ganhos de produtividade.
As propriedades físicas do metal determinam o grau da ferramenta e a preparação da aresta. A usinagem de aços endurecidos requer arestas altamente afiadas e revestimentos resistentes ao calor. O corte de alumínio macio exige bordas afiadas e polidas para evitar a aderência do material. O tamanho do lote também é importante. As execuções de alto volume justificam o custo de ferramentas personalizadas premium, enquanto a prototipagem de baixo volume pode favorecer cortadores versáteis de uso geral.
As geometrias padrão ficam aquém quando os projetos exigem ranhuras de vários raios, recortes estreitos ou chanfros complexos. Os engenheiros de produção devem colaborar diretamente com os fabricantes de ferramentas. Ao compartilhar modelos CAD e restrições operacionais, os especialistas em ferramentas podem projetar suportes e pastilhas específicas para aplicações que maximizam as taxas de remoção de metal e reduzem o custo por peça.
Dominar larguras de canal e conquistar cortes profundos em cavidades requer ferramentas excepcionalmente rígidas e um profundo conhecimento da cinemática de usinagem. O controle perfeito de cavacos, acionado por rompedores projetados e refrigeração de alta pressão, é a barreira definitiva contra falhas de ferramentas e tempo de inatividade da máquina.
Embora as ferramentas padrão possam ser suficientes para os trabalhos mais simples, a atualização para fresas especializadas reduz drasticamente o custo geral por peça usinada. Ao combinar o substrato de microgrão, o revestimento e a arquitetura de ferramentas corretos com a configuração exata da sua máquina, você garante tolerâncias consistentes e maior produção diária. Pare de permitir que as taxas de sucata prejudiquem suas margens de lucro. Se você precisa de geometrias personalizadas para ligas aeroespaciais ou fresas de produção de alto volume, explore as soluções de corte de alto desempenho da SSENDMILL para encontrar a combinação exata de engenharia para seu próximo projeto.
Esses termos referem-se a ferramentas utilizadas em plataformas de máquinas totalmente diferentes. Um cortador de ranhura é normalmente uma ferramenta estacionária indexável usada em um torno CNC para tornear perfis circulares, como diâmetro externo, diâmetro interno e ranhuras frontais. Por outro lado, uma fresa de fenda é uma ferramenta rotativa multidente implantada em uma fresadora. As fresas de ranhura atravessam uma peça estacionária para fresar canais retos, rasgos de chaveta ou ranhuras em T em superfícies planas.
O escoamento de cavacos é a principal causa de falhas catastróficas em canais profundos. Para evitar emperramento, utilize pastilhas equipadas com quebra-cavacos agressivos e projetados para dobrar e fraturar cavacos em formatos compactos. Implemente refrigeração de alta pressão através da ferramenta para expulsar fisicamente os cavacos da cavidade. Programar um ciclo de ranhuramento profundo, onde a ferramenta retrai brevemente para quebrar o cavaco mecanicamente, também é uma estratégia altamente eficaz para cortes radiais profundos.
A taxa de avanço determina diretamente a espessura dos cavacos, o que é fundamental para acionar o quebra-cavacos. Se o avanço for muito leve, os cavacos ficam pegajosos e enrolam-se na ferramenta. Se for muito pesado, a pressão radial desviará a lâmina ou travará o fuso. Uma linha de base padrão é começar em 0,10 milímetros por revolução para o aço. Entretanto, em canais profundos, você deve reduzir a taxa de avanço em 20 a 30 por cento à medida que a ferramenta atinge o fundo da cavidade para compensar a redução do fluxo de refrigerante e o aumento do atrito.
O alumínio é notoriamente pegajoso e sujeito a arestas postiças, onde o metal se solda à ferramenta de corte. Evite revestimentos que contenham alumínio, como nitreto de alumínio e titânio, pois eles têm afinidade química com a peça de trabalho. Em vez disso, use uma pastilha de metal duro de microgrãos altamente polida e não revestida ou opte por um revestimento de carbonitreto de titânio ou nitreto de zircônio. Eles fornecem um coeficiente de atrito muito baixo, permitindo que os cavacos deslizem suavemente para fora da ranhura, sem grudar na face de saída.
Uma fresa de metal duro é fortemente recomendada quando a peça de trabalho é muito grande, pesada ou desequilibrada para ser girada com segurança em um fuso de torno. Além disso, as fresas são essenciais ao usinar canais internos dentro de furos descentralizados em uma peça estacionária. Ao utilizar uma técnica de programação CNC chamada interpolação circular, a fresa rotativa pode usinar com precisão a cavidade circular, deixando amplo espaço para o escoamento dos cavacos.
Sim, muitos fabricantes de ferramentas projetam pastilhas híbridas capazes de executar cortes e canais padrão. No entanto, existem compensações distintas a serem consideradas. As pastilhas dedicadas para canal normalmente apresentam uma aresta de corte perfeitamente plana projetada para deixar um acabamento preciso e suave na parte inferior do canal. As ferramentas de corte geralmente apresentam uma borda de ataque angular, como 5 a 15 graus, para minimizar a rebarba deixada no centro da peça de trabalho à medida que ela cai. Usar uma ferramenta de corte angular para um canal padrão resultará em um piso inclinado e fora da tolerância.