Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-09-20 Pochodzenie: Strona

Każdy mechanik zna ten dźwięk. Ten nagły, wysoki pisk wrzeciona zwykle oznacza, że płytka wkrótce pęknie. Rowkowanie jest z natury wrogą operacją. Kiedy metalowe taśmy zacinają się lub ostrze odchyla się w zamkniętej wnęce, wynikająca z tego awaria niszczy nóż i często powoduje zeskrobanie wartościowego przedmiotu obrabianego. Standardowe, gotowe narzędzia mogą przetrwać podstawowe zastosowania w stali miękkiej. Jednak te ogólne opcje często wyginają się w zetknięciu ze skomplikowaną geometrią, wąskimi tolerancjami lub wytrzymałymi stopami lotniczymi.
Operatorzy w hali produkcyjnej wymagają inżynieryjnej niezawodności. Optymalizacja trzech krytycznych zmiennych — szerokości, głębokości i kontroli wiórów — to absolutny sekret eliminacji nieplanowanych przestojów i maksymalizacji wydajności usuwania metalu. W tym opisie technicznym dokładnie wyjaśniono, jak ocenić i wdrożyć odpowiedni sprzęt, aby sprostać wymagającym wyzwaniom związanym z rowkowaniem.
Precyzja nie podlega negocjacjom: Utrzymywanie dokładnych szerokości rowków wymaga sztywnych mechanizmów mocujących i wąskich tolerancji indeksowania, aby zapobiec mikroskopijnym odchyłkom wymiarowym.
Głębokość decyduje o sztywności narzędzia: Głębsze cięcia wykładniczo zwiększają ryzyko drgań. Ulepszanie materiałów podłoża do węglika drobnoziarnistego jest obowiązkowym krokiem w celu utrzymania integralności strukturalnej.
Kontrola wiórów to główne wąskie gardło: bez opracowanych łamaczy wiórów i chłodziwa pod wysokim ciśnieniem wióry gromadzą się ciasno w rowku, powodując szybką akumulację ciepła i katastrofalną awarię narzędzia.
Wybór do konkretnego zastosowania: Wybór właściwej konstrukcji frezu zależy całkowicie od kinematyki maszyny, w szczególności od tego, czy tokujesz na tokarce, czy interpolujesz na frezarce.
Rowkowanie zasadniczo różni się od standardowego toczenia lub frezowania czołowego. W typowym przejściu krawędź skrawająca jest otoczona materiałem obrabianym z trzech stron. To wysoce restrykcyjne środowisko generuje ogromne tarcie, dławi rozpraszanie ciepła i poważnie komplikuje ewakuację wiórów.
Narzędzia skrawające ogólnego przeznaczenia zostały zbudowane z myślą o wszechstronności, a nie o specjalistycznej wydajności. W przypadku wykonywania zadań wymagających dużej liczby zadań lub wymagających dużej precyzji natychmiast ujawniają się ich ograniczenia. Często brakuje im czystej ostrości krawędzi wymaganej do czystego krojenia materiału na ograniczonej przestrzeni. W rezultacie mechanicy borykają się z przyspieszonym zużyciem, mocno zarysowanymi powierzchniami ścianek rowków i niespójną dokładnością wymiarową.
Patrząc na szerszy krajobraz produkcyjny, najnowsze dane branżowe podkreślają zdecydowaną zmianę w strategiach obróbki. Ponieważ sektory lotniczy, pojazdów elektrycznych i energetyczny w coraz większym stopniu opierają się na żaroodpornych superstopach i zminiaturyzowanych komponentach, gwałtownie wzrosło zapotrzebowanie na wysoce wyspecjalizowane rozwiązania do rowkowania. Obiekty aktywnie odchodzą od konfiguracji uniwersalnych. Zamiast tego inżynierowie zajmujący się produkcją inwestują w specjalnie zaprojektowane geometrie dostosowane do określonych profili, takie jak złożone rowki na pierścienie typu O-ring lub szczeliny na pierścienie ustalające. Te wykonane na zamówienie narzędzia często łączą wiele operacji, takich jak jednoczesne rowkowanie i fazowanie. Integracja ta drastycznie skraca czas cykli, zmniejsza ilość złomów i zapewnia wysoce wymierny zwrot z inwestycji.
Osiąganie i utrzymywanie dokładnych szerokości to codzienna walka w precyzyjnej produkcji. W przypadku uszczelek hydraulicznych i elementów złącznych dla przemysłu lotniczego odchylenie o kilka dziesiątych tysięcznych cala może spowodować katastrofalny wyciek.
Dokładność wymiarowa końcowego elementu jest bezpośrednio dziedziczona z płytki skrawającej. Wysoka wydajność precyzyjne narzędzia do obróbki są produkowane z agresywnymi tolerancjami wymiarowymi. Linie przemysłowe klasy premium często szlifują te płytki z dokładnością do plus minus 0,002 milimetra. Poza podstawowymi wymiarami, przygotowanie krawędzi decyduje o trwałości narzędzia. Skrupulatnie szlifowana krawędź lub wyspecjalizowana konstrukcja w kształcie litery T wzmacnia granicę cięcia. Ta specyficzna geometria zapobiega mikroodpryskom, które stopniowo zmieniają efektywną szerokość cięcia w długiej serii produkcyjnej. Konsekwentne przygotowanie krawędzi gwarantuje, że tysięczna część będzie mierzyć dokładnie tak samo jak pierwsza.
Operatorzy muszą strategicznie wybierać ścieżkę narzędzia w oparciu o docelową szerokość i sztywność sprzętu CNC. Rowkowanie pojedynczym nacięciem jest bardzo wydajne w przypadku standardowych wymiarów, gdzie płytka idealnie pasuje do wymaganej szerokości. Ponieważ cała krawędź skrawająca jednocześnie styka się z materiałem, generuje ona ogromne promieniowe siły skrawania. Takie podejście wymaga wyjątkowej sztywności maszyny. Alternatywnie, gdy projekt wymaga rowka szerszego niż dostępna płytka, wymagana jest strategia wielu przejść. Narzędzie wielokrotnie zagłębia się, wycofuje i przechodzi. Należy bezbłędnie obliczyć nachodzące na siebie przejścia, aby zachować idealnie prostopadłe ściany i zapobiec powstawaniu nierówności na dnie rowka.
Głębokie rowkowanie jest brutalne dla sprzętu. Podstaw fizyki są nieuniknione. Im głębsze jest wymagane cięcie, tym dłuższy musi być wysięg narzędzia. To zwiększone wydłużenie wykładniczo pogarsza sztywność konstrukcyjną zespołu, otwierając drzwi do ugięcia, poważnych drgań i niedopuszczalnego wykończenia powierzchni.
Długość wysięgu narzędzia bezpośrednio decyduje o sztywności. Mierzymy to za pomocą stosunku długości do średnicy. W miarę wzrostu tego stosunku narzędzie staje się bardzo podatne na siły zginające. Ugięcie wypycha narzędzie z jego linii środkowej, powodując tarcie płytki, a nie ścinanie metalu. To tarcie powoduje wzrost temperatury w strefie cieplnej i przyspiesza zużycie. Aby temu zaradzić, inżynierowie muszą określić oprawki narzędziowe o absolutnie największym przekroju poprzecznym, który może fizycznie wyczyścić ścianki rowka.
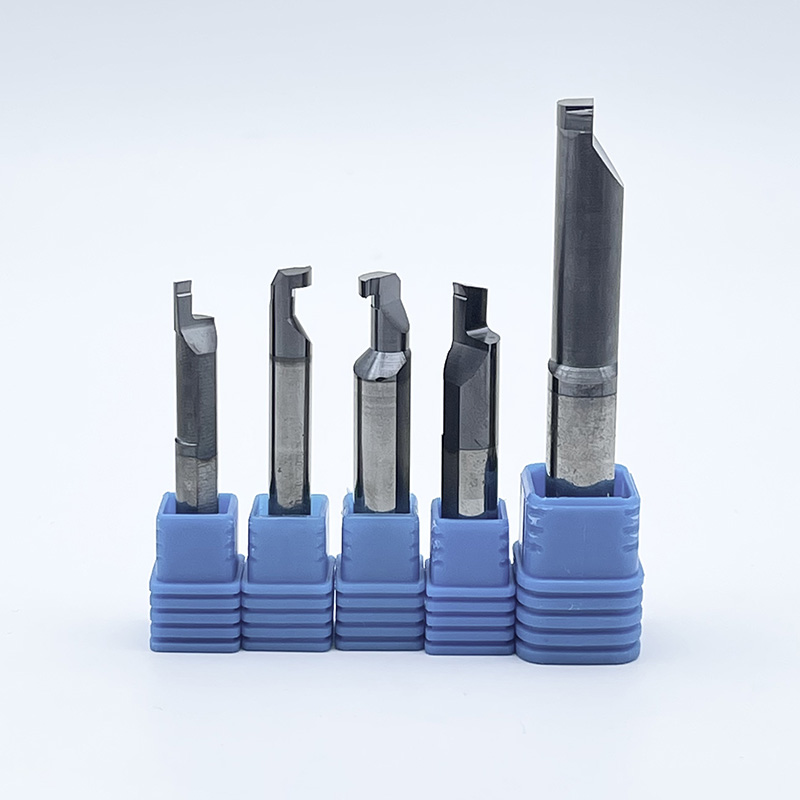
Przy przekraczaniu stosunku długości do średnicy wynoszącego 3 do 1 stalowe oprawki narzędziowe zazwyczaj wibrują w niekontrolowany sposób. Przejście do ciała stałego niezbędny staje się frez z węglików spiekanych lub ostrze wzmocnione węglikiem. Węglik wolframu charakteryzuje się sztywnością około trzykrotnie większą niż stal. Ta masywna integralność konstrukcyjna jest odporna na ugięcie pod dużymi obciążeniami promieniowymi, tłumi drgania harmoniczne i umożliwia operatorom programowanie głębszych cięć bez utraty kontroli wymiarowej.
Co więcej, rowkowanie czołowe wprowadza unikalny koszmar geometryczny, ponieważ rowek jest zakrzywiony. Narzędzie musi zagłębić się osiowo w czoło obracającej się części. Jeśli używane jest proste ostrze, pięta narzędzia nieuchronnie uderzy w wewnętrzną lub zewnętrzną średnicę zakrzywionej ściany. Specjalistyczne ostrza do rowkowania czołowego zostały zaprojektowane z uwzględnieniem określonych luzów osiowych i krzywizn. Aby zapobiec gwałtownej awarii maszyny, obowiązkowe jest dopasowanie dokładnej krzywizny ostrza do docelowego zakresu średnicy.
Ponieważ frez jest umieszczony w obudowie, wióry nie mogą swobodnie wypływać ze strefy ścinania. Jeśli zostanie zignorowane, ciągłe wstęgi metalu będą ściśle przylegać do wnęki. Po zakleszczeniu działają jak niszczycielski materiał ścierny, rysując ściany przedmiotu obrabianego i ostatecznie łamiąc narzędzie.
Skuteczne odprowadzanie zależy całkowicie od manipulowania tworzeniem się wiórów. Premia Narzędzia do rowkowania charakteryzują się skomplikowanymi, trójwymiarowymi topografiami uformowanymi bezpośrednio na powierzchni natarcia. Prawidłowo dobrany łamacz wióra powoduje zwijanie się, zmniejszanie szerokości i zwijanie ciągłego metalowego wióra w ciasne kształty. Dzięki temu zwężeniu wiór nie rysuje ścianek bocznych przy wyjściu. Po wystarczającym dokręceniu do przedmiotu obrabianego, wiór pęka i bezpiecznie się wypłukuje.
Podczas gdy łamacze wiórów obsługują mechaniczne składanie, chłodziwo zapewnia brutalną siłę wymaganą do wyrzucenia. Tradycyjny płyn chłodzący jest często bezużyteczny, ponieważ odparowuje i zamienia się w parę, zanim dotrze do krawędzi skrawającej na dnie głębokiego rowka. Chłodzenie pod wysokim ciśnieniem przez narzędzie jest ostatecznym rozwiązaniem. Narzędzia wyposażone w dysze ukierunkowane nadmuchują płyn bezpośrednio na złącze płytki, często przekraczając 1000 PSI. Ten strumień o dużej prędkości gwałtownie wyrzuca wióry, jednocześnie chłodząc strefę grzejną, co drastycznie wydłuża żywotność płytki.
Poruszanie się po środowisku narzędziowym wymaga jasnego zrozumienia kinematyki maszyn. Terminologia może się pokrywać, ale wybór odpowiedniej architektury zależy całkowicie od tego, czy stoisz przed tokarką, czy frezarką CNC.
Architektura narzędzi |
Platforma Maszyn |
Akcja kinematyczna |
Najlepsza aplikacja |
Ryzyko ewakuacji wiórów |
|---|---|---|---|---|
Indeksowany frez do wpustów |
Tokarka CNC / centrum tokarskie |
Narzędzie jest nieruchome, przedmiot obrabiany obraca się |
Średnica zewnętrzna, średnica wewnętrzna i rowki czołowe na wałach cylindrycznych. |
Wysokie ryzyko w głębokich ubytkach; wymaga chłodziwa pod wysokim ciśnieniem. |
Frez do szczelin |
Frezarka CNC |
Narzędzie obraca się, przedmiot obrabiany jest nieruchomy |
Kanały liniowe, rowki teowe i wpusty na płaskich powierzchniach pryzmatycznych. |
Średnie ryzyko; naprzemienne konstrukcje zębów pomagają rozbić siły. |
Frez do gwintów/rowków z węglika spiekanego |
Frezarka CNC |
Interpolacja śrubowa wewnątrz otworu |
Rowki na pierścienie typu O-ring w częściach asymetrycznych lub otworach niecentrycznych. |
Niskie ryzyko; średnica narzędzia jest mniejsza niż rowek, co umożliwia ucieczkę wiórów. |
W centrach tokarskich, indeksowane frez do rowków to niekwestionowany standard branżowy. Wykorzystując wymienną płytkę węglikową umieszczoną w solidnym uchwycie, narzędzia te są bardzo wydajne w obróbce symetrycznych elementów na kołnierzach. Przejście z tokarki do frezarki całkowicie zmienia dynamikę. A frez do rowków jest specjalnie stosowany do zastosowań frezarskich. Obejmują różne odmiany, takie jak frezy do kluczy Woodruff, są wyposażone w wiele zębów tnących na obwodzie, aby obrabiać proste rowki. W przypadku dużych lub niewyważonych części, których nie można obrócić na tokarce, inżynierowie wykorzystują narzędzia frezarskie z węglika spiekanego poprzez interpolację kołową. Metoda ta jest niezwykle korzystna przy obróbce rowków wewnętrznych, ponieważ narzędzie pozostawia dużo miejsca na ucieczkę wiórów.
Dla nabywców technicznych oceniających koszt części, geometria narzędzia to tylko połowa równania. Skład metalurgiczny i obróbka powierzchni frezu decydują o jego stabilności termicznej i ostatecznej żywotności, szczególnie podczas obróbki materiałów ściernych lub gumowatych.
Podstawą każdego wysokowydajnego plotera jest jego podłoże. Mikroziarnisty węglik wolframu jest standardem branżowym ze względu na wyjątkową równowagę twardości i wytrzymałości. W przypadku obróbki przerywanej lub starszych maszyn, którym brakuje sztywności, twardszy gatunek węglika o wyższej zawartości kobaltu pochłania wstrząsy i zapobiega wykruszaniu się krawędzi. Natomiast w przypadku ciągłego rowkowania w materiałach o wysokiej ścieralności twardsze podłoże z mniejszą zawartością kobaltu zapewnia doskonałą odporność na zużycie.
Ponieważ rowkowanie zatrzymuje ciepło, użycie niepowlekanego węglika to przepis na narost na krawędzi, w wyniku którego materiał przedmiotu obrabianego zgrzewa się pod ciśnieniem z płytką. Zaawansowane powłoki nakładane metodą fizycznego osadzania z fazy gazowej lub chemicznego osadzania z fazy gazowej są obowiązkowe. Azotek Tytanu i Glinu jest powłoką niezbędną do obróbki żeliwa ściernego i stopów wysokotemperaturowych. Pod wpływem intensywnego ciepła aluminium utlenia się, tworząc mikroskopijną osłonę, chroniącą węglik przed szokiem termicznym. Alternatywnie, węgloazotek tytanu jest wyjątkowo twardy i ma niski współczynnik tarcia, dzięki czemu idealnie nadaje się do lepkich materiałów, takich jak stal niskowęglowa i aluminium.
Przeglądanie ogromnych katalogów narzędzi wymaga systematycznego podejścia. Wdrożenie ustrukturyzowanych ram oceny zapobiega kosztownym próbom i błędom w hali produkcyjnej.
Zacznij od obiektywnej oceny fizycznych ograniczeń maszyny CNC. Szerokie cięcia wgłębne wymagają znacznego momentu obrotowego wrzeciona. Jeśli obrabiarce brakuje sztywności konstrukcyjnej, pojedyncze szerokie zagłębienie spowoduje gwałtowne drgania, co wymaga węższego narzędzia i strategii wielu przejść. Sprawdź możliwości swojego chłodziwa. Jeśli Twoja maszyna obsługuje chłodziwo pod wysokim ciśnieniem, nadanie priorytetu oprzyrządowaniu z chłodzeniem przelotowym zapewni ogromny wzrost produktywności.
Właściwości fizyczne metalu decydują o gatunku narzędzia i przygotowaniu krawędzi. Obróbka stali hartowanych wymaga mocno szlifowanych krawędzi i powłok żaroodpornych. Cięcie miękkiego aluminium wymaga ostrych jak brzytwa, wypolerowanych krawędzi, aby zapobiec przyleganiu materiału. Wielkość partii również ma znaczenie. Serie wysokonakładowe uzasadniają koszt wysokiej jakości narzędzi niestandardowych, podczas gdy prototypowanie w małych seriach może faworyzować wszechstronne frezy ogólnego przeznaczenia.
Standardowe geometrie nie spełniają wymagań, gdy projekty wymagają rowków o wielu promieniach, ciasnych podcięć lub skomplikowanych fazowań. Inżynierowie produkcji powinni współpracować bezpośrednio z producentami narzędzi. Dzieląc się modelami CAD i ograniczeniami operacyjnymi, eksperci od narzędzi mogą projektować oprawki i płytki do konkretnych zastosowań, które maksymalizują szybkość usuwania metalu i obniżają koszt jednostkowy części.
Opanowanie szerokości rowków i pokonywanie głębokich cięć wnękowych wymaga wyjątkowo sztywnego oprzyrządowania i głębokiego zrozumienia kinematyki obróbki. Bezbłędna kontrola wiórów, napędzana przez specjalnie zaprojektowane łamacze i chłodziwo pod wysokim ciśnieniem, stanowi ostateczną barierę chroniącą przed awarią narzędzi i przestojami maszyny.
Chociaż standardowe narzędzia mogą wystarczyć do najprostszych prac, przejście na specjalistyczne frezy drastycznie obniża całkowity koszt obrobionej części. Dopasowując odpowiednie podłoże mikroziarniste, powłokę i architekturę narzędzia do dokładnej konfiguracji maszyny, zapewniasz stałe tolerancje i zwiększoną dzienną wydajność. Przestań pozwalać, aby stawki złomu pochłaniały Twoje marże zysku. Niezależnie od tego, czy potrzebujesz niestandardowych geometrii do stopów lotniczych, czy też frezów do produkcji wielkoseryjnej, zapoznaj się z wysokowydajnymi rozwiązaniami do cięcia w SSENDMILL, aby znaleźć dokładnie dopasowane rozwiązanie do Twojego następnego projektu.
Terminy te odnoszą się do narzędzi wykorzystywanych na zupełnie innych platformach maszynowych. Frez do rowków to zazwyczaj wymienne, stacjonarne narzędzie używane na tokarce CNC do toczenia profili kołowych, takich jak średnica zewnętrzna, średnica wewnętrzna i rowki czołowe. I odwrotnie, frez do rowków to obrotowe narzędzie wielozębne umieszczone na frezarce. Frezy do rowków poruszają się po nieruchomym przedmiocie obrabianym, aby frezować proste kanały, rowki wpustowe lub rowki teowe w płaskie powierzchnie.
Ewakuacja wiórów jest główną przyczyną katastrofalnych w skutkach awarii podczas głębokiego rowkowania. Aby zapobiec zakleszczeniom, należy stosować płytki wyposażone w agresywne, zaprojektowane łamacze wiórów, zaprojektowane do składania i łamania wiórów w zwarte kształty. Zastosuj chłodziwo pod wysokim ciśnieniem przez narzędzie, aby fizycznie wydmuchać wióry z gniazda. Zaprogramowanie cyklu rowkowania głębokiego, podczas którego narzędzie na krótko wycofuje się w celu mechanicznego złamania wióra, jest również wysoce efektywną strategią w przypadku głębokich cięć promieniowych.
Szybkość posuwu bezpośrednio decyduje o grubości wióra, która ma kluczowe znaczenie dla zaangażowania łamacza wiórów. Jeśli posuw jest zbyt lekki, wióry stają się żylaste i owijają się wokół narzędzia. Jeśli jest zbyt ciężki, nacisk promieniowy odkształci ostrze lub zatrzyma wrzeciono. Standardową wartością bazową dla stali jest początek od 0,10 milimetra na obrót. Jednakże w przypadku głębokiego rowkowania należy zmniejszyć posuw o 20 do 30 procent, gdy narzędzie dotrze do dna wgłębienia, aby skompensować zmniejszony przepływ chłodziwa i zwiększone tarcie.
Aluminium jest notorycznie lepkie i podatne na narosty na krawędziach w miejscu przyspawania metalu do narzędzia tnącego. Unikaj powłok zawierających aluminium, takich jak azotek tytanu i glinu, ponieważ mają one powinowactwo chemiczne z przedmiotem obrabianym. Zamiast tego należy zastosować niepowlekaną, wysoce wypolerowaną płytkę z węglika drobnoziarnistego lub wybrać powłokę z węglika azotku tytanu lub azotku cyrkonu. Zapewniają one bardzo niski współczynnik tarcia, dzięki czemu wióry płynnie wysuwają się z rowka, bez przyklejania się do powierzchni natarcia.
W przypadku, gdy przedmiot obrabiany jest zbyt duży, ciężki lub niewyważony, aby można go było bezpiecznie obracać na wrzecionie tokarki, zdecydowanie zaleca się użycie frezu pełnowęglikowego. Ponadto frezy są niezbędne podczas obróbki wewnętrznych rowków w niecentrycznych otworach części nieruchomej. Wykorzystując technikę programowania CNC zwaną interpolacją kołową, obrotowy frez może precyzyjnie obrobić okrągłe wgłębienie, pozostawiając jednocześnie wystarczającą przestrzeń na ewakuację wiórów.
Tak, wielu producentów narzędzi projektuje płytki hybrydowe umożliwiające zarówno przecinanie, jak i standardowe rowkowanie. Należy jednak wziąć pod uwagę różne kompromisy. Dedykowane płytki do rowkowania mają zazwyczaj idealnie płaską krawędź skrawającą, zaprojektowaną tak, aby pozostawiać precyzyjne, gładkie wykończenie na dnie rowka. Narzędzia do przecinania często mają zakrzywioną krawędź prowadzącą, na przykład od 5 do 15 stopni, aby zminimalizować powstawanie zadziorów pozostających na środku przedmiotu obrabianego podczas jego odpadania. Użycie kątowego narzędzia do przecinania w przypadku standardowego rowka spowoduje nachylenie podłogi poza tolerancją.