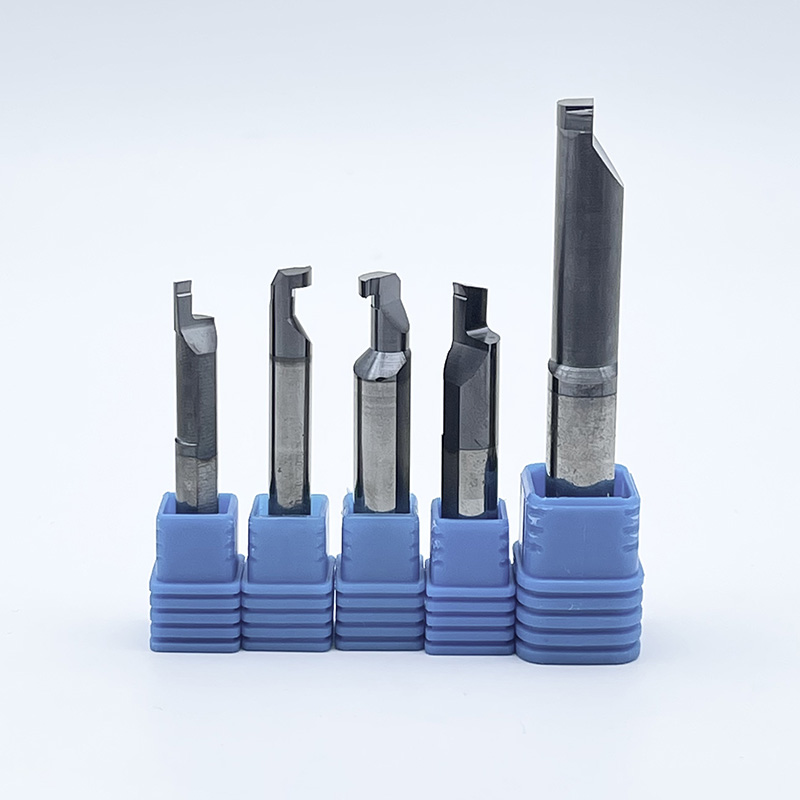
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-20 Origen: Sitio

Todo maquinista conoce el sonido. Ese chirrido repentino y agudo del eje generalmente significa que un inserto está a punto de romperse. El ranurado es una operación inherentemente hostil. Cuando las cintas metálicas se atascan o una hoja se desvía dentro de una cavidad confinada, la falla resultante destruye el cortador y, a menudo, raspa una pieza de trabajo de alto valor. Las herramientas estándar disponibles en el mercado podrían sobrevivir a aplicaciones básicas en acero dulce. Sin embargo, estas opciones genéricas con frecuencia fallan cuando se enfrentan a geometrías complejas, tolerancias estrictas o aleaciones aeroespaciales resistentes.
Los operadores en el taller requieren confiabilidad de ingeniería. La optimización de tres variables críticas (ancho, profundidad y control de viruta) es el secreto absoluto para eliminar el tiempo de inactividad no planificado y maximizar las tasas de eliminación de metal. Este desglose técnico explica exactamente cómo evaluar e implementar el equipo adecuado para superar los exigentes desafíos de ranurado.
La precisión no es negociable: mantener anchos de ranura exactos requiere mecanismos de sujeción rígidos y tolerancias de indexación estrictas para evitar desviaciones dimensionales microscópicas.
La profundidad dicta la rigidez de la herramienta: los cortes más profundos aumentan exponencialmente el riesgo de vibración. Actualizar los materiales del sustrato a carburo de micrograno es un paso obligatorio para mantener la integridad estructural.
El control de viruta es el principal cuello de botella: sin rompevirutas diseñados ni refrigerante de alta presión, las virutas se acumulan firmemente en la ranura, lo que provoca una rápida acumulación de calor y fallas catastróficas en la herramienta.
Selección específica de la aplicación: La elección de la arquitectura de corte correcta depende completamente de la cinemática de la máquina, específicamente si está girando en un torno o interpolando en una fresadora.
El ranurado es fundamentalmente distinto del torneado estándar o del planeado. En una pasada típica, el filo está recubierto por el material de la pieza de trabajo por tres lados. Este entorno altamente restrictivo genera una inmensa fricción, sofoca la disipación de calor y complica gravemente la evacuación de virutas.
Las herramientas de corte de uso general están diseñadas para brindar versatilidad en lugar de un rendimiento especializado. Cuando se les obliga a realizar tareas de gran volumen o de alta precisión, sus limitaciones salen a la luz de inmediato. A menudo carecen del filo necesario para cortar material limpiamente en un espacio reducido. En consecuencia, los maquinistas luchan contra el desgaste acelerado, acabados superficiales muy rayados en las paredes de las ranuras y una precisión dimensional inconsistente.
Al observar el panorama manufacturero más amplio, los datos recientes de la industria destacan un cambio definitivo en las estrategias de mecanizado. A medida que los sectores aeroespacial, de vehículos eléctricos y energético dependen cada vez más de superaleaciones resistentes al calor y componentes miniaturizados, ha aumentado la demanda de soluciones de ranurado altamente especializadas. Las instalaciones se están alejando activamente de configuraciones únicas para todos. En cambio, los ingenieros de fabricación están invirtiendo en geometrías diseñadas a medida para perfiles específicos, como ranuras complejas para juntas tóricas o ranuras para anillos de retención. Estas herramientas personalizadas suelen combinar múltiples operaciones, como ranurado y biselado simultáneos. Esta integración reduce drásticamente los tiempos de ciclo, reduce las tasas de desperdicio y ofrece un retorno de la inversión altamente mensurable.
Lograr y mantener anchos precisos es una batalla diaria en la fabricación de precisión. Para sellos hidráulicos y sujetadores aeroespaciales, una desviación de unas pocas décimas de milésima de pulgada puede causar una fuga catastrófica.
La precisión dimensional de la característica final se hereda directamente del inserto de corte. Alto rendimiento Las herramientas de mecanizado de precisión se fabrican con tolerancias dimensionales agresivas. Las líneas industriales de primera calidad suelen rectificar estos insertos con un margen de error de más o menos 0,002 milímetros. Más allá de las dimensiones básicas, la preparación de los bordes dicta la supervivencia de la herramienta. Un borde meticulosamente afilado o un diseño especializado en forma de T fortalecen el límite de corte. Esta geometría específica evita el microdesprendimiento que altera gradualmente el ancho de corte efectivo durante una tirada de producción larga. La preparación constante de los bordes garantiza que la milésima parte mida exactamente como la primera.
Los maquinistas deben elegir estratégicamente su trayectoria de herramienta en función del ancho objetivo y la rigidez de su equipo CNC. El ranurado por corte simple es muy eficaz para dimensiones estándar en las que la plaquita se adapta perfectamente al ancho requerido. Debido a que todo el filo ataca el material simultáneamente, genera enormes fuerzas de corte radiales. Este enfoque exige una rigidez excepcional de la máquina. Alternativamente, cuando el plano requiere una ranura más ancha que la plaquita disponible, se requiere una estrategia de múltiples pasadas. La herramienta se hunde, retrocede y pasa repetidamente. Las pasadas superpuestas deben calcularse perfectamente para mantener las paredes perfectamente perpendiculares y evitar crestas irregulares en el suelo de la ranura.
El ranurado profundo es brutal para el equipo. La física fundamental es inevitable. Cuanto más profundo sea el corte requerido, más largo debe ser el saliente de la herramienta. Esta mayor extensión compromete exponencialmente la rigidez estructural del conjunto, abriendo la puerta a deflexiones, vibraciones severas y acabados superficiales inaceptables.
La longitud del voladizo de la herramienta determina directamente la rigidez. Medimos esto usando la relación longitud-diámetro. A medida que esta relación aumenta, la herramienta se vuelve muy susceptible a las fuerzas de flexión. La deflexión empuja la herramienta fuera de su línea central, lo que hace que el inserto frote el metal en lugar de cortarlo. Este roce aumenta la zona de calor y acelera el desgaste. Para combatir esto, los ingenieros deben especificar portaherramientas con la sección transversal más grande que pueda físicamente pasar las paredes de la ranura.
Cuando se empuja más allá de una relación longitud-diámetro de 3 a 1, los portaherramientas de acero suelen vibrar incontrolablemente. Transición a un sólido Una fresa de carburo o una hoja reforzada con carburo se vuelven esenciales. El carburo de tungsteno tiene una rigidez aproximadamente tres veces mayor que la del acero. Esta enorme integridad estructural resiste la deflexión bajo cargas radiales pesadas, amortigua las vibraciones armónicas y permite a los operadores programar cortes más profundos sin sacrificar el control dimensional.
Además, el ranurado frontal introduce una pesadilla geométrica única porque la ranura es curva. La herramienta debe hundirse axialmente en la cara de una pieza giratoria. Si se utiliza una hoja recta, el talón de la herramienta inevitablemente chocará contra el diámetro interior o exterior de la pared curva. Las hojas para ranurado frontal especializadas están diseñadas con holguras y curvaturas axiales específicas. Es obligatorio hacer coincidir la curvatura exacta de la hoja con el rango de diámetro objetivo para evitar un choque violento de la máquina.
Debido a que el cortador está encajado, las virutas no pueden salir libremente de la zona de corte. Si se ignora, las cintas continuas de metal se apiñarán firmemente en la cavidad. Una vez atascados, actúan como un abrasivo destructivo, rayando las paredes de la pieza de trabajo y, en última instancia, rompiendo la herramienta.
La evacuación eficaz depende exclusivamente de la manipulación de la formación de virutas. De primera calidad Las herramientas de ranurado presentan topografías tridimensionales intrincadas moldeadas directamente en la cara del rastrillo. Un rompevirutas correctamente especificado obliga a la viruta de metal continua a plegarse, estrecharse en ancho y curvarse en formas apretadas. Este estrechamiento garantiza que el chip no raye las paredes laterales al salir. Una vez que se enrolla lo suficientemente fuerte contra la pieza de trabajo, la viruta se fractura y se elimina de manera segura.
Mientras que los rompevirutas se encargan del plegado mecánico, el refrigerante proporciona la fuerza bruta necesaria para la expulsión. El refrigerante de inundación tradicional suele ser inútil aquí porque se vaporiza antes de llegar al filo en el fondo de una ranura profunda. El refrigerante de alta presión que pasa por la herramienta es la solución definitiva. Las herramientas equipadas con boquillas específicas lanzan fluido directamente en la interfaz del inserto, a menudo superando los 1000 PSI. Esta corriente de alta velocidad expulsa violentamente las virutas y al mismo tiempo apaga la zona de calor, lo que prolonga drásticamente la vida útil del inserto.
Navegar por el panorama de las herramientas requiere una comprensión clara de la cinemática de las máquinas. La terminología puede superponerse, pero seleccionar la arquitectura adecuada depende completamente de si está frente a un torno o una fresadora CNC.
Arquitectura de herramientas |
Plataforma de la máquina |
Acción cinemática |
Mejor aplicación |
Riesgo de evacuación de chips |
|---|---|---|---|---|
Cortador de ranura indexable |
Torno CNC / Centro de torneado |
La herramienta está estacionaria, la pieza de trabajo gira. |
Diámetro exterior, diámetro interior y ranuras frontales en ejes cilíndricos. |
Alto riesgo en caries profundas; Requiere refrigerante a alta presión. |
Cortador de ranuras |
Fresadora CNC |
La herramienta gira, la pieza de trabajo está estacionaria |
Canales lineales, ranuras en T y chaveteros en superficies prismáticas planas. |
Riesgo medio; Los diseños de dientes escalonados ayudan a disolver las fuerzas. |
Fresa de rosca/ranura de carburo sólido |
Fresadora CNC |
Interpolación helicoidal dentro de un orificio. |
Ranuras para juntas tóricas en piezas asimétricas u orificios descentrados. |
Bajo riesgo; El diámetro de la herramienta es menor que la ranura, lo que permite que las virutas escapen. |
En los centros de torneado, el indexable El cortador de ranuras es el estándar indiscutible de la industria. Al utilizar un inserto de carburo reemplazable bloqueado en un soporte robusto, estas herramientas son altamente eficientes para mecanizar características simétricas en bridas. Pasar del torno al molino cambia la dinámica por completo. A El cortador de ranura se implementa específicamente para aplicaciones de fresado. Abarcando variaciones como las cortadoras de chavetero Woodruff, cuentan con múltiples dientes de corte alrededor de su periferia para mecanizar ranuras rectas. Para piezas grandes o desequilibradas que no se pueden girar en un torno, los ingenieros utilizan herramientas de fresado de carburo sólido mediante interpolación circular. Este método es increíblemente ventajoso para mecanizar ranuras internas porque la herramienta deja un amplio espacio para que escapen las virutas.
Para los compradores técnicos que evalúan el costo por pieza, la geometría de la herramienta es sólo la mitad de la ecuación. La composición metalúrgica y el tratamiento superficial del cortador dictan su estabilidad térmica y su vida útil final, especialmente cuando se mecanizan materiales abrasivos o gomosos.
El núcleo de cualquier cortadora de alto rendimiento es su sustrato. El carburo de tungsteno de micrograno es el estándar de la industria debido a su excepcional equilibrio entre dureza y tenacidad. Para cortes interrumpidos o máquinas más antiguas que carecen de rigidez, un grado de carburo más resistente con mayor contenido de cobalto absorbe los golpes y evita que los bordes se astillen. Por el contrario, para el ranurado continuo en materiales altamente abrasivos, un sustrato más duro con menos cobalto proporciona una resistencia al desgaste superior.
Debido a que el ranurado atrapa el calor, operar con carburo sin recubrimiento es una receta para lograr un borde reconstituido, donde el material de la pieza de trabajo se suelda a presión al inserto. Los recubrimientos avanzados aplicados mediante deposición física de vapor o deposición química de vapor son obligatorios. El nitruro de aluminio y titanio es un recubrimiento esencial para mecanizar hierros fundidos abrasivos y aleaciones de alta temperatura. Bajo un calor intenso, el aluminio se oxida para formar un escudo microscópico que protege el carburo del choque térmico. Alternativamente, el carbonitruro de titanio es extremadamente duro con un bajo coeficiente de fricción, lo que lo hace perfecto para materiales pegajosos como el acero y el aluminio con bajo contenido de carbono.
Examinar catálogos masivos de herramientas requiere un enfoque sistemático. La implementación de un marco de evaluación estructurado evita costosas pruebas y errores en el taller.
Comience evaluando objetivamente las limitaciones físicas de su máquina CNC. Los cortes de inmersión amplios exigen un par de torsión significativo del husillo. Si la máquina carece de rigidez estructural, una sola inmersión amplia generará un ruido violento, lo que requerirá una herramienta más estrecha y una estrategia de múltiples pasadas. Verifique sus capacidades de refrigerante. Si su máquina admite refrigerante a alta presión, priorizar las herramientas con refrigerante interno generará ganancias masivas de productividad.
Las propiedades físicas del metal dictan el grado de la herramienta y la preparación del borde. El mecanizado de aceros endurecidos requiere bordes muy afilados y revestimientos resistentes al calor. Cortar aluminio blando exige bordes pulidos y afilados para evitar la adhesión del material. El tamaño del lote también importa. Las tiradas de gran volumen justifican el coste de las herramientas personalizadas de primera calidad, mientras que la creación de prototipos de bajo volumen podría favorecer las cortadoras versátiles de uso general.
Las geometrías estándar se quedan cortas cuando los planos requieren ranuras de radios múltiples, cortes estrechos o chaflanes complejos. Los ingenieros de fabricación deben colaborar directamente con los fabricantes de herramientas. Al compartir modelos CAD y restricciones operativas, los expertos en herramientas pueden diseñar soportes e insertos para aplicaciones específicas que maximicen las tasas de eliminación de metal y reduzcan el costo por pieza.
Dominar el ancho de las ranuras y conquistar cortes de cavidades profundas requiere herramientas excepcionalmente rígidas y un profundo conocimiento de la cinemática del mecanizado. El control impecable de la viruta, impulsado por rompedores diseñados y refrigerante de alta presión, es la barrera definitiva contra las fallas de las herramientas y el tiempo de inactividad de la máquina.
Si bien las herramientas estándar pueden ser suficientes para los trabajos más simples, la actualización a cortadores especializados reduce drásticamente el costo total por pieza mecanizada. Al combinar el sustrato de micrograno, el recubrimiento y la arquitectura de herramientas adecuados con la configuración exacta de su máquina, garantiza tolerancias constantes y una mayor producción diaria. Deje de permitir que las tasas de chatarra afecten sus márgenes de beneficio. Ya sea que necesite geometrías personalizadas para aleaciones aeroespaciales o cortadores de producción de gran volumen, explore las soluciones de corte de alto rendimiento en SSENDMILL para encontrar la combinación de ingeniería exacta para su próximo proyecto.
Estos términos se refieren a herramientas utilizadas en plataformas de máquinas completamente diferentes. Un cortador de ranuras suele ser una herramienta estacionaria indexable que se utiliza en un torno CNC para tornear perfiles circulares, como diámetro exterior, diámetro interior y ranuras frontales. Por el contrario, una cortadora de ranuras es una herramienta giratoria de dientes múltiples implementada en una fresadora. Los cortadores de ranuras atraviesan una pieza de trabajo estacionaria para fresar canales rectos, chaveteros o ranuras en T en superficies planas.
La evacuación de viruta es la causa principal de fallos catastróficos en el ranurado profundo. Para evitar atascos, utilice insertos equipados con rompevirutas agresivos diseñados para doblar y fracturar virutas en formas apretadas. Implemente refrigerante de alta presión a través de la herramienta para expulsar físicamente las virutas de la cavidad. Programar un ciclo de ranurado por penetración, en el que la herramienta se retrae brevemente para romper la viruta mecánicamente, también es una estrategia muy eficaz para cortes radiales profundos.
La velocidad de avance determina directamente el espesor de la viruta, lo cual es fundamental para activar el rompevirutas. Si el avance es demasiado ligero, las virutas se vuelven fibrosas y se enrollan alrededor de la herramienta. Si es demasiado pesado, la presión radial desviará la hoja o detendrá el husillo. Una base estándar es comenzar con 0,10 milímetros por revolución para el acero. Sin embargo, en ranurado profundo, debe reducir la velocidad de avance entre un 20 y un 30 por ciento a medida que la herramienta llega al fondo de la cavidad para compensar el flujo reducido de refrigerante y el aumento de la fricción.
El aluminio es notoriamente pegajoso y propenso a acumularse en los bordes, donde el metal se suelda a la herramienta de corte. Evite los recubrimientos que contengan aluminio, como el nitruro de aluminio y titanio, porque tienen afinidad química con la pieza de trabajo. En su lugar, utilice un inserto de carburo de micrograno altamente pulido y sin recubrimiento u opte por un recubrimiento de carbonitruro de titanio o nitruro de circonio. Estos proporcionan un coeficiente de fricción muy bajo, lo que permite que las virutas se deslicen fuera de la ranura suavemente sin pegarse a la cara del rastrillo.
Se recomienda encarecidamente una fresa de carburo sólido cuando la pieza de trabajo es demasiado grande, pesada o está desequilibrada para girarla de manera segura en un husillo de torno. Además, las fresas son esenciales al mecanizar ranuras internas dentro de agujeros descentrados en una pieza estacionaria. Al utilizar una técnica de programación CNC llamada interpolación circular, la fresa giratoria puede mecanizar con precisión la cavidad circular dejando un amplio espacio para la evacuación de las virutas.
Sí, muchos fabricantes de herramientas diseñan plaquitas híbridas capaces de tronzar y ranurar estándar. Sin embargo, hay distintas compensaciones a considerar. Las plaquitas de ranurado específicas suelen contar con un filo de corte perfectamente plano diseñado para dejar un acabado preciso y suave en la parte inferior de la ranura. Las herramientas de separación suelen tener un borde de ataque en ángulo, como de 5 a 15 grados, para minimizar las rebabas que quedan en el centro de la pieza de trabajo a medida que se cae. El uso de una herramienta de separación en ángulo para una ranura estándar dará como resultado un piso inclinado y fuera de tolerancia.