Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-20 Origine : Site

Chaque machiniste connaît le son. Ce cri soudain et aigu provenant de la broche signifie généralement qu'un insert est sur le point de se briser. Le rainurage est une opération intrinsèquement hostile. Lorsque des rubans métalliques se coincent ou qu'une lame dévie à l'intérieur d'une cavité confinée, la défaillance qui en résulte détruit le coupeur et met souvent au rebut une pièce de grande valeur. L'outillage standard disponible dans le commerce pourrait survivre aux applications de base dans l'acier doux. Cependant, ces options génériques se déforment souvent lorsqu’elles sont confrontées à des géométries complexes, à des tolérances serrées ou à des alliages aérospatiaux résistants.
Les opérateurs en atelier ont besoin d'une fiabilité technique. L'optimisation de trois variables critiques : la largeur, la profondeur et le contrôle des copeaux est le secret absolu pour éliminer les temps d'arrêt imprévus et maximiser les taux d'enlèvement de métal. Cette description technique explique exactement comment évaluer et déployer le bon équipement pour relever les défis de rainurage exigeants.
La précision n'est pas négociable : le maintien de largeurs de rainure exactes nécessite des mécanismes de serrage rigides et des tolérances d'indexation strictes pour éviter les écarts dimensionnels microscopiques.
La profondeur dicte la rigidité de l'outil : des coupes plus profondes augmentent de façon exponentielle le risque de broutage. La mise à niveau des matériaux de substrat vers du carbure à micro-grains est une étape obligatoire pour maintenir l'intégrité structurelle.
Le contrôle des copeaux est le principal goulot d'étranglement : sans brise-copeaux et sans liquide de refroidissement haute pression, les copeaux s'entassent étroitement dans la rainure, provoquant une accumulation rapide de chaleur et une défaillance catastrophique de l'outil.
Sélection spécifique à l'application : Le choix de l'architecture de fraise appropriée dépend entièrement de la cinématique de la machine, en particulier si vous tournez sur un tour ou interpolez sur une fraiseuse.
Le rainurage est fondamentalement distinct du tournage ou du surfaçage standard. Lors d'une passe typique, l'arête de coupe est murée par le matériau de la pièce à usiner sur trois côtés. Cet environnement très restrictif génère d’immenses frictions, étouffe la dissipation thermique et complique fortement l’évacuation des copeaux.
Les outils de coupe à usage général sont conçus pour être polyvalents plutôt que pour des performances spécialisées. Lorsqu’elles sont poussées vers des tâches à volume élevé ou de haute précision, leurs limites apparaissent immédiatement. Ils n’ont souvent pas la netteté des bords nécessaire pour trancher proprement des matériaux dans un espace confiné. Par conséquent, les machinistes doivent lutter contre une usure accélérée, des finitions de surface fortement rayées sur les parois des rainures et une précision dimensionnelle incohérente.
En regardant le paysage manufacturier plus large, les données récentes de l’industrie mettent en évidence un changement définitif dans les stratégies d’usinage. Alors que les secteurs de l'aérospatiale, des véhicules électriques et de l'énergie s'appuient de plus en plus sur des superalliages résistants à la chaleur et des composants miniaturisés, la demande de solutions de rainurage hautement spécialisées a augmenté. Les installations s’éloignent activement des configurations universelles. Au lieu de cela, les ingénieurs de fabrication investissent dans des géométries conçues sur mesure pour des profils spécifiques tels que des rainures complexes pour joints toriques ou des fentes pour bagues de retenue. Ces outils sur mesure combinent souvent plusieurs opérations, comme le rainurage et le chanfreinage simultanés. Cette intégration réduit considérablement les temps de cycle, réduit les taux de rebut et offre un retour sur investissement hautement mesurable.
Atteindre et maintenir des largeurs précises est une bataille quotidienne dans la fabrication de précision. Pour les joints hydrauliques et les fixations aéronautiques, un écart de quelques dixièmes de millième de pouce peut provoquer une fuite catastrophique.
La précision dimensionnelle de la caractéristique finale est directement héritée de la plaquette de coupe. Haute performance les outils d'usinage de précision sont fabriqués avec des tolérances dimensionnelles agressives. Les lignes industrielles haut de gamme rectifient souvent ces plaquettes à plus ou moins 0,002 millimètres. Au-delà des dimensions de base, la préparation des bords détermine la survie de l'outil. Un bord méticuleusement aiguisé ou une conception spécialisée en T renforce la limite de coupe. Cette géométrie spécifique évite les micro-écailles qui modifient progressivement la largeur de coupe effective sur une longue série de production. Une préparation cohérente des bords garantit que la millième pièce mesure exactement comme la première.
Les machinistes doivent choisir stratégiquement leur parcours d'outil en fonction de la largeur cible et de la rigidité de leur équipement CNC. Le rainurage en une seule passe est très efficace pour les dimensions standards où la plaquette correspond parfaitement à la largeur requise. Étant donné que l’ensemble du tranchant engage simultanément le matériau, il génère des forces de coupe radiales massives. Cette approche exige une rigidité exceptionnelle de la machine. Alternativement, lorsque le modèle nécessite une rainure plus large que la plaquette disponible, une stratégie à passes multiples est requise. L'outil plonge, se rétracte et enjambe à plusieurs reprises. Les passes superposées doivent être parfaitement calculées pour maintenir les murs parfaitement perpendiculaires et éviter les arêtes inégales sur le fond des rainures.
Les rainures profondes sont brutales sur l'équipement. La physique fondamentale est incontournable. Plus la coupe requise est profonde, plus le porte-à-faux de l'outil doit être long. Cette extension accrue compromet de manière exponentielle la rigidité structurelle de l'assemblage, ouvrant la porte à une déflexion, à un broutage important et à des finitions de surface inacceptables.
La longueur du porte-à-faux de l'outil dicte directement la rigidité. Nous mesurons cela en utilisant le rapport longueur/diamètre. À mesure que ce rapport augmente, l’outil devient très sensible aux forces de flexion. La déviation pousse l'outil hors de sa ligne centrale, ce qui provoque le frottement de la plaquette plutôt que le cisaillement du métal. Ce frottement augmente la zone de chaleur et accélère l’usure. Pour lutter contre ce problème, les ingénieurs doivent spécifier des porte-outils ayant la section transversale la plus grande qui puisse physiquement dégager les parois des rainures.
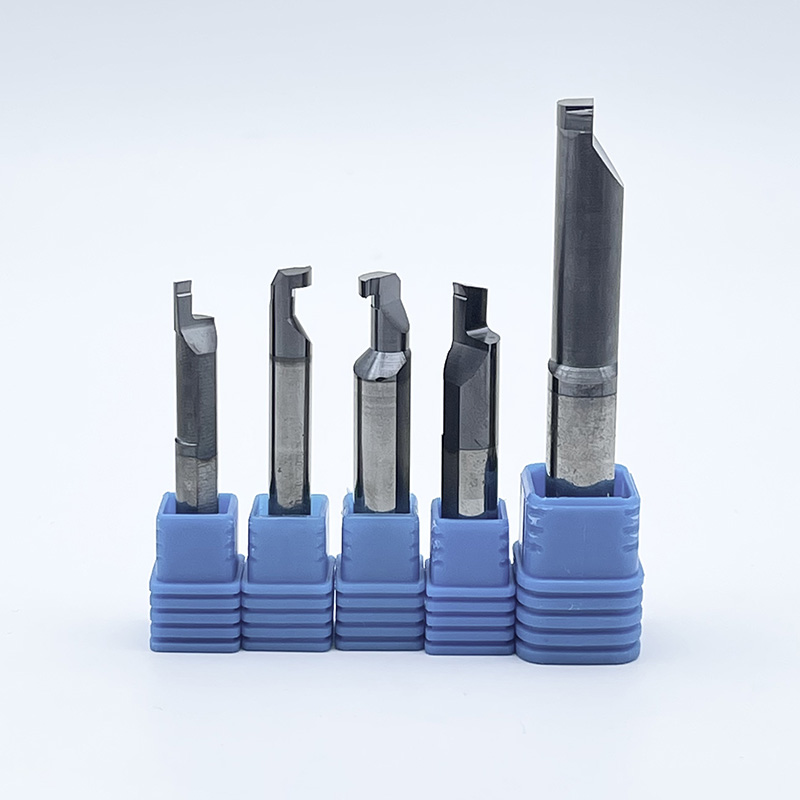
Lorsqu'ils dépassent un rapport longueur/diamètre de 3 pour 1, les porte-outils en acier vibrent généralement de manière incontrôlable. Transition vers un solide une fraise en carbure ou une lame renforcée en carbure devient indispensable. Le carbure de tungstène possède une rigidité environ trois fois supérieure à celle de l'acier. Cette intégrité structurelle massive résiste à la déflexion sous de lourdes charges radiales, amortit les vibrations harmoniques et permet aux opérateurs de programmer des coupes plus profondes sans sacrifier le contrôle dimensionnel.
De plus, le rainurage frontal introduit un cauchemar géométrique unique car la rainure est incurvée. L'outil doit plonger axialement dans la face d'une pièce en rotation. Si une lame droite est utilisée, le talon de l'outil s'écrasera inévitablement sur le diamètre intérieur ou extérieur de la paroi incurvée. Les lames de rainurage frontales spécialisées sont conçues avec des jeux axiaux et des courbures spécifiques. Il est obligatoire de faire correspondre la courbure exacte de la lame à la plage de diamètres cible pour éviter un accident violent de la machine.
Étant donné que la fraise est encastrée, les copeaux ne peuvent pas s'écouler librement hors de la zone de cisaillement. S'ils sont ignorés, des rubans de métal continus s'emboîteront étroitement dans la cavité. Une fois coincés, ils agissent comme un abrasif destructeur, marquant les parois de la pièce et finalement cassant l'outil.
Une évacuation efficace repose entièrement sur la manipulation de la formation des copeaux. Prime Les outils de rainurage présentent des topographies tridimensionnelles complexes moulées directement dans la face de coupe. Un brise-copeaux correctement spécifié force les copeaux métalliques continus à se plier, à se rétrécir en largeur et à s'enrouler pour prendre des formes serrées. Ce rétrécissement garantit que la puce ne raye pas les parois latérales lors de sa sortie. Une fois suffisamment enroulés contre la pièce à usiner, les copeaux se fracturent et sont évacués en toute sécurité.
Tandis que les brise-copeaux gèrent le pliage mécanique, le liquide de refroidissement fournit la force brute nécessaire à l'éjection. Le liquide de refroidissement traditionnel est souvent inutile ici car il se vaporise en vapeur avant même d'atteindre le bord de coupe au fond d'une rainure profonde. Le liquide de refroidissement haute pression intégré à l'outil est la solution définitive. Les outils équipés de buses ciblées projettent du fluide directement sur l'interface de l'insert, dépassant souvent 1 000 PSI. Ce flux à grande vitesse éjecte violemment les copeaux tout en éteignant simultanément la zone thermique, ce qui prolonge considérablement la durée de vie de l'insert.
Naviguer dans le paysage de l’outillage nécessite une compréhension claire de la cinématique des machines. La terminologie peut se chevaucher, mais le choix de la bonne architecture dépend entièrement du fait que vous vous tenez devant un tour ou une fraiseuse CNC.
Architecture des outils |
Plate-forme de machines |
Action cinématique |
Meilleure application |
Risque d'évacuation des copeaux |
|---|---|---|---|---|
Fraise à rainures indexable |
Tour CNC / Centre de tournage |
L'outil est stationnaire, la pièce tourne |
Diamètre extérieur, diamètre intérieur et rainures frontales sur les arbres cylindriques. |
Risque élevé dans les cavités profondes ; nécessite un liquide de refroidissement à haute pression. |
Coupe-fente |
Fraiseuse CNC |
L'outil tourne, la pièce est stationnaire |
Canaux linéaires, rainures en T et rainures de clavette sur surfaces prismatiques plates. |
Risque moyen ; les conceptions de dents décalées aident à briser les forces. |
Fraise à filetage/rainure en carbure monobloc |
Fraiseuse CNC |
Interpolation hélicoïdale à l'intérieur d'un alésage |
Rainures de joints toriques dans les pièces asymétriques ou trous décentrés. |
Faible risque ; Le diamètre de l'outil est plus petit que la rainure, permettant aux copeaux de s'échapper. |
Sur les centres de tournage, l'indexable La fraise à rainurer est la norme incontestée de l'industrie. Utilisant une plaquette en carbure remplaçable verrouillée dans un support robuste, ces outils sont très efficaces pour usiner des éléments symétriques sur les brides. Passer du tour à la fraiseuse change complètement la dynamique. UN La fraise à fente est spécifiquement déployée pour les applications de fraisage. Comprenant des variantes telles que les fraises à clavette Woodruff, elles comportent plusieurs dents de coupe autour de leur périphérie pour usiner des fentes droites. Pour les pièces volumineuses ou déséquilibrées qui ne peuvent pas tourner sur un tour, les ingénieurs utilisent des outils de fraisage en carbure monobloc par interpolation circulaire. Cette méthode est incroyablement avantageuse pour l'usinage de rainures internes car l'outil laisse suffisamment de place aux copeaux pour s'échapper.
Pour les acheteurs techniques évaluant le coût par pièce, la géométrie des outils ne représente que la moitié de l’équation. La composition métallurgique et le traitement de surface de la fraise dictent sa stabilité thermique et sa durée de vie ultime, notamment lors de l'usinage de matériaux abrasifs ou gommeux.
Le cœur de toute fraise haute performance est son substrat. Le carbure de tungstène à micro-grains est la norme de l'industrie en raison de son équilibre exceptionnel entre dureté et ténacité. Pour les coupes interrompues ou les machines plus anciennes manquant de rigidité, une nuance de carbure plus résistante avec une teneur plus élevée en cobalt absorbe les chocs et empêche l'écaillage des bords. En revanche, pour le rainurage continu dans des matériaux très abrasifs, un substrat plus dur contenant moins de cobalt offre une résistance à l'usure supérieure.
Étant donné que le rainurage retient la chaleur, l'utilisation de carbure non revêtu est une recette pour les bords rapportés, où le matériau de la pièce se soude sous pression à la plaquette. Les revêtements avancés appliqués par dépôt physique en phase vapeur ou dépôt chimique en phase vapeur sont obligatoires. Le nitrure de titane et d'aluminium est un revêtement essentiel pour l'usinage des fontes abrasives et des alliages à haute température. Sous une chaleur intense, l'aluminium s'oxyde pour former un bouclier microscopique, protégeant le carbure des chocs thermiques. Alternativement, le carbonitrure de titane est extrêmement dur avec un faible coefficient de friction, ce qui le rend parfait pour les matériaux collants comme l'acier à faible teneur en carbone et l'aluminium.
Passer au crible d’énormes catalogues d’outils nécessite une approche systématique. La mise en œuvre d'un cadre d'évaluation structuré évite des essais et des erreurs coûteux dans l'atelier.
Commencez par évaluer objectivement les limites physiques de votre machine CNC. Les coupes plongeantes larges nécessitent un couple de broche important. Si la machine manque de rigidité structurelle, une seule plongée large générera un broutage violent, nécessitant un outil plus étroit et une stratégie de passes multiples. Vérifiez vos capacités de liquide de refroidissement. Si votre machine prend en charge un liquide de refroidissement haute pression, donner la priorité aux outils à refroidissement direct entraînera des gains de productivité considérables.
Les propriétés physiques du métal dictent la qualité de l'outil et la préparation des bords. L'usinage des aciers trempés nécessite des bords fortement affûtés et des revêtements résistants à la chaleur. La découpe de l'aluminium tendre nécessite des bords polis et tranchants comme un rasoir pour empêcher l'adhérence du matériau. La taille du lot compte également. Les tirages en grand volume justifient le coût d'outils personnalisés haut de gamme, tandis que le prototypage en petit volume pourrait favoriser les fraises polyvalentes à usage général.
Les géométries standard ne suffisent pas lorsque les plans nécessitent des rainures à plusieurs rayons, des contre-dépouilles serrées ou des chanfreins complexes. Les ingénieurs de fabrication doivent collaborer directement avec les fabricants d’outillage. En partageant des modèles CAO et des contraintes opérationnelles, les experts en outillage peuvent concevoir des supports et des inserts spécifiques à une application qui maximisent les taux d'enlèvement de métal et réduisent votre coût par pièce.
Maîtriser les largeurs de rainures et conquérir les coupes profondes nécessitent un outillage exceptionnellement rigide et une compréhension approfondie de la cinématique d’usinage. Un contrôle parfait des copeaux, grâce à des brise-copeaux techniques et à un liquide de refroidissement haute pression, constitue la barrière ultime contre les pannes d'outils et les temps d'arrêt des machines.
Même si les outils standards peuvent suffire pour les travaux les plus simples, la mise à niveau vers des fraises spécialisées réduit considérablement votre coût global par pièce usinée. En adaptant le substrat à micro-grains, le revêtement et l'architecture d'outils appropriés à la configuration exacte de votre machine, vous garantissez des tolérances constantes et une production quotidienne accrue. Arrêtez de laisser les taux de rebut gruger vos marges bénéficiaires. Que vous ayez besoin de géométries personnalisées pour les alliages aérospatiaux ou de fraises de production en grand volume, explorez les solutions de coupe haute performance de SSENDMILL pour trouver la solution idéale pour votre prochain projet.
Ces termes font référence à des outils utilisés sur des plates-formes de machines totalement différentes. Une fraise à rainurer est généralement un outil stationnaire indexable utilisé sur un tour CNC pour tourner des profils circulaires, tels que le diamètre extérieur, le diamètre intérieur et les rainures frontales. A l’inverse, une fraise à rainurer est un outil rotatif multi-dents déployé sur une fraiseuse. Les fraises à fente traversent une pièce fixe pour fraiser des canaux droits, des rainures de clavette ou des rainures en T dans des surfaces planes.
L'évacuation des copeaux est la principale cause de défaillance catastrophique dans les gorges profondes. Pour éviter le blocage, utilisez des plaquettes équipées de brise-copeaux agressifs et conçus pour plier et briser les copeaux dans des formes serrées. Appliquez un liquide de refroidissement à haute pression dans l'outil pour expulser physiquement les copeaux hors de la cavité. La programmation d'un cycle de rainurage avec débourrage, au cours duquel l'outil se rétracte brièvement pour briser mécaniquement le copeau, constitue également une stratégie très efficace pour les coupes radiales profondes.
La vitesse d'avance détermine directement l'épaisseur des copeaux, ce qui est essentiel pour l'engagement du brise-copeaux. Si l'alimentation est trop légère, les copeaux deviennent filandreux et s'enroulent autour de l'outil. S'il est trop lourd, la pression radiale fera dévier la lame ou bloquera la broche. Une ligne de base standard est de commencer à 0,10 millimètres par tour pour l'acier. Cependant, dans les gorges profondes, vous devez réduire la vitesse d'avance de 20 à 30 pour cent lorsque l'outil atteint le fond de la cavité pour compenser la réduction du débit de liquide de refroidissement et l'augmentation de la friction.
L’aluminium est notoirement gommeux et sujet aux arêtes accumulées, où le métal se soude à l’outil de coupe. Évitez les revêtements contenant de l'aluminium, tels que le nitrure de titane et d'aluminium, car ils ont une affinité chimique avec la pièce à usiner. Utilisez plutôt un insert en carbure à micro-grains non revêtu et hautement poli, ou optez pour un revêtement en carbonitrure de titane ou en nitrure de zirconium. Ceux-ci offrent un très faible coefficient de friction, permettant aux copeaux de glisser hors de la rainure en douceur sans coller à la face de coupe.
Une fraise en carbure monobloc est fortement recommandée lorsque la pièce à usiner est trop grande, lourde ou déséquilibrée pour être tournée en toute sécurité sur une broche de tour. De plus, les fraises sont indispensables lors de l'usinage de rainures internes à l'intérieur de trous décentrés sur une pièce fixe. En utilisant une technique de programmation CNC appelée interpolation circulaire, la fraise rotative peut usiner avec précision la cavité circulaire tout en laissant suffisamment d'espace pour l'évacuation des copeaux.
Oui, de nombreux fabricants d'outils conçoivent des plaquettes hybrides capables à la fois de tronçonnage et de gorges standard. Cependant, il y a des compromis distincts à considérer. Les plaquettes de rainurage dédiées comportent généralement un bord de coupe parfaitement plat conçu pour laisser une finition précise et lisse au fond de la rainure. Les outils de tronçonnage comportent souvent un bord d'attaque incliné, par exemple de 5 à 15 degrés, pour minimiser les bavures laissées au centre de la pièce à mesure qu'elle tombe. L’utilisation d’un outil de tronçonnage incliné pour une rainure standard entraînera un sol incliné hors tolérance.