Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 20/09/2026 Origine: Sito

Ogni macchinista conosce il suono. Questo stridio improvviso e acuto proveniente dal mandrino di solito significa che un inserto sta per frantumarsi. La scanalatura è un'operazione intrinsecamente ostile. Quando i nastri metallici si inceppano o una lama si deforma all'interno di una cavità ristretta, il guasto risultante distrugge la taglierina e spesso scarta un pezzo di alto valore. Gli utensili standard disponibili in commercio potrebbero sopravvivere alle applicazioni di base nell'acciaio dolce. Tuttavia, queste opzioni generiche spesso cedono quando confrontate con geometrie complesse, tolleranze strette o leghe aerospaziali resistenti.
Gli operatori in officina richiedono affidabilità ingegnerizzata. L’ottimizzazione di tre variabili critiche – larghezza, profondità e controllo truciolo – è il segreto assoluto per eliminare i tempi di fermo macchina non pianificati e massimizzare i tassi di rimozione del metallo. Questa analisi tecnica spiega esattamente come valutare e utilizzare l'attrezzatura giusta per affrontare sfide impegnative di scanalatura.
La precisione non è negoziabile: il mantenimento della larghezza esatta della scanalatura richiede meccanismi di bloccaggio rigidi e tolleranze di indicizzazione strette per evitare deviazioni dimensionali microscopiche.
La profondità determina la rigidità dell'utensile: tagli più profondi aumentano esponenzialmente il rischio di vibrazioni. L'aggiornamento dei materiali del substrato al carburo a micrograna è un passaggio obbligatorio per mantenere l'integrità strutturale.
Il controllo del truciolo è il principale collo di bottiglia: senza rompitrucioli progettati e refrigerante ad alta pressione, i trucioli si accumulano saldamente nella scanalatura, causando un rapido accumulo di calore e guasti catastrofici all'utensile.
Selezione specifica per l'applicazione: la scelta dell'architettura corretta della fresa dipende interamente dalla cinematica della macchina, in particolare se si sta girando su un tornio o interpolando su una fresatrice.
La scanalatura è fondamentalmente distinta dalla tornitura standard o dalla fresatura frontale. In una passata tipica, il tagliente è circondato dal materiale del pezzo su tre lati. Questo ambiente altamente restrittivo genera un immenso attrito, soffoca la dissipazione del calore e complica gravemente l’evacuazione dei trucioli.
Gli utensili da taglio per uso generale sono costruiti per la versatilità piuttosto che per prestazioni specializzate. Quando vengono sottoposti ad attività ad alto volume o ad alta precisione, i loro limiti emergono immediatamente. Spesso non hanno la nitidezza dei bordi necessaria per tagliare il materiale in modo pulito all'interno di uno spazio ristretto. Di conseguenza, gli operatori devono affrontare l'usura accelerata, le finiture superficiali fortemente rigate sulle pareti della scanalatura e l'incoerente precisione dimensionale.
Osservando il panorama manifatturiero più ampio, i recenti dati del settore evidenziano un cambiamento definitivo nelle strategie di lavorazione. Poiché i settori aerospaziale, dei veicoli elettrici e dell’energia fanno sempre più affidamento su superleghe resistenti al calore e componenti miniaturizzati, la domanda di soluzioni di scanalatura altamente specializzate è aumentata. Le strutture si stanno attivamente allontanando da soluzioni valide per tutti. Gli ingegneri di produzione stanno invece investendo in geometrie progettate su misura per profili specifici come complesse scanalature per O-ring o fessure per anelli di ritenzione. Questi utensili su misura spesso combinano più operazioni, come scanalatura e smussatura simultanee. Questa integrazione riduce drasticamente i tempi di ciclo, riduce il tasso di scarto e offre un ritorno sull'investimento altamente misurabile.
Raggiungere e mantenere larghezze precise è una battaglia quotidiana nella produzione di precisione. Per le guarnizioni idrauliche e gli elementi di fissaggio aerospaziali, una deviazione di pochi decimi di millesimo di pollice può causare una perdita catastrofica.
La precisione dimensionale dell'elemento finale è ereditata direttamente dall'inserto da taglio. Ad alte prestazioni gli utensili di lavorazione di precisione sono prodotti con tolleranze dimensionali aggressive. Le linee industriali premium spesso rettificano questi inserti con una precisione di più o meno 0,002 millimetri. Al di là delle dimensioni di base, la preparazione del tagliente determina la sopravvivenza dell’utensile. Un bordo meticolosamente levigato o un design specializzato con terreno a T rafforza il confine di taglio. Questa geometria specifica previene la formazione di microscheggiature che alterano gradualmente la larghezza di taglio effettiva nel corso di un lungo ciclo di produzione. Una preparazione coerente dei bordi garantisce che la millesima parte misuri esattamente come la prima.
Gli operatori devono scegliere strategicamente il percorso utensile in base alla larghezza del target e alla rigidità della propria attrezzatura CNC. La scanalatura a taglio singolo è altamente efficiente per le dimensioni standard in cui l'inserto corrisponde perfettamente alla larghezza richiesta. Poiché l'intero tagliente impegna il materiale contemporaneamente, genera enormi forze di taglio radiali. Questo approccio richiede una rigidità eccezionale della macchina. In alternativa, quando il progetto richiede una scanalatura più ampia dell'inserto disponibile, è necessaria una strategia a passaggi multipli. L'utensile si immerge, si ritrae e si sposta ripetutamente. I passaggi sovrapposti devono essere calcolati in modo impeccabile per mantenere le pareti perfettamente perpendicolari ed evitare creste irregolari sul fondo della scanalatura.
La scanalatura profonda è brutale per le attrezzature. La fisica fondamentale è inevitabile. Quanto più profondo è il taglio richiesto, tanto maggiore deve essere la sporgenza dell'utensile. Questa maggiore estensione compromette esponenzialmente la rigidità strutturale dell'assieme, aprendo la porta a deflessioni, forti vibrazioni e finiture superficiali inaccettabili.
La lunghezza della sporgenza dell'utensile determina direttamente la rigidità. Lo misuriamo utilizzando il rapporto lunghezza/diametro. All'aumentare di questo rapporto, l'utensile diventa altamente suscettibile alle forze di flessione. La deflessione spinge l'utensile fuori dalla sua linea centrale, provocando lo sfregamento dell'inserto anziché il taglio del metallo. Questo sfregamento aumenta la zona di calore e accelera l'usura. Per contrastare questo problema, gli ingegneri devono specificare portautensili con la sezione trasversale più grande in assoluto che possa fisicamente liberare le pareti della scanalatura.
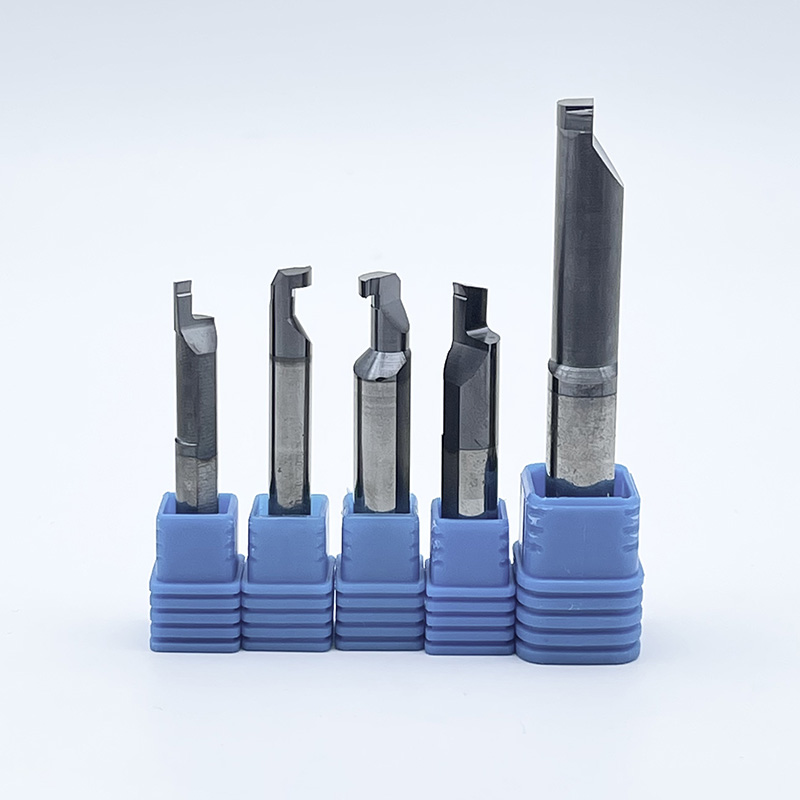
Quando si supera un rapporto lunghezza/diametro pari a 3 a 1, i portautensili in acciaio generalmente vibrano in modo incontrollabile. Transizione a un solido una fresa in metallo duro o una lama rinforzata in metallo duro. diventa essenziale Il carburo di tungsteno vanta una rigidità circa tre volte superiore a quella dell'acciaio. Questa massiccia integrità strutturale resiste alla deflessione sotto carichi radiali pesanti, smorza le vibrazioni armoniche e consente agli operatori di programmare tagli più profondi senza sacrificare il controllo dimensionale.
Inoltre, la scanalatura frontale introduce un incubo geometrico unico perché la scanalatura è curva. L'utensile deve immergersi assialmente nella faccia di una parte rotante. Se si utilizza una lama diritta, il tallone dell'utensile inevitabilmente andrà a sbattere contro il diametro interno o esterno della parete curva. Le lame specializzate per scanalatura frontale sono progettate con giochi assiali e curvature specifici. Per evitare un violento incidente della macchina, è obbligatorio far corrispondere l'esatta curvatura della lama all'intervallo del diametro target.
Poiché la taglierina è incassata, i trucioli non possono fluire liberamente lontano dalla zona di taglio. Se ignorati, nastri continui di metallo si impacchettano saldamente nella cavità. Una volta inceppati, agiscono come un abrasivo distruttivo, rigando le pareti del pezzo e, infine, spezzando l'utensile.
L'evacuazione efficace si basa interamente sulla manipolazione della formazione dei trucioli. Premio gli utensili per scanalatura presentano intricate topografie tridimensionali modellate direttamente sulla faccia della rastrellatura. Un rompitruciolo correttamente specificato costringe il truciolo metallico continuo a piegarsi, restringersi in larghezza e arricciarsi in forme strette. Questo restringimento garantisce che il truciolo non graffi le pareti laterali quando esce. Una volta arricciato abbastanza saldamente contro il pezzo in lavorazione, il truciolo si frattura e viene spazzato via in modo sicuro.
Mentre i rompitrucioli gestiscono la piegatura meccanica, il refrigerante fornisce la forza bruta necessaria per l'espulsione. Il tradizionale refrigerante antiallagamento è spesso inutile in questo caso perché vaporizza in vapore prima ancora di raggiungere il tagliente sul fondo di una scanalatura profonda. Il refrigerante ad alta pressione attraverso l'utensile è la soluzione definitiva. Gli strumenti dotati di ugelli mirati spruzzano il fluido direttamente sull'interfaccia dell'inserto, spesso superando i 1000 PSI. Questo flusso ad alta velocità espelle violentemente i trucioli raffreddando contemporaneamente la zona termica, prolungando drasticamente la durata dell'inserto.
Muoversi nel panorama degli utensili richiede una chiara comprensione della cinematica della macchina. La terminologia può sovrapporsi, ma la scelta dell'architettura giusta dipende interamente dal fatto che ci si trovi di fronte a un tornio o a una fresatrice CNC.
Architettura degli strumenti |
Piattaforma della macchina |
Azione cinematica |
Migliore applicazione |
Rischio di evacuazione dei trucioli |
|---|---|---|---|---|
Taglierina per scanalature indicizzabile |
Tornio CNC/Centro di tornitura |
L'utensile è fermo, il pezzo ruota |
Diametro esterno, diametro interno e scanalature frontali su alberi cilindrici. |
Alto rischio nelle cavità profonde; richiede refrigerante ad alta pressione. |
Taglierina per scanalature |
Fresatrice CNC |
L'utensile ruota, il pezzo è fermo |
Canali lineari, scanalature a T e sedi per chiavetta su superfici prismatiche piane. |
Rischio medio; il design dei denti sfalsati aiuta a suddividere le forze. |
Fresa per filettatura/scanalatura in metallo duro integrale |
Fresatrice CNC |
Interpolazione elicoidale all'interno di un foro |
Scanalature dell'O-ring in parti asimmetriche o fori decentrati. |
Basso rischio; il diametro dell'utensile è inferiore alla scanalatura, consentendo la fuoriuscita dei trucioli. |
Sui centri di tornitura, gli indicizzabili la fresa per scanalature è lo standard indiscusso del settore. Utilizzando un inserto in metallo duro sostituibile bloccato in un robusto supporto, questi utensili sono altamente efficienti per la lavorazione di elementi simmetrici sulle flange. Passare dal tornio alla fresa cambia completamente la dinamica. UN la fresa per scanalature è specificatamente utilizzata per le applicazioni di fresatura. Comprendendo varianti come le frese per chiavetta Woodruff, sono dotate di denti di taglio multipli attorno alla periferia per lavorare scanalature diritte. Per parti di grandi dimensioni o sbilanciate che non possono essere ruotate su un tornio, gli ingegneri utilizzano utensili di fresatura in metallo duro integrale tramite interpolazione circolare. Questo metodo è incredibilmente vantaggioso per la lavorazione di scanalature interne perché l'utensile lascia ampio spazio per la fuoriuscita dei trucioli.
Per gli acquirenti tecnici che valutano il costo per pezzo, la geometria dell'utensile è solo metà dell'equazione. La composizione metallurgica e il trattamento superficiale della fresa ne determinano la stabilità termica e la durata, soprattutto durante la lavorazione di materiali abrasivi o gommosi.
Il cuore di ogni taglierina ad alte prestazioni è il suo substrato. Il carburo di tungsteno micrograna è lo standard del settore grazie al suo eccezionale equilibrio tra durezza e tenacità. Per tagli interrotti o macchine più vecchie e prive di rigidità, una qualità di metallo duro più tenace con un contenuto di cobalto più elevato assorbe gli urti e previene la scheggiatura del tagliente. Al contrario, per la scanalatura continua in materiali altamente abrasivi, un substrato più duro con meno cobalto fornisce una resistenza all'usura superiore.
Poiché la scanalatura intrappola il calore, l'utilizzo del metallo duro non rivestito è una ricetta per il tagliente di riporto, in cui il materiale del pezzo si salda a pressione sull'inserto. I rivestimenti avanzati applicati tramite deposizione fisica da vapore o deposizione chimica da vapore sono obbligatori. Il nitruro di titanio e alluminio è un rivestimento essenziale per la lavorazione di ghise abrasive e leghe ad alta temperatura. Sotto il calore intenso, l'alluminio si ossida per formare uno scudo microscopico, proteggendo il carburo dallo shock termico. In alternativa, il carbonitruro di titanio è estremamente duro con un basso coefficiente di attrito, rendendolo perfetto per materiali appiccicosi come acciaio a basso tenore di carbonio e alluminio.
Vagliare enormi cataloghi di utensili richiede un approccio sistematico. L'implementazione di un quadro di valutazione strutturato previene costosi tentativi ed errori in fabbrica.
Inizia valutando oggettivamente i limiti fisici della tua macchina CNC. I tagli a tuffo larghi richiedono una coppia significativa del mandrino. Se la macchina manca di rigidità strutturale, un singolo ampio tuffo genererà violente vibrazioni, rendendo necessario uno strumento più stretto e una strategia a passaggi multipli. Verifica le tue capacità di raffreddamento. Se la vostra macchina supporta il refrigerante ad alta pressione, dare priorità agli utensili con refrigerante interno consentirà di ottenere enormi guadagni di produttività.
Le proprietà fisiche del metallo determinano la qualità dell'utensile e la preparazione del tagliente. La lavorazione degli acciai temprati richiede bordi fortemente levigati e rivestimenti resistenti al calore. Il taglio dell'alluminio morbido richiede bordi affilati e lucidati per impedire l'adesione del materiale. Anche la dimensione del lotto è importante. Le tirature ad alto volume giustificano il costo di strumenti personalizzati di alta qualità, mentre la prototipazione a basso volume potrebbe favorire taglierine versatili per uso generale.
Le geometrie standard non sono all'altezza quando i progetti richiedono scanalature a raggi multipli, sottosquadri stretti o smussi complessi. Gli ingegneri di produzione dovrebbero collaborare direttamente con i produttori di utensili. Condividendo modelli CAD e vincoli operativi, gli esperti di utensili possono progettare portautensili e inserti specifici per l'applicazione che massimizzano i tassi di asportazione del metallo e riducono i costi per parte.
Padroneggiare le larghezze delle scanalature e conquistare cavità profonde richiede utensili eccezionalmente rigidi e una profonda conoscenza della cinematica della lavorazione. Il controllo impeccabile dei trucioli, grazie ai demolitori progettati e al refrigerante ad alta pressione, rappresenta la barriera definitiva contro i guasti degli utensili e i tempi di fermo macchina.
Mentre gli strumenti standard possono essere sufficienti per i lavori più semplici, il passaggio a frese specializzate riduce drasticamente il costo complessivo per parte lavorata. Abbinando il giusto substrato a micrograna, rivestimento e architettura dell'utensile all'esatta configurazione della macchina, garantirai tolleranze costanti e una maggiore produttività giornaliera. Smetti di lasciare che i tassi di scarto intacchino i tuoi margini di profitto. Che tu abbia bisogno di geometrie personalizzate per leghe aerospaziali o frese per produzione di grandi volumi, esplora le soluzioni di taglio ad alte prestazioni di SSENDMILL per trovare l'esatta corrispondenza ingegnerizzata per il tuo prossimo progetto.
Questi termini si riferiscono a strumenti utilizzati su piattaforme macchina completamente diverse. Una fresa per scanalature è in genere uno strumento fisso indicizzabile utilizzato su un tornio CNC per la tornitura di profili circolari, come diametro esterno, diametro interno e scanalature frontali. Al contrario, una fresa per scanalature è un utensile rotante multi-dente utilizzato su una fresatrice. Le frese per scanalature attraversano un pezzo fisso per fresare canali diritti, sedi per chiavetta o scanalature a T su superfici piane.
L'evacuazione del truciolo è la causa principale di guasti catastrofici nella scanalatura profonda. Per evitare inceppamenti, utilizzare inserti dotati di rompitrucioli aggressivi e progettati per piegare e fratturare i trucioli in forme strette. Implementare un refrigerante attraverso l'utensile ad alta pressione per far uscire fisicamente i trucioli dalla cavità. Anche la programmazione di un ciclo di scanalatura a tratti, in cui l'utensile si ritrae brevemente per rompere meccanicamente il truciolo, è una strategia molto efficace per i tagli radiali profondi.
La velocità di avanzamento determina direttamente lo spessore del truciolo, che è fondamentale per innestare il rompitruciolo. Se l'alimentazione è troppo leggera, i trucioli diventano fibrosi e si avvolgono attorno all'utensile. Se è troppo pesante, la pressione radiale devierà la lama o bloccherà il mandrino. Una linea di base standard è iniziare con 0,10 millimetri per giro per l'acciaio. Tuttavia, nella scanalatura profonda, è necessario ridurre la velocità di avanzamento del 20-30% quando l'utensile raggiunge il fondo della cavità per compensare la riduzione del flusso di refrigerante e l'aumento dell'attrito.
L'alluminio è notoriamente gommoso e soggetto a formazione di taglienti di riporto, laddove il metallo si salda all'utensile da taglio. Evitare rivestimenti contenenti alluminio, come il nitruro di titanio e alluminio, perché hanno un'affinità chimica con il pezzo in lavorazione. Utilizzare invece un inserto in carburo a micrograna non rivestito e altamente lucidato oppure optare per un rivestimento in carbonitruro di titanio o nitruro di zirconio. Questi forniscono un coefficiente di attrito molto basso, consentendo ai trucioli di scivolare fuori dalla scanalatura senza intoppi senza attaccarsi alla superficie della spoglia.
Una fresa in metallo duro integrale è fortemente consigliata quando il pezzo è troppo grande, pesante o sbilanciato per essere ruotato in sicurezza sul mandrino del tornio. Inoltre, le frese sono essenziali quando si lavorano scanalature interne all'interno di fori decentrati su una parte fissa. Utilizzando una tecnica di programmazione CNC chiamata interpolazione circolare, la fresa rotante può lavorare con precisione la cavità circolare lasciando ampio spazio per l'evacuazione dei trucioli.
Sì, molti produttori di utensili progettano inserti ibridi capaci sia di troncatura che di scanalatura standard. Tuttavia, ci sono diversi compromessi da considerare. Gli inserti dedicati per scanalatura sono generalmente caratterizzati da un tagliente perfettamente piatto progettato per lasciare una finitura precisa e liscia sul fondo della scanalatura. Gli strumenti di troncatura spesso presentano un bordo anteriore angolato, da 5 a 15 gradi, per ridurre al minimo la bava lasciata al centro del pezzo in lavorazione mentre cade. L'utilizzo di uno strumento di troncatura angolato per una scanalatura standard risulterà in un pavimento inclinato e fuori tolleranza.