Visualizações: 0 Autor: Editor do site Horário de publicação: 18/09/2026 Origem: Site

O titânio é frequentemente considerado o maior inimigo do mundo industrial moderno. Apreciado pela sua incrível relação resistência-peso e excelente resistência à corrosão, constitui a espinha dorsal das inovações aeroespaciais, de defesa e médicas. No entanto, qualquer maquinista CNC experiente conhece a dolorosa realidade. É notoriamente difícil de usinar. Quando ferramentas de corte padrão encontram um tarugo de titânio, o resultado geralmente é uma falha catastrófica da ferramenta. Você obtém acabamentos superficiais ruins e peças descartadas devido ao imenso acúmulo de calor e vibrações violentas.
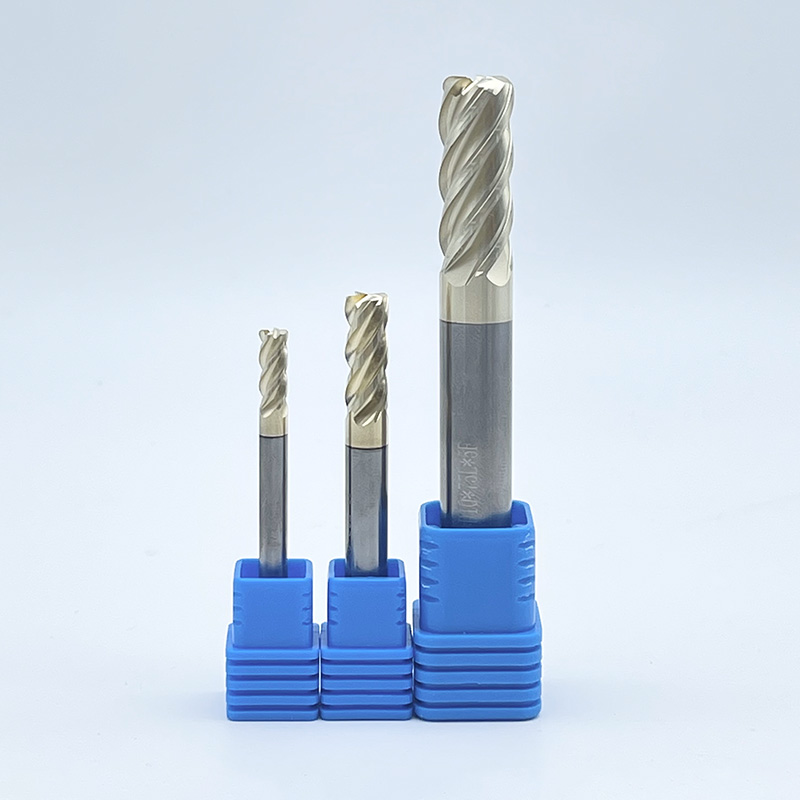
Dominar esta liga exótica requer ir além das ferramentas de uso geral. Especializado As fresas de topo de titânio são a solução definitiva para esses pesadelos no chão de fábrica. Especificamente, o sucesso depende de dois recursos críticos de engenharia. Trata-se de geometria de hélice variável e revestimentos térmicos avançados. Neste guia, exploraremos por que essas fresas específicas são essenciais para o seu próximo projeto de alto risco e como selecionar a ferramenta perfeita para otimizar a eficiência da sua produção.
O calor é o inimigo: o titânio exibe uma condutividade térmica excepcionalmente baixa. Os revestimentos avançados atuam como uma barreira térmica crítica para proteger a ferramenta de corte contra degradação térmica severa.
Ferramentas Chatter Kills: Um design de hélice variável interrompe as vibrações harmônicas. Isso permite acabamentos superficiais mais suaves, cortes axiais mais profundos e maior vida útil da ferramenta sem quebras repentinas.
O material é importante: Somente o metal duro de microgrãos ultrafinos fornece a resistência à ruptura transversal necessária para suportar a natureza abrasiva de ligas como Ti-6Al-4V.
Seleção Específica da Aplicação: Escolher a geometria e o revestimento corretos é fundamental para a fabricação de alta tolerância. Estas fresas específicas não são negociáveis para componentes estruturais críticos.
O processamento de ligas de titânio apresenta um conjunto único de obstáculos metalúrgicos e mecânicos. Os engenheiros de produção frequentemente descobrem que os instrumentos de corte padrão se degradam rapidamente quando introduzidos nesses materiais. Por que isso acontece? Compreender as causas raízes das falhas rápidas é o passo fundamental para otimizar seus parâmetros de usinagem.
Um dos principais motivos pelos quais as ferramentas padrão derretem em titânio é a teimosamente baixa condutividade térmica do material. Na usinagem tradicional de aço, cerca de 75% do calor gerado pela ação de cisalhamento é evacuado através do cavaco de metal. O titânio simplesmente não absorve ou transfere calor de forma eficaz. Em vez de sair com um cavaco limpo, o calor intenso concentra-se diretamente na aresta de corte. Este choque térmico localizado excede rapidamente os limites de temperatura operacional do metal duro padrão. O resultado é uma rápida deformação plástica, degradação das bordas e falha prematura.
Além disso, o titânio é altamente suscetível ao endurecimento por deformação. À medida que a aresta de corte corta o material, a superfície imediata torna-se significativamente mais dura do que o metal base subjacente. Se uma ferramenta roçar na peça de trabalho em vez de dar uma mordida decisiva, ela endurece ainda mais a superfície. As passagens subsequentes tornam-se um pesadelo.
Além disso, o titânio torna-se quimicamente reativo em altas temperaturas. Possui uma característica pegajosa que faz com que adira agressivamente à ferramenta de corte. Este fenômeno é conhecido como Borda Construída. Isso resulta na microssoldagem de chips de titânio diretamente nas estrias. Quando esses cavacos soldados eventualmente se quebram durante a rotação, eles rasgam pedaços microscópicos da borda do metal duro com eles. Isso acelera o desgaste exponencialmente.
Apesar de sua excelente relação resistência-peso, o titânio tem um módulo de elasticidade relativamente baixo em comparação com o aço. Na prática, o material tende a saltar para trás ou desviar-se da ferramenta de corte durante a operação. Para neutralizar este efeito, o cortador deve exercer uma pressão imensa. Essas altas forças de corte colocam forte estresse mecânico no núcleo da ferramenta. Se as fresas de topo padrão não possuírem a resistência necessária do núcleo ou a estabilidade geométrica, esta pressão leva a uma deflexão extrema. Imprecisões dimensionais e haste quebrada repentinamente são resultados comuns.
Para combater as intensas tensões mecânicas da usinagem de ligas exóticas, os fabricantes de ferramentas desenvolveram uma solução geométrica brilhante. Este design muda fundamentalmente a forma como a aresta de corte interage com a peça de trabalho. Aborda diretamente a questão destrutiva da vibração.
Durante o processo de fresamento, o impacto de cada canal atingindo o material cria uma vibração. As fresas de topo padrão apresentam espaçamento igual entre canais e um ângulo de hélice constante. Como as arestas de corte atingem o metal em intervalos rítmicos exatos, as vibrações se agravam. Você pode literalmente ouvir isso no chão de fábrica. O grito ensurdecedor de ressonância harmônica é comumente referido como tagarelice. Em materiais resistentes, a vibração regenerativa é altamente destrutiva. Ele destrói acabamentos superficiais, cria microfraturas no substrato de metal duro e, por fim, quebra a ferramenta.
Um especializado o cortador de hélice variável interrompe intencionalmente esse ciclo harmônico destrutivo. Os projetistas de ferramentas conseguem isso alterando o ângulo da hélice de cada canal ao longo do comprimento do corpo da ferramenta. Por exemplo, um instrumento de quatro flautas de alto desempenho pode apresentar ângulos de hélice de 35 graus em duas flautas e 38 graus nas outras.
Além disso, essas ferramentas geralmente incorporam pitch variável. Isto significa que o espaçamento angular entre as arestas de corte na ponta é assimétrico. Ao randomizar o tempo das arestas de corte que entram e saem do material, as vibrações se cancelam ativamente, em vez de se agravarem.
A implementação da geometria de hélice variável oferece vários benefícios tangíveis para as métricas de produção do fundo do funil. O amortecimento das vibrações harmônicas garante um processo de corte suave mesmo sob cargas radiais pesadas. A vibração reduzida se traduz diretamente em acabamentos de parede mais limpos, eliminando frequentemente a necessidade de passes de acabamento secundários. A estabilidade proporcionada por uma hélice variável permite que os maquinistas utilizem estratégias modernas de fresamento de alta eficiência. Você pode fazer cortes axiais profundos e utilizar todo o comprimento do canal, mantendo baixo engate radial. Vibrações menos violentas também significam significativamente menos desgaste nos caros rolamentos do fuso da máquina CNC.
Embora a geometria ideal estabilize o processo de corte mecânico, o gerenciamento do calor extremo requer intervenção química e térmica agressiva. Os revestimentos avançados de ferramentas são absolutamente inegociáveis no processamento de titânio.
O carboneto de tungstênio é excepcionalmente duro e resistente ao desgaste. No entanto, o metal duro tem limitações térmicas estritas. Quando exposto ao calor localizado gerado na zona de cisalhamento, o aglutinante de cobalto no metal duro padrão começa a se decompor. As temperaturas aqui ultrapassam facilmente os 800 graus Celsius. Sem uma barreira protetora, a afinidade química entre a peça de titânio e o metal duro causa desgaste rápido. O substrato simplesmente não consegue sobreviver ao choque térmico sem uma blindagem especializada.
Nitreto de titânio e alumínio e nitreto de alumínio e titânio são os padrões indiscutíveis da indústria para aplicações de alto calor. Um prêmio A fresa de topo TiAlN foi projetada especificamente para prosperar nesses ambientes hostis. O brilho deste revestimento reside em um processo denominado oxidação. Quando exposto às temperaturas extremas da zona de corte, o alumínio contido no revestimento migra para a superfície e oxida. Forma uma camada microscópica de óxido de alumínio. Esta camada semelhante à cerâmica atua como uma barreira térmica altamente eficaz. Ele reflete o calor de volta para o chip e afasta-o com segurança do vulnerável núcleo de metal duro. Ferramentas de primeira linha utilizam revestimentos avançados de PVD TiAlN para garantir máxima resistência térmica durante cortes aeroespaciais prolongados.
Além da proteção térmica, esses revestimentos avançados de deposição física de vapor melhoram significativamente a lubrificação da ferramenta. Um coeficiente de atrito mais baixo garante que os cavacos fibrosos de titânio deslizem suavemente pelos vales dos canais e evacuem a zona de corte. Ao reduzir drasticamente o atrito, o revestimento evita ativamente os fenômenos de soldagem de cavacos que normalmente destroem ferramentas não revestidas.
A geometria e o revestimento de um instrumento são tão eficazes quanto a base sobre a qual são construídos. Para aplicações de titânio, o metal duro de alto desempenho é o requisito básico absoluto. O aço rápido simplesmente não consegue fornecer as propriedades mecânicas necessárias.
A fabricação de um prêmio A fresa de topo de metal duro envolve a sinterização de pó de carboneto de tungstênio com um aglutinante de cobalto. Para ligas aeroespaciais, o tamanho do grão do carboneto de tungstênio é uma especificação decisiva. O metal duro padrão normalmente usa tamanhos de grãos acima de 1,0 mícron. Em contraste, as ferramentas projetadas para titânio utilizam metal duro de microgrãos ultrafinos, normalmente em torno de 0,4 a 0,6 mícrons. Esta estrutura ultrafina proporciona uma resistência à ruptura transversal significativamente maior. Uma maior resistência significa que a aresta de corte pode absorver cargas de choque mais pesadas sem microlascamento. Isto é vital ao cortar materiais de alta resistência.
O metal duro sólido possui uma rigidez quase três vezes maior que a do aço. Esta extrema rigidez é crucial. Como o titânio exerce altas forças de corte radiais que tentam afastar a ferramenta da peça, a deflexão da ferramenta é uma ameaça constante. Um substrato sólido de metal duro altamente rígido minimiza essa deflexão, garantindo que o maquinista possa manter tolerâncias dimensionais rígidas.
Recurso |
Carboneto de macrogrão padrão |
Metal duro de microgrãos ultrafinos |
|---|---|---|
Tamanho do grão |
> 1,0 µm |
0,4 - 0,6 µm |
Resistência à Ruptura Transversal |
Moderado |
Excepcionalmente alto |
Retenção de borda |
Propenso a micro-chipping em Ti |
Mantém arestas vivas sob carga |
Adequação para Titânio |
Pobre a razoável |
Excelente |
Selecionar a contagem correta de canais é um delicado ato de equilíbrio entre a resistência do núcleo e o espaço de evacuação de cavacos. Os cavacos de titânio são notoriamente fibrosos e requerem espaço adequado para escapar da zona de corte. Se eles se encaixarem nas flautas, a ferramenta irá quebrar instantaneamente. Contudo, a ferramenta deve permanecer suficientemente espessa para resistir à deflexão.
Para alumínio, ferramentas de 2 ou 3 canais são padrão devido ao enorme volume de cavacos. Para aços, ferramentas de 6 a 8 canais podem ser usadas para acabamento. Para titânio, o equilíbrio ideal é normalmente encontrado em designs de 4 ou 5 canais.
Projetos de 4 canais: Oferecem vales de canais generosos para evacuação eficiente de cavacos. Isto é fundamental durante operações pesadas de desbaste tradicional ou abertura de canais, onde o empacotamento de cavacos representa um risco grave.
Projetos de 5 canais: Fornecem um diâmetro de núcleo ligeiramente mais espesso, aumentando a rigidez geral da ferramenta. A adição de uma quinta aresta de corte permite taxas de avanço ligeiramente maiores, mantendo um excelente acabamento superficial. Isso a torna a escolha ideal para percursos modernos de fresamento de alta eficiência.
As fresas de titânio especializadas apresentam um diâmetro de núcleo mais espesso em comparação com ferramentas de uso geral. Esta rede espessada fornece a integridade estrutural necessária para suportar altas cargas radiais. Além disso, os ângulos de relevo atrás da aresta de corte são meticulosamente projetados. Freqüentemente é aplicado um relevo excêntrico, deixando mais material diretamente atrás da aresta de corte. Isso fornece suporte máximo à borda, evitando que a ponta afiada se quebre ao encontrar a superfície dura e abrasiva da peça de trabalho.
Mudanças recentes no mercado destacam uma crescente demanda global por componentes de titânio. Este crescimento é fortemente impulsionado por aeronaves comerciais de próxima geração, sistemas de defesa leves e implantes médicos complexos. À medida que os custos das matérias-primas permanecem elevados e os calendários de produção são mais apertados, o sector transformador está a passar por uma transição massiva. As oficinas estão se afastando rapidamente do desbaste tradicional em direção a estratégias avançadas de fresamento dinâmico. Os fabricantes de ferramentas estão respondendo ampliando os limites das tecnologias de revestimento PVD e das geometrias complexas de substratos. Isso prova que a inovação em ferramentas está acompanhando o ritmo da engenharia aeroespacial.
A fabricação aeroespacial opera sob rigorosos padrões de controle de qualidade. Componentes como peças forjadas do trem de pouso, postes de motor e anteparas estruturais são usinados a partir de blocos sólidos de titânio. Neste ambiente, a precisão não é negociável. Usando especializado as ferramentas de usinagem aeroespacial garantem que a precisão dimensional seja mantida em longos ciclos de produção. A previsibilidade permite que os programadores CNC estabeleçam sistemas confiáveis de gerenciamento da vida útil das ferramentas. Isso evita falhas inesperadas que poderiam comprometer uma peça crítica para o voo.
Do ponto de vista de aquisição, os custos de ferramentas devem ser avaliados em relação ao custo total de fabricação. Quando você está olhando para um tarugo aeroespacial de titânio que custa dezenas de milhares de dólares, tentar economizar alguns dólares comprando ferramentas de corte padrão apresenta um nível de risco inaceitável. Se uma ferramenta padrão vibra, quebra e se incorpora a um componente de alto valor, o custo do descarte dessa peça supera em muito o investimento em ferramentas premium. Cortadores de alto desempenho funcionam como uma apólice de seguro. Eles protegem a peça de trabalho e maximizam o tempo de atividade geral do fuso.
A seleção dos instrumentos de corte apropriados não é um processo de tentativa e erro. Requer uma abordagem calculada com base na ciência metalúrgica e no ambiente específico do chão de fábrica. Os engenheiros de produção devem avaliar suas estratégias operacionais, sistemas de fornecimento de refrigerante e parceiros de ferramentas para garantir a confiabilidade do processo.
Sua abordagem de programação determina a seleção da ferramenta. O desbaste tradicional normalmente envolve uma profundidade de corte radial pesada e uma profundidade de corte axial relativamente rasa. Este método coloca uma tensão imensa nas arestas de corte inferiores. Ao utilizar esta estratégia, é necessária uma ferramenta de 4 canais com um núcleo robusto e raios de canto reforçados para evitar lascamento catastrófico da borda.
Por outro lado, o Fresamento de Alta Eficiência utiliza uma profundidade radial leve e uma profundidade axial muito profunda, muitas vezes utilizando todo o comprimento do canal. Esta estratégia distribui as forças de corte uniformemente pela ferramenta, prolongando significativamente a vida útil da ferramenta. Para aplicações HEM em titânio, uma fresa de hélice variável de 5 canais é absolutamente obrigatória para suprimir a vibração harmônica causada pelo envolvimento axial profundo.
Estratégia de Usinagem |
Profundidade de corte radial |
Profundidade de corte axial |
Requisito de ferramentas |
|---|---|---|---|
Desbaste Tradicional |
Alto (50% - 100% do diâmetro) |
Baixo (10% - 25% do diâmetro) |
Núcleo espesso, raios de canto, 4 canais |
Fresamento de alta eficiência |
Baixo (5% - 15% do diâmetro) |
Alto (até 2x - 3x diâmetro) |
Hélice variável, alta contagem de canais (5+) |
A condutividade térmica excepcionalmente baixa do titânio determina que o calor deve ser gerenciado externamente. Se a sua máquina CNC utiliza refrigeração por inundação de alta pressão, o objetivo principal é evitar a soldagem de cavacos e explodir fisicamente os cavacos fibrosos para fora da zona de corte. Neste ambiente, um revestimento TiAlN tem um desempenho excepcionalmente bom. Resiste ao choque térmico enquanto o líquido refrigerante fornece a lubrificação necessária.
No entanto, se você estiver utilizando lubrificação de quantidade mínima ou jatos de ar, a ferramenta experimentará temperaturas significativamente mais altas. Nestes cenários semi-secos, os revestimentos AlTiN são frequentemente preferidos. AlTiN contém um maior teor de alumínio. Isto forma uma camada mais densa de óxido de alumínio em temperaturas elevadas, proporcionando resistência superior à oxidação quando o líquido refrigerante é limitado.
As tolerâncias de fabricação da própria ferramenta de corte determinam o sucesso da operação de usinagem. Os fatores críticos incluem a consistência do substrato de metal duro com microgrãos, a precisão da preparação da aresta e a uniformidade do processo de revestimento PVD. É altamente recomendável fazer parceria com fabricantes especializados que projetam geometrias dedicadas para ligas exóticas. Isto estabelece processos estáveis e repetíveis e reduz o custo geral por peça.
A usinagem de titânio não precisa ser um pesadelo se você investir na tecnologia certa. As ferramentas padrão inevitavelmente custarão mais a longo prazo devido a quebras frequentes, acabamentos superficiais arruinados e tempo de inatividade excessivo da máquina. Ao atualizar sua configuração de ferramentas para incluir geometrias especializadas, você pode conquistar esse material difícil com confiança.
Combinar uma fresa de hélice variável com um revestimento térmico premium em um substrato sólido de metal duro ultrafino é a fórmula definitiva para o sucesso. Essa combinação combate ativamente as vibrações, gerencia o calor extremo e fornece a rigidez necessária para manter tolerâncias rígidas. Reserve um tempo para avaliar suas estratégias de usinagem específicas hoje. Para otimizar a eficiência e a lucratividade da sua oficina, explore a ampla linha de ferramentas de alto desempenho projetadas especificamente para ligas resistentes na SS End Mill (https://www.ssendmill.com). Equipe suas máquinas CNC com as fresas certas e transforme seus trabalhos mais difíceis em titânio em uma vantagem competitiva.
A ferramenta de corte ideal para usinagem de ligas de titânio, como Ti-6Al-4V, é uma fresa de topo sólida de metal duro de 4 ou 5 canais com hélice variável e geometria de passo variável. O substrato deve ser fabricado a partir de metal duro de microgrãos ultrafinos para fornecer a resistência à ruptura transversal necessária. Além disso, a ferramenta deve ser tratada com um revestimento térmico avançado, como Nitreto de Titânio e Alumínio ou Nitreto de Alumínio e Titânio. Esta combinação específica elimina vibrações, resiste à deflexão e atua como uma barreira térmica contra a geração extrema de calor.
As ferramentas de corte padrão falham catastroficamente em titânio devido a uma combinação de fatores térmicos, mecânicos e químicos. O titânio retém o calor na aresta de corte, ultrapassando rapidamente os limites térmicos das ferramentas padrão e causando deformação plástica. Além disso, a natureza pegajosa do titânio faz com que ele se solde quimicamente às estrias. Depois que um cavaco é soldado ao canal, a ferramenta para de cortar e começa a esfregar, causando picos imediatos na carga do fuso e resultando em um rompimento da ferramenta. Finalmente, as ferramentas padrão geram ressonância harmônica sob altas forças de corte, o que microfratura o metal duro.
Embora ambos os recursos combatam a vibração harmônica, eles alteram a geometria da ferramenta de maneira diferente. Passo variável refere-se ao espaçamento angular desigual das arestas de corte ao redor da circunferência da ponta da ferramenta. Um cortador de hélice variável altera o ângulo em que os canais espiralam ao longo do comprimento do corpo da ferramenta. Embora o passo variável seja eficaz para cortes rasos, uma hélice variável é muito superior para cortes axiais profundos. Ele interrompe continuamente as frequências harmônicas ao longo de todo o comprimento da ferramenta.
Sim, o uso de refrigerante é altamente recomendado e, na maioria dos casos, estritamente necessário na usinagem de titânio. Embora um revestimento de TiAlN seja projetado para suportar temperaturas extremas formando uma camada protetora de óxido, o titânio é altamente reativo e propenso a escoriações. Sem um sistema de refrigeração de alta pressão para fornecer lubrificação e remover fisicamente os cavacos pegajosos da zona de corte, os cavacos serão recortados e soldados à ferramenta. Além disso, o pó de titânio e as aparas finas são altamente inflamáveis. O refrigerante de inundação atenua esse grave risco de incêndio.
A contagem ideal de canais é geralmente entre 4 e 5 canais, dependendo muito da estratégia do percurso. O titânio produz cavacos resistentes e fibrosos que requerem espaço adequado para serem evacuados. Um projeto de 4 canais é o padrão da indústria para canais tradicionais e desbaste radial pesado, proporcionando um equilíbrio perfeito entre rigidez do núcleo e vales profundos de cavacos. Um design de 5 canais é cada vez mais preferido para operações de fresamento e acabamento de alta eficiência. O núcleo mais espesso reduz a deflexão e permite taxas de avanço mais altas durante passagens radiais leves.
O uso de ferramentas de aço rápido para titânio é altamente desencorajado na fabricação moderna. O HSS não possui dureza vermelha, que é a capacidade de manter uma aresta de corte afiada em temperaturas elevadas. Como o titânio não dissipa o calor de forma eficiente, as temperaturas da zona de cisalhamento derretem facilmente o HSS. Além disso, o HSS carece de rigidez para suportar as altas forças de corte, levando à deflexão, vibração intensa e rápido endurecimento da peça. Somente o metal duro sólido fornece a resistência ao desgaste e a rigidez estrutural necessárias.
Determinar os parâmetros corretos requer uma abordagem cautelosa. O titânio exige velocidades de corte relativamente baixas combinadas com uma carga de cavacos moderada a alta. Operar o fuso muito rápido gera calor excessivo, derretendo o metal duro. A alimentação insuficiente faz com que a ferramenta esfregue em vez de cortar, endurecendo rapidamente o titânio. Embora os parâmetros exatos dependam da liga específica e da estratégia CAM, as linhas de base gerais para ferramentas sólidas de metal duro revestidas incluem 150 a 200 SFM para desbaste tradicional e 250 a 350 SFM para estratégias HEM com engate radial muito leve. Consulte sempre a ficha técnica específica fornecida pelo fabricante da sua ferramenta.
A fresagem de titânio a seco geralmente não é recomendada para ambientes de produção. Sem refrigeração, o calor extremo gerado na zona de cisalhamento não pode ser dissipado, levando à rápida degradação da aresta de corte e a severos escoriações. No entanto, se a usinagem a seco for absolutamente necessária devido às limitações da máquina, você deverá usar uma ferramenta com revestimento AlTiN e empregar um jato de ar para limpar os cavacos. Você também precisará reduzir significativamente a metragem da superfície para evitar falhas catastróficas da ferramenta.
A estratégia mais eficaz para o titânio é o fresamento de alta eficiência, também conhecido como fresamento dinâmico ou fresamento trocoidal. Esta abordagem utiliza uma profundidade de corte radial leve combinada com uma profundidade de corte axial profunda. Ao utilizar todo o comprimento do canal, o HEM distribui o calor e o desgaste uniformemente pela ferramenta, em vez de concentrá-los na ponta. Esta estratégia prolonga drasticamente a vida útil da ferramenta, reduz o risco de trepidação e permite taxas gerais de remoção de material mais altas em comparação com o desbaste pesado tradicional.