Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-18 Origen: Sitio

El titanio a menudo se considera el máximo enemigo del mundo manufacturero moderno. Apreciado por su increíble relación fuerza-peso y su excepcional resistencia a la corrosión, constituye la columna vertebral de las innovaciones aeroespaciales, de defensa y médicas. Sin embargo, cualquier maquinista CNC experimentado conoce la dolorosa realidad. Es muy difícil de mecanizar. Cuando las herramientas de corte estándar se encuentran con un tocho de titanio, el resultado suele ser una falla catastrófica de la herramienta. Se obtienen acabados superficiales deficientes y piezas desechadas debido a la inmensa acumulación de calor y al ruido violento.
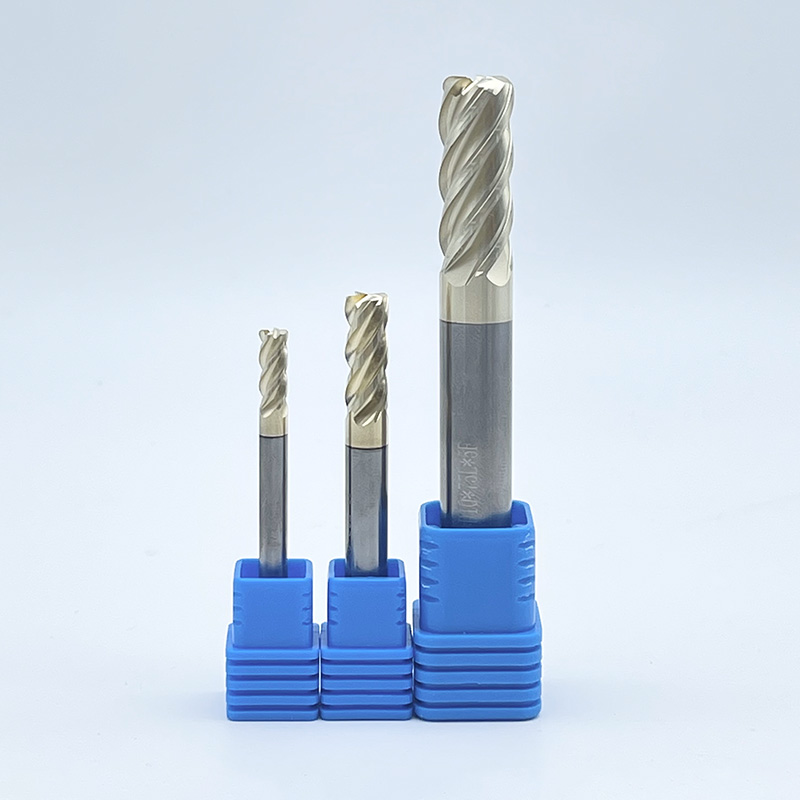
Dominar esta aleación exótica requiere ir más allá de las herramientas de uso general. Especializado Las fresas de titanio son la solución definitiva para estas pesadillas en el taller. Específicamente, el éxito depende de dos características de ingeniería críticas. Se trata de geometría de hélice variable y revestimientos térmicos avanzados. En esta guía, exploraremos por qué estas cortadoras específicas son esenciales para su próximo proyecto de alto riesgo y cómo seleccionar la herramienta perfecta para optimizar su eficiencia de producción.
El calor es el enemigo: el titanio exhibe una conductividad térmica excepcionalmente baja. Los recubrimientos avanzados actúan como una barrera térmica crítica para proteger la herramienta de corte de una degradación térmica severa.
Herramientas Chatter Kills: Un diseño de hélice variable interrumpe las vibraciones armónicas. Esto permite acabados superficiales más suaves, cortes axiales más profundos y una mayor vida útil de la herramienta sin roturas repentinas.
El material importa: Sólo el carburo sólido de micrograno ultrafino proporciona la resistencia a la rotura transversal necesaria para resistir la naturaleza abrasiva de aleaciones como Ti-6Al-4V.
Selección específica de la aplicación: Elegir la geometría y el recubrimiento correctos es fundamental para la fabricación de alta tolerancia. Estos cortadores específicos no son negociables para componentes estructurales críticos.
El procesamiento de aleaciones de titanio presenta un conjunto único de obstáculos metalúrgicos y mecánicos. Los ingenieros de fabricación descubren con frecuencia que los instrumentos de corte estándar se degradan rápidamente cuando se introducen en estos materiales. ¿Por qué sucede esto? Comprender las causas fundamentales de las fallas rápidas es el paso fundamental para optimizar los parámetros de mecanizado.
Una razón principal por la que las herramientas estándar se funden en titanio es la conductividad térmica obstinadamente pobre del material. En el mecanizado tradicional de acero, aproximadamente el 75 por ciento del calor generado por la acción de corte se evacua a través de la viruta de metal. El titanio simplemente no absorbe ni transfiere el calor de forma eficaz. En lugar de salir con una viruta limpia, el intenso calor se concentra directamente en el filo. Este choque térmico localizado excede rápidamente los límites de temperatura operativa del carburo estándar. El resultado es una rápida deformación plástica, degradación de los bordes y fallas prematuras.
Además, el titanio es muy susceptible al endurecimiento por deformación. A medida que el filo corta el material, la superficie inmediata se vuelve significativamente más dura que el metal base subyacente. Si una herramienta roza la pieza de trabajo en lugar de dar un mordisco decisivo, endurece aún más la superficie. Los pases posteriores se convierten en una pesadilla.
Además, el titanio se vuelve químicamente reactivo a altas temperaturas. Posee una característica gomosa que hace que se adhiera agresivamente a la herramienta de corte. Este fenómeno se conoce como Borde Construido. Esto da como resultado una microsoldadura de virutas de titanio directamente a las flautas. Cuando estas virutas soldadas finalmente se rompen durante la rotación, arrancan consigo trozos microscópicos del borde de carburo. Esto acelera exponencialmente el desgaste.
A pesar de su excelente relación resistencia-peso, el titanio tiene un módulo de elasticidad relativamente bajo en comparación con el acero. En la práctica, el material tiende a retroceder o desviarse de la herramienta de corte durante la operación. Para contrarrestar este efecto, el cortador debe ejercer una presión inmensa. Estas elevadas fuerzas de corte provocan una tensión mecánica severa en el núcleo de la herramienta. Si las fresas estándar carecen de la resistencia central o la estabilidad geométrica necesarias, esta presión provoca una deflexión extrema. Las imprecisiones dimensionales y la rotura repentina del vástago son resultados comunes.
Para combatir las intensas tensiones mecánicas del mecanizado de aleaciones exóticas, los fabricantes de herramientas diseñaron una brillante solución geométrica. Este diseño cambia fundamentalmente la forma en que el filo interactúa con la pieza de trabajo. Aborda directamente la cuestión destructiva de la vibración.
Durante el proceso de fresado, el impacto de cada flauta que golpea el material crea una vibración. Las fresas de extremo estándar cuentan con un espaciado igual de ranuras y un ángulo de hélice constante. Debido a que los bordes cortantes golpean el metal a intervalos rítmicos exactos, las vibraciones se agravan. Literalmente puedes escuchar esto en el taller. El chirrido ensordecedor de la resonancia armónica se conoce comúnmente como charla. En materiales resistentes, la vibración regenerativa es muy destructiva. Destruye los acabados de las superficies, crea microfracturas en el sustrato de carburo y, en última instancia, rompe la herramienta.
Un especializado El cortador de hélice variable interrumpe intencionalmente este ciclo armónico destructivo. Los diseñadores de herramientas logran esto alterando el ángulo de hélice de cada flauta a lo largo del cuerpo de la herramienta. Por ejemplo, un instrumento de cuatro flautas de alto rendimiento podría presentar ángulos de hélice de 35 grados en dos flautas y de 38 grados en las demás.
Además, estas herramientas suelen incorporar paso variable. Esto significa que la distancia angular entre los filos cortantes en la punta es asimétrica. Al aleatorizar el momento en que los bordes cortantes entran y salen del material, las vibraciones se anulan activamente entre sí en lugar de agravarse.
La implementación de una geometría de hélice variable proporciona varios beneficios tangibles para las métricas de producción del fondo del embudo. La amortiguación de las vibraciones armónicas garantiza un proceso de corte suave incluso bajo cargas radiales elevadas. La reducción de la vibración se traduce directamente en acabados de pared más limpios, eliminando con frecuencia la necesidad de pasadas de acabado secundarias. La estabilidad proporcionada por una hélice variable permite a los maquinistas utilizar estrategias modernas de fresado de alta eficiencia. Puede realizar cortes axiales profundos y utilizar toda la longitud de la ranura mientras mantiene un compromiso radial bajo. Una vibración menos violenta también significa un desgaste significativamente menor de los costosos cojinetes del husillo de la máquina CNC.
Si bien la geometría óptima estabiliza el proceso de corte mecánico, controlar el calor extremo requiere una intervención química y térmica agresiva. Los recubrimientos avanzados para herramientas son absolutamente innegociables al procesar titanio.
El carburo de tungsteno es excepcionalmente duro y resistente al desgaste. Sin embargo, el carburo desnudo tiene limitaciones térmicas estrictas. Cuando se expone al calor localizado generado en la zona de corte, el aglutinante de cobalto en el carburo estándar comienza a descomponerse. Las temperaturas aquí superan fácilmente los 800 grados centígrados. Sin una barrera protectora, la afinidad química entre la pieza de titanio y el carburo desnudo provoca una rápida irritación. El sustrato simplemente no puede sobrevivir al choque térmico sin un escudo especializado.
El nitruro de aluminio y titanio y el nitruro de aluminio y titanio son los estándares indiscutibles de la industria para aplicaciones de alta temperatura. Una prima La fresa TiAlN está diseñada específicamente para prosperar en estos entornos hostiles. El brillo de este recubrimiento reside en un proceso llamado oxidación. Cuando se expone a las temperaturas extremas de la zona de corte, el aluminio dentro del revestimiento migra a la superficie y se oxida. Forma una capa microscópica de óxido de aluminio. Esta capa similar a la cerámica actúa como una barrera térmica muy eficaz. Refleja el calor de regreso al chip y lo aleja de manera segura del vulnerable núcleo de carburo. Las herramientas de primer nivel utilizan recubrimientos PVD TiAlN avanzados para garantizar la máxima resistencia térmica durante cortes aeroespaciales prolongados.
Más allá de la protección térmica, estos avanzados recubrimientos físicos de deposición de vapor mejoran significativamente la lubricidad de la herramienta. Un coeficiente de fricción más bajo garantiza que las virutas fibrosas de titanio se deslicen suavemente por los valles de las flautas y evacúen la zona de corte. Al reducir drásticamente la fricción, el recubrimiento previene activamente los fenómenos de soldadura por viruta que normalmente destruyen las herramientas no recubiertas.
La geometría y el revestimiento de un instrumento son tan efectivos como la base sobre la que están construidos. Para aplicaciones de titanio, el carburo sólido de alto rendimiento es el requisito básico absoluto. El acero de alta velocidad simplemente no puede ofrecer las propiedades mecánicas necesarias.
La fabricación de una prima. La fresa de carburo implica sinterizar polvo de carburo de tungsteno con un aglutinante de cobalto. Para las aleaciones aeroespaciales, el tamaño de grano del carburo de tungsteno es una especificación decisiva. El carburo estándar suele utilizar tamaños de grano superiores a 1,0 micras. Por el contrario, las herramientas diseñadas para titanio utilizan carburo de micrograno ultrafino, normalmente de entre 0,4 y 0,6 micrones. Esta estructura ultrafina proporciona una resistencia a la rotura transversal significativamente mayor. Una mayor resistencia significa que el filo puede absorber cargas de impacto más pesadas sin microastillas. Esto es vital al cortar materiales de alta resistencia.
El carburo sólido tiene una rigidez casi tres veces mayor que la del acero. Esta extrema rigidez es crucial. Debido a que el titanio ejerce altas fuerzas de corte radiales que intentan alejar la herramienta de la pieza, la deflexión de la herramienta es una amenaza constante. Un sustrato de carburo sólido altamente rígido minimiza esta deflexión, lo que garantiza que el maquinista pueda mantener tolerancias dimensionales estrictas.
Característica |
Carburo de macrograno estándar |
Carburo de micrograno ultrafino |
|---|---|---|
Tamaño de grano |
> 1,0 µm |
0,4 - 0,6 µm |
Resistencia a la rotura transversal |
Moderado |
Excepcionalmente alto |
Retención de bordes |
Propenso a microchips en Ti |
Mantiene el borde afilado bajo carga. |
Idoneidad para titanio |
De pobre a regular |
Excelente |
Seleccionar el número de canales correcto es un delicado acto de equilibrio entre la resistencia del núcleo y el espacio de evacuación de viruta. Las virutas de titanio son notoriamente fibrosas y requieren espacio adecuado para escapar de la zona de corte. Si se meten en las flautas, la herramienta se romperá instantáneamente. Sin embargo, la herramienta debe permanecer lo suficientemente gruesa como para resistir la deflexión.
Para el aluminio, las herramientas de 2 o 3 canales son estándar debido al enorme volumen de viruta. Para aceros, se pueden utilizar herramientas de 6 a 8 flautas para el acabado. Para el titanio, el equilibrio óptimo normalmente se encuentra en diseños de 4 o 5 flautas.
Diseños de 4 flautas: ofrecen valles de flauta generosos para una evacuación eficiente de las virutas. Esto es fundamental durante operaciones pesadas de desbaste o ranurado tradicionales, donde el empaque de viruta representa un riesgo grave.
Diseños de 5 flautas: Proporcionan un diámetro de núcleo ligeramente más grueso, lo que aumenta la rigidez general de la herramienta. La adición de un quinto filo permite velocidades de avance ligeramente más altas manteniendo un excelente acabado superficial. Esto lo convierte en la opción ideal para las trayectorias de herramientas modernas de fresado de alta eficiencia.
Los cortadores de titanio especializados presentan un diámetro de núcleo más grueso en comparación con las herramientas de uso general. Esta red engrosada proporciona la integridad estructural necesaria para soportar cargas radiales elevadas. Además, los ángulos de relieve detrás del filo están meticulosamente diseñados. A menudo se aplica un relieve excéntrico, dejando más material directamente detrás del filo. Esto proporciona el máximo soporte para los bordes, evitando que la punta afilada se rompa cuando choca con la superficie dura y abrasiva de la pieza de trabajo.
Los recientes cambios en el mercado ponen de relieve una creciente demanda mundial de componentes de titanio. Este crecimiento está impulsado en gran medida por aviones comerciales de próxima generación, sistemas de defensa livianos e implantes médicos complejos. A medida que los costos de las materias primas siguen siendo altos y los cronogramas de producción se ajustan, el sector manufacturero está experimentando una transición masiva. Los talleres se están alejando rápidamente del desbaste tradicional hacia estrategias avanzadas de fresado dinámico. Los fabricantes de herramientas están respondiendo ampliando los límites de las tecnologías de recubrimiento PVD y las geometrías de sustrato complejas. Esto demuestra que la innovación en herramientas va a la par de la ingeniería aeroespacial.
La fabricación aeroespacial opera bajo estrictos estándares de control de calidad. Componentes como las piezas forjadas del tren de aterrizaje, los pilones de los motores y los mamparos estructurales se mecanizan a partir de bloques sólidos de titanio. En este entorno, la precisión no es negociable. Usando especializados Las herramientas de mecanizado aeroespacial garantizan que se mantenga la precisión dimensional en tiradas de producción largas. La previsibilidad permite a los programadores de CNC establecer sistemas confiables de gestión de la vida útil de las herramientas. Esto evita fallas inesperadas que podrían comprometer una parte crítica para el vuelo.
Desde una perspectiva de adquisiciones, los costos de herramientas deben evaluarse con respecto al costo total de fabricación. Cuando estás mirando una palanquilla aeroespacial de titanio que cuesta decenas de miles de dólares, intentar ahorrar unos cuantos dólares comprando herramientas de corte estándar introduce un nivel de riesgo inaceptable. Si una herramienta estándar vibra, se rompe y se incrusta en un componente de alto valor, el costo de desechar esa pieza supera con creces la inversión en herramientas premium. Las cortadoras de alto rendimiento actúan como una póliza de seguro. Protegen la pieza de trabajo y maximizan el tiempo de actividad general del husillo.
Seleccionar los instrumentos de corte adecuados no es un proceso de prueba y error. Requiere un enfoque calculado basado en la ciencia metalúrgica y el entorno específico de su taller. Los ingenieros de fabricación deben evaluar sus estrategias operativas, sistemas de suministro de refrigerante y socios de herramientas para garantizar la confiabilidad del proceso.
Su enfoque de programación dicta su selección de herramientas. El desbaste tradicional normalmente implica una gran profundidad de corte radial y una profundidad de corte axial relativamente baja. Este método ejerce una tensión inmensa sobre los bordes cortantes inferiores. Cuando se utiliza esta estrategia, es necesaria una herramienta de 4 flautas con un núcleo robusto y radios de esquina reforzados para evitar un astillamiento catastrófico de los bordes.
Por el contrario, el fresado de alta eficiencia utiliza una profundidad radial ligera y una profundidad axial muy profunda, utilizando a menudo toda la longitud de la flauta. Esta estrategia distribuye las fuerzas de corte de manera uniforme en toda la herramienta, lo que extiende significativamente la vida útil de la herramienta. Para aplicaciones HEM en titanio, es absolutamente obligatorio un cortador de hélice variable de 5 flautas para suprimir el ruido armónico causado por el acoplamiento axial profundo.
Estrategia de mecanizado |
Profundidad de corte radial |
Profundidad de corte axial |
Requisito de herramientas |
|---|---|---|---|
Desbaste Tradicional |
Alto (50% - 100% del diámetro) |
Bajo (10% - 25% del día) |
Núcleo grueso, radios de esquina, 4 flautas |
Fresado de alta eficiencia |
Bajo (5% - 15% del día) |
Alto (Hasta 2x - 3x diámetro) |
Hélice variable, alto número de flautas (5+) |
La conductividad térmica excepcionalmente baja del titanio exige que el calor deba gestionarse externamente. Si su máquina CNC utiliza refrigerante de inundación a alta presión, el objetivo principal es evitar la soldadura de virutas y expulsar físicamente las virutas fibrosas de la zona de corte. En este entorno, un recubrimiento de TiAlN funciona excepcionalmente bien. Resiste el choque térmico mientras que el refrigerante proporciona la lubricación necesaria.
Sin embargo, si utiliza una cantidad mínima de lubricación o ráfagas de aire, la herramienta experimentará temperaturas significativamente más altas. En estos escenarios semisecos, suelen preferirse los recubrimientos de AlTiN. AlTiN contiene un mayor contenido de aluminio. Esto forma una capa de óxido de aluminio más densa a temperaturas elevadas, lo que proporciona una resistencia superior a la oxidación cuando el refrigerante líquido es limitado.
Las tolerancias de fabricación de la propia herramienta de corte dictan el éxito de la operación de mecanizado. Los factores críticos incluyen la consistencia del sustrato de carburo de micrograno, la precisión de la preparación de los bordes y la uniformidad del proceso de recubrimiento PVD. Se recomienda encarecidamente asociarse con fabricantes especializados que diseñen geometrías dedicadas para aleaciones exóticas. Esto establece procesos estables y repetibles y reduce el costo total por pieza.
Mecanizar titanio no tiene por qué ser una pesadilla si se invierte en la tecnología adecuada. Las herramientas estándar inevitablemente le costarán más a largo plazo debido a roturas frecuentes, acabados superficiales arruinados y tiempo de inactividad excesivo de la máquina. Al actualizar la configuración de sus herramientas para incluir geometrías especializadas, podrá conquistar este difícil material con confianza.
Combinar una cortadora de hélice variable con un revestimiento térmico de primera calidad sobre un sustrato de carburo sólido ultrafino es la fórmula definitiva para el éxito. Esta combinación combate activamente las vibraciones, controla el calor extremo y proporciona la rigidez necesaria para mantener tolerancias estrictas. Tómese el tiempo para evaluar sus estrategias de mecanizado específicas hoy. Para optimizar la eficiencia y rentabilidad de su taller, explore la amplia gama de herramientas de alto rendimiento diseñadas específicamente para aleaciones resistentes en SS End Mill (https://www.ssendmill.com). Equipe sus máquinas CNC con las fresas adecuadas y convierta sus trabajos de titanio más difíciles en una ventaja competitiva.
La herramienta de corte óptima para mecanizar aleaciones de titanio, como Ti-6Al-4V, es una fresa de mango de carburo sólido de 4 o 5 canales con una hélice variable y una geometría de paso variable. El sustrato debe estar fabricado con carburo de micrograno ultrafino para proporcionar la resistencia a la rotura transversal necesaria. Además, la herramienta debe tratarse con un recubrimiento térmico avanzado, como nitruro de aluminio y titanio o nitruro de aluminio y titanio. Esta combinación específica aborda las vibraciones, resiste la deflexión y actúa como una barrera térmica contra la generación de calor extremo.
Las herramientas de corte estándar fallan catastróficamente en titanio debido a una combinación de factores térmicos, mecánicos y químicos. El titanio retiene el calor en el filo, superando rápidamente los límites térmicos de las herramientas estándar y provocando deformación plástica. Además, la naturaleza gomosa del titanio hace que se suelde químicamente a las flautas. Una vez que una viruta se suelda a la flauta, la herramienta deja de cortar y comienza a frotar, lo que provoca picos inmediatos en la carga del husillo y provoca que la herramienta se rompa. Finalmente, las herramientas estándar generan resonancia armónica bajo altas fuerzas de corte, lo que microfractura el carburo.
Si bien ambas características combaten la vibración armónica, alteran la geometría de la herramienta de manera diferente. El paso variable se refiere al espaciado angular desigual de los bordes cortantes alrededor de la circunferencia de la punta de la herramienta. Un cortador de hélice variable altera el ángulo en el que las flautas ascienden en espiral a lo largo del cuerpo de la herramienta. Si bien el paso variable es eficaz para cortes superficiales, una hélice variable es muy superior para cortes axiales profundos. Interrumpe continuamente las frecuencias armónicas a lo largo de toda la longitud de la herramienta.
Sí, el uso de refrigerante es muy recomendable y, en la mayoría de los casos, estrictamente necesario al mecanizar titanio. Si bien un recubrimiento de TiAlN está diseñado para resistir temperaturas extremas formando una capa protectora de óxido, el titanio es altamente reactivo y propenso a irritarse. Sin un sistema de refrigerante de alta presión que proporcione lubricidad y elimine físicamente las virutas pegajosas de la zona de corte, las virutas se volverán a cortar y soldar a la herramienta. Además, el polvo de titanio y las virutas finas son fácilmente inflamables. El refrigerante de inundación mitiga este grave riesgo de incendio.
El número de canales ideal es generalmente entre 4 y 5 canales, dependiendo en gran medida de la estrategia de trayectoria. El titanio produce virutas duras y fibrosas que requieren un espacio adecuado para ser evacuadas. Un diseño de 4 flautas es el estándar de la industria para el ranurado tradicional y el desbaste radial pesado, proporcionando un equilibrio perfecto entre la rigidez del núcleo y los valles profundos de la viruta. Se prefiere cada vez más un diseño de 5 flautas para operaciones de fresado y acabado de alta eficiencia. El núcleo más grueso reduce la deflexión y permite velocidades de avance más altas durante pasos radiales ligeros.
En la fabricación moderna, se desaconseja el uso de herramientas de acero de alta velocidad para titanio. El HSS carece de dureza al rojo, que es la capacidad de mantener un filo afilado a temperaturas elevadas. Debido a que el titanio no disipa el calor de manera eficiente, las temperaturas de la zona de corte derriten fácilmente el HSS. Además, el HSS carece de la rigidez para soportar las altas fuerzas de corte, lo que provoca deflexión, vibración severa y un rápido endurecimiento por trabajo de la pieza de trabajo. Sólo el carburo sólido proporciona la resistencia al desgaste y la rigidez estructural necesarias.
La determinación de los parámetros correctos requiere un enfoque cauteloso. El titanio exige velocidades de corte relativamente bajas combinadas con una carga de viruta de moderada a alta. Hacer funcionar el husillo demasiado rápido genera calor excesivo y derrite el carburo. La alimentación insuficiente hace que la herramienta frote en lugar de cortar, endureciendo rápidamente el titanio. Si bien los parámetros exactos dependen de la aleación específica y la estrategia CAM, las bases generales para herramientas de carburo sólido recubiertas incluyen de 150 a 200 SFM para desbaste tradicional y de 250 a 350 SFM para estrategias HEM con compromiso radial muy ligero. Consulte siempre la ficha técnica específica proporcionada por el fabricante de su utillaje.
Generalmente no se recomienda fresar titanio en seco para entornos de producción. Sin refrigerante, el calor extremo generado en la zona de corte no se puede disipar, lo que provoca una rápida degradación del filo y una abrasión grave. Sin embargo, si es absolutamente necesario el mecanizado en seco debido a limitaciones de la máquina, debe utilizar una herramienta con un recubrimiento de AlTiN y emplear un chorro de aire para eliminar las virutas. También deberá reducir significativamente el metraje de superficie para evitar fallas catastróficas de la herramienta.
La estrategia más eficaz para el titanio es el fresado de alta eficiencia, también conocido como fresado dinámico o fresado trocoidal. Este enfoque utiliza una profundidad de corte radial ligera combinada con una profundidad de corte axial profunda. Al utilizar toda la longitud de la flauta, HEM distribuye el calor y el desgaste de manera uniforme en toda la herramienta en lugar de concentrarlo en la punta. Esta estrategia extiende drásticamente la vida útil de la herramienta, reduce el riesgo de vibración y permite tasas generales de eliminación de material más altas en comparación con el desbaste pesado tradicional.