Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-09-18 Pochodzenie: Strona

Tytan jest często uważany za największego wroga współczesnego świata produkcji. Ceniony za niesamowity stosunek wytrzymałości do masy i wyjątkową odporność na korozję, stanowi podstawę innowacji w przemyśle lotniczym, obronnym i medycznym. Jednak każdy doświadczony operator CNC zna bolesną rzeczywistość. Jest niezwykle trudny w obróbce. Kiedy standardowe narzędzia skrawające spotykają się z kęsem tytanowym, rezultatem jest zwykle katastrofalna awaria narzędzia. Otrzymujesz kiepskie wykończenie powierzchni i złomowane części z powodu ogromnego gromadzenia się ciepła i gwałtownych drgań.
Opanowanie tego egzotycznego stopu wymaga wyjścia poza narzędzia ogólnego przeznaczenia. Specjalistyczne tytanowe frezy trzpieniowe są najlepszym rozwiązaniem tych koszmarów w hali produkcyjnej. W szczególności sukces zależy od dwóch kluczowych cech inżynieryjnych. Są to zmienna geometria spirali i zaawansowane powłoki termiczne. W tym przewodniku dowiemy się, dlaczego te konkretne frezy są niezbędne w Twoim kolejnym projekcie o dużej stawce i jak wybrać idealne narzędzie, aby zoptymalizować wydajność produkcji.
Ciepło jest wrogiem: Tytan wykazuje wyjątkowo niską przewodność cieplną. Zaawansowane powłoki działają jak krytyczna bariera termiczna chroniąca narzędzie skrawające przed poważną degradacją termiczną.
Chatter zabija narzędzia: Zmienna konstrukcja spirali zakłóca wibracje harmoniczne. Pozwala to na gładsze wykończenie powierzchni, głębsze cięcia osiowe i dłuższą żywotność narzędzia bez nagłego złamania.
Materiał ma znaczenie: Tylko bardzo drobnoziarnisty węglik spiekany zapewnia wytrzymałość na pękanie poprzeczne niezbędną do wytrzymania ściernego charakteru stopów takich jak Ti-6Al-4V.
Wybór specyficzny dla zastosowania: Wybór właściwej geometrii i powłoki ma kluczowe znaczenie dla produkcji o wysokiej tolerancji. Te specjalne frezy nie podlegają negocjacjom w przypadku krytycznych elementów konstrukcyjnych.
Przetwarzanie stopów tytanu wiąże się z wyjątkowym zestawem przeszkód metalurgicznych i mechanicznych. Inżynierowie produkcji często odkrywają, że standardowe narzędzia skrawające szybko ulegają degradacji po kontakcie z tymi materiałami. Dlaczego tak się dzieje? Zrozumienie głównych przyczyn szybkich awarii jest podstawowym krokiem w optymalizacji parametrów obróbki.
Jednym z głównych powodów, dla których standardowe narzędzia topią się w tytanie, jest stale słaba przewodność cieplna materiału. W tradycyjnej obróbce stali około 75 procent ciepła wytwarzanego w wyniku działania ścinania jest odprowadzane przez metalowy wiór. Tytan po prostu nie pochłania i nie przekazuje ciepła skutecznie. Zamiast jeździć z czystym wiórem, intensywne ciepło koncentruje się bezpośrednio na krawędzi skrawającej. Ten miejscowy szok termiczny szybko przekracza granice temperatury roboczej standardowego węglika. Rezultatem jest szybkie odkształcenie plastyczne, degradacja krawędzi i przedwczesne uszkodzenie.
Ponadto tytan jest bardzo podatny na utwardzanie przez odkształcenie. Gdy krawędź tnąca przecina materiał, bezpośrednia powierzchnia staje się znacznie twardsza niż leżący pod nią metal nieszlachetny. Jeśli narzędzie zamiast mocno wgryźć, ociera się o obrabiany przedmiot, powoduje dalsze utwardzanie powierzchni. Kolejne przejścia stają się koszmarem.
Ponadto tytan staje się reaktywny chemicznie w wysokich temperaturach. Posiada gumowatą konsystencję, która powoduje, że agresywnie przylega do narzędzia tnącego. Zjawisko to znane jest jako zabudowana krawędź. Powoduje to mikrospawanie wiórów tytanowych bezpośrednio z rowkami. Kiedy te zespawane wióry w końcu odrywają się podczas obrotu, rozdzierają wraz z nimi mikroskopijne kawałki krawędzi węglika. Przyspiesza to wykładniczo zużycie.
Pomimo doskonałego stosunku wytrzymałości do masy, tytan ma stosunkowo niski moduł sprężystości w porównaniu ze stalą. Praktycznie rzecz biorąc, materiał ma tendencję do odskakiwania lub odchylania się od narzędzia tnącego podczas operacji. Aby przeciwdziałać temu efektowi, nóż musi wywierać ogromny nacisk. Te duże siły skrawania powodują poważne obciążenie mechaniczne rdzenia narzędzia. Jeśli standardowym frezom walcowo-czołowym brakuje niezbędnej wytrzymałości rdzenia lub stabilności geometrycznej, ciśnienie to prowadzi do ekstremalnego ugięcia. Niedokładności wymiarowe i nagłe pęknięcie trzpienia to częste skutki.
Aby przezwyciężyć intensywne naprężenia mechaniczne występujące podczas obróbki stopów egzotycznych, producenci narzędzi opracowali genialne rozwiązanie geometryczne. Konstrukcja ta zasadniczo zmienia sposób interakcji krawędzi skrawającej z przedmiotem obrabianym. Bezpośrednio porusza destrukcyjny problem wibracji.
Podczas procesu frezowania uderzenie każdego rowka w materiał powoduje wibracje. Standardowe frezy trzpieniowe charakteryzują się równym rozstawem rowków i stałym kątem linii śrubowej. Ponieważ krawędzie tnące uderzają w metal w dokładnie rytmicznych odstępach, wibracje się zwiększają. Można to dosłownie usłyszeć na hali produkcyjnej. Ogłuszający pisk rezonansu harmonicznego jest powszechnie nazywany gadaniem. W przypadku twardych materiałów drgania regeneracyjne są wysoce destrukcyjne. Niszczy wykończenie powierzchni, tworzy mikropęknięcia w podłożu węglikowym i ostatecznie rozbija narzędzie.
Specjalista frez o zmiennej linii śrubowej celowo zakłóca ten destrukcyjny cykl harmoniczny. Projektanci narzędzi osiągają to poprzez zmianę kąta pochylenia linii śrubowej każdego rowka wzdłuż długości korpusu narzędzia. Na przykład wysokowydajny instrument czterofletowy może mieć kąty pochylenia linii śrubowej wynoszące 35 stopni na dwóch rowkach i 38 stopni na pozostałych.
Ponadto narzędzia te często zawierają zmienny skok. Oznacza to, że odstęp kątowy pomiędzy krawędziami tnącymi na końcówce jest asymetryczny. Losowe ustawienie czasu krawędzi skrawających wchodzących i wychodzących z materiału sprawia, że wibracje aktywnie znoszą się nawzajem, a nie łączą.
Wdrożenie zmiennej geometrii helisy zapewnia kilka wymiernych korzyści w zakresie wskaźników produkcji na dole lejka. Tłumienie drgań harmonicznych zapewnia płynny proces cięcia nawet przy dużych obciążeniach promieniowych. Zmniejszone wibracje bezpośrednio przekładają się na czystsze wykończenie ścian, często eliminując potrzebę dodatkowych przejść wykończeniowych. Stabilność zapewniana przez zmienną spiralę umożliwia operatorom wykorzystanie nowoczesnych strategii frezowania o wysokiej wydajności. Można wykonywać głębokie cięcia osiowe i wykorzystywać całą długość rowka, zachowując jednocześnie niewielkie zaangażowanie promieniowe. Mniej gwałtowne wibracje oznaczają także znacznie mniejsze zużycie drogich łożysk wrzeciona maszyny CNC.
Podczas gdy optymalna geometria stabilizuje proces cięcia mechanicznego, radzenie sobie z ekstremalnymi temperaturami wymaga agresywnej interwencji chemicznej i termicznej. Zaawansowane powłoki narzędzi nie podlegają negocjacjom w przypadku obróbki tytanu.
Węglik wolframu jest wyjątkowo twardy i odporny na zużycie. Jednakże goły węglik ma ścisłe ograniczenia termiczne. Pod wpływem miejscowego ciepła wytwarzanego w strefie ścinania, spoiwo kobaltowe w węgliku standardowym zaczyna się rozkładać. Temperatury tutaj z łatwością przekraczają 800 stopni Celsjusza. Bez bariery ochronnej powinowactwo chemiczne pomiędzy tytanowym przedmiotem a gołym węglikiem powoduje szybkie zacieranie się. Podłoże po prostu nie jest w stanie przetrwać szoku termicznego bez specjalistycznej osłony.
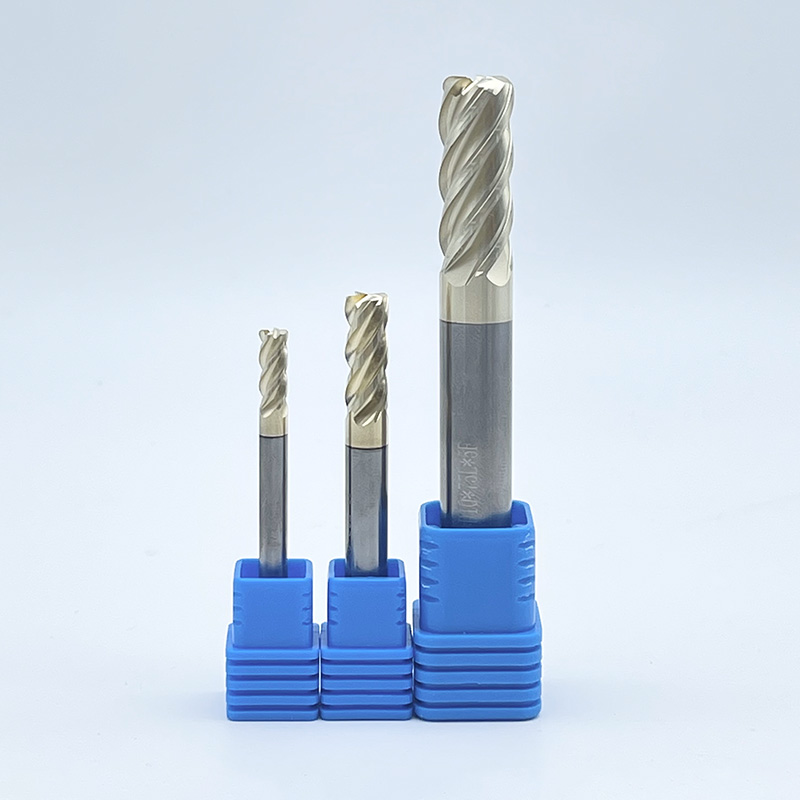
Azotek tytanu i glinu oraz azotek tytanu i aluminium to niekwestionowane standardy branżowe w zastosowaniach wymagających wysokiej temperatury. Premia Frez trzpieniowy TiAlN został specjalnie zaprojektowany, aby dobrze działać w tych nieprzyjaznych środowiskach. Blask tej powłoki wynika z procesu zwanego utlenianiem. Pod wpływem ekstremalnych temperatur w strefie cięcia aluminium zawarte w powłoce migruje na powierzchnię i utlenia się. Tworzy mikroskopijną warstwę tlenku glinu. Ta ceramiczna warstwa działa jak bardzo skuteczna bariera termiczna. Odbija ciepło z powrotem do chipa i bezpiecznie oddala się od wrażliwego rdzenia węglikowego. Narzędzia najwyższej klasy wykorzystują zaawansowane powłoki PVD TiAlN, aby zapewnić maksymalną odporność termiczną podczas długotrwałych cięć w przemyśle lotniczym.
Oprócz ochrony termicznej, te zaawansowane powłoki metodą fizycznego osadzania z fazy gazowej znacznie poprawiają smarowność narzędzia. Niższy współczynnik tarcia zapewnia, że żylaste wióry tytanowe płynnie przesuwają się po dolinach rowków i usuwają strefę skrawania. Drastycznie zmniejszając tarcie, powłoka aktywnie zapobiega zjawiskom zgrzewania wiórów, które zazwyczaj niszczą niepowlekane narzędzia.
Geometria i powłoka instrumentu są tak skuteczne, jak fundament, na którym są zbudowane. W przypadku zastosowań z tytanem bezwzględnym wymogiem podstawowym jest wysokowydajny węglik spiekany. Stal szybkotnąca po prostu nie jest w stanie zapewnić niezbędnych właściwości mechanicznych.
Produkcja premium Młyn palcowy z węglika polega na spiekaniu proszku węglika wolframu ze spoiwem kobaltowym. W przypadku stopów lotniczych wielkość ziarna węglika wolframu jest specyfikacją typu „rozłącz lub zerwij”. Węglik standardowy zazwyczaj wykorzystuje rozmiary ziaren powyżej 1,0 mikrona. Natomiast narzędzia przeznaczone do tytanu wykorzystują bardzo drobnoziarnisty węglik, zwykle około 0,4 do 0,6 mikrona. Ta wyjątkowo cienka struktura zapewnia znacznie wyższą wytrzymałość na rozerwanie poprzeczne. Większa wytrzymałość oznacza, że krawędź skrawająca może przyjąć większe obciążenia udarowe bez powstawania mikroodprysków. Jest to istotne podczas przecinania materiałów o dużej wytrzymałości na rozciąganie.
Węglik spiekany charakteryzuje się sztywnością prawie trzykrotnie większą niż stal. Ta ekstremalna sztywność jest kluczowa. Ponieważ tytan wywiera duże promieniowe siły skrawania, które próbują odepchnąć narzędzie od części, ugięcie narzędzia stanowi stałe zagrożenie. Wysoce sztywne podłoże z węglika spiekanego minimalizuje to ugięcie, zapewniając operatorowi możliwość zachowania wąskich tolerancji wymiarowych.
Funkcja |
Standardowy węglik makroziarnisty |
Ultradrobny węglik drobnoziarnisty |
|---|---|---|
Rozmiar ziarna |
> 1,0 µm |
0,4 - 0,6 µm |
Wytrzymałość na rozerwanie poprzeczne |
Umiarkowany |
Wyjątkowo wysoka |
Utrzymanie krawędzi |
Podatny na mikroodpryski w przypadku Ti |
Zachowuje ostrą krawędź pod obciążeniem |
Przydatność do tytanu |
Słaby do sprawiedliwego |
Doskonały |
Wybór prawidłowej liczby rowków to delikatna kwestia równowagi pomiędzy wytrzymałością rdzenia a przestrzenią do odprowadzania wiórów. Wióry tytanowe są bardzo żylaste i wymagają odpowiedniej przestrzeni, aby wydostać się ze strefy skrawania. Jeśli upakują się w rowkach, narzędzie natychmiast się zatrzaśnie. Jednakże narzędzie musi pozostać wystarczająco grube, aby wytrzymać ugięcie.
Do aluminium, ze względu na dużą ilość wiórów, standardem są narzędzia 2- lub 3-ostrzowe. W przypadku stali do wykańczania można zastosować narzędzia z 6 lub 8 rowkami. W przypadku tytanu optymalną równowagę zwykle osiąga się w konstrukcjach z 4 lub 5 rowkami.
Konstrukcje z 4 rowkami: oferują duże doliny rowków w celu skutecznego odprowadzania wiórów. Ma to kluczowe znaczenie podczas tradycyjnych, ciężkich operacji obróbki zgrubnej lub rowkowania, gdzie gromadzenie się wiórów stanowi poważne ryzyko.
Konstrukcje z 5 rowkami: zapewniają nieco grubszą średnicę rdzenia, zwiększając ogólną sztywność narzędzia. Dodanie piątej krawędzi skrawającej pozwala na nieco wyższe posuwy przy jednoczesnym zachowaniu doskonałego wykończenia powierzchni. To sprawia, że jest to najlepszy wybór w przypadku nowoczesnych ścieżek narzędzia do frezowania o wysokiej wydajności.
Specjalistyczne frezy tytanowe charakteryzują się grubszą średnicą rdzenia w porównaniu do narzędzi ogólnego przeznaczenia. Ten pogrubiony środnik zapewnia integralność strukturalną wymaganą do wytrzymywania dużych obciążeń promieniowych. Co więcej, kąty przyłożenia za krawędzią skrawającą zostały starannie zaprojektowane. Często stosuje się mimośrodowe reliefy, pozostawiając więcej materiału bezpośrednio za krawędzią skrawającą. Zapewnia to maksymalne podparcie krawędzi, zapobiegając złamaniu się ostrej końcówki w przypadku zetknięcia się z twardą, ścierną powierzchnią przedmiotu obrabianego.
Ostatnie zmiany na rynku podkreślają rosnący światowy popyt na komponenty tytanowe. Wzrost ten jest w dużej mierze napędzany przez komercyjne samoloty nowej generacji, lekkie systemy obronne i złożone implanty medyczne. Ponieważ koszty surowców pozostają wysokie, a harmonogramy produkcji napięte, sektor produkcyjny przechodzi masową transformację. Sklepy szybko odchodzą od tradycyjnej obróbki zgrubnej w kierunku zaawansowanych strategii dynamicznego frezowania. Producenci narzędzi reagują, przesuwając granice technologii powlekania PVD i złożonych geometrii podłoża. Dowodzi to, że innowacje w zakresie narzędzi idą w parze z inżynierią lotniczą.
Produkcja lotnicza podlega rygorystycznym standardom kontroli jakości. Komponenty takie jak odkuwki podwozia, słupy silnika i grodzie konstrukcyjne są obrabiane z litych bloków tytanu. W tym środowisku precyzja nie podlega negocjacjom. Korzystanie ze specjalistycznych Narzędzia do obróbki lotniczej zapewniają zachowanie dokładności wymiarowej w długich seriach produkcyjnych. Przewidywalność umożliwia programistom CNC tworzenie niezawodnych systemów zarządzania trwałością narzędzi. Zapobiega to nieoczekiwanym awariom, które mogłyby zagrozić części krytycznej dla lotu.
Z punktu widzenia zamówień koszty oprzyrządowania należy oceniać w stosunku do całkowitego kosztu produkcji. Kiedy patrzysz na tytanowy kęs lotniczy, który kosztuje dziesiątki tysięcy dolarów, próba zaoszczędzenia kilku dolarów na zakupie standardowych narzędzi skrawających wiąże się z niedopuszczalnym poziomem ryzyka. Jeśli standardowe narzędzie drga, pęka i osadza się w podzespole o wysokiej wartości, koszt złomowania tej części znacznie przewyższa inwestycję w oprzyrządowanie klasy premium. Wysokowydajne przecinarki pełnią rolę polisy ubezpieczeniowej. Chronią obrabiany przedmiot i maksymalizują całkowity czas sprawności wrzeciona.
Wybór odpowiednich narzędzi tnących nie jest procesem prób i błędów. Wymaga to wyrachowanego podejścia opartego na naukach metalurgicznych i specyficznym środowisku hali produkcyjnej. Inżynierowie produkcji muszą ocenić swoje strategie operacyjne, systemy dostarczania chłodziwa i partnerów w zakresie narzędzi, aby zapewnić niezawodność procesu.
Twoje podejście do programowania decyduje o wyborze narzędzia. Tradycyjna obróbka zgrubna zazwyczaj obejmuje dużą promieniową głębokość skrawania i stosunkowo małą osiową głębokość skrawania. Metoda ta powoduje ogromne obciążenie dolnych krawędzi skrawających. Przy stosowaniu tej strategii konieczne jest użycie 4-ostrzowego narzędzia z solidnym rdzeniem i wzmocnionymi promieniami naroży, aby zapobiec katastrofalnemu wykruszaniu się krawędzi.
I odwrotnie, frezowanie o wysokiej wydajności wykorzystuje niewielką głębokość promieniową i bardzo głęboką głębokość osiową, często wykorzystując całą długość rowka. Strategia ta rozkłada siły skrawania równomiernie na narzędzie, znacznie wydłużając jego żywotność. W przypadku zastosowań HEM w tytanie, 5-ostrzowy frez o zmiennej linii śrubowej jest absolutnie obowiązkowy, aby stłumić drgania harmoniczne spowodowane głębokim sprzężeniem osiowym.
Strategia obróbki |
Promieniowa głębokość skrawania |
Osiowa głębokość skrawania |
Wymagania dotyczące narzędzi |
|---|---|---|---|
Tradycyjne zgrubne |
Wysoka (50% - 100% średnicy) |
Niska (10% - 25% średnicy) |
Gruby rdzeń, promienie naroży, 4 rowki |
Frezowanie o wysokiej wydajności |
Niska (5% - 15% średnicy) |
Wysoka (do 2x - 3x średnicy) |
Zmienna spirala, duża liczba rowków (5+) |
Wyjątkowo niska przewodność cieplna tytanu powoduje, że ciepło musi być zarządzane zewnętrznie. Jeśli Twoja maszyna CNC wykorzystuje chłodziwo zalewowe pod wysokim ciśnieniem, głównym celem jest zapobieganie spawaniu wiórów i fizyczne wysadzanie włóknistych wiórów ze strefy skrawania. W tym środowisku powłoka TiAlN sprawdza się wyjątkowo dobrze. Jest odporny na szok termiczny, a płyn chłodzący zapewnia niezbędne smarowanie.
Jeśli jednak zastosujesz smarowanie minimalną ilością lub nadmuch powietrza, narzędzie będzie narażone na znacznie wyższe temperatury. W tych scenariuszach półsuchych często preferowane są powłoki AlTiN. AlTiN zawiera wyższą zawartość aluminium. Tworzy to gęstszą warstwę tlenku glinu w podwyższonych temperaturach, zapewniając doskonałą odporność na utlenianie, gdy ograniczona jest ilość płynnego chłodziwa.
Tolerancje produkcyjne samego narzędzia tnącego decydują o powodzeniu operacji obróbki. Do czynników krytycznych zalicza się konsystencję mikroziarnistego podłoża węglikowego, precyzję przygotowania krawędzi i jednorodność procesu powlekania PVD. Zdecydowanie zaleca się współpracę z wyspecjalizowanymi producentami, którzy opracowują dedykowane geometrie dla stopów egzotycznych. Zapewnia to stabilne, powtarzalne procesy i obniża całkowity koszt na część.
Obróbka tytanu nie musi być koszmarem, jeśli zainwestujesz w odpowiednią technologię. Standardowe narzędzia nieuchronnie będą na dłuższą metę kosztować więcej z powodu częstych pęknięć, zniszczonego wykończenia powierzchni i nadmiernych przestojów maszyny. Modernizując swój zestaw narzędzi, uwzględniając specjalistyczne geometrie, możesz bez obaw pokonać ten trudny materiał.
Połączenie frezu o zmiennej linii śrubowej z najwyższej jakości powłoką termiczną na ultradrobnym podłożu z węglika spiekanego to najlepszy przepis na sukces. Ta kombinacja aktywnie zwalcza drgania, radzi sobie z ekstremalnymi temperaturami i zapewnia sztywność niezbędną do utrzymania wąskich tolerancji. Już dziś poświęć trochę czasu na ocenę swoich konkretnych strategii obróbki. Aby zoptymalizować wydajność i rentowność swojego warsztatu, zapoznaj się z szeroką gamą wysokowydajnych narzędzi zaprojektowanych specjalnie do twardych stopów w SS End Mill (https://www.ssendmill.com). Wyposaż swoje maszyny CNC w odpowiednie frezy i zamień najcięższe prace związane z tytanem w przewagę konkurencyjną.
Optymalnym narzędziem skrawającym do obróbki stopów tytanu, takich jak Ti-6Al-4V, jest 4- lub 5-ostrzowy frez palcowy z węglika spiekanego, charakteryzujący się zmienną spiralą i zmienną geometrią podziałki. Podłoże musi być wykonane z bardzo drobnego węglika drobnoziarnistego, aby zapewnić niezbędną wytrzymałość na zerwanie poprzeczne. Ponadto narzędzie musi zostać pokryte zaawansowaną powłoką termiczną, taką jak azotek tytanu i aluminium lub azotek aluminium i tytanu. Ta specyficzna kombinacja eliminuje drgania, jest odporna na odkształcenia i działa jako bariera termiczna chroniąca przed wytwarzaniem ekstremalnego ciepła.
Standardowe narzędzia skrawające w przypadku tytanu ulegają katastrofalnym uszkodzeniom z powodu połączenia czynników termicznych, mechanicznych i chemicznych. Tytan zatrzymuje ciepło na krawędzi skrawającej, szybko przekraczając granice termiczne standardowych narzędzi i powodując odkształcenia plastyczne. Ponadto gumowata natura tytanu powoduje chemiczne zgrzewanie go z rowkami. Gdy wiór zespaje się z rowkiem, narzędzie przestaje ciąć i zaczyna trzeć, powodując natychmiastowe skoki obciążenia wrzeciona i skutkujące pęknięciem narzędzia. Wreszcie, standardowe narzędzia generują rezonans harmoniczny pod wpływem dużych sił skrawania, co powoduje mikropęknięcia węglika.
Chociaż obie funkcje eliminują wibracje harmoniczne, w różny sposób zmieniają geometrię narzędzia. Podziałka zmienna odnosi się do nierównego rozstawu kątowego krawędzi skrawających na obwodzie końcówki narzędzia. Frez o zmiennej linii śrubowej zmienia kąt, pod jakim rowki spiralne wznoszą się wzdłuż korpusu narzędzia. Podczas gdy zmienny skok jest skuteczny w przypadku płytkich cięć, zmienna spirala jest znacznie lepsza w przypadku głębokich cięć osiowych. W sposób ciągły zakłóca częstotliwości harmoniczne na całej długości narzędzia.
Tak, podczas obróbki tytanu zdecydowanie zalecane jest stosowanie chłodziwa, a w większości przypadków absolutnie konieczne. Podczas gdy powłoka TiAlN została zaprojektowana tak, aby wytrzymywała ekstremalne temperatury poprzez tworzenie ochronnej warstwy tlenku, tytan jest wysoce reaktywny i podatny na zacieranie. Bez wysokociśnieniowego układu chłodzenia zapewniającego smarowanie i fizycznie wypłukującego lepkie wióry ze strefy skrawania, wióry będą ponownie wycinane i przyspawane do narzędzia. Ponadto pył tytanowy i drobne wióry są wysoce łatwopalne. Zalanie chłodziwa łagodzi to poważne zagrożenie pożarowe.
Idealna liczba rowków wynosi zazwyczaj od 4 do 5, w dużym stopniu w zależności od strategii ścieżki narzędzia. Tytan wytwarza twarde, ciągnące się wióry, które wymagają odpowiedniej przestrzeni do ewakuacji. Konstrukcja z 4 rowkami to standard branżowy w przypadku tradycyjnego rowkowania i ciężkiej obróbki zgrubnej promieniowej, zapewniający idealną równowagę pomiędzy sztywnością rdzenia a głębokimi zagłębieniami wiórów. W przypadku wysokowydajnych operacji frezowania i wykańczania coraz częściej preferowana jest konstrukcja z 5 rowkami. Grubszy rdzeń zmniejsza ugięcie i pozwala na większe posuwy podczas lekkich promieniowych przejść.
W nowoczesnej produkcji zdecydowanie odradza się używanie narzędzi ze stali szybkotnącej do obróbki tytanu. HSS nie charakteryzuje się twardością czerwoną, czyli zdolnością do utrzymywania ostrej krawędzi skrawającej w podwyższonych temperaturach. Ponieważ tytan nie odprowadza ciepła efektywnie, temperatury w strefie ścinania łatwo topią HSS. Co więcej, HSS nie jest wystarczająco sztywny, aby wytrzymać duże siły skrawania, co prowadzi do ugięcia, silnych drgań i szybkiego utwardzania przedmiotu obrabianego. Tylko węglik spiekany zapewnia niezbędną odporność na zużycie i sztywność konstrukcyjną.
Określenie prawidłowych parametrów wymaga ostrożnego podejścia. Tytan wymaga stosunkowo niskich prędkości skrawania w połączeniu z umiarkowanym do wysokiego obciążenia wiórami. Zbyt szybka praca wrzeciona generuje nadmierne ciepło, topiąc węglik. Niedostateczne podawanie powoduje, że narzędzie raczej trze niż tnie, co powoduje szybkie utwardzanie tytanu. Chociaż dokładne parametry zależą od konkretnego stopu i strategii CAM, ogólne wartości bazowe dla pokrywanych narzędzi pełnowęglikowych obejmują 150 do 200 SFM dla tradycyjnej obróbki zgrubnej i 250 do 350 SFM dla strategii HEM z bardzo lekkim sprzężeniem promieniowym. Zawsze zapoznaj się z konkretną kartą danych technicznych dostarczoną przez producenta narzędzia.
Frezowanie tytanu na sucho zasadniczo nie jest zalecane w środowiskach produkcyjnych. Bez chłodziwa ekstremalne ciepło wytwarzane w strefie ścinania nie może się rozproszyć, co prowadzi do szybkiej degradacji krawędzi skrawającej i poważnego zatarcia. Jeśli jednak obróbka na sucho jest absolutnie konieczna ze względu na ograniczenia maszyny, należy użyć narzędzia z powłoką AlTiN i zastosować przedmuch powietrza w celu usunięcia wiórów. Będziesz także musiał znacznie zmniejszyć powierzchnię, aby zapobiec katastrofalnej awarii narzędzia.
Najskuteczniejszą strategią w przypadku tytanu jest frezowanie o wysokiej wydajności, znane również jako frezowanie dynamiczne lub frezowanie trochoidalne. Podejście to wykorzystuje niewielką promieniową głębokość skrawania w połączeniu z dużą osiową głębokością skrawania. Wykorzystując całą długość rowka, HEM rozprowadza ciepło i zużycie równomiernie po narzędziu, zamiast skupiać je na końcówce. Strategia ta drastycznie wydłuża żywotność narzędzia, zmniejsza ryzyko drgań i pozwala na wyższą ogólną wydajność usuwania materiału w porównaniu z tradycyjną, ciężką obróbką zgrubną.