Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-09-18 Origine: Sito

Il titanio è spesso considerato il massimo nemico del moderno mondo manifatturiero. Apprezzato per il suo incredibile rapporto resistenza/peso e l'eccezionale resistenza alla corrosione, costituisce la spina dorsale delle innovazioni aerospaziali, della difesa e mediche. Tuttavia, qualsiasi operatore CNC esperto conosce la dolorosa realtà. È notoriamente difficile da lavorare. Quando gli utensili da taglio standard incontrano una billetta di titanio, il risultato è solitamente un guasto catastrofico dell'utensile. Si ottengono finiture superficiali scadenti e parti scartate a causa dell'immenso accumulo di calore e delle vibrazioni violente.
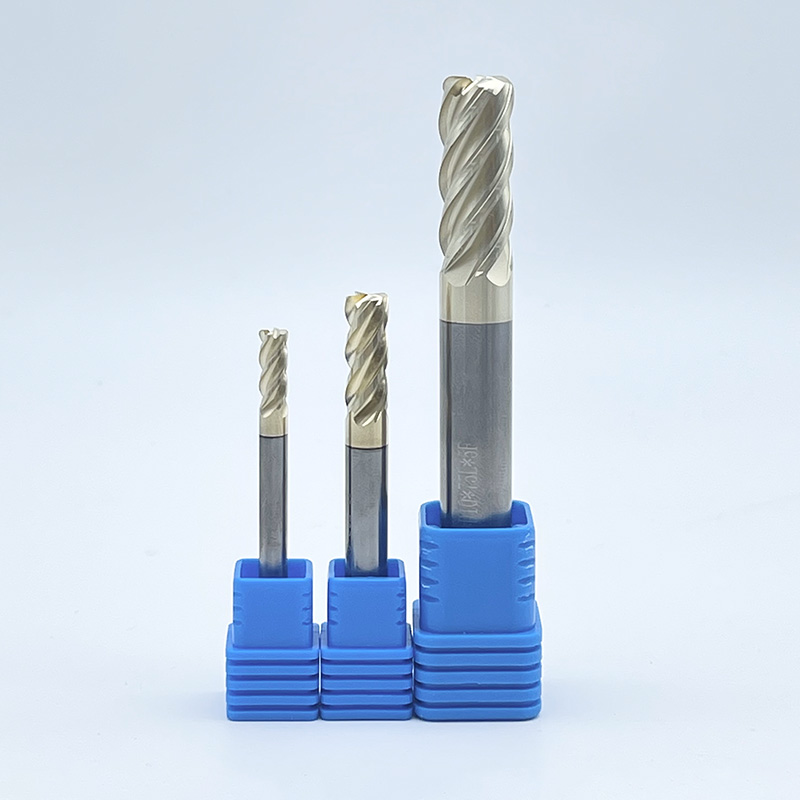
Per padroneggiare questa lega esotica è necessario andare oltre gli utensili generici. Specializzato le frese in titanio sono la soluzione definitiva a questi incubi in officina. Nello specifico, il successo dipende da due caratteristiche ingegneristiche critiche. Si tratta di geometria dell'elica variabile e rivestimenti termici avanzati. In questa guida esploreremo perché queste frese specifiche sono essenziali per il tuo prossimo progetto ad alto rischio e come selezionare lo strumento perfetto per ottimizzare l'efficienza produttiva.
Il calore è il nemico: il titanio presenta una conduttività termica eccezionalmente bassa. I rivestimenti avanzati agiscono come una barriera termica fondamentale per proteggere l'utensile da taglio da un grave degrado termico.
Le chiacchiere uccidono gli strumenti: un design a elica variabile interrompe le vibrazioni armoniche. Ciò consente finiture superficiali più lisce, tagli assiali più profondi e una maggiore durata dell'utensile senza rotture improvvise.
Il materiale è importante: solo il metallo duro integrale a micrograna ultrafine fornisce la resistenza alla rottura trasversale necessaria per resistere alla natura abrasiva di leghe come Ti-6Al-4V.
Selezione specifica per l'applicazione: la scelta della geometria e del rivestimento corretti è fondamentale per la produzione ad alta tolleranza. Queste frese specifiche non sono negoziabili per componenti strutturali critici.
La lavorazione delle leghe di titanio presenta una serie unica di ostacoli metallurgici e meccanici. Gli ingegneri di produzione scoprono spesso che gli strumenti da taglio standard si degradano rapidamente quando vengono introdotti a questi materiali. Perché succede questo? Comprendere le cause profonde dei guasti rapidi è il passo fondamentale per ottimizzare i parametri di lavorazione.
Uno dei motivi principali per cui gli utensili standard si fondono nel titanio è la scarsa conduttività termica del materiale. Nella lavorazione tradizionale dell'acciaio, circa il 75% del calore generato dall'azione di taglio viene evacuato attraverso il truciolo metallico. Il titanio semplicemente non assorbe né trasferisce il calore in modo efficace. Invece di lasciare il truciolo pulito, il calore intenso si concentra direttamente sul tagliente. Questo shock termico localizzato supera rapidamente i limiti di temperatura operativa del metallo duro standard. Il risultato è una rapida deformazione plastica, degrado dei bordi e guasti prematuri.
Inoltre, il titanio è altamente suscettibile all’incrudimento. Quando il tagliente taglia il materiale, la superficie circostante diventa significativamente più dura del metallo base sottostante. Se un utensile sfrega contro il pezzo da lavorare invece di mordere in modo deciso, indurisce ulteriormente la superficie. I passaggi successivi diventano un incubo.
Inoltre, il titanio diventa chimicamente reattivo alle alte temperature. Possiede una caratteristica gommosa che lo fa aderire in modo aggressivo all'utensile da taglio. Questo fenomeno è noto come bordo costruito. Il risultato è una microsaldatura dei trucioli di titanio direttamente sulle scanalature. Quando questi trucioli saldati si rompono durante la rotazione, trascinano con sé pezzi microscopici del tagliente in metallo duro. Ciò accelera l'usura in modo esponenziale.
Nonostante il suo eccellente rapporto resistenza/peso, il titanio ha un modulo di elasticità relativamente basso rispetto all'acciaio. In pratica, il materiale tende a ritornare indietro o a deviare lontano dall'utensile da taglio durante l'operazione. Per contrastare questo effetto, la taglierina deve esercitare un'enorme pressione. Queste elevate forze di taglio sottopongono a forti sollecitazioni meccaniche il nucleo dell'utensile. Se le frese standard non hanno la necessaria robustezza del nucleo o stabilità geometrica, questa pressione porta a una deflessione estrema. Imprecisioni dimensionali e un gambo che si spezza improvvisamente sono risultati comuni.
Per combattere le intense sollecitazioni meccaniche legate alla lavorazione di leghe esotiche, i produttori di utensili hanno progettato una brillante soluzione geometrica. Questo design cambia radicalmente il modo in cui il tagliente interagisce con il pezzo. Affronta direttamente il problema distruttivo delle vibrazioni.
Durante il processo di fresatura, l'impatto di ciascuna scanalatura sul materiale crea una vibrazione. Le frese standard presentano una spaziatura uguale tra le eliche e un angolo dell'elica costante. Poiché i taglienti colpiscono il metallo a intervalli ritmici esatti, le vibrazioni si accumulano. Puoi letteralmente sentirlo in officina. Lo stridio assordante della risonanza armonica viene comunemente chiamato chiacchiere. Nei materiali tenaci, il chatter rigenerativo è altamente distruttivo. Distrugge le finiture superficiali, crea microfratture nel substrato in metallo duro e infine frantuma l'utensile.
Uno specializzato la taglierina ad elica variabile interrompe intenzionalmente questo ciclo armonico distruttivo. I progettisti di utensili ottengono questo risultato modificando l'angolo dell'elica di ciascuna scanalatura lungo la lunghezza del corpo dell'utensile. Ad esempio, uno strumento a quattro flauti ad alte prestazioni potrebbe presentare angoli dell'elica di 35 gradi su due flauti e di 38 gradi sugli altri.
Inoltre, questi strumenti spesso incorporano un passo variabile. Ciò significa che la distanza angolare tra i taglienti sulla punta è asimmetrica. Randomizzando il momento in cui i taglienti entrano ed escono dal materiale, le vibrazioni si annullano attivamente a vicenda invece di aggravarsi.
L'implementazione della geometria dell'elica variabile offre numerosi vantaggi tangibili per i parametri di produzione del fondo dell'imbuto. Lo smorzamento delle vibrazioni armoniche garantisce un processo di taglio regolare anche in presenza di carichi radiali pesanti. La riduzione delle vibrazioni si traduce direttamente in finiture delle pareti più pulite, eliminando spesso la necessità di passaggi di finitura secondari. La stabilità fornita da un'elica variabile consente agli operatori di lavorazione di utilizzare moderne strategie di fresatura ad alta efficienza. È possibile eseguire tagli assiali profondi e utilizzare l'intera lunghezza della scanalatura mantenendo un basso impegno radiale. Vibrazioni meno violente significano anche una significativa minore usura dei costosi cuscinetti del mandrino della macchina CNC.
Mentre la geometria ottimale stabilizza il processo di taglio meccanico, la gestione del calore estremo richiede un intervento chimico e termico aggressivo. I rivestimenti avanzati degli utensili non sono assolutamente negoziabili durante la lavorazione del titanio.
Il carburo di tungsteno è eccezionalmente duro e resistente all'usura. Tuttavia, il carburo nudo presenta rigide limitazioni termiche. Quando esposto al calore localizzato generato nella zona di taglio, il legante di cobalto nel carburo standard inizia a rompersi. Le temperature qui superano facilmente gli 800 gradi Celsius. Senza una barriera protettiva, l'affinità chimica tra il pezzo in titanio e il metallo duro nudo provoca un rapido grippaggio. Il substrato semplicemente non può sopravvivere allo shock termico senza uno scudo specializzato.
Il nitruro di titanio e alluminio e il nitruro di alluminio e titanio sono gli standard industriali indiscussi per le applicazioni ad alta temperatura. Un premio La fresa TiAlN è appositamente progettata per prosperare in questi ambienti ostili. La brillantezza di questo rivestimento risiede in un processo chiamato ossidazione. Se esposto alle temperature estreme della zona di taglio, l'alluminio all'interno del rivestimento migra verso la superficie e si ossida. Forma uno strato microscopico di ossido di alluminio. Questo strato simile alla ceramica agisce come una barriera termica altamente efficace. Riflette il calore nel truciolo e lo allontana in modo sicuro dal vulnerabile nucleo in carburo. Gli strumenti di alto livello utilizzano rivestimenti PVD TiAlN avanzati per garantire la massima resistenza termica durante i tagli aerospaziali prolungati.
Oltre alla protezione termica, questi rivestimenti avanzati per la deposizione fisica del vapore migliorano significativamente il potere lubrificante dell'utensile. Un coefficiente di attrito inferiore garantisce che i trucioli filamentosi di titanio scivolino dolcemente lungo le valli della scanalatura ed evacuino la zona di taglio. Riducendo drasticamente l'attrito, il rivestimento previene attivamente i fenomeni di saldatura dei trucioli che tipicamente distruggono gli utensili non rivestiti.
La geometria e il rivestimento di uno strumento sono efficaci quanto le fondamenta su cui sono costruiti. Per le applicazioni in titanio, il metallo duro integrale ad alte prestazioni è il requisito di base assoluto. L'acciaio ad alta velocità semplicemente non è in grado di fornire le proprietà meccaniche necessarie.
La produzione di un premio la fresa in carburo prevede la sinterizzazione della polvere di carburo di tungsteno con un legante di cobalto. Per le leghe aerospaziali, la dimensione del grano del carburo di tungsteno è una specifica decisiva. Il metallo duro standard utilizza tipicamente granulometrie superiori a 1,0 micron. Al contrario, gli utensili progettati per il titanio utilizzano carburo a micrograna ultrafine, tipicamente da 0,4 a 0,6 micron. Questa struttura ultrafine fornisce una resistenza alla rottura trasversale significativamente più elevata. Una resistenza maggiore significa che il tagliente può assorbire carichi d'urto più pesanti senza microscheggiature. Ciò è fondamentale quando si tagliano materiali ad alta resistenza.
Il metallo duro integrale vanta una rigidità quasi tre volte superiore a quella dell'acciaio. Questa estrema rigidità è cruciale. Poiché il titanio esercita elevate forze di taglio radiali che tentano di allontanare l'utensile dalla parte, la deflessione dell'utensile rappresenta una minaccia costante. Un substrato in metallo duro solido altamente rigido riduce al minimo questa deflessione, garantendo che l'operatore possa mantenere tolleranze dimensionali strette.
Caratteristica |
Metallo duro a macrograna standard |
Metallo duro a micrograna ultrafine |
|---|---|---|
Granulometria |
> 1,0 µm |
0,4 - 0,6 µm |
Resistenza alla rottura trasversale |
Moderare |
Eccezionalmente alto |
Conservazione dei bordi |
Incline alla microscheggiatura in Ti |
Mantiene il bordo affilato sotto carico |
Idoneità per titanio |
Da scarso a discreto |
Eccellente |
Selezionare il numero corretto di eliche è un delicato atto di equilibrio tra la robustezza del nucleo e lo spazio di evacuazione del truciolo. I trucioli di titanio sono notoriamente fibrosi e richiedono uno spazio adeguato per fuoriuscire dalla zona di taglio. Se si incastrano nelle scanalature, lo strumento si spezzerà immediatamente. Tuttavia, lo strumento deve rimanere abbastanza spesso da resistere alla deflessione.
Per l'alluminio, gli utensili a 2 o 3 scanalature sono standard a causa dell'enorme volume di truciolo. Per gli acciai, per la finitura è possibile utilizzare utensili da 6 a 8 eliche. Per il titanio, l'equilibrio ottimale si trova generalmente nei design a 4 o 5 scanalature.
Design a 4 eliche: offrono ampi avvallamenti delle eliche per un'efficiente evacuazione dei trucioli. Ciò è fondamentale durante le operazioni di sgrossatura tradizionali pesanti o di scanalatura in cui l'accumulo di trucioli rappresenta un grave rischio.
Design a 5 scanalature: forniscono un diametro del nucleo leggermente più spesso, aumentando la rigidità complessiva dell'utensile. L'aggiunta di un quinto tagliente consente velocità di avanzamento leggermente superiori mantenendo un'eccellente finitura superficiale. Ciò lo rende la scelta ideale per i moderni percorsi utensile di fresatura ad alta efficienza.
Le frese specializzate in titanio presentano un diametro del nucleo più spesso rispetto agli strumenti per uso generale. Questa rete ispessita fornisce l'integrità strutturale necessaria per resistere a carichi radiali elevati. Inoltre, gli angoli di scarico dietro il tagliente sono progettati meticolosamente. Spesso viene applicato uno scarico eccentrico, lasciando più materiale direttamente dietro il tagliente. Ciò fornisce il massimo supporto del bordo, evitando che la punta affilata si rompa quando incontra la superficie dura e abrasiva del pezzo.
I recenti cambiamenti del mercato evidenziano una crescente domanda globale di componenti in titanio. Questa crescita è fortemente guidata dagli aerei commerciali di prossima generazione, dai sistemi di difesa leggeri e dai complessi impianti medici. Poiché i costi delle materie prime rimangono elevati e i programmi di produzione si restringono, il settore manifatturiero sta attraversando una massiccia transizione. Le officine si stanno rapidamente allontanando dalla sgrossatura tradizionale verso strategie avanzate di fresatura dinamica. I produttori di utensili stanno rispondendo ampliando i confini delle tecnologie di rivestimento PVD e delle complesse geometrie dei substrati. Ciò dimostra che l’innovazione degli utensili procede di pari passo con l’ingegneria aerospaziale.
La produzione aerospaziale opera secondo rigorosi standard di controllo qualità. Componenti come forgiati del carrello di atterraggio, piloni del motore e paratie strutturali sono lavorati da solidi blocchi di titanio. In questo ambiente, la precisione non è negoziabile. Utilizzando specializzato Gli strumenti di lavorazione aerospaziale garantiscono il mantenimento della precisione dimensionale durante i lunghi cicli di produzione. La prevedibilità consente ai programmatori CNC di stabilire sistemi affidabili di gestione della durata dell'utensile. Ciò previene guasti imprevisti che potrebbero compromettere una parte critica per il volo.
Dal punto di vista dell'approvvigionamento, i costi degli strumenti devono essere valutati rispetto al costo totale della produzione. Quando si fissa una billetta aerospaziale in titanio che costa decine di migliaia di dollari, tentare di risparmiare qualche soldo acquistando utensili da taglio standard introduce un livello di rischio inaccettabile. Se uno strumento standard vibra, si rompe e si incorpora in un componente di alto valore, il costo di rottamazione di quella parte supera di gran lunga l'investimento in strumenti premium. Le frese ad alte prestazioni fungono da polizza assicurativa. Salvaguardano il pezzo e massimizzano il tempo di attività complessivo del mandrino.
La selezione degli strumenti da taglio appropriati non è un processo di tentativi ed errori. Richiede un approccio calcolato basato sulla scienza metallurgica e sullo specifico ambiente di produzione. Gli ingegneri di produzione devono valutare le proprie strategie operative, i sistemi di erogazione del refrigerante e i partner di attrezzaggio per garantire l'affidabilità del processo.
Il tuo approccio alla programmazione determina la selezione dello strumento. La sgrossatura tradizionale comporta tipicamente una profondità di taglio radiale elevata e una profondità di taglio assiale relativamente ridotta. Questo metodo sottopone a uno stress enorme i taglienti inferiori. Quando si utilizza questa strategia, è necessario un utensile a 4 taglienti con nucleo robusto e raggi angolari rinforzati per evitare scheggiature catastrofiche del bordo.
Al contrario, la fresatura ad alta efficienza utilizza una profondità radiale leggera e una profondità assiale molto profonda, spesso utilizzando l’intera lunghezza della scanalatura. Questa strategia distribuisce le forze di taglio in modo uniforme sull'utensile, prolungando significativamente la durata dell'utensile. Per le applicazioni HEM in titanio, una fresa a elica variabile a 5 eliche è assolutamente obbligatoria per sopprimere le vibrazioni armoniche causate dal profondo impegno assiale.
Strategia di lavorazione |
Profondità di taglio radiale |
Profondità di taglio assiale |
Requisito degli strumenti |
|---|---|---|---|
Sgrossatura tradizionale |
Alto (50% - 100% del diametro) |
Basso (10% - 25% del diametro) |
Nucleo spesso, raggi agli angoli, 4 scanalature |
Fresatura ad alta efficienza |
Basso (5% - 15% del diametro) |
Alto (fino a 2x - 3x dia) |
Elica variabile, numero elevato di scanalature (5+) |
La conduttività termica eccezionalmente bassa del titanio impone che il calore debba essere gestito esternamente. Se la macchina CNC utilizza refrigerante ad alta pressione, l'obiettivo principale è impedire la saldatura dei trucioli e far esplodere fisicamente i trucioli filamentosi fuori dalla zona di taglio. In questo ambiente, un rivestimento TiAlN funziona eccezionalmente bene. Resiste allo shock termico mentre il liquido refrigerante fornisce la lubrificazione necessaria.
Tuttavia, se si utilizza la lubrificazione minima o i getti d'aria, l'utensile sarà sottoposto a temperature significativamente più elevate. In questi scenari semi-secchi, sono spesso preferiti i rivestimenti AlTiN. AlTiN contiene un contenuto di alluminio più elevato. Questo forma uno strato di ossido di alluminio più denso a temperature elevate, fornendo una resistenza all'ossidazione superiore quando il liquido di raffreddamento è limitato.
Le tolleranze di fabbricazione dell'utensile da taglio stesso determinano il successo dell'operazione di lavorazione. I fattori critici includono la consistenza del substrato di metallo duro a micrograna, la precisione della preparazione del tagliente e l'uniformità del processo di rivestimento PVD. Si consiglia vivamente di collaborare con produttori specializzati che progettano geometrie dedicate per leghe esotiche. Ciò stabilisce processi stabili e ripetibili e riduce il costo complessivo per parte.
La lavorazione del titanio non deve essere un incubo se si investe nella giusta tecnologia. Gli utensili standard inevitabilmente ti costeranno di più nel lungo periodo a causa di rotture frequenti, finiture superficiali rovinate e tempi di fermo macchina eccessivi. Aggiornando la configurazione degli utensili per includere geometrie specializzate, puoi conquistare questo materiale difficile con sicurezza.
Abbinare una fresa a elica variabile con un rivestimento termico di prima qualità su un substrato in metallo duro integrale ultrafine è la formula definitiva per il successo. Questa combinazione combatte attivamente le vibrazioni, gestisce il calore estremo e fornisce la rigidità necessaria per mantenere tolleranze strette. Prendetevi il tempo per valutare oggi stesso le vostre specifiche strategie di lavorazione. Per ottimizzare l'efficienza e la redditività della tua officina, esplora la gamma completa di strumenti ad alte prestazioni progettati specificamente per le leghe tenaci presso SS End Mill (https://www.ssendmill.com). Equipaggia le tue macchine CNC con le frese giuste e trasforma i tuoi lavori in titanio più difficili in un vantaggio competitivo.
L'utensile da taglio ottimale per la lavorazione delle leghe di titanio, come Ti-6Al-4V, è una fresa integrale in metallo duro a 4 o 5 eliche con elica variabile e geometria a passo variabile. Il substrato deve essere realizzato in metallo duro a micrograna ultrafine per fornire la necessaria resistenza alla rottura trasversale. Inoltre, l'utensile deve essere trattato con un rivestimento termico avanzato, come Nitruro di Titanio Alluminio o Nitruro di Alluminio Titanio. Questa combinazione specifica contrasta le vibrazioni, resiste alla deflessione e agisce come una barriera termica contro la generazione di calore estremo.
Gli utensili da taglio standard falliscono in modo catastrofico nel titanio a causa di una combinazione di fattori termici, meccanici e chimici. Il titanio trattiene il calore sul tagliente, superando rapidamente i limiti termici degli utensili standard e provocando deformazioni plastiche. Inoltre, la natura gommosa del titanio lo fa saldare chimicamente alle scanalature. Una volta che un truciolo si salda alla scanalatura, l'utensile smette di tagliare e inizia a sfregare, causando picchi immediati nel carico del mandrino e provocando la rottura dell'utensile. Infine, gli utensili standard generano una risonanza armonica sotto elevate forze di taglio, che microfratturano il carburo.
Sebbene entrambe le caratteristiche combattano le vibrazioni armoniche, alterano la geometria dell'utensile in modo diverso. Il passo variabile si riferisce alla spaziatura angolare disuguale dei taglienti attorno alla circonferenza della punta dell'utensile. Una taglierina a elica variabile altera l'angolo con cui le scanalature si muovono a spirale lungo il corpo dell'utensile. Mentre il passo variabile è efficace per i tagli poco profondi, un'elica variabile è di gran lunga superiore per i tagli assiali profondi. Interrompe continuamente le frequenze armoniche lungo tutta la lunghezza impegnata dell'utensile.
Sì, l'uso del refrigerante è altamente raccomandato e, nella maggior parte dei casi, strettamente necessario durante la lavorazione del titanio. Mentre un rivestimento TiAlN è progettato per resistere a temperature estreme formando uno strato protettivo di ossido, il titanio è altamente reattivo e soggetto a grippaggio. Senza un sistema di raffreddamento ad alta pressione che fornisca proprietà lubrificanti ed elimini fisicamente i trucioli appiccicosi dalla zona di taglio, i trucioli verranno tagliati nuovamente e saldati all'utensile. Inoltre, la polvere di titanio e i trucioli fini sono altamente infiammabili. Il liquido refrigerante mitiga questo grave rischio di incendio.
Il numero di scanalature ideale è generalmente compreso tra 4 e 5 scanalature, a seconda della strategia del percorso utensile. Il titanio produce trucioli resistenti e fibrosi che richiedono uno spazio adeguato per l'evacuazione. Il design a 4 eliche è lo standard industriale per la lavorazione di scanalature tradizionale e la sgrossatura radiale pesante, fornendo un perfetto equilibrio tra rigidità del nucleo e avvallamenti profondi del truciolo. Un design a 5 eliche è sempre più preferito per le operazioni di fresatura e finitura ad alta efficienza. Il nucleo più spesso riduce la deflessione e consente velocità di avanzamento più elevate durante i leggeri passaggi radiali.
L'utilizzo di utensili in acciaio super rapido per il titanio è altamente sconsigliato nella produzione moderna. L'HSS non ha la durezza rossa, ovvero la capacità di mantenere un tagliente affilato a temperature elevate. Poiché il titanio non dissipa il calore in modo efficiente, le temperature della zona di taglio fondono facilmente l'HSS. Inoltre, l'HSS non ha la rigidità necessaria per resistere alle elevate forze di taglio, che portano a deflessione, forti vibrazioni e rapido incrudimento del pezzo. Solo il metallo duro integrale garantisce la necessaria resistenza all'usura e rigidità strutturale.
Determinare i parametri corretti richiede un approccio cauto. Il titanio richiede velocità di taglio relativamente basse combinate con un carico di truciolo da moderato ad elevato. Far girare il mandrino troppo velocemente genera calore eccessivo, sciogliendo il carburo. Un'alimentazione insufficiente fa sì che l'utensile sfreghi anziché tagliare, indurendo rapidamente il titanio. Sebbene i parametri esatti dipendano dalla lega specifica e dalla strategia CAM, i valori di riferimento generali per gli utensili in metallo duro integrale rivestiti includono da 150 a 200 SFM per la sgrossatura tradizionale e da 250 a 350 SFM per le strategie HEM con impegno radiale molto leggero. Consultare sempre la scheda tecnica specifica fornita dal produttore dell'attrezzatura.
La fresatura a secco del titanio generalmente non è consigliata per gli ambienti di produzione. Senza refrigerante, il calore estremo generato nella zona di taglio non può dissiparsi, portando ad un rapido degrado del tagliente e ad un grave grippaggio. Tuttavia, se è assolutamente necessaria la lavorazione a secco a causa dei limiti della macchina, è necessario utilizzare un utensile con rivestimento AlTiN e impiegare un getto d'aria per eliminare i trucioli. Sarà inoltre necessario ridurre in modo significativo le riprese di superficie per evitare guasti catastrofici allo strumento.
La strategia più efficace per il titanio è la fresatura ad alta efficienza, nota anche come fresatura dinamica o fresatura trocoidale. Questo approccio utilizza una profondità di taglio radiale leggera abbinata a una profondità di taglio assiale profonda. Utilizzando l'intera lunghezza della scanalatura, HEM distribuisce il calore e l'usura in modo uniforme sull'utensile anziché concentrarli sulla punta. Questa strategia prolunga drasticamente la durata dell'utensile, riduce il rischio di vibrazioni e consente tassi di rimozione del materiale complessivi più elevati rispetto alla tradizionale sgrossatura pesante.