Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-18 Origine : Site

Le titane est souvent considéré comme l’ennemi ultime du monde manufacturier moderne. Prisé pour son incroyable rapport résistance/poids et sa résistance exceptionnelle à la corrosion, il constitue l’épine dorsale des innovations dans les domaines de l’aérospatiale, de la défense et de la médecine. Cependant, tout machiniste CNC chevronné connaît la douloureuse réalité. Il est notoirement difficile à usiner. Lorsque des outils de coupe standard rencontrent une billette en titane, le résultat est généralement une défaillance catastrophique de l'outil. Vous obtenez de mauvaises finitions de surface et des pièces mises au rebut en raison d’une immense accumulation de chaleur et de violents bavardages.
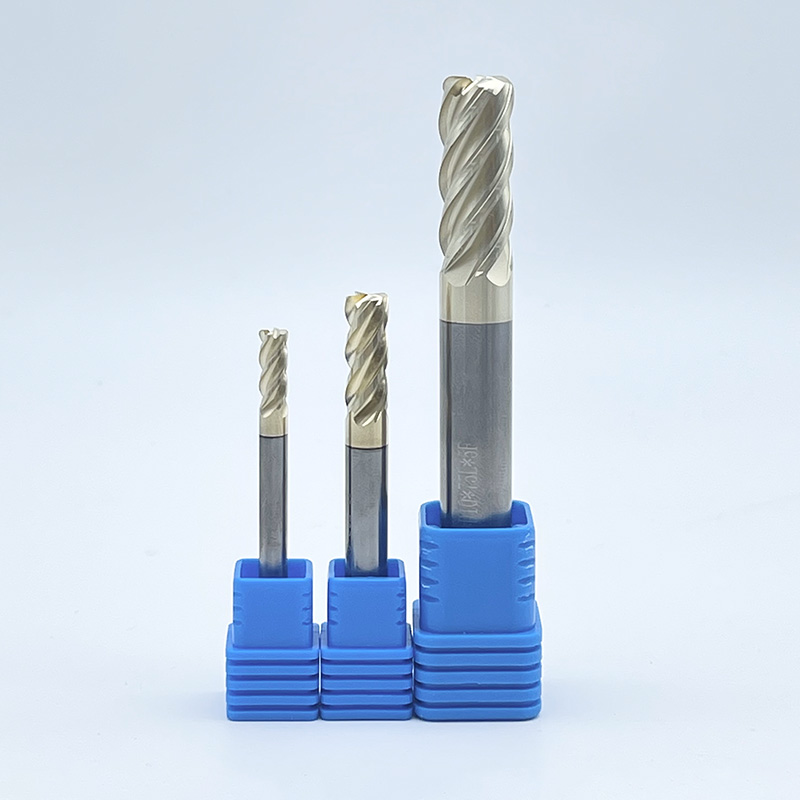
La maîtrise de cet alliage exotique nécessite d'aller au-delà de l'outillage à usage général. Spécialisé Les fraises en titane sont la solution ultime à ces cauchemars en atelier. Plus précisément, le succès dépend de deux caractéristiques techniques essentielles. Il s'agit d'une géométrie d'hélice variable et de revêtements thermiques avancés. Dans ce guide, nous explorerons pourquoi ces fraises spécifiques sont essentielles pour votre prochain projet à enjeux élevés et comment sélectionner l'outil parfait pour optimiser votre efficacité de production.
La chaleur est l'ennemi : le titane présente une conductivité thermique exceptionnellement faible. Les revêtements avancés agissent comme une barrière thermique essentielle pour protéger l’outil de coupe d’une grave dégradation thermique.
Chatter Kills Tools : une conception à hélice variable perturbe les vibrations harmoniques. Cela permet des finitions de surface plus lisses, des coupes axiales plus profondes et une durée de vie prolongée de l'outil sans rupture soudaine.
Le matériau est important : seul le carbure monobloc à micro-grains ultra-fins offre la résistance à la rupture transversale nécessaire pour résister à la nature abrasive des alliages comme le Ti-6Al-4V.
Sélection spécifique à l'application : Le choix de la géométrie et du revêtement corrects est essentiel pour une fabrication à haute tolérance. Ces fraises spécifiques ne sont pas négociables pour les composants structurels critiques.
Le traitement des alliages de titane présente un ensemble unique d'obstacles métallurgiques et mécaniques. Les ingénieurs de fabrication découvrent fréquemment que les instruments de coupe standards se dégradent rapidement lorsqu’ils sont introduits dans ces matériaux. Pourquoi cela arrive-t-il ? Comprendre les causes profondes d’une défaillance rapide est l’étape fondamentale de l’optimisation de vos paramètres d’usinage.
L’une des principales raisons pour lesquelles les outils standard fondent dans le titane est la conductivité thermique obstinément médiocre du matériau. Dans l'usinage traditionnel de l'acier, environ 75 % de la chaleur générée par l'action de cisaillement est évacuée à travers les copeaux métalliques. Le titane n’absorbe ni ne transfère tout simplement pas efficacement la chaleur. Au lieu de sortir avec un copeau propre, la chaleur intense se concentre directement sur le tranchant. Ce choc thermique localisé dépasse rapidement les limites de température de fonctionnement du carbure standard. Le résultat est une déformation plastique rapide, une dégradation des bords et une défaillance prématurée.
De plus, le titane est très sensible à l’écrouissage. À mesure que le tranchant traverse le matériau, la surface immédiate devient nettement plus dure que le métal de base sous-jacent. Si un outil frotte contre la pièce au lieu de prendre une morsure décisive, il durcit davantage la surface. Les passes suivantes tournent au cauchemar.
De plus, le titane devient chimiquement réactif à haute température. Il possède une caractéristique gommeuse qui le fait adhérer de manière agressive à l’outil de coupe. Ce phénomène est connu sous le nom de Built-Up Edge. Il en résulte une micro-soudure des copeaux de titane directement sur les cannelures. Lorsque ces copeaux soudés finissent par se briser pendant la rotation, ils déchirent avec eux des morceaux microscopiques du bord en carbure. Cela accélère l’usure de façon exponentielle.
Malgré son excellent rapport résistance/poids, le titane possède un module d’élasticité relativement faible par rapport à l’acier. En pratique, le matériau a tendance à rebondir ou à s'éloigner de l'outil de coupe pendant l'opération. Pour contrecarrer cet effet, le coupeur doit exercer une pression immense. Ces forces de coupe élevées exercent de fortes contraintes mécaniques sur le noyau de l'outil. Si les fraises standard n'ont pas la résistance du noyau ou la stabilité géométrique nécessaire, cette pression entraîne une déviation extrême. Les inexactitudes dimensionnelles et une tige soudainement cassée sont des conséquences courantes.
Pour lutter contre les contraintes mécaniques intenses liées à l’usinage d’alliages exotiques, les fabricants d’outils ont mis au point une solution géométrique brillante. Cette conception change fondamentalement la façon dont le tranchant interagit avec la pièce. Il aborde directement le problème destructeur des vibrations.
Pendant le processus de fraisage, l’impact de chaque flûte frappant le matériau crée une vibration. Les fraises en bout standard présentent un espacement égal des goujures et un angle d'hélice constant. Parce que les arêtes de coupe frappent le métal à intervalles rythmiques exacts, les vibrations s’aggravent. Vous pouvez littéralement entendre cela dans les magasins. Le cri assourdissant de la résonance harmonique est communément appelé bavardage. Dans les matériaux durs, le broutage régénératif est hautement destructeur. Il détruit les finitions de surface, crée des microfractures dans le substrat en carbure et finit par briser l'outil.
Un spécialisé le coupeur à hélice variable perturbe intentionnellement ce cycle harmonique destructeur. Les concepteurs d'outils y parviennent en modifiant l'angle d'hélice de chaque flûte sur la longueur du corps de l'outil. Par exemple, un instrument à quatre flûtes haute performance pourrait présenter des angles d'hélice de 35 degrés sur deux flûtes et de 38 degrés sur les autres.
De plus, ces outils intègrent souvent un pas variable. Cela signifie que l'espacement angulaire entre les arêtes de coupe à la pointe est asymétrique. En randomisant le moment où les arêtes de coupe entrent et sortent du matériau, les vibrations s'annulent activement plutôt que de se combiner.
La mise en œuvre d'une géométrie d'hélice variable offre plusieurs avantages tangibles pour les mesures de production en bas de l'entonnoir. L'amortissement des vibrations harmoniques garantit un processus de coupe fluide, même sous de lourdes charges radiales. La réduction des vibrations se traduit directement par des finitions murales plus propres, éliminant fréquemment le besoin de passes de finition secondaires. La stabilité fournie par une hélice variable permet aux machinistes d'utiliser des stratégies modernes de fraisage à haute efficacité. Vous pouvez effectuer des coupes axiales profondes et utiliser toute la longueur de la flûte tout en conservant un faible engagement radial. Des vibrations moins violentes signifient également une usure nettement moindre des roulements de broche coûteux de la machine CNC.
Alors que la géométrie optimale stabilise le processus de découpe mécanique, la gestion de la chaleur extrême nécessite une intervention chimique et thermique agressive. Les revêtements d'outils avancés ne sont absolument pas négociables lors du traitement du titane.
Le carbure de tungstène est exceptionnellement dur et résistant à l'usure. Cependant, le carbure nu présente des limitations thermiques strictes. Lorsqu'il est exposé à la chaleur localisée générée dans la zone de cisaillement, le liant cobalt du carbure standard commence à se décomposer. Les températures ici dépassent facilement les 800 degrés Celsius. Sans barrière protectrice, l’affinité chimique entre la pièce en titane et le carbure nu provoque un grippage rapide. Le substrat ne peut tout simplement pas survivre au choc thermique sans un bouclier spécialisé.
Le nitrure de titane et d'aluminium et le nitrure d'aluminium et de titane sont les normes industrielles incontestées pour les applications à haute température. Une prime La fraise en TiAlN est spécialement conçue pour prospérer dans ces environnements hostiles. La brillance de ce revêtement réside dans un processus appelé oxydation. Lorsqu'il est exposé aux températures extrêmes de la zone de coupe, l'aluminium présent dans le revêtement migre vers la surface et s'oxyde. Il forme une couche microscopique d'oxyde d'aluminium. Cette couche semblable à de la céramique agit comme une barrière thermique très efficace. Il réfléchit la chaleur dans la puce et l'éloigne en toute sécurité du noyau de carbure vulnérable. Les outils de haut niveau utilisent des revêtements PVD TiAlN avancés pour garantir une résistance thermique maximale lors de coupes aérospatiales prolongées.
Au-delà de la protection thermique, ces revêtements avancés par dépôt physique en phase vapeur améliorent considérablement le pouvoir lubrifiant de l'outil. Un coefficient de friction plus faible garantit que les copeaux de titane filandreux glissent en douceur dans les vallées des cannelures et évacuent la zone de coupe. En réduisant considérablement la friction, le revêtement prévient activement les phénomènes de soudage par éclats qui détruisent généralement les outils non revêtus.
La géométrie et le revêtement d’un instrument sont aussi efficaces que la base sur laquelle il est construit. Pour les applications en titane, le carbure monobloc haute performance constitue l'exigence de base absolue. L’acier rapide ne peut tout simplement pas offrir les propriétés mécaniques nécessaires.
La fabrication d'une prime La fraise en carbure consiste à fritter de la poudre de carbure de tungstène avec un liant au cobalt. Pour les alliages aérospatiaux, la taille des grains du carbure de tungstène est une spécification décisive. Le carbure standard utilise généralement des tailles de grains supérieures à 1,0 micron. En revanche, les outils conçus pour le titane utilisent du carbure à micro-grains ultra-fins, généralement d'environ 0,4 à 0,6 microns. Cette structure ultra-fine offre une résistance à la rupture transversale nettement plus élevée. Une résistance plus élevée signifie que le tranchant peut absorber des charges de choc plus lourdes sans micro-écaillage. Ceci est essentiel lors du cisaillement de matériaux à haute résistance.
Le carbure monobloc présente une rigidité près de trois fois supérieure à celle de l'acier. Cette extrême rigidité est cruciale. Étant donné que le titane exerce des forces de coupe radiales élevées qui tentent d’éloigner l’outil de la pièce, la déviation de l’outil constitue une menace constante. Un substrat en carbure monobloc très rigide minimise cette déviation, garantissant ainsi que le machiniste peut respecter des tolérances dimensionnelles strictes.
Fonctionnalité |
Carbure à macro-grain standard |
Carbure à micro-grains ultra-fins |
|---|---|---|
Taille des grains |
> 1,0 µm |
0,4 - 0,6 µm |
Résistance à la rupture transversale |
Modéré |
Exceptionnellement élevé |
Rétention des bords |
Sujet aux micro-écailles dans Ti |
Maintient les bords tranchants sous charge |
Adéquation au titane |
Médiocre à Passable |
Excellent |
La sélection du nombre correct de flûtes est un exercice d'équilibre délicat entre la résistance du noyau et l'espace d'évacuation des copeaux. Les copeaux de titane sont notoirement filandreux et nécessitent suffisamment d’espace pour s’échapper de la zone de coupe. S'ils s'emboîtent dans les flûtes, l'outil se cassera instantanément. Cependant, l'outil doit rester suffisamment épais pour résister à la déflexion.
Pour l'aluminium, les outils à 2 ou 3 dents sont standard en raison du volume massif de copeaux. Pour les aciers, des outils à 6 ou 8 cannelures peuvent être utilisés pour la finition. Pour le titane, l'équilibre optimal se trouve généralement dans les conceptions à 4 ou 5 cannelures.
Conceptions à 4 cannelures : offrent des vallées de cannelures généreuses pour une évacuation efficace des copeaux. Ceci est essentiel lors des opérations d'ébauche traditionnelles lourdes ou de rainurage où l'accumulation de copeaux constitue un risque important.
Conceptions à 5 cannelures : fournissent un diamètre de noyau légèrement plus épais, augmentant la rigidité globale de l'outil. L'ajout d'un cinquième tranchant permet des avances légèrement plus élevées tout en conservant un excellent état de surface. Cela en fait le choix idéal pour les parcours d'outils modernes de fraisage à haute efficacité.
Les fraises spécialisées en titane présentent un diamètre de noyau plus épais que les outils à usage général. Cette âme épaissie offre l'intégrité structurelle requise pour résister à des charges radiales élevées. De plus, les angles de dépouille derrière le tranchant sont méticuleusement conçus. Un relief excentrique est souvent appliqué, laissant plus de matière directement derrière le tranchant. Cela offre un support maximal des bords, empêchant la pointe pointue de se briser lorsqu'elle rencontre la surface dure et abrasive de la pièce.
Les changements récents sur le marché mettent en évidence une demande mondiale croissante de composants en titane. Cette croissance est fortement tirée par les avions commerciaux de nouvelle génération, les systèmes de défense légers et les implants médicaux complexes. Alors que les coûts des matières premières restent élevés et que les calendriers de production se resserrent, le secteur manufacturier connaît une transition massive. Les ateliers s'éloignent rapidement de l'ébauche traditionnelle pour se tourner vers des stratégies avancées de fraisage dynamique. Les fabricants d'outils réagissent en repoussant les limites des technologies de revêtement PVD et des géométries complexes des substrats. Cela prouve que l’innovation en matière d’outillage évolue parallèlement à l’ingénierie aérospatiale.
La fabrication aérospatiale est soumise à des normes de contrôle de qualité strictes. Les composants tels que les pièces forgées du train d'atterrissage, les pylônes de moteur et les cloisons structurelles sont usinés à partir de blocs massifs de titane. Dans cet environnement, la précision n’est pas négociable. Utilisation spécialisée Les outils d'usinage pour l'aérospatiale garantissent le maintien de la précision dimensionnelle sur les longues séries de production. La prévisibilité permet aux programmeurs CNC d'établir des systèmes fiables de gestion de la durée de vie des outils. Cela évite des pannes inattendues qui pourraient compromettre une pièce critique pour le vol.
Du point de vue des achats, les coûts d’outillage doivent être évalués par rapport au coût total de fabrication. Lorsque vous envisagez une billette en titane pour l'aérospatiale qui coûte des dizaines de milliers de dollars, tenter d'économiser quelques dollars en achetant des outils de coupe standard introduit un niveau de risque inacceptable. Si un outil standard tremble, se brise et s'intègre dans un composant de grande valeur, le coût de la mise au rebut de cette pièce dépasse de loin l'investissement dans un outillage haut de gamme. Les coupeuses hautes performances agissent comme une police d’assurance. Ils protègent la pièce à usiner et maximisent la disponibilité globale de la broche.
La sélection des instruments de coupe appropriés n’est pas un processus d’essais et d’erreurs. Cela nécessite une approche calculée basée sur la science métallurgique et votre environnement d'atelier spécifique. Les ingénieurs de fabrication doivent évaluer leurs stratégies opérationnelles, leurs systèmes de distribution de liquide de refroidissement et leurs partenaires d'outillage pour garantir la fiabilité des processus.
Votre approche de programmation dicte la sélection de vos outils. L'ébauche traditionnelle implique généralement une profondeur de passe radiale élevée et une profondeur de passe axiale relativement faible. Cette méthode exerce une contrainte immense sur les arêtes de coupe inférieures. Lors de l'utilisation de cette stratégie, un outil à 4 cannelures doté d'un noyau robuste et de rayons d'angle renforcés est nécessaire pour éviter un écaillage catastrophique des bords.
À l'inverse, le fraisage à haute efficacité utilise une profondeur radiale légère et une profondeur axiale très profonde, utilisant souvent toute la longueur de la cannelure. Cette stratégie répartit les forces de coupe uniformément sur l'outil, prolongeant ainsi considérablement la durée de vie de l'outil. Pour les applications HEM en titane, une fraise à hélice variable à 5 cannelures est absolument obligatoire pour supprimer le broutage harmonique provoqué par un engagement axial profond.
Stratégie d'usinage |
Profondeur de coupe radiale |
Profondeur de coupe axiale |
Exigence en matière d'outillage |
|---|---|---|---|
Ebauche Traditionnelle |
Élevé (50 % à 100 % du diamètre) |
Faible (10 % à 25 % du diamètre) |
Noyau épais, rayons d'angle, 4 dents |
Fraisage à haute efficacité |
Faible (5 % à 15 % du diamètre) |
Élevé (jusqu'à 2x - 3x dia) |
Hélice variable, nombre élevé de flûtes (5+) |
La conductivité thermique exceptionnellement faible du titane impose que la chaleur soit gérée de l'extérieur. Si votre machine CNC utilise un liquide de refroidissement à haute pression, l'objectif principal est d'empêcher le soudage des copeaux et d'expulser physiquement les copeaux filandreux hors de la zone de coupe. Dans cet environnement, un revêtement TiAlN fonctionne exceptionnellement bien. Il résiste aux chocs thermiques tandis que le liquide de refroidissement assure la lubrification nécessaire.
Cependant, si vous utilisez une lubrification à quantité minimale ou des jets d'air, l'outil subira des températures nettement plus élevées. Dans ces scénarios semi-secs, les revêtements AlTiN sont souvent préférés. AlTiN contient une teneur plus élevée en aluminium. Cela forme une couche d'oxyde d'aluminium plus dense à des températures élevées, offrant une résistance supérieure à l'oxydation lorsque le liquide de refroidissement est limité.
Les tolérances de fabrication de l'outil de coupe lui-même dictent le succès de l'opération d'usinage. Les facteurs critiques incluent la cohérence du substrat en carbure à micro-grains, la précision de la préparation des bords et l'uniformité du processus de revêtement PVD. Il est fortement recommandé de s'associer à des fabricants spécialisés qui conçoivent des géométries dédiées aux alliages exotiques. Cela établit des processus stables et reproductibles et réduit le coût global par pièce.
L'usinage du titane ne doit pas être un cauchemar si vous investissez dans la bonne technologie. Les outils standards vous coûteront inévitablement plus cher à long terme en raison de bris fréquents, de finitions de surface endommagées et de temps d'arrêt excessifs des machines. En mettant à niveau votre configuration d'outillage pour inclure des géométries spécialisées, vous pouvez maîtriser ce matériau difficile en toute confiance.
Associer une fraise à hélice variable avec un revêtement thermique de qualité supérieure sur un substrat en carbure monobloc ultra fin est la formule ultime pour réussir. Cette combinaison combat activement les vibrations, gère la chaleur extrême et offre la rigidité nécessaire pour maintenir des tolérances serrées. Prenez le temps d’évaluer vos stratégies d’usinage spécifiques dès aujourd’hui. Pour optimiser l'efficacité et la rentabilité de votre atelier, explorez la gamme complète d'outils haute performance conçus spécifiquement pour les alliages durs chez SS End Mill (https://www.ssendmill.com). Équipez vos machines CNC des fraises adaptées et transformez vos travaux les plus difficiles en titane en un avantage concurrentiel.
L'outil de coupe optimal pour l'usinage des alliages de titane, tels que le Ti-6Al-4V, est une fraise en carbure monobloc à 4 ou 5 dents dotée d'une hélice variable et d'une géométrie à pas variable. Le substrat doit être fabriqué à partir de carbure à micro-grains ultrafins pour fournir la résistance à la rupture transversale nécessaire. De plus, l'outil doit être traité avec un revêtement thermique avancé, tel que le nitrure de titane et d'aluminium ou le nitrure d'aluminium et de titane. Cette combinaison spécifique résout le broutage, résiste à la déflexion et agit comme une barrière thermique contre la génération de chaleur extrême.
Les outils de coupe standard échouent de manière catastrophique dans le titane en raison d'une combinaison de facteurs thermiques, mécaniques et chimiques. Le titane retient la chaleur au niveau du tranchant, dépassant rapidement les limites thermiques des outils standards et provoquant une déformation plastique. De plus, la nature gommeuse du titane le fait se souder chimiquement aux flûtes. Une fois qu'un éclat se soude à la cannelure, l'outil arrête de couper et commence à frotter, provoquant des pics immédiats de charge sur la broche et entraînant un outil cassé. Enfin, les outils standards génèrent une résonance harmonique sous des forces de coupe élevées, qui micro-fracturent le carbure.
Bien que les deux fonctionnalités combattent les vibrations harmoniques, elles modifient différemment la géométrie de l'outil. Le pas variable fait référence à l'espacement angulaire inégal des arêtes de coupe autour de la circonférence de la pointe de l'outil. Une fraise à hélice variable modifie l'angle auquel les flûtes tournent en spirale sur toute la longueur du corps de l'outil. Alors que le pas variable est efficace pour les coupes peu profondes, une hélice variable est largement supérieure pour les coupes axiales profondes. Il perturbe continuellement les fréquences harmoniques sur toute la longueur engagée de l'outil.
Oui, l’utilisation de liquide de refroidissement est fortement recommandée et dans la plupart des cas, strictement nécessaire lors de l’usinage du titane. Alors qu'un revêtement TiAlN est conçu pour résister à des températures extrêmes en formant une couche d'oxyde protectrice, le titane est très réactif et sujet au grippage. Sans système de refroidissement à haute pression pour fournir un pouvoir lubrifiant et chasser physiquement les copeaux collants hors de la zone de coupe, les copeaux seront recoupés et soudés à l'outil. De plus, la poussière de titane et les copeaux fins sont hautement inflammables. Le liquide de refroidissement atténue ce grave risque d'incendie.
Le nombre idéal de cannelures se situe généralement entre 4 et 5 cannelures, dépendant fortement de la stratégie de parcours d'outil. Le titane produit des copeaux durs et filandreux qui nécessitent un espace suffisant pour être évacués. Une conception à 4 cannelures est la norme industrielle pour le rainurage traditionnel et l'ébauche radiale lourde, offrant un équilibre parfait entre la rigidité du noyau et les vallées de copeaux profondes. Une conception à 5 cannelures est de plus en plus préférée pour les opérations de fraisage et de finition à haute efficacité. Le noyau plus épais réduit la déflexion et permet des vitesses d'avance plus élevées lors de légers enjambements radiaux.
L’utilisation d’outils en acier rapide pour le titane est fortement déconseillée dans la fabrication moderne. Le HSS manque de dureté rouge, qui est la capacité de maintenir un tranchant tranchant à des températures élevées. Étant donné que le titane ne dissipe pas efficacement la chaleur, les températures de la zone de cisaillement font facilement fondre le HSS. De plus, le HSS n'a pas la rigidité nécessaire pour résister aux forces de coupe élevées, ce qui entraîne une déviation, un broutage important et un écrouissage rapide de la pièce. Seul le carbure monobloc offre la résistance à l'usure et la rigidité structurelle nécessaires.
La détermination des paramètres corrects nécessite une approche prudente. Le titane exige des vitesses de coupe relativement faibles combinées à une charge de copeaux modérée à élevée. Un fonctionnement trop rapide de la broche génère une chaleur excessive qui fait fondre le carbure. Une sous-alimentation provoque un frottement de l'outil plutôt qu'une coupe, ce qui entraîne un écrouissage rapide du titane. Bien que les paramètres exacts dépendent de l'alliage spécifique et de la stratégie CAM, les références générales pour les outils en carbure monobloc revêtus incluent 150 à 200 SFM pour l'ébauche traditionnelle et 250 à 350 SFM pour les stratégies HEM avec un engagement radial très léger. Consultez toujours la fiche technique spécifique fournie par votre fabricant d’outillage.
Le fraisage du titane à sec n’est généralement pas recommandé pour les environnements de production. Sans liquide de refroidissement, la chaleur extrême générée au niveau de la zone de cisaillement ne peut pas se dissiper, ce qui entraîne une dégradation rapide du tranchant et un grippage important. Cependant, si un usinage à sec est absolument nécessaire en raison des limitations de la machine, vous devez utiliser un outil avec un revêtement AlTiN et utiliser un jet d'air pour éliminer les copeaux. Vous devrez également réduire considérablement la superficie de votre surface pour éviter une défaillance catastrophique de l'outil.
La stratégie la plus efficace pour le titane est le fraisage à haute efficacité, également appelé fraisage dynamique ou fraisage trochoïdal. Cette approche utilise une légère profondeur de coupe radiale associée à une profondeur de coupe axiale profonde. En utilisant toute la longueur de la flûte, HEM répartit la chaleur et l'usure uniformément sur l'outil plutôt que de la concentrer à la pointe. Cette stratégie prolonge considérablement la durée de vie de l'outil, réduit le risque de broutage et permet des taux d'enlèvement de matière globaux plus élevés par rapport à l'ébauche lourde traditionnelle.