
Visualizações: 0 Autor: Editor do site Horário de publicação: 29/07/2026 Origem: Site

A usinagem de ligas de titânio como Ti-6Al-4V requer um equilíbrio preciso entre a eficiência do tempo de ciclo e requisitos rígidos de acabamento superficial, especialmente na fabricação aeroespacial e médica de alto risco. Depender de porcentagens arbitrárias de passo lateral leva a alturas excessivas de vieiras, fricção de ferramentas, endurecimento por trabalho e, por fim, rejeição dispendiosa de peças ou retrabalho manual extenso. Estabelecer a relação matemática e prática entre a distância lateral, o diâmetro da ferramenta e a estratégia do percurso é essencial para otimizar o perfilamento 3D e obter acabamentos superficiais previsíveis ao usar um equipamento de alto desempenho. fresa de topo esférica de titânio . Os operadores devem ir além das configurações CAM padrão e aplicar valores de passo calculados que levem em conta as propriedades térmicas e mecânicas exclusivas do titânio. Essa abordagem evita o acúmulo localizado de calor e garante que a aresta de corte corte o material de maneira limpa, em vez de espalhá-lo na peça de trabalho.
A distância de passo determina diretamente a altura da vieira (cúspide) deixada na peça de trabalho, o que se correlaciona matematicamente com o acabamento superficial teórico Ra/RMS.
A baixa condutividade térmica do titânio requer relações altamente específicas entre passo e carga do cavaco para evitar acúmulo de calor localizado, endurecimento por trabalho e degradação prematura da ferramenta.
Evitar o 'ponto morto' de uma fresa de topo esférico de titânio por meio da inclinação ou inclinação da ferramenta é fundamental para evitar atrito da ferramenta e manchas na superfície.
O equilíbrio entre o tempo de ciclo e o acabamento superficial exige o cálculo de valores exatos de passo lateral com base nas tolerâncias alvo, em vez de depender de porcentagens padrão do software CAM.
A estratégia do percurso da ferramenta (recorte constante vs. raster) e os ângulos de envolvimento da ferramenta são tão críticos para o acabamento final quanto o próprio valor do passo lateral.
Em operações de perfilamento 3D, a geometria esférica de uma fresa de ponta esférica deixa naturalmente sulcos residuais na superfície do material à medida que a ferramenta se move lateralmente entre passes consecutivos. Essas cristas são conhecidas como vieiras ou cúspides. O passo lateral é a distância lateral exata que a ferramenta se desloca após completar uma passagem. O tamanho da vieira deixada para trás é determinado diretamente pelo raio da ferramenta e pela distância de passo programada. A relação matemática padrão usada por maquinistas e programadores é: Altura da Vieira = Raio da Ferramenta - √(Raio da Ferramenta⊃2; - (Passo/2)⊃2;). Compreender e aplicar esta fórmula permite que os operadores prevejam a textura da superfície com precisão antes mesmo de o fuso girar.
Para ilustrar como o passo lateral afeta a altura da vieira, considere uma fresa de topo esférica padrão de 0,500 polegadas de diâmetro. À medida que o passo lateral aumenta, a altura da vieira cresce exponencialmente, afetando diretamente a rugosidade final da superfície.
| Diâmetro da ferramenta (polegadas) | Distância de passo lateral (polegada) | Porcentagem de passo lateral | Altura teórica da vieira (polegada) |
|---|---|---|---|
| 0.500 | 0.005 | 1% | 0.000012 |
| 0.500 | 0.010 | 2% | 0.000050 |
| 0.500 | 0.025 | 5% | 0.000313 |
| 0.500 | 0.050 | 10% | 0.001253 |
| 0.500 | 0.100 | 20% | 0.005051 |
A usinagem de encostas 3D e superfícies inclinadas altera fundamentalmente a altura da vieira resultante em comparação com o corte em superfícies planas e planas. Um passo lateral plano padrão se estende quando aplicado a paredes íngremes, resultando em vieiras maiores e fora da tolerância se o percurso não for ajustado dinamicamente. Quando a ferramenta percorre uma inclinação acentuada, a distância efetiva entre as passagens de corte aumenta ao longo da superfície da peça, deixando sulcos mais profundos e largos.
Analise o ângulo máximo de inclinação da geometria da peça antes de gerar o percurso.
Selecione uma estratégia de percurso de recorte constante ou deslocamento 3D no software CAM para manter alturas de cumeeiras uniformes.
Limite percursos raster ou paralelos a superfícies com inclinação inferior a 30 graus para evitar estiramento lateral.
Implemente acabamento de linha d'água ou nível Z para paredes quase verticais para garantir que o rebaixamento atue como um deslocamento eficaz.
A tradução da altura calculada da vieira em valores esperados de média de rugosidade (Ra) e raiz quadrada média (RMS) fornece uma linha de base necessária para as expectativas de acabamento superficial. No entanto, os cálculos teóricos muitas vezes desviam-se significativamente dos resultados reais ao cortar titânio. Essa discrepância surge de variáveis como deflexão da ferramenta, rigidez da máquina-ferramenta, desvio do fuso e condição do porta-ferramenta. A alta resistência à tração e o baixo módulo de elasticidade do titânio amplificam essas variáveis. Se a configuração de usinagem não tiver rigidez absoluta, a ferramenta se afastará do corte, induzindo microvibrações que degradam o acabamento superficial muito além do previsto pela altura matemática da vieira.
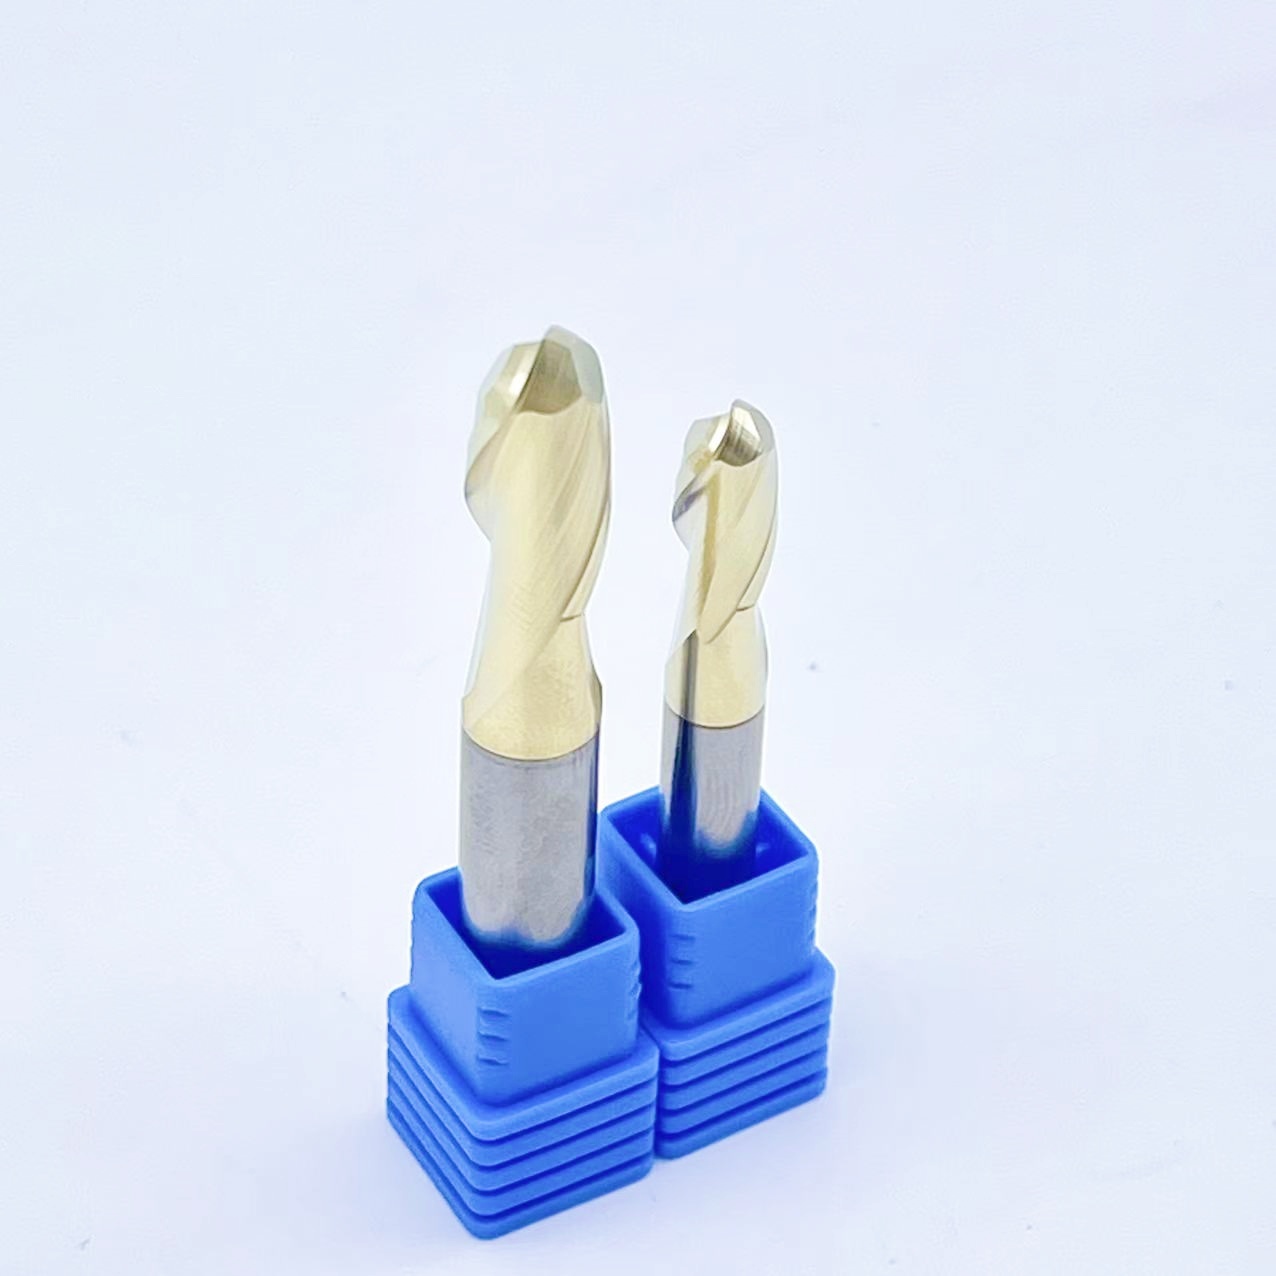
Cortando no ponto morto de um A fresa esférica de titânio apresenta um grande desafio mecânico: a metragem da superfície (SFM) na ponta da ferramenta é efetivamente zero. Neste ponto central, a ferramenta não corta o material; está arrastando e esfregando contra ele. Passos excessivamente pequenos combinados com orientações verticais da ferramenta fazem com que a ferramenta esfregue continuamente, induzindo um rápido endurecimento por trabalho na liga de titânio e destruindo o acabamento superficial. O calor gerado por esse atrito não pode ser dissipado rapidamente devido à baixa condutividade térmica do titânio, levando à falha catastrófica da ferramenta.
Para resolver isso, os maquinistas utilizam a inclinação da ferramenta. Ao inclinar o fuso da ferramenta ou a peça de trabalho em 10 a 15 graus usando configurações de máquina de 4 ou 5 eixos, a ação de corte se afasta da ponta do ponto morto. Essa inclinação envolve os canais onde a velocidade da superfície é suficiente para um cisalhamento eficiente, garantindo um corte limpo, reduzindo o acúmulo de calor localizado e produzindo acabamentos superficiais superiores.
Existe uma relação inversa estrita entre a eficiência do tempo de ciclo e a qualidade do acabamento superficial. Passos maiores aumentam a Taxa de Remoção de Material (MRR) e reduzem os tempos de ciclo, mas deixam vieiras proeminentes que requerem operações de acabamento secundário. Por outro lado, passos menores produzem excelentes acabamentos superficiais, mas aumentam drasticamente o tempo que a ferramenta passa no corte. Avaliar o custo do tempo estendido da máquina CNC versus o custo e os riscos dimensionais do polimento manual é uma exigência diária na fabricação aeroespacial e médica. Na usinagem de titânio, os passos agressivos durante a fase de desbaste devem ser cuidadosamente equilibrados com micropassos precisos durante a fase de acabamento para manter a integridade da peça sem aumentar os custos de produção.
O número de canais em uma ferramenta de corte impacta diretamente as taxas de avanço permitidas e os limites efetivos de passo lateral sem sobrecarregar a fresa. Mais canais permitem taxas de avanço mais altas com uma determinada carga de cavacos, mas também reduzem o espaço disponível para folga dos cavacos nas gargantas. Ao navegar em geometrias complexas de 5 eixos e inclinações de superfície variáveis, selecionar um A fresa de topo de contorno aeroespacial com geometria de canal otimizada é essencial. A ferramenta deve manter um escoamento de cavacos consistente para evitar o acúmulo de cavacos e a subsequente deflexão da ferramenta durante movimentos laterais agressivos. Os designs de passo variável e hélice variável ajudam a quebrar os harmônicos, reduzindo a trepidação quando a ferramenta está envolvida em cortes laterais pesados.
UM A fresa de topo esférica revestida que utiliza AlTiN, TiAlN ou revestimentos especializados de nanocompósitos à base de silício é necessária para suportar o calor extremo gerado por parâmetros agressivos de passagem em titânio. Esses revestimentos de alto desempenho reduzem o atrito na aresta de corte e atuam como uma barreira térmica, direcionando o calor para o cavaco e não para o substrato da ferramenta. Os padrões de desgaste do revestimento surgem com base na direção do passo lateral, no engate radial e no tempo de corte prolongado. Manter a integridade do revestimento é fundamental para manter um acabamento superficial consistente sobre grandes componentes de titânio, pois um revestimento degradado levará imediatamente a manchas no material e baixos valores de Ra.
Diferentes estágios do processo de usinagem exigem estratégias de passo distintas para otimizar a vida útil da ferramenta e a qualidade da peça. Para operações de desbaste, passos elevados variando de 20% a 40% do diâmetro da ferramenta priorizam o MRR e a remoção de material a granel. O objetivo aqui é limpar o material rapidamente, independentemente da altura da vieira resultante. O semiacabamento requer um passo intermediário, normalmente de 5% a 10% do diâmetro da ferramenta, para remover grandes rebarbas de desbaste e deixar uma camada fina e uniforme de material para o passe final. O acabamento exige cálculos de micropassos, geralmente de 1% a 5% do diâmetro da ferramenta, para atender aos rigorosos requisitos de Ra de componentes críticos como cortador de nariz esférico para implante médico.
O software CAM moderno permite que os programadores insiram diretamente uma altura alvo de vieira, em vez de depender de uma porcentagem estática de passo lateral. Este fluxo de trabalho de vieira garante que o software ajuste automaticamente a distância lateral com base no diâmetro da ferramenta e na inclinação da superfície. A comparação de percursos Raster, Linha de água e Vieira (Passo lateral constante) destaca como o ângulo de inclinação da superfície afeta a distância de vieira em percursos planos. Os ajustes dinâmicos de passo lateral no software CAM mantêm alturas de vieiras consistentes em paredes íngremes e pisos rasos, garantindo um acabamento uniforme, independentemente da topografia da peça.
Longos balanços da ferramenta e altas forças de corte em titânio causam vibração e microdeflexões, arruinando o acabamento da superfície, independentemente da matemática correta do passo lateral. Quando uma ferramenta desvia, ela não consegue cortar exatamente onde foi programada, resultando em alturas de vieiras irregulares e uma textura de superfície degradada. Para mitigar esse risco, os operadores devem exigir o uso de fixações rígidas, porta-ferramentas de ajuste retrátil ou hidráulicos, e ferramentas com comprimento de ponta mais curto possível. A rigidez absoluta não é negociável ao executar passes de acabamento passo a passo finos em ligas de titânio resistentes.
O recortamento de cavacos de titânio endurecido em passagens estreitas e sobrepostas causa rasgos na superfície, manchas e arestas de corte lascadas. Como os chips de titânio endurecem imediatamente após serem cortados, arrastá-los de volta através da zona de corte destrói o acabamento da superfície. A implementação de estratégias de refrigeração de alta pressão através do fuso ou de refrigeração precisa por inundação, adaptadas especificamente para perfilamento 3D, é necessária para evacuar os cavacos imediatamente. A aplicação adequada da refrigeração evita o novo corte de cavacos, fornece a lubrificação necessária e gerencia o intenso calor gerado na zona de corte.
A otimização do passo lateral para usinagem de titânio requer uma abordagem calculada que equilibre a geometria da ferramenta, as propriedades do material e os requisitos de acabamento superficial.
Calcule a altura máxima permitida da vieira com base na tolerância específica da peça e nos requisitos de Ra antes de programar o percurso.
Selecione o maior diâmetro de ferramenta prático para a geometria para minimizar o número de passes e reduzir o tempo geral do ciclo.
Utilize estratégias de inclinação da ferramenta em seu software CAM para evitar fricção na ponta central e evitar o endurecimento da superfície do titânio.
Implemente percursos de recorte constante ou deslocamento 3D para manter acabamentos de superfície uniformes em inclinações variadas e geometrias complexas.
R: Para acabamento de titânio, um passo inicial de 1% a 5% do diâmetro da ferramenta é padrão. Este micropasso minimiza a altura da vieira e ajuda a atingir requisitos rigorosos de Ra, embora o valor exato deva ser calculado com base na tolerância específica do acabamento superficial e no diâmetro da ferramenta usada.
A: A altura da vieira é calculada usando a fórmula: Altura da vieira = Raio da ferramenta - √(Raio da ferramenta⊃2; - (Passo lateral/2)⊃2;). O software CAM moderno normalmente calcula isso automaticamente quando você insere um acabamento de superfície alvo ou altura máxima de cúspide.
R: Acabamentos manchados ou rasgados geralmente resultam do corte no ponto morto da ponta esférica, onde a velocidade superficial é zero. Isso faz com que a ferramenta esfregue em vez de cisalhar, levando ao rápido endurecimento e à baixa qualidade da superfície do titânio.
R: Sim. Um diâmetro de ferramenta maior cria um recorte mais raso para uma determinada distância de passo. Usar o maior diâmetro prático da ferramenta permite um passo lateral maior, mantendo exatamente o mesmo acabamento superficial, reduzindo assim o tempo de ciclo.
R: Inclinar a ferramenta de 10 a 15 graus afasta a ação de corte da ponta de velocidade zero para os canais externos, onde ocorre o cisalhamento adequado. Isto evita fricção, reduz a geração de calor e melhora significativamente o acabamento superficial final.
R: Passos menores aumentam drasticamente o tempo do ciclo porque a ferramenta deve fazer significativamente mais passagens para cobrir a mesma área de superfície. Equilibrar o acabamento superficial necessário com tempos de ciclo aceitáveis é fundamental para uma produção eficiente.


