
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-29 Origine : Site

L'usinage d'alliages de titane tels que le Ti-6Al-4V nécessite un équilibre précis entre l'efficacité du temps de cycle et des exigences strictes en matière de finition de surface, en particulier dans les secteurs de la fabrication aérospatiale et médicale à enjeux élevés. S'appuyer sur des pourcentages de pas arbitraires conduit à des hauteurs de feston excessives, à un frottement des outils, à un écrouissage et, finalement, à un rejet de pièces coûteux ou à des retouches manuelles approfondies. L'établissement de la relation mathématique et pratique entre la distance de pas, le diamètre de l'outil et la stratégie de parcours d'outil est essentiel pour optimiser le profilage 3D et obtenir des états de surface prévisibles lors de l'utilisation d'un outil haute performance. Fraise à bout sphérique en titane . Les opérateurs doivent aller au-delà des paramètres CAM par défaut et appliquer des valeurs de pas calculées qui tiennent compte des propriétés thermiques et mécaniques uniques du titane. Cette approche évite l'accumulation de chaleur localisée et garantit que le tranchant cisaille le matériau proprement plutôt que de l'étaler sur la pièce à usiner.
La distance de pas dicte directement la hauteur de feston (cuspide) laissée sur la pièce, qui est mathématiquement corrélée à la finition de surface théorique Ra/RMS.
La faible conductivité thermique du titane nécessite des rapports de pas/charge de copeaux très spécifiques pour éviter l'accumulation de chaleur localisée, l'écrouissage et la dégradation prématurée de l'outil.
Il est essentiel d'éviter le « point mort » d'une fraise sphérique en titane via l'inclinaison ou l'inclinaison de l'outil pour éviter le frottement de l'outil et le maculage de la surface.
L'équilibrage du temps de cycle et de l'état de surface nécessite de calculer des valeurs de pas exactes en fonction des tolérances cibles plutôt que de s'appuyer sur les pourcentages par défaut du logiciel de FAO.
La stratégie de parcours d'outil (feston constant ou raster) et les angles d'engagement de l'outil sont aussi essentiels à la finition finale que la valeur de pas elle-même.
Dans les opérations de profilage 3D, la géométrie sphérique d'une fraise à nez sphérique laisse naturellement des crêtes résiduelles sur la surface du matériau lorsque l'outil se déplace latéralement entre des passes consécutives. Ces crêtes sont connues sous le nom de pétoncles ou de cuspides. Le pas est la distance latérale exacte à laquelle l'outil se déplace après avoir effectué un passage. La taille de la coquille Saint-Jacques laissée sur place est directement déterminée par le rayon de l'outil et la distance de pas programmée. La relation mathématique standard utilisée par les machinistes et les programmeurs est la suivante : Hauteur de pétoncle = Rayon de l'outil - √(Rayon de l'outil⊃2 ; - (Stepover/2)⊃2 ;). Comprendre et appliquer cette formule permet aux opérateurs de prédire avec précision la texture de la surface avant même que la broche ne tourne.
Pour illustrer l'impact du pas sur la hauteur du feston, considérons une fraise à bout sphérique standard de 0,500 pouce de diamètre. À mesure que le pas augmente, la hauteur du pétoncle augmente de façon exponentielle, affectant directement la rugosité finale de la surface.
| Diamètre de l'outil (pouces) | Distance de pas (pouces) | Pourcentage de pas | Hauteur de feston théorique (pouces) |
|---|---|---|---|
| 0.500 | 0.005 | 1% | 0.000012 |
| 0.500 | 0.010 | 2% | 0.000050 |
| 0.500 | 0.025 | 5% | 0.000313 |
| 0.500 | 0.050 | 10% | 0.001253 |
| 0.500 | 0.100 | 20% | 0.005051 |
L'usinage de pentes 3D et de surfaces inclinées modifie fondamentalement la hauteur de pétoncle résultante par rapport à la coupe sur des surfaces planes et planes. Un enjambement planaire standard s'étend lorsqu'il est appliqué à des parois abruptes, ce qui entraîne des festons plus grands et hors tolérance si le parcours d'outil n'est pas ajusté dynamiquement. Lorsque l'outil traverse une pente raide, la distance effective entre les passes de coupe augmente le long de la surface de la pièce, laissant des crêtes plus profondes et plus larges.
Analysez l'angle d'inclinaison maximal de la géométrie de la pièce avant de générer le parcours d'outil.
Sélectionnez une stratégie de parcours d'outil de décalage 3D ou de feston constant dans le logiciel de FAO pour maintenir des hauteurs de crête uniformes.
Limitez les parcours d'outils raster ou parallèles aux surfaces présentant une inclinaison inférieure à 30 degrés pour éviter l'étirement par enjambement.
Mettez en œuvre une finition au niveau de la ligne de flottaison ou au niveau Z pour les murs presque verticaux afin de garantir que la descente agit comme un passage efficace.
La traduction de la hauteur calculée du pétoncle en valeurs attendues de rugosité moyenne (Ra) et de racine carrée moyenne (RMS) fournit une base de référence nécessaire pour les attentes en matière de finition de surface. Cependant, les calculs théoriques s'écartent souvent considérablement des résultats réels lors de la découpe du titane. Cet écart résulte de variables telles que la déflexion de l'outil, la rigidité de la machine-outil, le faux-rond de la broche et l'état du porte-outil. La haute résistance à la traction et le faible module d'élasticité du titane amplifient ces variables. Si la configuration d'usinage manque de rigidité absolue, l'outil s'éloignera de la coupe, induisant des micro-bruitages qui dégraderont l'état de surface bien au-delà de ce que prédit la hauteur mathématique du pétoncle.
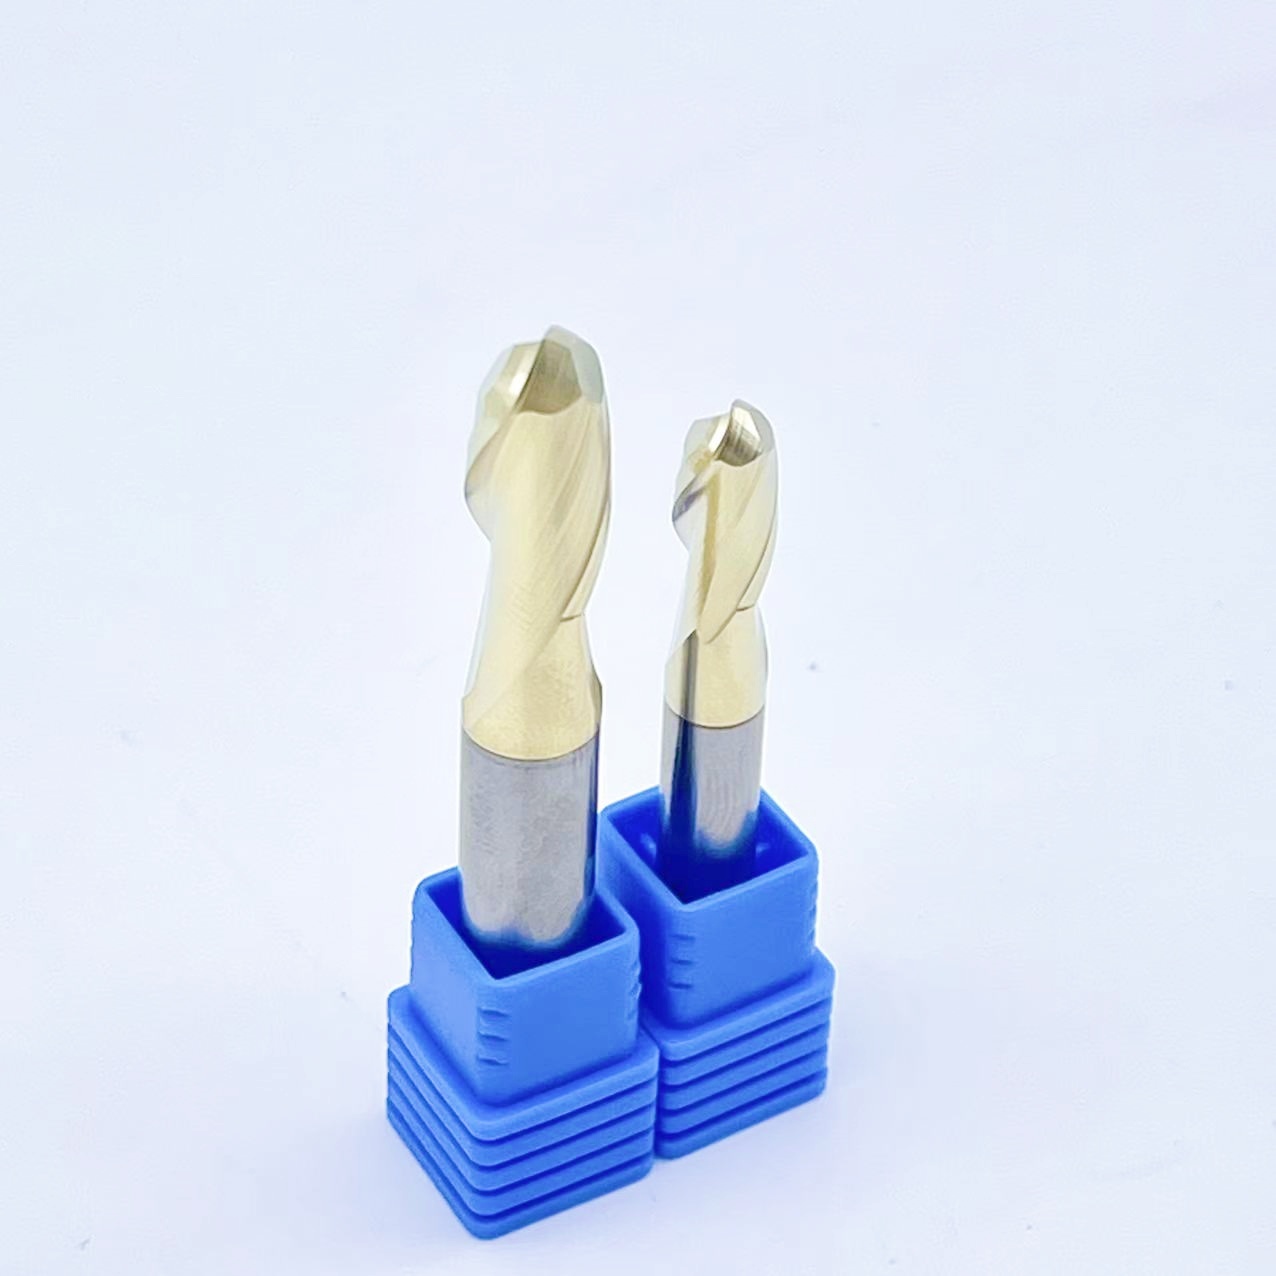
Coupe au point mort d'un La fraise sphérique en titane présente un défi mécanique de taille : la longueur de surface (SFM) à l'extrémité de l'outil est effectivement nulle. À ce point central, l’outil ne cisaille pas le matériau ; il traîne et se frotte contre lui. Des pas excessivement petits combinés à des orientations verticales de l'outil provoquent un frottement continu de l'outil, provoquant un écrouissage rapide de l'alliage de titane et détruisant l'état de surface. La chaleur générée par cette friction ne peut pas se dissiper rapidement en raison de la mauvaise conductivité thermique du titane, ce qui entraîne une défaillance catastrophique de l'outil.
Pour résoudre ce problème, les machinistes utilisent l’inclinaison des outils. En inclinant la broche de l'outil ou la pièce à usiner de 10 à 15 degrés à l'aide de configurations de machine à 4 ou 5 axes, l'action de coupe s'éloigne de la pointe du point mort. Cette inclinaison engage les cannelures là où la vitesse de surface est suffisante pour un cisaillement efficace, garantissant une coupe nette, réduisant l'accumulation de chaleur localisée et produisant des finitions de surface supérieures.
Il existe une relation inverse stricte entre l’efficacité du temps de cycle et la qualité de l’état de surface. Des pas plus importants augmentent le taux d'enlèvement de matière (MRR) et réduisent les temps de cycle, mais ils laissent des pétoncles proéminents qui nécessitent des opérations de finition secondaires. À l’inverse, des pas plus petits produisent d’excellents états de surface mais augmentent considérablement le temps passé par l’outil dans la coupe. Évaluer le coût du temps de machine CNC prolongé par rapport au coût et aux risques dimensionnels du polissage manuel est une exigence quotidienne dans la fabrication aérospatiale et médicale. Dans l'usinage du titane, les pas agressifs pendant la phase d'ébauche doivent être soigneusement équilibrés avec des micro-pas précis pendant la phase de finition pour maintenir l'intégrité de la pièce sans gonfler les coûts de production.
Le nombre de cannelures sur un outil de coupe a un impact direct sur les vitesses d'avance autorisées et les limites de pas efficaces sans surcharger la fraise. Un plus grand nombre de cannelures permet des vitesses d'avance plus élevées pour une charge de copeaux donnée, mais elles réduisent également l'espace de dégagement des copeaux disponible dans les goulottes. Lors de la navigation dans des géométries complexes à 5 axes et des pentes de surface variables, la sélection d'un Une fraise à contour aérospatial avec une géométrie de cannelure optimisée est essentielle. L'outil doit maintenir une évacuation constante des copeaux pour éviter l'accumulation de copeaux et la déviation ultérieure de l'outil lors de passages agressifs. Les conceptions à pas variable et à hélice variable aident à briser les harmoniques, réduisant ainsi le broutage lorsque l'outil est engagé dans des coupes à pas lourds.
UN Une fraise à bout sphérique revêtue utilisant de l'AlTiN, du TiAlN ou des revêtements nanocomposites spécialisés à base de silicium est nécessaire pour résister à la chaleur extrême générée par les paramètres d'enjambement agressifs du titane. Ces revêtements haute performance réduisent la friction au niveau du tranchant et agissent comme une barrière thermique, dirigeant la chaleur vers la puce plutôt que vers le substrat de l'outil. Des modèles d'usure du revêtement apparaissent en fonction de la direction de pas, de l'engagement radial et du temps de coupe prolongé. Le maintien de l'intégrité du revêtement est essentiel pour conserver une finition de surface constante sur de gros composants en titane, car un revêtement dégradé entraînera immédiatement des bavures sur le matériau et de mauvaises valeurs Ra.
Différentes étapes du processus d'usinage nécessitent des stratégies de transition distinctes pour optimiser à la fois la durée de vie de l'outil et la qualité des pièces. Pour les opérations d'ébauche, des pas élevés allant de 20 % à 40 % du diamètre de l'outil donnent la priorité au MRR et à l'enlèvement de matière en vrac. Le but ici est de dégager le matériel rapidement sans se soucier de la hauteur des pétoncles qui en résulte. La semi-finition nécessite un pas intermédiaire, généralement de 5 à 10 % du diamètre de l'outil, pour éliminer les grosses coquilles d'ébauche et laisser une fine couche uniforme de matière pour la passe finale. La finition nécessite des calculs de micro-pas, généralement de 1 % à 5 % du diamètre de l'outil, pour répondre aux exigences strictes de Ra des composants critiques comme un coupe-nez sphérique pour implant médical.
Un logiciel de FAO moderne permet aux programmeurs de saisir directement une hauteur de pétoncle cible plutôt que de s'appuyer sur un pourcentage de pas statique. Ce flux de travail axé sur le pétoncle garantit que le logiciel ajuste automatiquement la distance de pas en fonction du diamètre de l'outil et de la pente de la surface. La comparaison des parcours d'outils raster, ligne de flottaison et festonné (pas constant) met en évidence la façon dont l'angle d'inclinaison de la surface affecte la distance de feston dans les parcours d'outils planaires. Les ajustements dynamiques de pas dans le logiciel CAM maintiennent des hauteurs de feston constantes sur les murs abrupts et les sols peu profonds, garantissant une finition uniforme quelle que soit la topographie de la pièce.
Les longs porte-à-faux d'outils et les forces de coupe élevées dans le titane provoquent des vibrations et des micro-déflexions, détruisant la finition de la surface, quels que soient les calculs de pas corrects. Lorsqu'un outil dévie, il ne coupe pas exactement à l'endroit programmé, ce qui entraîne des hauteurs de pétoncles inégales et une texture de surface dégradée. Pour atténuer ce risque, les opérateurs doivent imposer l'utilisation de porte-outils rigides, à ajustement rétractable ou hydrauliques, ainsi que d'outils de longueur de bout la plus courte possible. La rigidité absolue n'est pas négociable lors de l'exécution de passes de finition fines dans des alliages de titane résistants.
La recoupe de copeaux de titane durci dans des passes serrées et superposées entraîne des déchirures de surface, des bavures et des arêtes de coupe ébréchées. Étant donné que les copeaux de titane durcissent immédiatement après avoir été cisaillés, les ramener à travers la zone de coupe détruit la finition de surface. La mise en œuvre de stratégies de refroidissement à haute pression traversant la broche ou de refroidissement par inondation précises, spécialement conçues pour le profilage 3D, est nécessaire pour évacuer les copeaux immédiatement. Une application appropriée du liquide de refroidissement empêche la recoupe des copeaux, fournit le lubrifiant nécessaire et gère la chaleur intense générée au niveau de la zone de coupe.
L'optimisation du pas pour l'usinage du titane nécessite une approche calculée qui équilibre la géométrie de l'outil, les propriétés des matériaux et les exigences en matière d'état de surface.
Calculez la hauteur de feston maximale autorisée en fonction de la tolérance spécifique de la pièce et des exigences Ra avant de programmer le parcours d'outil.
Sélectionnez le plus grand diamètre d'outil pratique pour la géométrie afin de minimiser le nombre de passes et de réduire le temps de cycle global.
Utilisez des stratégies d'inclinaison des outils dans votre logiciel de FAO pour éviter le frottement de la pointe centrale et empêcher l'écrouissage de la surface en titane.
Implémentez des parcours d'outils à feston constant ou à décalage 3D pour maintenir des finitions de surface uniformes sur différentes pentes et géométries complexes.
R : Pour la finition du titane, un incrément de départ de 1 % à 5 % du diamètre de l'outil est standard. Ce micro-pas minimise la hauteur de feston et permet d'atteindre des exigences strictes en matière de Ra, bien que la valeur exacte doive être calculée en fonction de la tolérance spécifique de l'état de surface et du diamètre de l'outil utilisé.
R : La hauteur du pétoncle est calculée à l'aide de la formule : Hauteur du pétoncle = Rayon de l'outil - √(Rayon de l'outil⊃2 ; - (Stepover/2)⊃2 ;). Les logiciels de FAO modernes calculent généralement cela automatiquement lorsque vous saisissez une finition de surface cible ou une hauteur de cuspide maximale.
R : Les finitions tachées ou déchirées résultent souvent d'une coupe au point mort du nez sphérique, où la vitesse de surface est nulle. Cela provoque un frottement de l'outil plutôt qu'un cisaillement, ce qui entraîne un écrouissage rapide et une mauvaise qualité de surface du titane.
R : Oui. Un diamètre d'outil plus grand crée un pétoncle moins profond pour une distance de pas donnée. L'utilisation du plus grand diamètre d'outil pratique permet un pas plus grand tout en conservant exactement la même finition de surface, réduisant ainsi le temps de cycle.
R : L'inclinaison de l'outil de 10 à 15 degrés éloigne l'action de coupe de la pointe à vitesse nulle vers les cannelures extérieures, où un cisaillement approprié se produit. Cela évite le frottement, réduit la génération de chaleur et améliore considérablement la finition de surface finale.
R : Des pas plus petits augmentent considérablement le temps de cycle car l'outil doit effectuer beaucoup plus de passes pour couvrir la même surface. Équilibrer la finition de surface requise avec des temps de cycle acceptables est essentiel pour une production efficace.


