
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-07-29 Pochodzenie: Strona

Obróbka stopów tytanu, takich jak Ti-6Al-4V, wymaga precyzyjnej równowagi pomiędzy wydajnością czasu cyklu a rygorystycznymi wymaganiami dotyczącymi wykończenia powierzchni, szczególnie w wymagających produkcji lotniczej i medycznej. Opieranie się na dowolnych wartościach procentowych przekroczeń prowadzi do nadmiernych wysokości wycięć, tarcia narzędzia, utwardzania przez zgniot, a ostatecznie do kosztownych odrzuceń części lub rozległych ręcznych przeróbek. Ustalenie matematycznej i praktycznej zależności między odległością przejścia, średnicą narzędzia i strategią ścieżki narzędzia jest niezbędne do optymalizacji profilowania 3D i uzyskania przewidywalnych wykończeń powierzchni przy użyciu wysokowydajnego narzędzia tytanowy frez kulisty . Operatorzy muszą wyjść poza domyślne ustawienia CAM i zastosować obliczone wartości przejścia, które uwzględniają unikalne właściwości termiczne i mechaniczne tytanu. Takie podejście zapobiega miejscowemu gromadzeniu się ciepła i zapewnia, że krawędź tnąca dokładnie ścina materiał, zamiast rozmazywać go po obrabianym przedmiocie.
Odległość przejścia bezpośrednio określa wysokość wyrostka (guzka) pozostałego na przedmiocie obrabianym, co matematycznie koreluje z teoretycznym wykończeniem powierzchni Ra/RMS.
Niska przewodność cieplna tytanu wymaga bardzo specyficznych stosunków przekroku do obciążenia wiórów, aby zapobiec miejscowemu gromadzeniu się ciepła, umocnieniu przez zgniot i przedwczesnej degradacji narzędzia.
Unikanie „martwego punktu” tytanowego frezu kulistego poprzez przechylenie lub nachylenie narzędzia ma kluczowe znaczenie, aby zapobiec tarciu narzędzia i rozmazywaniu powierzchni.
Zrównoważenie czasu cyklu i wykończenia powierzchni wymaga obliczenia dokładnych wartości przejścia w oparciu o docelowe tolerancje, a nie poleganie na domyślnych wartościach procentowych oprogramowania CAM.
Strategia ścieżki narzędzia (stałe przecięcie w stosunku do rastra) i kąty zaangażowania narzędzia są tak samo krytyczne dla końcowego wykończenia, jak sama wartość przejścia.
W operacjach profilowania 3D sferyczna geometria frezu z końcówką kulistą w naturalny sposób pozostawia resztkowe grzbiety na powierzchni materiału, gdy narzędzie porusza się w bok pomiędzy kolejnymi przejściami. Te grzbiety są znane jako przegrzebki lub guzki. Krok to dokładna odległość poprzeczna, o jaką przemieszcza się narzędzie po wykonaniu jednego przejścia. Rozmiar pozostawionego przegrzebka jest bezpośrednio określony przez promień narzędzia i zaprogramowaną odległość przejścia. Standardowa zależność matematyczna używana przez mechaników i programistów to: Wysokość przegrzebka = promień narzędzia - √(promień narzędzia⊃2; - (krok/2)⊃2;). Zrozumienie i zastosowanie tego wzoru pozwala operatorom dokładnie przewidzieć teksturę powierzchni, zanim wrzeciono się obróci.
Aby zilustrować wpływ przekroczenia na wysokość przegrzebka, rozważ standardowy frez trzpieniowy o średnicy 0,500 cala z kulistym czołem. Wraz ze wzrostem przekroczenia wysokość przegrzebka rośnie wykładniczo, co bezpośrednio wpływa na ostateczną chropowatość powierzchni.
| Średnica narzędzia (cale) | Odległość przejścia (cale) | Procent przejścia | Teoretyczna wysokość wycięcia (cale) |
|---|---|---|---|
| 0.500 | 0.005 | 1% | 0.000012 |
| 0.500 | 0.010 | 2% | 0.000050 |
| 0.500 | 0.025 | 5% | 0.000313 |
| 0.500 | 0.050 | 10% | 0.001253 |
| 0.500 | 0.100 | 20% | 0.005051 |
Obróbka zboczy i powierzchni nachylonych 3D zasadniczo zmienia wynikową wysokość muszli w porównaniu do cięcia po płaskich, płaskich powierzchniach. Standardowe płaskie przejście rozciąga się po nałożeniu na strome ściany, powodując większe wycięcia poza tolerancją, jeśli ścieżka narzędzia nie jest dynamicznie dostosowywana. Kiedy narzędzie pokonuje strome wzniesienie, efektywna odległość pomiędzy przejściami skrawającymi zwiększa się wzdłuż powierzchni części, pozostawiając głębsze i szersze grzbiety.
Przed wygenerowaniem ścieżki narzędzia należy przeanalizować maksymalny kąt nachylenia geometrii części.
Wybierz strategię ścieżki narzędzia ze stałym wycięciem lub przesunięciem 3D w oprogramowaniu CAM, aby zachować jednakową wysokość grzbietu.
Ogranicz rastrowe lub równoległe ścieżki narzędzia do powierzchni o nachyleniu mniejszym niż 30 stopni, aby zapobiec rozciąganiu przy przechodzeniu.
Zastosuj wykończenie na poziomie linii wodnej lub Z w przypadku ścian prawie pionowych, aby mieć pewność, że stopień będzie skutecznym przejściem.
Przełożenie obliczonej wysokości przegrzebka na oczekiwane wartości średniej chropowatości (Ra) i średniej kwadratowej (RMS) zapewnia niezbędną podstawę dla oczekiwań dotyczących wykończenia powierzchni. Jednak obliczenia teoretyczne często znacznie odbiegają od rzeczywistych wyników cięcia tytanu. Ta rozbieżność wynika ze zmiennych, takich jak ugięcie narzędzia, sztywność obrabiarki, bicie wrzeciona i stan oprawki narzędziowej. Wysoka wytrzymałość na rozciąganie i niski moduł sprężystości tytanu wzmacniają te zmienne. Jeśli zestawowi obróbkowemu brakuje absolutnej sztywności, narzędzie będzie odpychać się od cięcia, wywołując mikrodrgania, które pogarszają wykończenie powierzchni znacznie powyżej tego, co przewiduje matematyczna wysokość wycięcia.
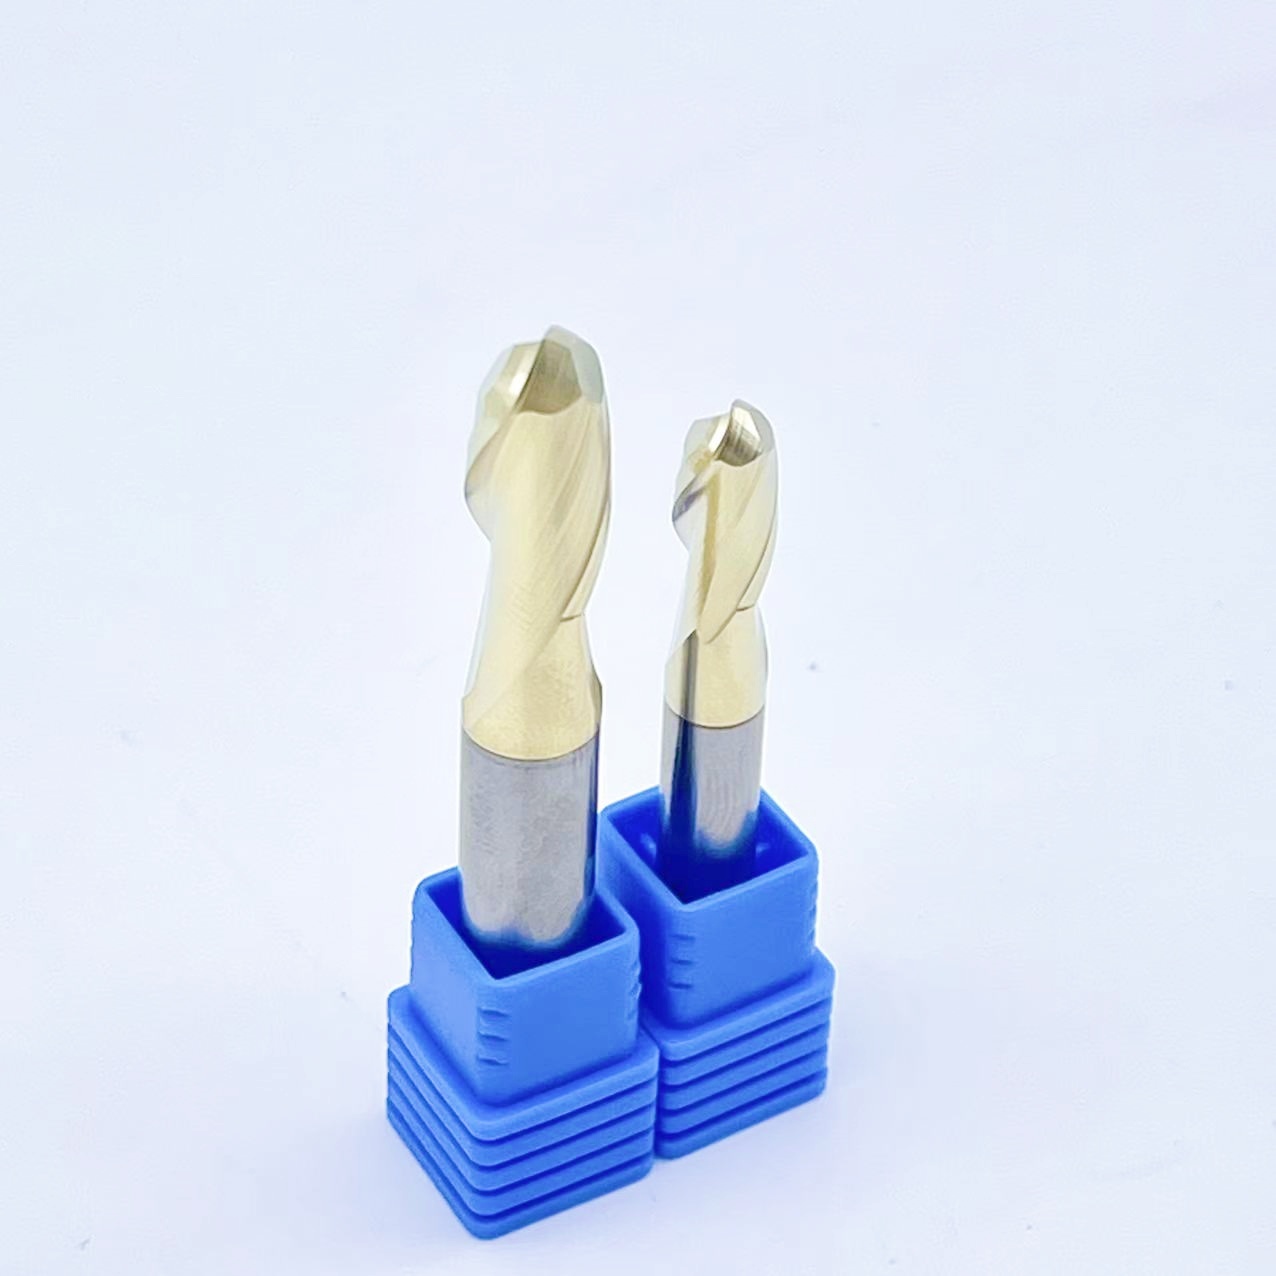
Cięcie w martwym punkcie a tytanowy frez kulisty stanowi poważne wyzwanie mechaniczne: powierzchnia materiału (SFM) na samym wierzchołku narzędzia wynosi w rzeczywistości zero. W tym punkcie środkowym narzędzie nie przecina materiału; ciągnie i ociera się o nią. Zbyt małe odstępy w połączeniu z pionową orientacją narzędzia powodują ciągłe tarcie narzędzia, powodując szybkie utwardzanie stopu tytanu i niszczenie wykończenia powierzchni. Ciepło generowane przez tarcie nie może szybko się rozproszyć ze względu na słabą przewodność cieplną tytanu, co prowadzi do katastrofalnej w skutkach awarii narzędzia.
Aby rozwiązać ten problem, mechanicy wykorzystują nachylenie narzędzia. Pochylenie wrzeciona narzędzia lub przedmiotu obrabianego o 10 do 15 stopni w przypadku konfiguracji maszyny 4-osiowej lub 5-osiowej powoduje przesunięcie procesu skrawania od końcówki martwej. To nachylenie angażuje rowki tam, gdzie prędkość powierzchniowa jest wystarczająca do wydajnego ścinania, zapewniając czyste cięcie, zmniejszając miejscowe gromadzenie się ciepła i zapewniając doskonałe wykończenie powierzchni.
Istnieje ścisła odwrotna zależność pomiędzy efektywnością czasu cyklu a jakością wykończenia powierzchni. Większe odstępy zwiększają współczynnik usuwania materiału (MRR) i skracają czas cykli, ale pozostawiają widoczne zagłębienia, które wymagają dodatkowych operacji wykańczających. I odwrotnie, mniejsze odstępy zapewniają doskonałe wykończenie powierzchni, ale drastycznie wydłużają czas, jaki narzędzie spędza na skrawaniu. Ocena kosztu wydłużonego czasu pracy maszyny CNC w porównaniu z kosztami i ryzykiem wymiarowym ręcznego polerowania jest codziennym wymogiem w przemyśle lotniczym i medycznym. W obróbce tytanu agresywne przejścia w fazie obróbki zgrubnej muszą być starannie zrównoważone z precyzyjnymi mikrokrokami w fazie wykańczającej, aby zachować integralność części bez zawyżania kosztów produkcji.
Liczba rowków w narzędziu skrawającym ma bezpośredni wpływ na dopuszczalne prędkości posuwu i efektywne limity przeskoków bez przeciążania frezu. Większa liczba rowków pozwala na wyższe prędkości posuwu przy danym obciążeniu wiórów, ale jednocześnie zmniejsza dostępną przestrzeń usuwania wiórów we wrębach. Podczas nawigacji po skomplikowanych 5-osiowych geometriach i zmiennym nachyleniu powierzchni, wybranie frez trzpieniowy konturowy dla przemysłu lotniczego ze zoptymalizowaną geometrią rowka. Niezbędny jest Narzędzie musi zapewniać stałe odprowadzanie wiórów, aby zapobiec gromadzeniu się wiórów i późniejszemu ugięciu narzędzia podczas agresywnych przejść. Konstrukcje o zmiennym skoku i zmiennej linii śrubowej pomagają rozbijać harmoniczne, redukując drgania, gdy narzędzie wykonuje ciężkie cięcia z przeskokiem.
A powlekany frez kulisty, wykorzystujący AlTiN, TiAlN lub specjalistyczne powłoki nanokompozytowe na bazie krzemu. Aby wytrzymać ekstremalne ciepło generowane przez agresywne parametry przejścia w tytanie, wymagany jest Te wysokowydajne powłoki zmniejszają tarcie na krawędzi skrawającej i działają jak bariera termiczna, kierując ciepło do wióra, a nie do podłoża narzędzia. Wzorce zużycia powłoki powstają w oparciu o kierunek przechodzenia, zazębienie promieniowe i wydłużony czas skrawania. Utrzymanie integralności powłoki ma kluczowe znaczenie dla utrzymania spójnego wykończenia powierzchni dużych komponentów tytanowych, ponieważ degradowana powłoka natychmiast doprowadzi do rozmazywania się materiału i słabych wartości Ra.
Różne etapy procesu obróbki wymagają odrębnych strategii stopniowania, aby zoptymalizować zarówno trwałość narzędzia, jak i jakość części. W przypadku operacji zgrubnych duże przesunięcia w zakresie od 20% do 40% średnicy narzędzia nadają priorytet MRR i usuwaniu materiału sypkiego. Celem jest szybkie usunięcie materiału bez względu na wysokość powstałego przegrzebka. Półwykańczająca wymaga pośredniego przejścia, zazwyczaj od 5% do 10% średnicy narzędzia, w celu usunięcia dużych wypustek powstałych podczas obróbki zgrubnej i pozostawienia jednolitej, cienkiej warstwy półproduktu do końcowego przejścia. Wykańczanie wymaga obliczeń z mikrokrokami, zwykle od 1% do 5% średnicy narzędzia, aby spełnić rygorystyczne wymagania Ra krytycznych komponentów, takich jak Frez kulisty do implantów medycznych.
Nowoczesne oprogramowanie CAM umożliwia programistom bezpośrednie wprowadzenie docelowej wysokości przegrzebka, zamiast polegać na statycznym procentowym przekroczeniu. Ten proces pracy oparty na półkolu zapewnia, że oprogramowanie automatycznie dostosowuje odległość przejścia w oparciu o średnicę narzędzia i nachylenie powierzchni. Porównanie ścieżek narzędzia Raster, Linia wodna i Ścieżka muszelkowa (stałe przejście) uwydatnia, w jaki sposób kąt nachylenia powierzchni wpływa na odległość muszelki w płaskich ścieżkach narzędzia. Dynamiczne regulacje skoków w oprogramowaniu CAM utrzymują stałą wysokość wypustek na stromych ścianach i płytkich podłogach, zapewniając jednolite wykończenie niezależnie od topografii części.
Długie wysięgi narzędzi i duże siły skrawania w tytanie powodują drgania i mikrougięcia, niszcząc wykończenie powierzchni niezależnie od prawidłowego obliczenia kroku. Kiedy narzędzie się odchyla, nie tnie dokładnie tam, gdzie zostało zaprogramowane, co prowadzi do nierównych wysokości wypustek i pogorszenia tekstury powierzchni. Aby zmniejszyć to ryzyko, operatorzy muszą nałożyć obowiązek stosowania sztywnych uchwytów roboczych, oprawek termokurczliwych lub hydraulicznych oraz narzędzi o możliwie najkrótszej długości króćca. Bezwzględna sztywność nie podlega negocjacjom podczas wykonywania drobnych przejść wykończeniowych w twardych stopach tytanu.
Ponowne cięcie utwardzanych wiórów tytanowych w ciasnych, zachodzących na siebie przejściach prowadzi do rozdzierania powierzchni, rozmazywania i wykruszania krawędzi skrawających. Ponieważ wióry tytanowe twardnieją natychmiast po cięciu, przeciąganie ich z powrotem przez strefę skrawania niszczy wykończenie powierzchni. Aby natychmiast usunąć wióry, konieczne jest zastosowanie wysokociśnieniowego podawania chłodziwa przez wrzeciono lub precyzyjnego chłodziwa zalewowego, dostosowanego specjalnie do profilowania 3D. Właściwe zastosowanie chłodziwa zapobiega ponownemu nacinaniu wiórów, zapewnia niezbędną smarowność i zarządza intensywnym ciepłem wytwarzanym w strefie skrawania.
Optymalizacja przejścia do obróbki tytanu wymaga obliczonego podejścia, które równoważy geometrię narzędzia, właściwości materiału i wymagania dotyczące wykończenia powierzchni.
Przed zaprogramowaniem ścieżki narzędzia należy obliczyć maksymalną dopuszczalną wysokość wycięcia w oparciu o konkretną tolerancję części i wymagania Ra.
Wybierz największą praktyczną średnicę narzędzia dla danej geometrii, aby zminimalizować liczbę przejść i skrócić całkowity czas cyklu.
Wykorzystaj strategie nachylenia narzędzia w oprogramowaniu CAM, aby uniknąć tarcia końcówki środkowej i zapobiec utwardzaniu powierzchni tytanu przez zgniot.
Implementuj ścieżki narzędzia ze stałym wycięciem lub przesunięciem 3D, aby zachować jednolite wykończenie powierzchni na różnych nachyleniach i złożonych geometriach.
Odp.: W przypadku wykańczania tytanu standardem jest początkowe przekroczenie od 1% do 5% średnicy narzędzia. To mikroprzekroczenie minimalizuje wysokość przegrzebka i pomaga spełnić rygorystyczne wymagania Ra, chociaż dokładną wartość należy obliczyć w oparciu o konkretną tolerancję wykończenia powierzchni i używaną średnicę narzędzia.
Odp.: Wysokość przegrzebka oblicza się przy użyciu wzoru: Wysokość przegrzebka = promień narzędzia - √(Promień narzędzia⊃2; - (Stepover/2)⊃2;). Nowoczesne oprogramowanie CAM zwykle oblicza to automatycznie po wprowadzeniu docelowego wykończenia powierzchni lub maksymalnej wysokości wierzchołka.
Odp.: Rozmazane lub podarte wykończenia często wynikają z cięcia w martwym punkcie kulistego ostrza, gdzie prędkość powierzchniowa wynosi zero. Powoduje to, że narzędzie raczej trze niż ścina, co prowadzi do szybkiego utwardzania i złej jakości powierzchni tytanu.
O: Tak. Większa średnica narzędzia tworzy płytsze wycięcie dla danej odległości przejścia. Zastosowanie największej praktycznej średnicy narzędzia pozwala na większy krok przy zachowaniu dokładnie tego samego wykończenia powierzchni, skracając w ten sposób czas cyklu.
Odp.: Pochylenie narzędzia o 10 do 15 stopni przesuwa proces skrawania z końcówki o zerowej prędkości do rowków zewnętrznych, gdzie następuje prawidłowe ścinanie. Zapobiega to tarciu, zmniejsza wytwarzanie ciepła i znacznie poprawia końcowe wykończenie powierzchni.
Odp.: Mniejsze przejścia drastycznie wydłużają czas cyklu, ponieważ narzędzie musi wykonać znacznie więcej przejść, aby pokryć tę samą powierzchnię. Zrównoważenie wymaganego wykończenia powierzchni z akceptowalnymi czasami cykli ma kluczowe znaczenie dla wydajnej produkcji.


