
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 29-07-2026 Origine: Sito

La lavorazione di leghe di titanio come Ti-6Al-4V richiede un preciso equilibrio tra efficienza del tempo di ciclo e rigorosi requisiti di finitura superficiale, in particolare nella produzione aerospaziale e medica ad alto rischio. Affidarsi a percentuali di incremento arbitrarie comporta altezze eccessive delle capesante, sfregamento degli utensili, incrudimento e, in definitiva, costosi scarti di parti o estese rilavorazioni manuali. Stabilire la relazione matematica e pratica tra la distanza di incremento, il diametro dell'utensile e la strategia del percorso utensile è essenziale per ottimizzare la profilazione 3D e ottenere finiture superficiali prevedibili quando si utilizza un macchinario ad alte prestazioni fresa a punta sferica in titanio . Gli operatori devono andare oltre le impostazioni CAM predefinite e applicare valori di stepover calcolati che tengano conto delle proprietà termiche e meccaniche uniche del titanio. Questo approccio previene l'accumulo di calore localizzato e garantisce che il tagliente tagli il materiale in modo pulito anziché spalmarlo sul pezzo.
La distanza di incremento determina direttamente l'altezza della dentellatura (cuspide) lasciata sul pezzo, che è matematicamente correlata alla finitura superficiale teorica Ra/RMS.
La bassa conduttività termica del titanio richiede rapporti passaggio-carico-truciolo altamente specifici per prevenire l'accumulo di calore localizzato, l'incrudimento e il degrado prematuro dell'utensile.
Evitare il 'punto morto' di una fresa a testa sferica in titanio mediante l'inclinazione o l'inclinazione dell'utensile è fondamentale per prevenire lo sfregamento dell'utensile e l'imbrattamento della superficie.
Per bilanciare il tempo del ciclo e la finitura superficiale è necessario calcolare i valori esatti di incremento in base alle tolleranze target anziché fare affidamento sulle percentuali predefinite del software CAM.
La strategia del percorso utensile (smerlatura costante rispetto a raster) e gli angoli di impegno dell'utensile sono fondamentali per la finitura finale tanto quanto il valore di incremento stesso.
Nelle operazioni di profilatura 3D, la geometria sferica di una fresa a testa sferica lascia naturalmente creste residue sulla superficie del materiale mentre l'utensile si sposta lateralmente tra passate consecutive. Queste creste sono conosciute come capesante o cuspidi. Il passo laterale è l'esatta distanza laterale di cui si sposta l'utensile dopo aver completato una passata. La dimensione del pettine lasciato indietro è determinata direttamente dal raggio dell'utensile e dalla distanza di incremento programmata. La relazione matematica standard utilizzata da macchinisti e programmatori è: Altezza smerlo = Raggio utensile - √(Raggio utensile⊃2; - (Passo/2)⊃2;). Comprendere e applicare questa formula consente agli operatori di prevedere con precisione la struttura della superficie prima ancora che il mandrino giri.
Per illustrare l'impatto dello stepover sull'altezza dello scallop, si consideri una fresa a testa sferica standard da 0,500 pollici di diametro. All'aumentare del passo laterale, l'altezza della cresta cresce in modo esponenziale, influenzando direttamente la rugosità della superficie finale.
| Diametro utensile (pollici) | Distanza di incremento (pollici) | Percentuale di incremento | Altezza smerlo teorica (pollici) |
|---|---|---|---|
| 0.500 | 0.005 | 1% | 0.000012 |
| 0.500 | 0.010 | 2% | 0.000050 |
| 0.500 | 0.025 | 5% | 0.000313 |
| 0.500 | 0.050 | 10% | 0.001253 |
| 0.500 | 0.100 | 20% | 0.005051 |
La lavorazione di pendii 3D e superfici inclinate altera sostanzialmente l'altezza della cresta risultante rispetto al taglio su superfici piane e planari. Un incremento planare standard si allunga quando applicato a pareti ripide, risultando in smerlature più grandi e fuori tolleranza se il percorso utensile non viene regolato dinamicamente. Quando l'utensile percorre una pendenza ripida, la distanza effettiva tra le passate di taglio aumenta lungo la superficie del pezzo, lasciando creste più profonde e più ampie.
Analizzare l'angolo di inclinazione massimo della geometria della parte prima di generare il percorso utensile.
Selezionare una strategia di percorso utensile con smerlatura costante o offset 3D nel software CAM per mantenere altezze di cresta uniformi.
Limitare i percorsi utensile raster o paralleli alle superfici con un'inclinazione inferiore a 30 gradi per evitare l'allungamento degli stepover.
Implementare la finitura della linea di galleggiamento o del livello Z per le pareti quasi verticali per garantire che lo stepdown agisca come un efficace stepover.
La traduzione dell'altezza smerlata calcolata nei valori di rugosità media (Ra) e quadratica media (RMS) previsti fornisce una linea di base necessaria per le aspettative di finitura superficiale. Tuttavia, i calcoli teorici spesso si discostano notevolmente dai risultati effettivi durante il taglio del titanio. Questa discrepanza deriva da variabili quali la deflessione dell'utensile, la rigidità della macchina utensile, l'eccentricità del mandrino e le condizioni del portautensile. L'elevata resistenza alla trazione del titanio e il basso modulo di elasticità amplificano queste variabili. Se la configurazione di lavorazione non presenta una rigidità assoluta, l'utensile si allontanerà dal taglio, inducendo microvibrazioni che degradano la finitura superficiale ben oltre quanto previsto dall'altezza matematica dello smerlo.
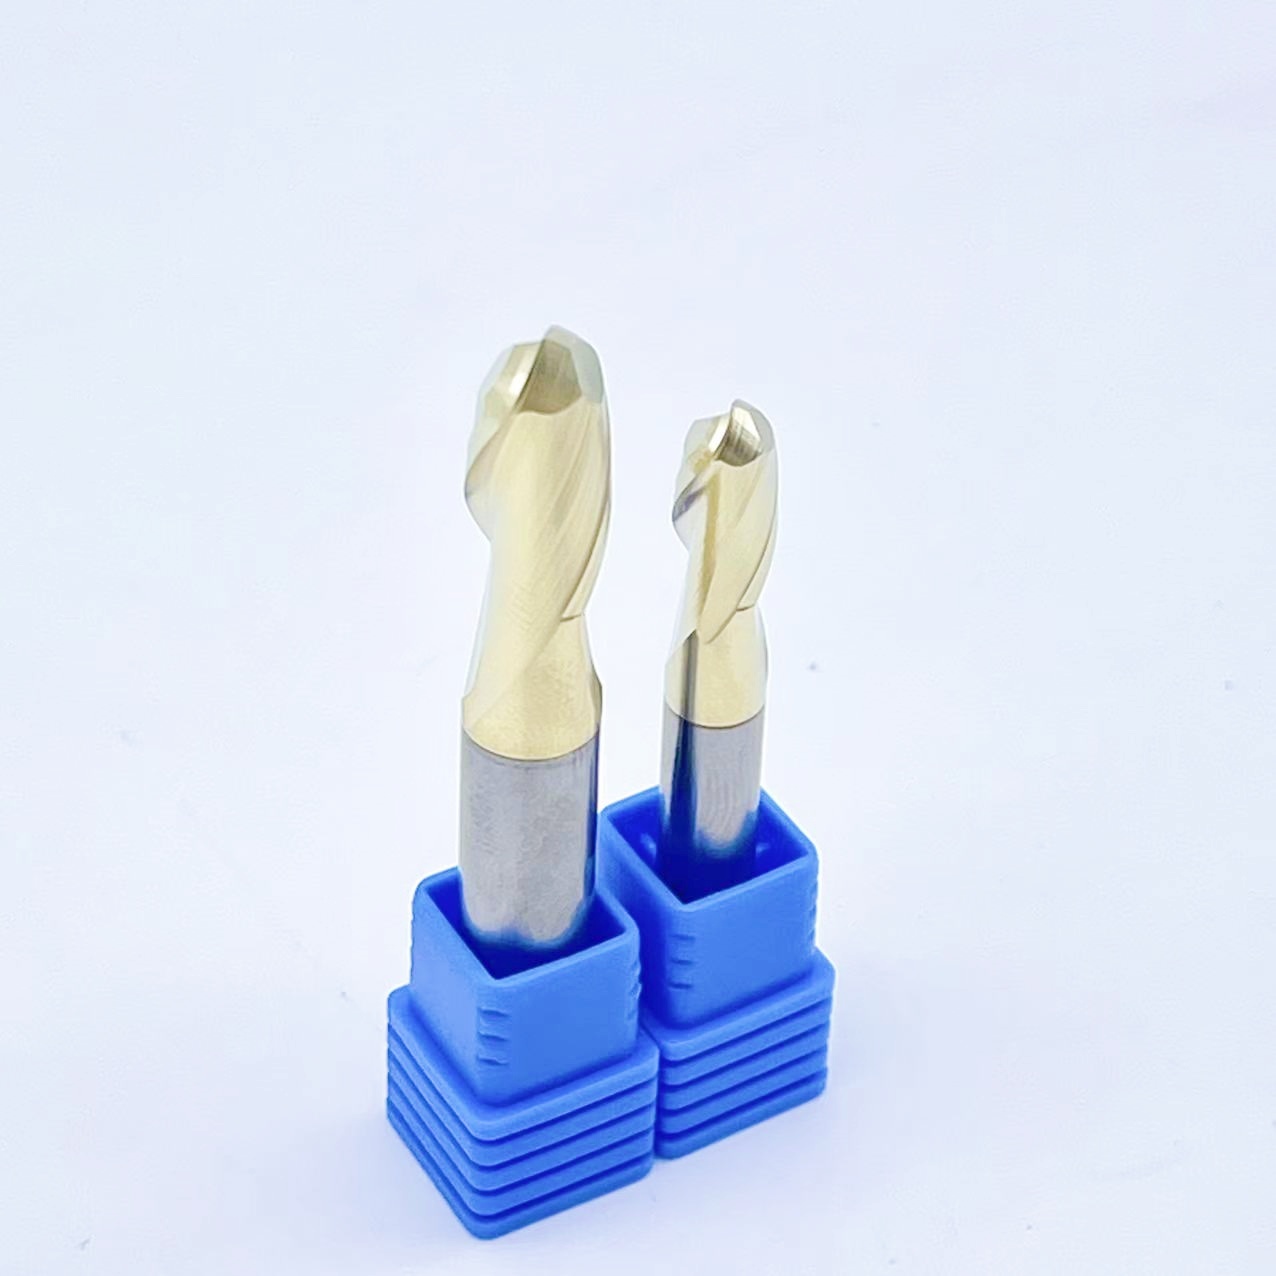
Taglio nel punto morto di a La fresa a testa sferica in titanio rappresenta una grave sfida meccanica: il metraggio superficiale (SFM) sulla punta dell'utensile è effettivamente pari a zero. In questo punto centrale, l'utensile non taglia il materiale; si trascina e si sfrega contro di esso. Scostamenti eccessivamente piccoli combinati con orientamenti verticali dell'utensile causano uno sfregamento continuo dell'utensile, inducendo un rapido incrudimento nella lega di titanio e distruggendo la finitura superficiale. Il calore generato da questo attrito non può dissiparsi rapidamente a causa della scarsa conduttività termica del titanio, portando a guasti catastrofici dell'utensile.
Per risolvere questo problema, gli operatori utilizzano l'inclinazione dell'utensile. Inclinando il mandrino dell'utensile o il pezzo da lavorare di 10-15 gradi utilizzando configurazioni di macchina a 4 o 5 assi, l'azione di taglio si sposta dalla punta del punto morto. Questa inclinazione impegna le scanalature dove la velocità superficiale è sufficiente per un taglio efficiente, garantendo un taglio netto, riducendo l'accumulo di calore localizzato e producendo finiture superficiali superiori.
Esiste una stretta relazione inversa tra l’efficienza del tempo di ciclo e la qualità della finitura superficiale. I passaggi più ampi aumentano il tasso di rimozione del materiale (MRR) e riducono i tempi del ciclo, ma lasciano smerlature prominenti che richiedono operazioni di finitura secondarie. Al contrario, passaggi più piccoli producono finiture superficiali eccellenti ma aumentano drasticamente il tempo trascorso dall'utensile nel taglio. Valutare il costo del tempo macchina CNC prolungato rispetto al costo e ai rischi dimensionali della lucidatura manuale è un’esigenza quotidiana nella produzione aerospaziale e medica. Nella lavorazione del titanio, i passaggi aggressivi durante la fase di sgrossatura devono essere attentamente bilanciati con micro-passaggi precisi durante la fase di finitura per mantenere l'integrità della parte senza aumentare i costi di produzione.
Il numero di scanalature su un utensile da taglio influisce direttamente sulle velocità di avanzamento consentite e sui limiti di incremento effettivi senza sovraccaricare la fresa. Un numero maggiore di scanalature consente velocità di avanzamento più elevate a un dato carico di truciolo, ma riducono anche lo spazio disponibile per lo smaltimento dei trucioli nelle gole. Durante la navigazione in geometrie complesse a 5 assi e pendenze di superficie variabili, selezionando un La fresa per contorni aerospaziali con geometria ottimizzata della scanalatura è essenziale. L'utensile deve mantenere un'evacuazione uniforme del truciolo per evitare l'impaccamento del truciolo e la conseguente deflessione dell'utensile durante i passaggi aggressivi. Il passo variabile e il design dell'elica variabile aiutano a rompere le armoniche, riducendo le vibrazioni quando l'utensile è impegnato in tagli a gradini pesanti.
UN La fresa a testa sferica rivestita che utilizza AlTiN, TiAlN o rivestimenti nanocompositi specializzati a base di silicio è necessaria per resistere al calore estremo generato dai parametri di passaggio aggressivo del titanio. Questi rivestimenti ad alte prestazioni riducono l'attrito sul tagliente e agiscono come una barriera termica, dirigendo il calore nel truciolo anziché nel substrato dell'utensile. I modelli di usura del rivestimento emergono in base alla direzione del passaggio, all'impegno radiale e al tempo di taglio prolungato. Mantenere l'integrità del rivestimento è fondamentale per mantenere una finitura superficiale uniforme su componenti di titanio di grandi dimensioni, poiché un rivestimento degradato porterà immediatamente a sbavature del materiale e valori Ra scadenti.
Le diverse fasi del processo di lavorazione richiedono strategie di stepover distinte per ottimizzare sia la durata dell'utensile che la qualità della parte. Per le operazioni di sgrossatura, i passaggi esterni elevati, compresi tra il 20% e il 40% del diametro dell'utensile, danno priorità all'MRR e alla rimozione del materiale sfuso. L'obiettivo in questo caso è quello di eliminare rapidamente il materiale senza tener conto dell'altezza della cresta risultante. La semifinitura richiede una passata intermedia, tipicamente dal 5% al 10% del diametro dell'utensile, per rimuovere le grandi dentellature di sgrossatura e lasciare uno strato sottile e uniforme di materiale per la passata finale. La finitura richiede calcoli di micro-stepover, solitamente dall'1% al 5% del diametro dell'utensile, per soddisfare i rigorosi requisiti Ra di componenti critici come un taglierina a punta sferica per impianti medici.
Il moderno software CAM consente ai programmatori di inserire direttamente un'altezza di capesante target anziché fare affidamento su una percentuale di incremento statica. Questo flusso di lavoro con smerlatura garantisce che il software regoli automaticamente la distanza di incremento in base al diametro dell'utensile e alla pendenza della superficie. Il confronto dei percorsi utensile Raster, Linea di galleggiamento e Scallop (incremento costante) evidenzia come l'angolo di inclinazione della superficie influisce sulla distanza dello scallop nei percorsi utensile planari. Le regolazioni dinamiche del passo nel software CAM mantengono altezze di smerlo costanti su pareti ripide e pavimenti poco profondi, garantendo una finitura uniforme indipendentemente dalla topografia della parte.
Le lunghe sporgenze dell'utensile e le elevate forze di taglio nel titanio causano vibrazioni e microdeflessioni, rovinando la finitura superficiale indipendentemente dalla corretta matematica del passo. Quando un utensile si devia, non riesce a tagliare esattamente dove programmato, determinando altezze di smerlatura irregolari e una struttura superficiale degradata. Per mitigare questo rischio, gli operatori devono imporre l'uso di portapezzi rigidi, portautensili idraulici o a calettamento e utensili con la lunghezza del tronco più corta possibile. La rigidità assoluta non è negoziabile quando si eseguono passate di finitura a gradino fine in leghe di titanio tenaci.
Il taglio successivo dei trucioli di titanio temprato in passate strette e sovrapposte comporta lacerazioni superficiali, sbavature e scheggiature dei taglienti. Poiché i trucioli di titanio si induriscono immediatamente dopo essere stati tagliati, trascinarli indietro attraverso la zona di taglio distrugge la finitura superficiale. Per evacuare immediatamente i trucioli è necessario implementare strategie di raffreddamento ad alta pressione attraverso il mandrino o precise strategie di raffreddamento a flusso su misura per la profilatura 3D. Una corretta applicazione del refrigerante impedisce il taglio successivo dei trucioli, fornisce la lubrificazione necessaria e gestisce l'intenso calore generato nella zona di taglio.
L'ottimizzazione dello stepover per la lavorazione del titanio richiede un approccio calcolato che bilanci la geometria dell'utensile, le proprietà del materiale e i requisiti di finitura superficiale.
Calcolare l'altezza massima consentita della cresta in base alla tolleranza specifica della parte e ai requisiti Ra prima di programmare il percorso utensile.
Seleziona il diametro utensile pratico più grande per la geometria per ridurre al minimo il numero di passaggi e ridurre il tempo di ciclo complessivo.
Utilizza le strategie di inclinazione dell'utensile nel tuo software CAM per evitare lo sfregamento della punta centrale e prevenire l'incrudimento della superficie del titanio.
Implementa percorsi utensile a smerlo costante o offset 3D per mantenere finiture superficiali uniformi su pendenze variabili e geometrie complesse.
R: Per la finitura del titanio, è standard un incremento iniziale compreso tra l'1% e il 5% del diametro dell'utensile. Questo micro-stepover riduce al minimo l'altezza dello scallop e aiuta a soddisfare i severi requisiti Ra, sebbene il valore esatto debba essere calcolato in base alla tolleranza specifica della finitura superficiale e al diametro dell'utensile utilizzato.
R: L'altezza dello smerlo viene calcolata utilizzando la formula: Altezza dello smerlo = Raggio utensile - √(Raggio utensile⊃2; - (Passo superiore/2)⊃2;). Il moderno software CAM in genere lo calcola automaticamente quando si inserisce la finitura superficiale target o l'altezza massima della cuspide.
R: Le finiture sbavate o strappate spesso derivano dal taglio nel punto morto della testa sferica, dove la velocità superficiale è pari a zero. Ciò fa sì che l'utensile sfreghi anziché tagliarsi, determinando un rapido incrudimento e una scarsa qualità della superficie del titanio.
R: Sì. Un diametro utensile maggiore crea una smerlatura meno profonda per una data distanza di incremento. L'utilizzo del diametro utensile più grande consente un incremento maggiore mantenendo la stessa identica finitura superficiale, riducendo così il tempo ciclo.
R: Inclinando l'utensile di 10-15 gradi si sposta l'azione di taglio dalla punta a velocità zero alle scanalature esterne, dove avviene il taglio corretto. Ciò previene lo sfregamento, riduce la generazione di calore e migliora significativamente la finitura superficiale finale.
R: I passaggi più piccoli aumentano drasticamente il tempo ciclo perché l'utensile deve eseguire un numero significativamente maggiore di passaggi per coprire la stessa area superficiale. Bilanciare la finitura superficiale richiesta con tempi di ciclo accettabili è fondamentale per una produzione efficiente.


