
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-07-29 Origen: Sitio

El mecanizado de aleaciones de titanio como Ti-6Al-4V requiere un equilibrio preciso entre la eficiencia del tiempo de ciclo y los estrictos requisitos de acabado superficial, particularmente en la fabricación aeroespacial y médica de alto riesgo. Depender de porcentajes de paso arbitrarios conduce a alturas excesivas de festones, roce de herramientas, endurecimiento del trabajo y, en última instancia, rechazo costoso de piezas o retrabajo manual extenso. Establecer la relación matemática y práctica entre la distancia de paso, el diámetro de la herramienta y la estrategia de la trayectoria de la herramienta es esencial para optimizar el perfilado 3D y lograr acabados superficiales predecibles cuando se utiliza un sistema de alto rendimiento. Fresa de punta esférica de titanio . Los operadores deben ir más allá de la configuración CAM predeterminada y aplicar valores de paso calculados que tengan en cuenta las propiedades térmicas y mecánicas únicas del titanio. Este enfoque evita la acumulación de calor localizada y garantiza que el filo corte el material limpiamente en lugar de mancharlo a lo largo de la pieza de trabajo.
La distancia de paso dicta directamente la altura del festón (cúspide) que queda en la pieza de trabajo, lo que se correlaciona matemáticamente con el acabado superficial teórico Ra/RMS.
La baja conductividad térmica del titanio requiere relaciones de paso a paso a carga de viruta altamente específicas para evitar la acumulación de calor localizada, el endurecimiento por trabajo y la degradación prematura de la herramienta.
Evitar el 'punto muerto' de una fresa esférica de titanio mediante la inclinación o inclinación de la herramienta es fundamental para evitar el roce de la herramienta y la mancha de la superficie.
Equilibrar el tiempo del ciclo y el acabado de la superficie requiere calcular valores de paso exactos basados en las tolerancias objetivo en lugar de depender de los porcentajes predeterminados del software CAM.
La estrategia de la trayectoria de la herramienta (vieira constante versus ráster) y los ángulos de participación de la herramienta son tan críticos para el acabado final como el valor del paso en sí.
En las operaciones de perfilado 3D, la geometría esférica de una cortadora de punta esférica deja naturalmente crestas residuales en la superficie del material a medida que la herramienta se mueve lateralmente entre pasadas consecutivas. Estas crestas se conocen como vieiras o cúspides. El paso es la distancia lateral exacta que la herramienta se desplaza después de completar una pasada. El tamaño de la vieira que queda está directamente determinado por el radio de la herramienta y la distancia de paso programada. La relación matemática estándar utilizada por maquinistas y programadores es: Altura de festón = Radio de la herramienta - √(Radio de la herramienta⊃2; - (Paso a paso/2)⊃2;). Comprender y aplicar esta fórmula permite a los operadores predecir la textura de la superficie con precisión antes de que gire el eje.
Para ilustrar cómo el paso lateral afecta la altura del festón, considere una fresa de punta esférica estándar de 0,500 pulgadas de diámetro. A medida que aumenta el paso, la altura del festón crece exponencialmente, afectando directamente la rugosidad de la superficie final.
| Diámetro de la herramienta (pulgadas) | Distancia de paso (pulgadas) | Porcentaje de paso | Altura teórica de festón (pulgadas) |
|---|---|---|---|
| 0.500 | 0.005 | 1% | 0.000012 |
| 0.500 | 0.010 | 2% | 0.000050 |
| 0.500 | 0.025 | 5% | 0.000313 |
| 0.500 | 0.050 | 10% | 0.001253 |
| 0.500 | 0.100 | 20% | 0.005051 |
El mecanizado de pendientes y superficies inclinadas en 3D altera fundamentalmente la altura del festón resultante en comparación con el corte a través de superficies planas y planas. Un paso a paso plano estándar se estira cuando se aplica a paredes empinadas, lo que genera festones más grandes y fuera de tolerancia si la trayectoria de la herramienta no se ajusta dinámicamente. Cuando la herramienta atraviesa una pendiente pronunciada, la distancia efectiva entre las pasadas de corte aumenta a lo largo de la superficie de la pieza, dejando crestas más profundas y anchas.
Analice el ángulo de pendiente máximo de la geometría de la pieza antes de generar la trayectoria.
Seleccione una estrategia de trayectoria de herramienta de desplazamiento 3D o de vieira constante en el software CAM para mantener alturas de cresta uniformes.
Limite las trayectorias de herramienta ráster o paralelas a superficies con una inclinación de menos de 30 grados para evitar que se estiren.
Implemente un acabado en la línea de flotación o en el nivel Z para las paredes casi verticales para garantizar que el paso hacia abajo actúe como un paso eficaz.
Traducir la altura de vieira calculada a los valores esperados de promedio de rugosidad (Ra) y raíz cuadrática media (RMS) proporciona una base necesaria para las expectativas de acabado superficial. Sin embargo, los cálculos teóricos a menudo difieren significativamente de los resultados reales al cortar titanio. Esta discrepancia surge de variables como la desviación de la herramienta, la rigidez de la máquina herramienta, el descentramiento del husillo y el estado del portaherramientas. La alta resistencia a la tracción y el bajo módulo de elasticidad del titanio amplifican estas variables. Si la configuración de mecanizado carece de rigidez absoluta, la herramienta se alejará del corte, lo que inducirá microvibraciones que degradarán el acabado de la superficie mucho más allá de lo que predice la altura matemática del festón.
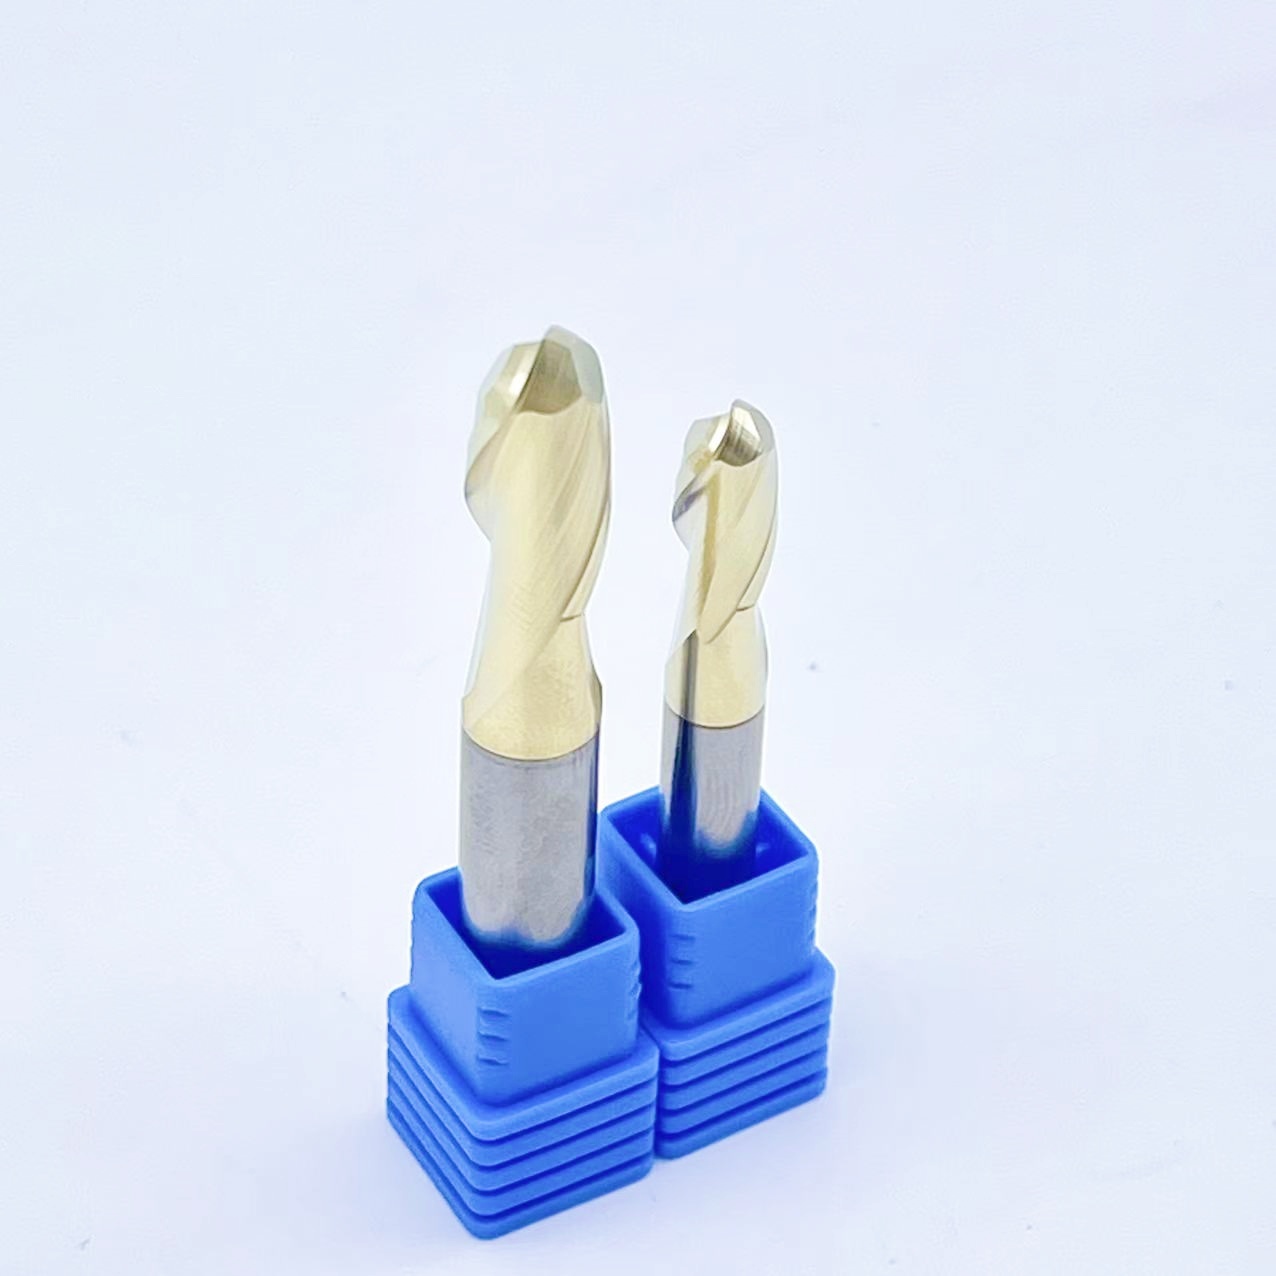
Cortar en el punto muerto de un El molino de bolas de titanio presenta un desafío mecánico severo: el metraje de superficie (SFM) en la punta de la herramienta es efectivamente cero. En este punto central, la herramienta no corta el material; lo arrastra y lo roza. Los pasos excesivamente pequeños combinados con orientaciones verticales de la herramienta hacen que la herramienta roce continuamente, lo que induce un rápido endurecimiento por trabajo en la aleación de titanio y destruye el acabado de la superficie. El calor generado por esta fricción no puede disiparse rápidamente debido a la mala conductividad térmica del titanio, lo que provoca fallas catastróficas en la herramienta.
Para solucionar esto, los maquinistas utilizan la inclinación de la herramienta. Al inclinar el husillo de la herramienta o la pieza de trabajo de 10 a 15 grados usando configuraciones de máquina de 4 o 5 ejes, la acción de corte se aleja de la punta del punto muerto. Esta inclinación engancha las ranuras donde la velocidad de la superficie es suficiente para un corte eficiente, lo que garantiza un corte limpio, reduce la acumulación de calor localizada y produce acabados superficiales superiores.
Existe una estricta relación inversa entre la eficiencia del tiempo de ciclo y la calidad del acabado superficial. Los pasos más grandes aumentan la tasa de eliminación de material (MRR) y reducen los tiempos de ciclo, pero dejan festones prominentes que requieren operaciones de acabado secundarias. Por el contrario, los pasos más pequeños producen excelentes acabados superficiales pero aumentan drásticamente el tiempo que la herramienta pasa en el corte. Evaluar el costo del tiempo prolongado de la máquina CNC versus el costo y los riesgos dimensionales del pulido manual es un requisito diario en la fabricación aeroespacial y médica. En el mecanizado de titanio, los pasos agresivos durante la fase de desbaste deben equilibrarse cuidadosamente con micropasos precisos durante la fase de acabado para mantener la integridad de la pieza sin inflar los costos de producción.
La cantidad de ranuras en una herramienta de corte impacta directamente las velocidades de avance permitidas y los límites de paso efectivos sin sobrecargar el cortador. Más canales permiten velocidades de alimentación más altas con una carga de viruta determinada, pero también reducen el espacio libre de viruta disponible en las gargantas. Al navegar por geometrías complejas de 5 ejes y pendientes de superficie variables, seleccionar un Una fresa de contorno aeroespacial con geometría de ranura optimizada es esencial. La herramienta debe mantener una evacuación de viruta constante para evitar el empaquetamiento de viruta y la posterior desviación de la herramienta durante pasos agresivos. Los diseños de paso variable y hélice variable ayudan a romper los armónicos, reduciendo la vibración cuando la herramienta realiza cortes pesados.
A Se requiere una fresa de punta esférica recubierta que utilice AlTiN, TiAlN o recubrimientos nanocompuestos especializados a base de silicio para resistir el calor extremo generado por los parámetros agresivos de paso en titanio. Estos recubrimientos de alto rendimiento reducen la fricción en el filo y actúan como una barrera térmica, dirigiendo el calor hacia la viruta en lugar de hacia el sustrato de la herramienta. Los patrones de desgaste del revestimiento surgen según la dirección de paso, el compromiso radial y el tiempo de corte prolongado. Mantener la integridad del recubrimiento es fundamental para mantener un acabado superficial consistente sobre componentes grandes de titanio, ya que un recubrimiento degradado provocará inmediatamente manchas en el material y valores de Ra bajos.
Las diferentes etapas del proceso de mecanizado requieren distintas estrategias de paso para optimizar tanto la vida útil de la herramienta como la calidad de la pieza. Para operaciones de desbaste, los pasos elevados que oscilan entre el 20 % y el 40 % del diámetro de la herramienta priorizan la MRR y la eliminación de material a granel. El objetivo aquí es limpiar el material rápidamente sin tener en cuenta la altura del festón resultante. El semiacabado requiere un paso intermedio, típicamente del 5% al 10% del diámetro de la herramienta, para eliminar los grandes restos de desbaste y dejar una capa fina y uniforme de material para la pasada final. El acabado exige cálculos de micropasos, generalmente del 1% al 5% del diámetro de la herramienta, para cumplir con los estrictos requisitos de Ra de componentes críticos como un cortador de punta esférica para implantes médicos.
El software CAM moderno permite a los programadores ingresar una altura de vieira objetivo directamente en lugar de depender de un porcentaje de paso estático. Este flujo de trabajo que prioriza el festón garantiza que el software ajuste automáticamente la distancia de paso según el diámetro de la herramienta y la pendiente de la superficie. La comparación de trayectorias de herramienta Ráster, Línea de flotación y Vieira (paso constante) resalta cómo el ángulo de pendiente de la superficie afecta la distancia de vieira en trayectorias planas. Los ajustes dinámicos de paso en el software CAM mantienen alturas de festón constantes en paredes empinadas y pisos poco profundos, lo que garantiza un acabado uniforme independientemente de la topografía de la pieza.
Los largos voladizos de las herramientas y las altas fuerzas de corte en titanio provocan vibraciones y microdeflexiones, arruinando el acabado de la superficie independientemente de la corrección matemática de paso. Cuando una herramienta se desvía, no corta exactamente donde está programada, lo que genera alturas de vieiras desiguales y una textura superficial degradada. Para mitigar este riesgo, los operadores deben exigir el uso de sujetapiezas rígidas, portaherramientas hidráulicos o de ajuste por contracción, y herramientas con la longitud más corta posible. La rigidez absoluta no es negociable cuando se ejecutan pasadas finas de acabado en aleaciones de titanio resistentes.
Volver a cortar virutas de titanio endurecido en pasadas estrechas y superpuestas provoca que la superficie se desgarre, se manche y se astillen los bordes cortantes. Debido a que las virutas de titanio se endurecen inmediatamente después de ser cortadas, arrastrarlas hacia atrás a través de la zona de corte destruye el acabado de la superficie. Es necesario implementar estrategias de refrigerante a través del husillo de alta presión o refrigerante de inundación precisas diseñadas específicamente para el perfilado 3D para evacuar las virutas de inmediato. La aplicación adecuada de refrigerante evita el recorte de viruta, proporciona la lubricidad necesaria y gestiona el intenso calor generado en la zona de corte.
La optimización del paso paso para el mecanizado de titanio requiere un enfoque calculado que equilibre la geometría de la herramienta, las propiedades del material y los requisitos de acabado superficial.
Calcule la altura máxima permitida de festón en función de la tolerancia específica de la pieza y los requisitos de Ra antes de programar la trayectoria.
Seleccione el diámetro de herramienta práctico más grande para la geometría para minimizar el número de pasadas y reducir el tiempo total del ciclo.
Utilice estrategias de inclinación de herramientas en su software CAM para evitar el roce de la punta central y evitar el endurecimiento por trabajo de la superficie de titanio.
Implemente trayectorias de herramientas de festón constante o desplazamiento 3D para mantener acabados superficiales uniformes en diferentes pendientes y geometrías complejas.
R: Para el acabado de titanio, es estándar un paso inicial del 1 % al 5 % del diámetro de la herramienta. Este micropaso minimiza la altura del festón y ayuda a lograr estrictos requisitos de Ra, aunque el valor exacto debe calcularse en función de la tolerancia específica del acabado de la superficie y el diámetro de la herramienta que se utiliza.
R: La altura del festón se calcula usando la fórmula: Altura del festón = Radio de la herramienta - √(Radio de la herramienta⊃2; - (Paso a paso/2)⊃2;). El software CAM moderno normalmente calcula esto automáticamente cuando ingresa el acabado de la superficie objetivo o la altura máxima de la cúspide.
R: Los acabados manchados o rotos a menudo resultan del corte en el punto muerto de la punta esférica, donde la velocidad de la superficie es cero. Esto hace que la herramienta frote en lugar de cizallar, lo que provoca un rápido endurecimiento por trabajo y una mala calidad de la superficie del titanio.
R: Sí. Un diámetro de herramienta mayor crea un festón menos profundo para una distancia de paso determinada. El uso del mayor diámetro práctico de herramienta permite realizar un paso mayor mientras se mantiene exactamente el mismo acabado superficial, lo que reduce el tiempo del ciclo.
R: Al inclinar la herramienta de 10 a 15 grados, la acción de corte se aleja de la punta de velocidad cero hacia las ranuras exteriores, donde se produce el corte adecuado. Esto evita el roce, reduce la generación de calor y mejora significativamente el acabado superficial final.
R: Los pasos más pequeños aumentan drásticamente el tiempo del ciclo porque la herramienta debe realizar muchas más pasadas para cubrir la misma superficie. Equilibrar el acabado superficial requerido con tiempos de ciclo aceptables es fundamental para una producción eficiente.


